



Dominando a Retidão de Barras de Material: Orientação Essencial para Oficinas de Máquinas
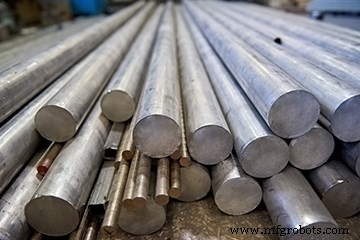
Redondos são às vezes erroneamente pensados como os mais fáceis de endireitar e são frequentemente alvo de reclamações de clientes. No entanto, formas simétricas são de fato as mais fáceis de endireitar.
Em certa medida, a retidão da barra é como o ar que respiramos — você só realmente pensa nela quando está poluída ou não está lá de todo.
Em meus quase meio século de experiência em manufatura, a maior parte associada à produção e uso de barras metálicas para usinagem, aprendi que a retidão da barra é uma propriedade que pode ser crítica para uma operação de usinagem bem-sucedida. A ausência de retidão adequada da barra pode criar uma variedade de problemas, notadamente problemas de alimentação incorreta de barras, peças fora de tolerância, ruído excessivo, desgaste prematuro da máquina e quebra de ferramentas. Aqueles de vocês que possuem ou gerenciam uma oficina de máquinas sabem disso muito bem.
Obviamente, alguns processos de usinagem são mais sensíveis a problemas de retidão de barras do que outros. Aqueles operações cuja matéria-prima é uma barra ou vergalhão enrolado têm características de design mecânico que endireitam ou seguram o material como parte de seu mecanismo de alimentação inicial.
No entanto, muitas operações requerem um alto grau de retidão da barra, especialmente quando o material deve ser apresentado a uma máquina por um alimentador de barras. Para esse setor do mercado, o seguinte é uma breve revisão das etapas que seu fornecedor de barras pode tomar para garantir resultados positivos. Esta discussão se aplica igualmente a todos os materiais, incluindo alumínio, latão, bronze e aço. Além disso, o equipa com perguntas que você pode fazer ao seu fornecedor de material se surgirem problemas de retidão.
Existem basicamente três tipos ou configurações de barras retas usadas como matéria-prima para fazer peças usinadas: barras redondas; formas padrão e simétricas (hexágonos, octógonos, quadrados); formas especiais não simétricas (duplo D, gota, chave, lobo duplo). Cada tipo requer uma abordagem diferente em sua fabricação para garantir retidão adequada para o cliente de usinagem.
Oportunidades para controlar (ou arruinar) a retidão da barra existem em oito estágios de fabricação e entrega:
- Processo original de trabalho a quente (laminação ou extrusão)
- Processo de trefilação a frio
- Acabamento final (ou endireitamento)
- Coleta e feixe
- Manuseio e armazenamento de feixes
- Envio
- Descarregamento e armazenamento na instalação do cliente
- Carregamento de barras no processo de usinagem do cliente
Simplesmente ter procedimentos operacionais padrão adequados para garantir que as barras sejam consistentes logo na saída da matriz de trefilação é a chave para fornecer barras redondas retas, particularmente material trefilado a frio. Operações subsequentes de "endireitamento" em redondos controlam tensões internas em vez de retidão absoluta. Por exemplo, ligas com chumbo podem aumentar de diâmetro após endireitamento agressivo em operações de dois rolos (por exemplo, em equipamentos Medart ou Mecco). O controle de tais tensões internas também pode ser um obstáculo em materiais sem chumbo quando o estoque é usinado assimetricamente — como na usinagem de cremalheiras de direção automotiva, onde um lado de uma barra redonda é removido seletivamente, potencialmente expondo as tensões internas que podem resultar em peças finalizadas curvadas se o efeito de tais tensões não for bem compreendido e controlado pelo fornecedor da barra.
Redondos são às vezes erroneamente pensados como os mais fáceis de endireitar e são frequentemente alvo de reclamações de clientes. No entanto, formas simétricas são de fato as mais fáceis de endireitar. As barras devem sair da matriz de acabamento a frio retas. Esta noção simples requer uma compreensão completa da operação de trefilação pelo fornecedor da barra e a "vontade de gerência" para desenvolver técnicas adequadas e controlar o processo meticulosamente.
Formas não simétricas podem ser um desafio, mas a chave para fornecer uma barra reta para o cliente é a consistência na fabricação. Em muitos casos, a extrusão ou as operações de trefilação desenvolveram uma técnica para produzir uma curvatura leve, mas consistente, que quando apresentada à operação final de endireitamento dá a oportunidade de exercer uma pressão corretiva consistente resultando em uma barra reta.
Operações que focam apenas em endireitamento agressivo posteriormente muitas vezes deixam de apreciar a extensão em que a retidão do produto pode ser controlada na extrusão ou trefilação. O controle de retidão após a operação de fabricação é fundamentalmente sobre evitar danos pós-produção. Design cuidadoso e operação de manuseio de barras, feixe, embalagem, transporte, carregamento, descarregamento e armazenamento, muitas vezes simplesmente usando bom senso básico, ajudarão muito a garantir que o produto mantenha sua retidão até o ponto em que a máquina-ferramenta engata a barra na instalação do cliente.
Sobre o Autor
Roger Bassett é um presidente de empresa aposentado e professor universitário que desfrutou de uma carreira de mais de 40 anos na indústria de metais. Atualmente, está auxiliando a Franconia Industries e a Diehl Brass Solutions com seu desenvolvimento de negócios. Bassett serviu a Precision Machined Products Association ao longo dos anos, ocupando muitas posições de liderança e falando em reuniões locais e nacionais. Contato: 586-212-5122 ou bassett@tm.net.
Sistema de controle de automação
- Entendendo Controladores Lógicos Programáveis: Fatos-Chave para Sucesso Industrial
- Como Escolher o Roteador CNC Certo: Fatores-Chave a Considerar
- Guia Essencial de Testes de Óleo de Transformador para Sistemas de Energia Confiáveis
- Guia Essencial de Proteções para Mós de Retificar: Protegendo Utilizadores de Quebra e Lesões
- 9 Aplicações Essenciais de Machine Learning que Você Precisa Conhecer
- Domine Listas de Verificação de Autoinspeção OSHA para Prevenir Violações de Segurança
- Guia Essencial de Materiais de Atrito Industriais: Aplicações, Tipos e Desempenho
- Torneamento: O Processo Central das Oficinas de Usinagem de Precisão
- Bronze de Silício Explicado: Propriedades-Chave e Benefícios
- Guia Essencial de Bombas Submersíveis: Características, Operação e Instalação