



Aumente a Eficiência: Transição de EDM para Fresagem CNC para Ferramentas de Molde
Leia este artigo em: Deutsch (Alemão)
Muitos processos de manufatura diferentes são usados para fabricar ferramentas para fabricação de moldes. A maioria da fabricação de moldes envolve fresagem CNC ou processamento subtrativo do material. Outras operações além da fresagem são usadas, incluindo manufatura aditiva e operações EDM.
Fabricantes hoje estão sob pressão para criar peças mais rápido do que nunca. Embora a manufatura EDM seja válida em muitos casos, é importante explorar se alguns casos podem ser substituídos por métodos mais rápidos, como usinagem CNC.
O que é EDM?
EDM significa Usinagem por Descarga Elétrica (Electrical Discharge Machining), às vezes referida como "usinagem por faísca" ou "EDM de penetração". É onde uma corrente elétrica é passada através de um eletrodo em um meio dielétrico. O eletrodo é feito na forma do material que precisa ser removido da ferramenta de molde. A faísca erosiona o material para formar a forma final desejada. Os Irmãos Lazarenko desenvolveram o EDM como um processo na então União Soviética durante a Segunda Guerra Mundial.
Eletrodos são tipicamente feitos de grafite de carbono. No entanto, cobre, latão, ligas de cobre e outros materiais podem ser usados como eletrodo. Os eletrodos geralmente precisam ser fabricados antes de poderem ser usados em uma máquina EDM.
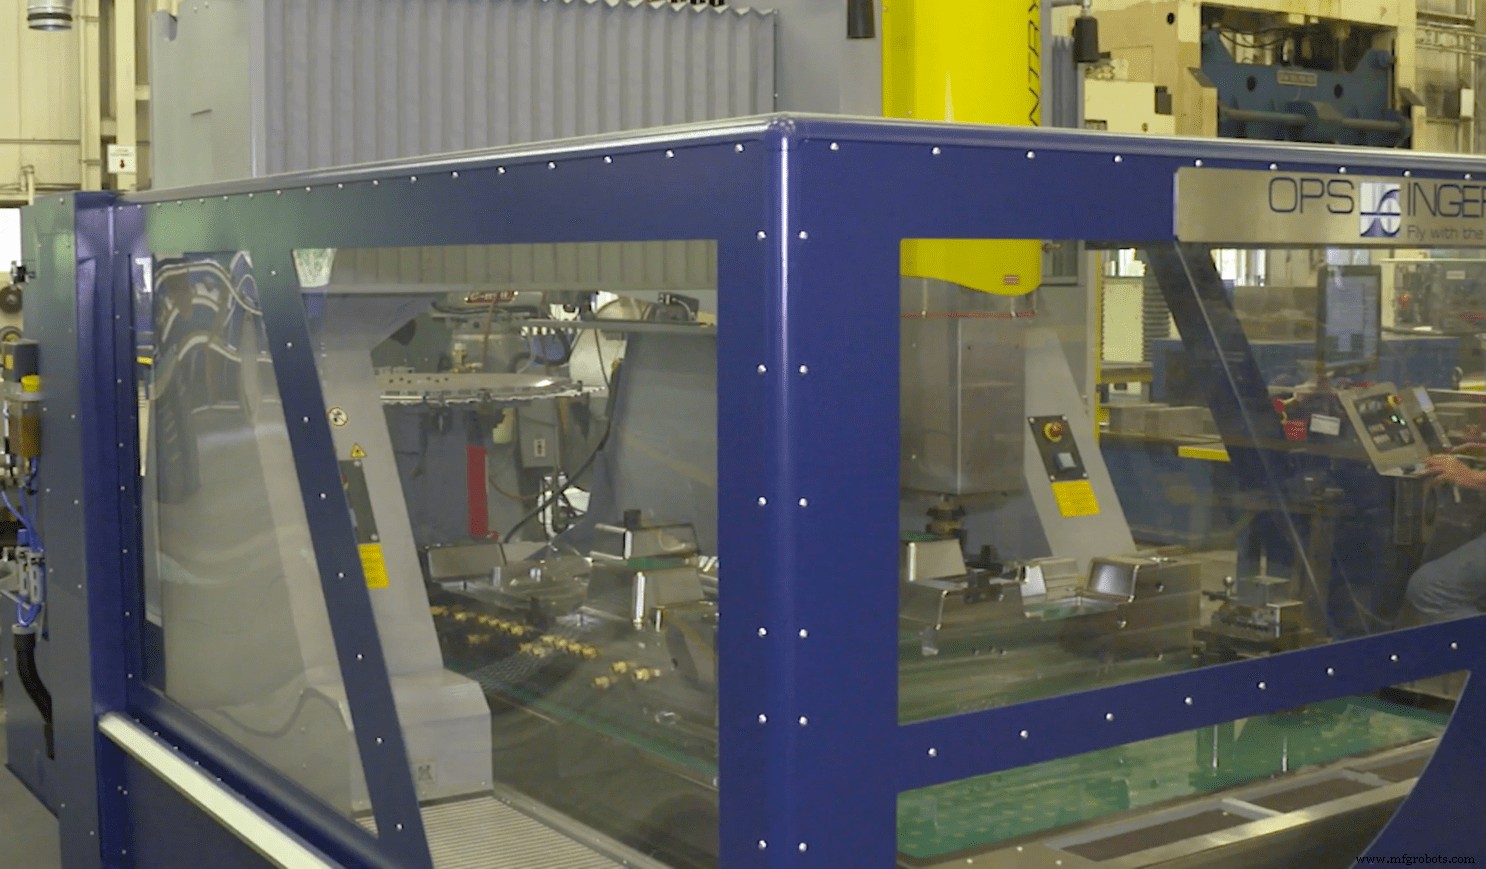
Casos de Uso para EDM
Existem algumas vantagens percebidas de longa data no uso de usinagem EDM, incluindo:
Cantos internos agudos
Esta é uma das maiores vantagens da manufatura EDM: criar cantos internos agudos que de outra forma exigiriam ferramentas CNC de diâmetros minúsculos ou simplesmente não seriam possíveis em uma fresadora CNC.
Áreas profundas do molde
Processos EDM eram frequentemente usados em vez de fresagem CNC porque não era possível obter ferramentas de corte profundas o suficiente para fresar a forma correta.
Geometria muito complexa
A sabedoria convencional é que formas complexas são mais fáceis de obter via manufatura EDM.
Usinagem de nervuras
Nervuras em moldes são tipicamente finas e podem ser bastante profundas. Operações EDM são frequentemente comuns nessas áreas específicas.
Operações sem supervisão
No passado, oficinas eram mais aptas a rodar uma máquina EDM de penetração sem supervisão, do que uma fresadora CNC.
Onde acabamento superficial EDM é especificado
O acabamento de operações EDM é consistente, sem marcas de usinagem ou padrões de redemoinho. Às vezes, este acabamento é especificado como parte da peça.
Desvantagens do Uso de EDM
Um lugar onde você não pode usar EDM é em áreas de ZTA (Zona Termicamente Afetada - Heat Affected Zones). Estas são zonas, talvez áreas de solda, onde o calor de operações EDM causaria mais problemas do que resolveriam.
Devido a acúmulo de tolerâncias de eletrodos e porta-eletrodos, mais não saber o tamanho exato da faísca elétrica, áreas que requerem alta precisão são frequentemente não adequadas para EDM.
EDM é Lento
A maior desvantagem de usar EDM é que é um processo longo. Primeiro, você precisa usar a fresadora CNC para fresar o eletrodo. Frequentemente você precisará fresar múltiplos eletrodos para uma operação EDM porque eles também se erodem, e pode levar múltiplos eletrodos para fazer EDM em uma área. Então você tem o processo EDM, que tem taxas de remoção de metal mais lentas que a fresagem.
Não apenas o processo EDM é mais lento, mas você ainda precisa usar uma máquina CNC para fresar um ou mais eletrodos antes de poder usar a máquina EDM. Além disso, fresar eletrodos de grafite cria muita poeira. Sem uma fresadora CNC dedicada, com sistema de vácuo de alta qualidade, para poeira de grafite, você tem tempo de inatividade da máquina toda vez que muda de fresar metal para carbono apenas para limpeza.
Se EDM faz parte do seu processo de manufatura e você quer aumentar sua produção para se manter competitivo, substituir o máximo de trabalho EDM por usinagem CNC é uma maneira de fazer isso.
Embora possa não haver muito que a fresagem CNC possa fazer sobre cantos internos agudos, há hardware e tecnologia de software mais novos que mitigam as outras vantagens que o EDM oferecia.
Fresagem de Áreas Profundas
Usar eletrodos e um processo EDM era comum para áreas profundas do molde, mas o crescimento de centros de usinagem CNC de 5 eixos para a comunidade de fabricação de moldes mudou este paradigma. Durante a fabricação de moldes, a maioria das máquinas de 5 eixos opera em uma operação de 3+2 eixos, em vez de usinagem simultânea de 5 eixos completa.
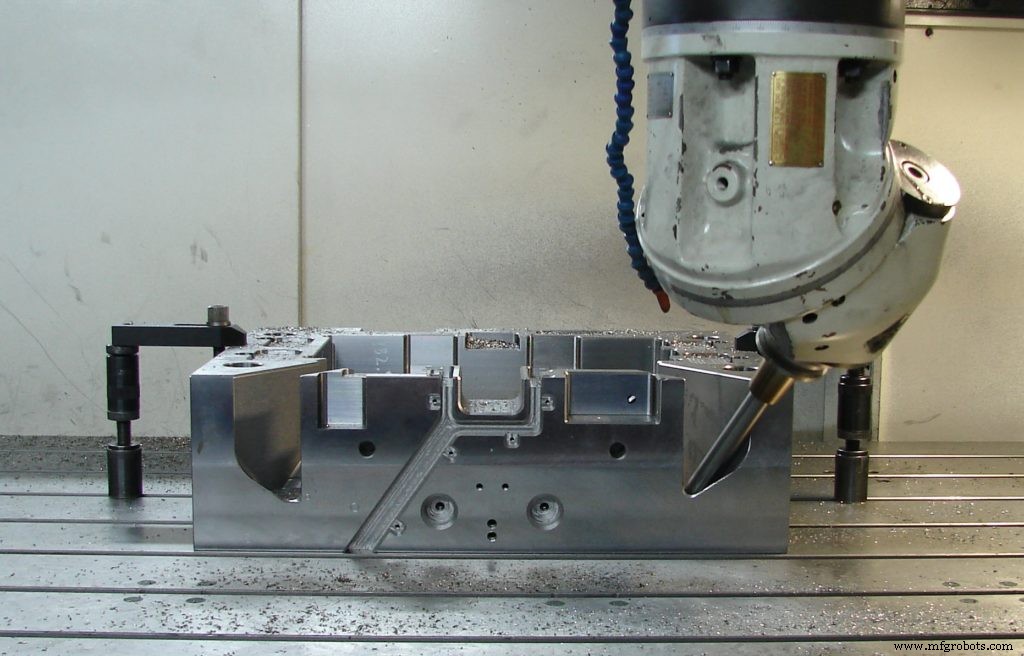
Operadores e programadores podem rotacionar o eixo da ferramenta para algo diferente de reto no Z e usinar áreas profundas sem a necessidade de operações EDM. Felizmente, software CAD/CAM moderno como o Fusion 360 melhorou e simplificou capacidades de usinagem multi-eixos, assim como as próprias máquinas melhoraram. Aproveitar o Fusion 360 pode reduzir lead times e ajudar você a entregar peças mais rapidamente.
Usinar áreas profundas com sucesso com usinagem 3+2 ou 5 eixos requer evasão de colisão e simulação da ferramenta e do porta-ferramenta, fuso e outras partes da máquina que podem potencialmente colidir com a peça sendo fresada. Este passo é geralmente realizado dentro do sistema CAM como o Fusion 360 ou através de um pacote de software de simulação e verificação de terceiros como CAMplete.
Usinagem de Nervuras
Fresar nervuras dentro de um molde pode ser difícil, pois requer ferramentas com grandes razões LD (comprimento para diâmetro). Estas ferramentas são mais propensas a defletir, vibrar ou quebrar. Além disso, a evacuação de cavacos dentro da nervura torna-se uma consideração importante.
Apesar das dificuldades, fresar nervuras pode ser consideravelmente mais rápido que usar EDM para criá-las. Sistemas CAM especializados que incluem funções especialmente para usinagem de nervuras tornam o trabalho de programá-las mais fácil. Estes programas podem descer ao longo do eixo da ferramenta ou seguir os contornos da nervura. Em qualquer caso, pequenas profundidades de corte axiais permitem fresagem segura de nervuras.
Em termos do que é necessário no lado CNC, ferramentas normalmente empregariam porta-ferramentas de encolhimento térmico (heat shrink) para rigidez, e a fresa usada permitiria boa evacuação de cavacos, com forte inundação ou ar para auxiliar na evacuação de cavacos.
Geometria Complexa
Geometria complexa era uma vez um uso comum para processos EDM, mas muitas podem ser substituídas por usinagem. Isso se deve a melhorias em todas as áreas de usinagem CNC:
- Porta-ferramentas de encolhimento térmico e outras tecnologias de ferramentas oferecem mais rigidez
- Máquinas de fresagem são mais suaves com capacidades integradas de Usinagem de Alta Velocidade e operações de suavização.
- Software de programação CAM como Fusion 360 tem mais opções e métodos de programação, incluindo usinagem de resto (rest machining) automática, para fresar formas complicadas.
Usinagem Sem Supervisão
Embora pareça assustador rodar uma máquina de 5 eixos cara sem supervisão, é exatamente isso que muitas oficinas avançadas estão fazendo para aumentar eficiência e melhorar tempo de atividade da fresadora. Claro, quanto mais tempo as máquinas rodam, mais rápido as peças saem e mais negócios você pode ganhar.
O software de simulação para usinagem multi-eixos mencionado anteriormente também pode verificar se os programas são livres de colisão e podem ser rodados sem supervisão. Algoritmos podem trocar automaticamente ferramentas de corte por novas após certa quantidade de uso, permitindo tempos de execução sem supervisão mais longos. Isso é especialmente útil para peças grandes.
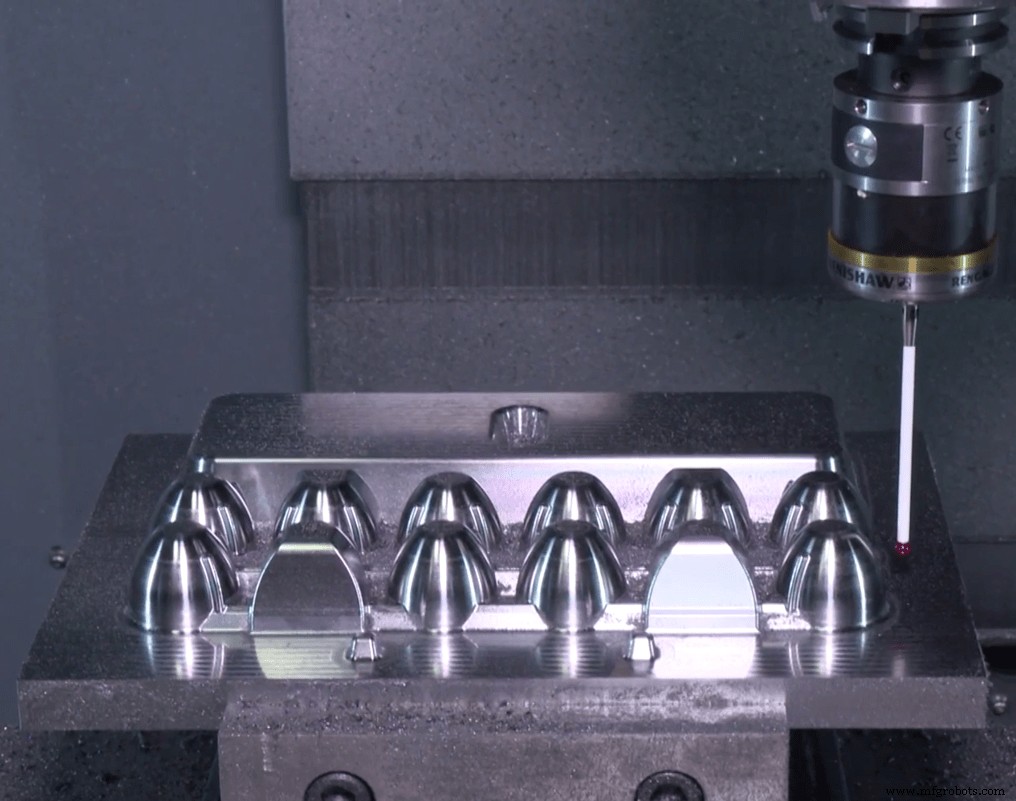
Inspeção também é uma parte chave da usinagem sem supervisão. O Fusion 360 inclui operações de inspeção em processo integradas para que características-chave possam ser tastadas para tamanho para que peças subsequentes permaneçam dentro da tolerância mesmo com o desgaste da ferramenta. Outras operações param a máquina se uma característica for encontrada fora de tolerância em tamanho ou posição. Isso previne erros catastróficos que podem interromper a produção.
Mudando para Fresagem CNC
Operações de fresagem na fabricação de moldes oferecem taxas de remoção mais rápidas que operações EDM. Mudar de processos EDM pode ajudar você a reduzir tempos de entrega e aumentar sua produção. Avanços em fixação de ferramentas, máquinas de 5 eixos e software de programação CAM como Fusion 360 permitiram substituir muitas operações EDM por uma operação de fresagem CNC.
Você está pronto para fazer a mudança da manufatura EDM para fresagem CNC? Saiba mais sobre como maximizar suas máquinas com o Fusion 360.
Tecnologia industrial
- Domine a Fresagem CNC: 4 Dicas Essenciais para Iniciantes
- Otimizando a Fixação CNC para Operações de Fresagem Precisas
- Fabricação de PCB na Era do 5G: Tendências e Desafios
- VDMA Revela Roteiro Abrangente para Manufatura Aditiva e Indústria 4.0
- Impulsione a Eficiência da Produção com Serviços Avançados de Usinagem CNC
- Fresamento CNC de Precisão para Superfícies Curvas
- Fresamento e Usinagem CNC Explicados: Principais Aplicações e Benefícios
- Explorando os Benefícios da Usinagem CNC Mill-Turn
- Top Máquinas CNC EDM para Usinagem de Precisão
- Top 5 Técnicas de Fresamento CNC para Elevar a Precisão do Design