



Desbloqueie Desempenho Superior: Benefícios de Fusos de Alta Velocidade para Micro-Usinagem
Broca e fresas de topo em miniatura são frequentemente privadas de RPM do fuso, levando a acabamento superficial ruim, baixa produtividade e ferramentas de corte quebradas. Aqui estão algumas opções e recomendações para abordar este problema muito comum.
Como "miniatura" e "micro-usinagem" são definidos?
Não há resposta oficial, embora muitos especialistas sugiram que qualquer broca ou fresa de topo menor que 1/8" ou mais em diâmetro qualifica como uma ferramenta micro.
O que é mais importante é que esses cortadores frequentemente requerem velocidades de fuso mais altas do que a maioria das máquinas-ferramenta CNC pode fornecer — e sem eles, os resultados são geralmente indesejáveis.
Considere as velocidades de corte recomendadas para alguns materiais cotidianos.
A Sandvik Coromant aconselha que operadores comecem a 492 pés por minuto (SFM) para aços inoxidáveis austeníticos e dúplex. Guhring diz que 620 SFM é uma boa velocidade para desbastar a maioria dos ferros fundidos. Harvey Tool sugere 600 SFM para aços baixo carbono e 1.000 SFM para alumínio forjado. Outros fabricantes de ferramentas de corte oferecem recomendações similares.
No primeiro exemplo, uma fresa de topo de 3/16" de diâmetro requer uma velocidade de fuso de pelo menos 10.000 RPM para atingir parâmetros operacionais adequados; no último, o mesmo cutter precisa atingir pelo menos o dobro desse RPM para atender à velocidade de superfície recomendada. A situação cresce exponencialmente pior à medida que as ferramentas ficam menores. O Tool Advisor da Iscar, por exemplo, calcula mais de 56.000 RPM necessários para uma fresa de topo de 1/32" ao usinar aço liga.
Antes que todos alcancem suas calculadoras para verificar esses números, a mensagem é clara: Mesmo um centro de usinagem de ponta projetado para fabricação de moldes ou trabalho óptico ficará aquém ao fresar e furar neste reino micro, com tornos de ferramenta viva e equipamentos CNC commodity ficando ainda mais atrás. Este simples fato da física da usinagem, mais do que qualquer outra coisa, é o que determina quando ferramentas de corte são consideradas miniatura, exigindo assim atenção especial.
A boa notícia é que há uma maneira fácil de curar a tristeza de velocidade de fuso insuficiente, não importa qual a máquina-ferramenta, material ou tamanho do cutter. Cabeçotes aceleradores (speeder heads), como são conhecidos, são projetados para aumentar o RPM de qualquer fuso de máquina. Eles fazem isso enquanto garantem máxima confiabilidade e precisão em furação CNC e fresamento leve, particularmente em operações de acabamento. Várias configurações estão disponíveis, entre elas unidades alimentadas por ar ou eletricidade, fluido de corte through-the-spindle ou um trem de engrenagens interno que multiplica a rotação do fuso existente.
Superando a Tristeza
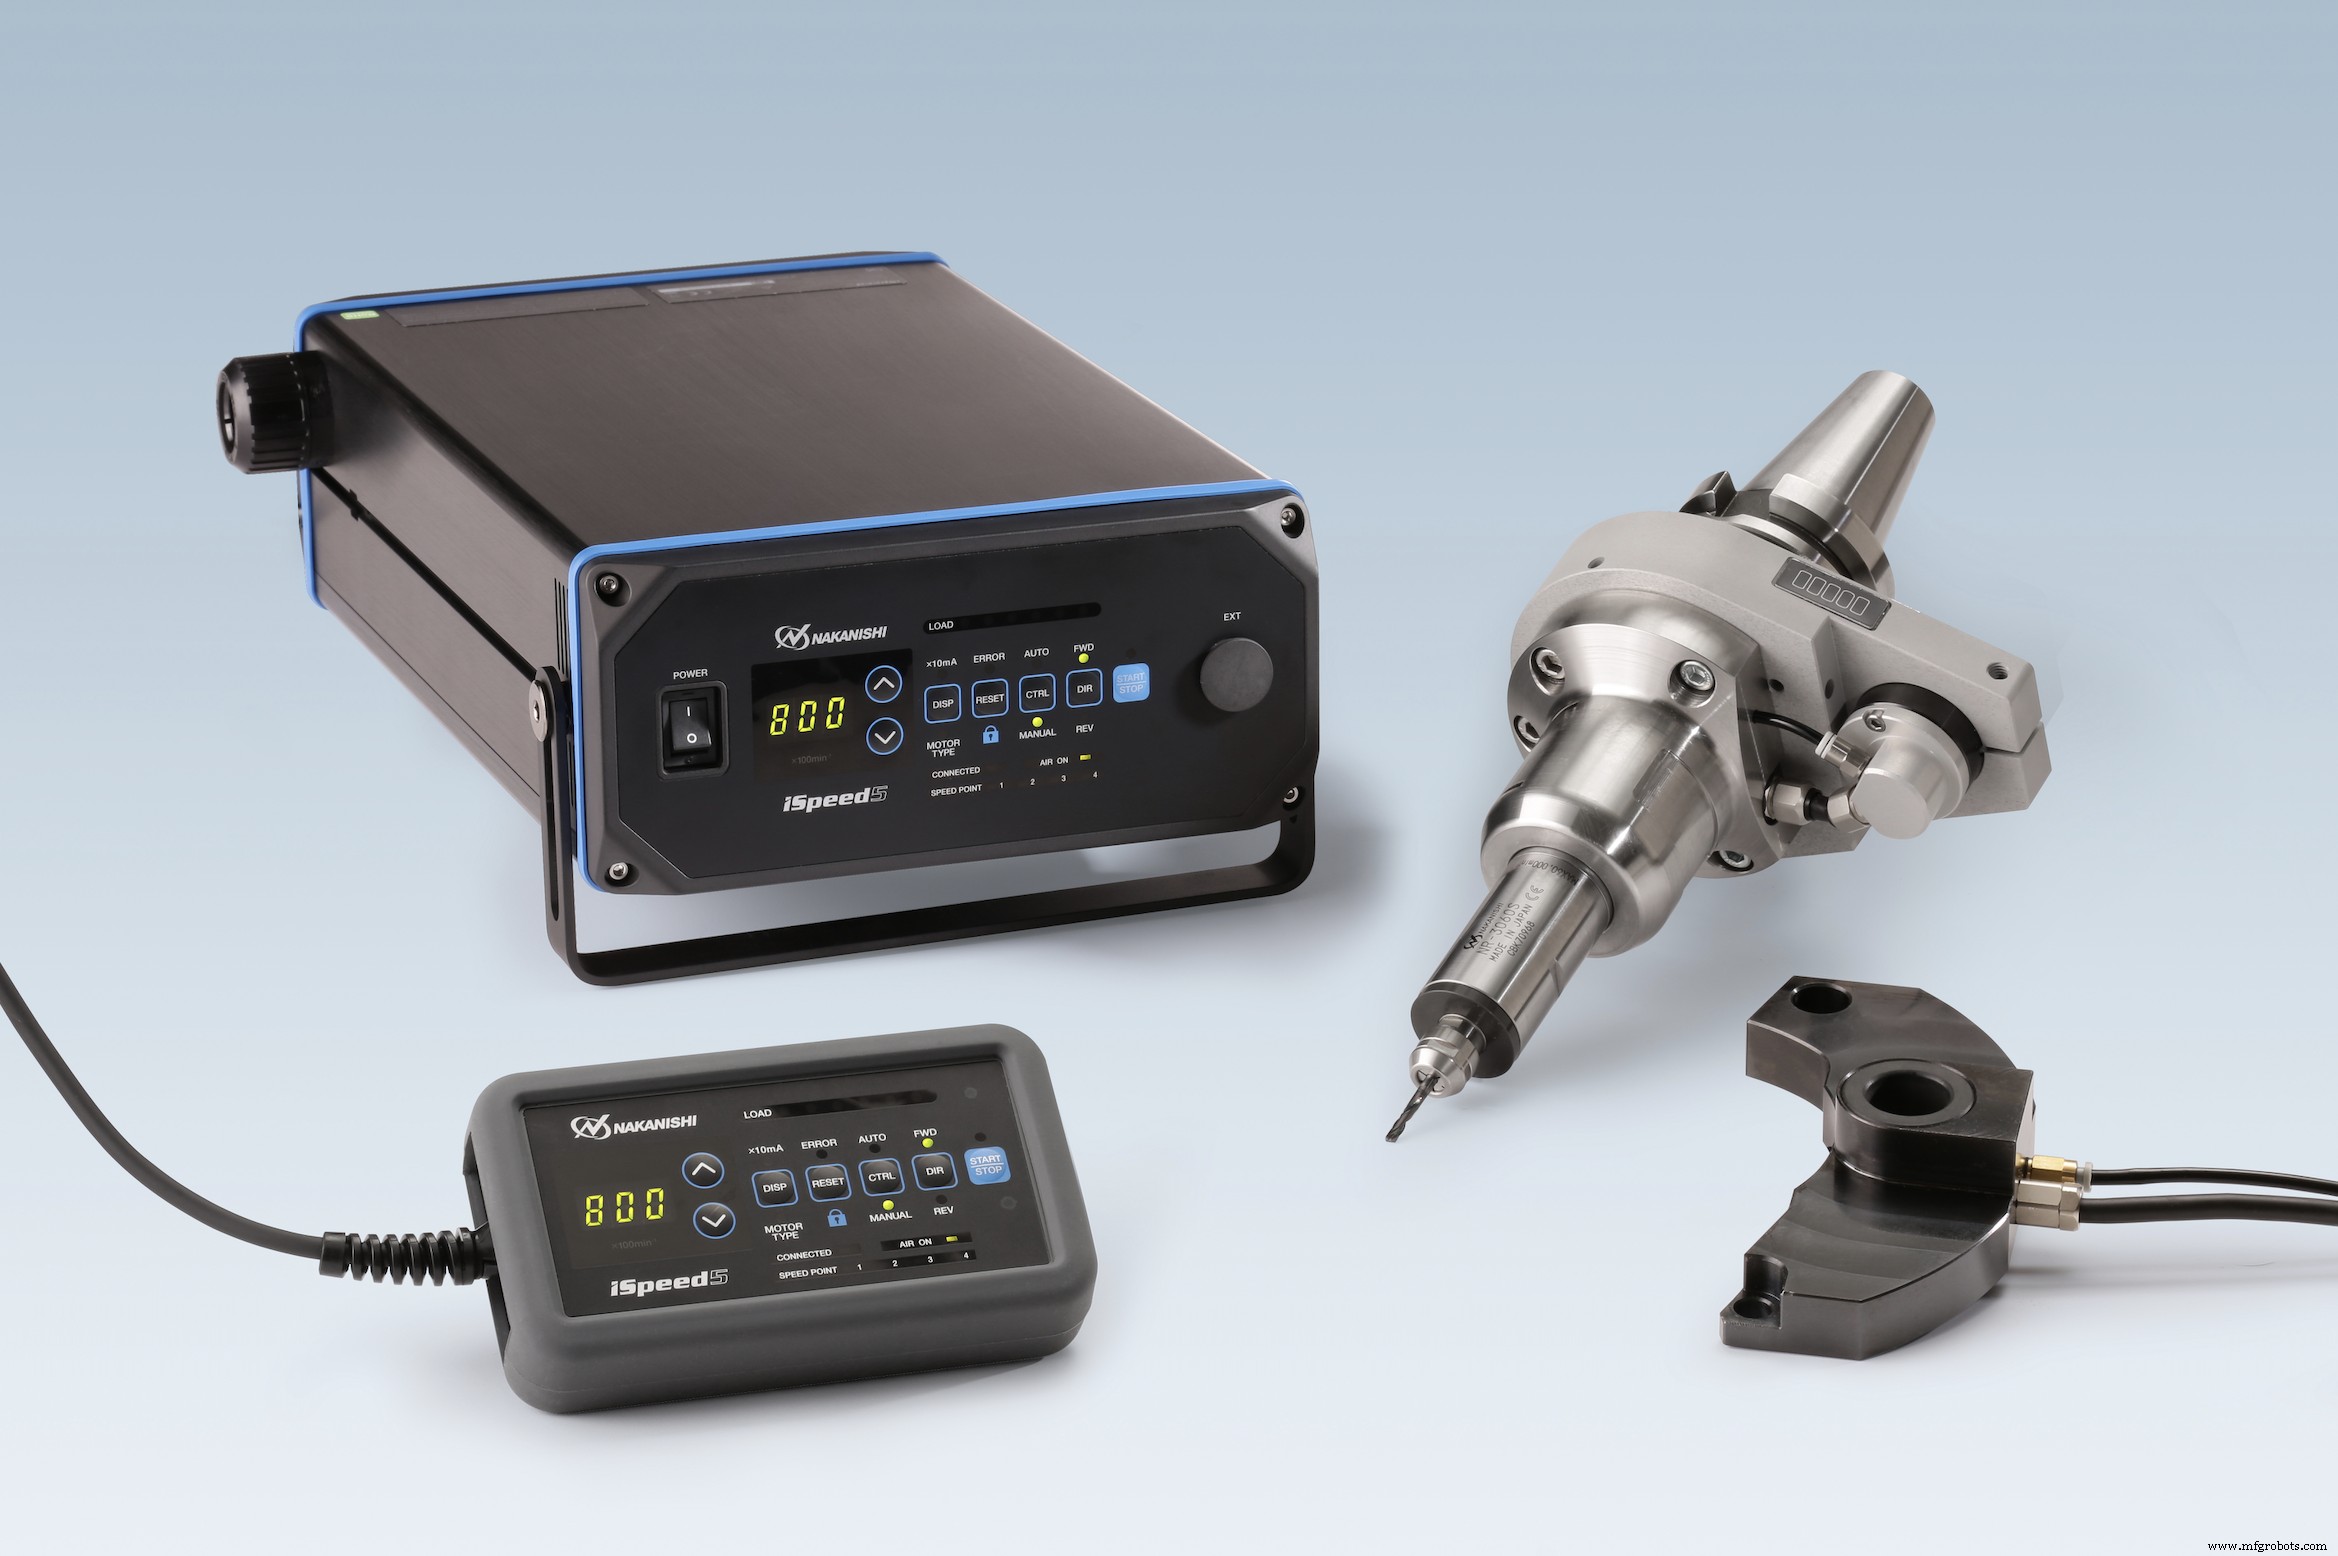
Mike Gabris é cuidadoso ao usar o termo "fuso acelerador". O gerente de vendas industriais da NSK America Corporation diz que "speeder" frequentemente se refere ao arranjo acionado por engrenagens mencionado acima.
"Toda vez que você adiciona engrenagens à equação, você introduz propriedades como vibração, calor e distorção térmica", diz ele. "Nenhuma destas são propriedades aceitáveis de um fuso de alta velocidade."
Em comparação, a solução preferida da empresa usa um fuso de motor elétrico brushless que opera independentemente do fuso da máquina, gerando velocidades muito mais altas do que as possíveis com um dispositivo puramente mecânico e permitindo micro e nano usinagem bem-sucedida.
"Oferecemos uma variedade de fusos de alta velocidade a ar e elétricos, mas nosso modelo mais recente é o iSpeed5, que opera a 60.000 a 80.000 RPM sem ter que conectar manualmente quaisquer linhas ou cabos", diz Gabris. "Ele incorpora em um bloco de parada montado na face do fuso e fornece energia elétrica, ar de refrigeração e sinais de controle de um controlador externo. Isso o torna um fuso elétrico totalmente trocável por ferramenta — uma consideração cada vez mais importante, dado que mais e mais oficinas estão procurando rodar lights-out."
Além do desejo de usinagem não supervisionada, Gabris diz que o público-alvo para o iSpeed5 é qualquer um usando ferramentas de pequeno diâmetro, que ele define como cortadores menores que 1/16" de diâmetro. Fabricação de moldes é um grande mercado, diz ele, assim como manufatura aeroespacial e médica. "Muitos destes clientes já estão familiarizados com nossas outras soluções de fuso de alta velocidade, algumas das quais podem atingir velocidades de 160.000 RPM. O iSpeed5 será uma adição bem-vinda."
Mancais sob Pressão
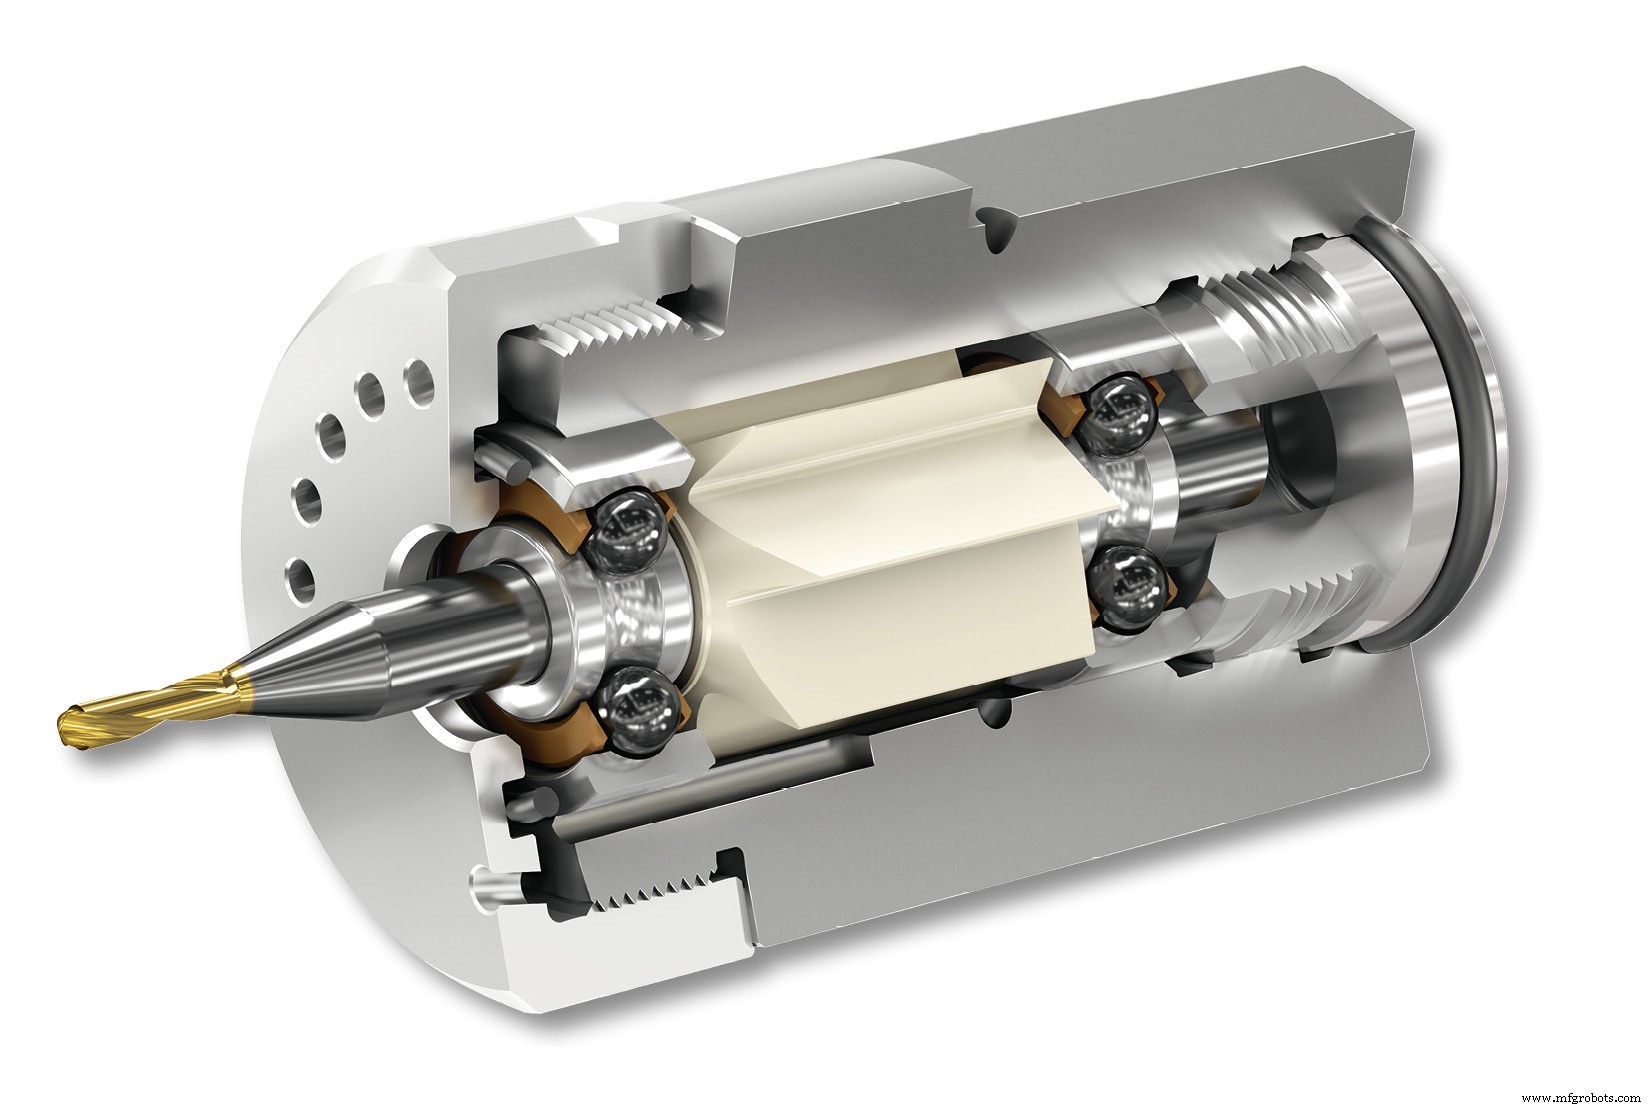
Andy Jones, especialista de produto de fusos de alta velocidade na WTO USA, diz que oferece uma alternativa mais simples e menos cara. O CoolSpeed mini é um fuso acionado por turbina alimentado por fluido de corte, óleo ou névoa de ar do sistema de fluido de corte da máquina-ferramenta. "Quanto maior a pressão, maior a velocidade do fuso", diz Jones.
"Fluido de corte ou óleo a 145 psi (10 bar) entregará 40.000 RPM, enquanto 870 psi (60 bar) traz isso para 75.000 RPM", diz ele. "E um sistema de névoa rodando em pressões normais de ar de oficina (cerca de 72 psi, ou 5 bar) te dá 50.000 RPM. É uma ótima maneira de equipar qualquer centro de usinagem ou torno com velocidades de fuso muito altas a uma fração do custo de speeders tradicionais."
O CoolSpeed mini tem um design único, diz Jones. Quando a ferramenta de corte gasta, o operador a remove junto com os mancais pressed-on e turbina da unidade, então pressiona um novo conjunto de mancais e turbina na ferramenta de substituição e reinstala o que é essencialmente um conjunto rotacional de volta no cabeçote. Ele explica que os mancais são projetados para ser descartáveis, mas ainda oferecem excentricidade dinâmica de 4 mícrons (0,0001") ou melhor e um custo menor que muitas ferramentas de corte.
O kit inicial vem com um CoolSpeed mini de 25 milímetros, um dispositivo de montagem, um manômetro, um adaptador de gauge de 25 mm e três conjuntos de substituição que cada um inclui um par de mancais e uma turbina. "O preço para tudo que você precisa para começar e rodar é uma fração do custo de um fuso acelerador convencional", diz Jones.
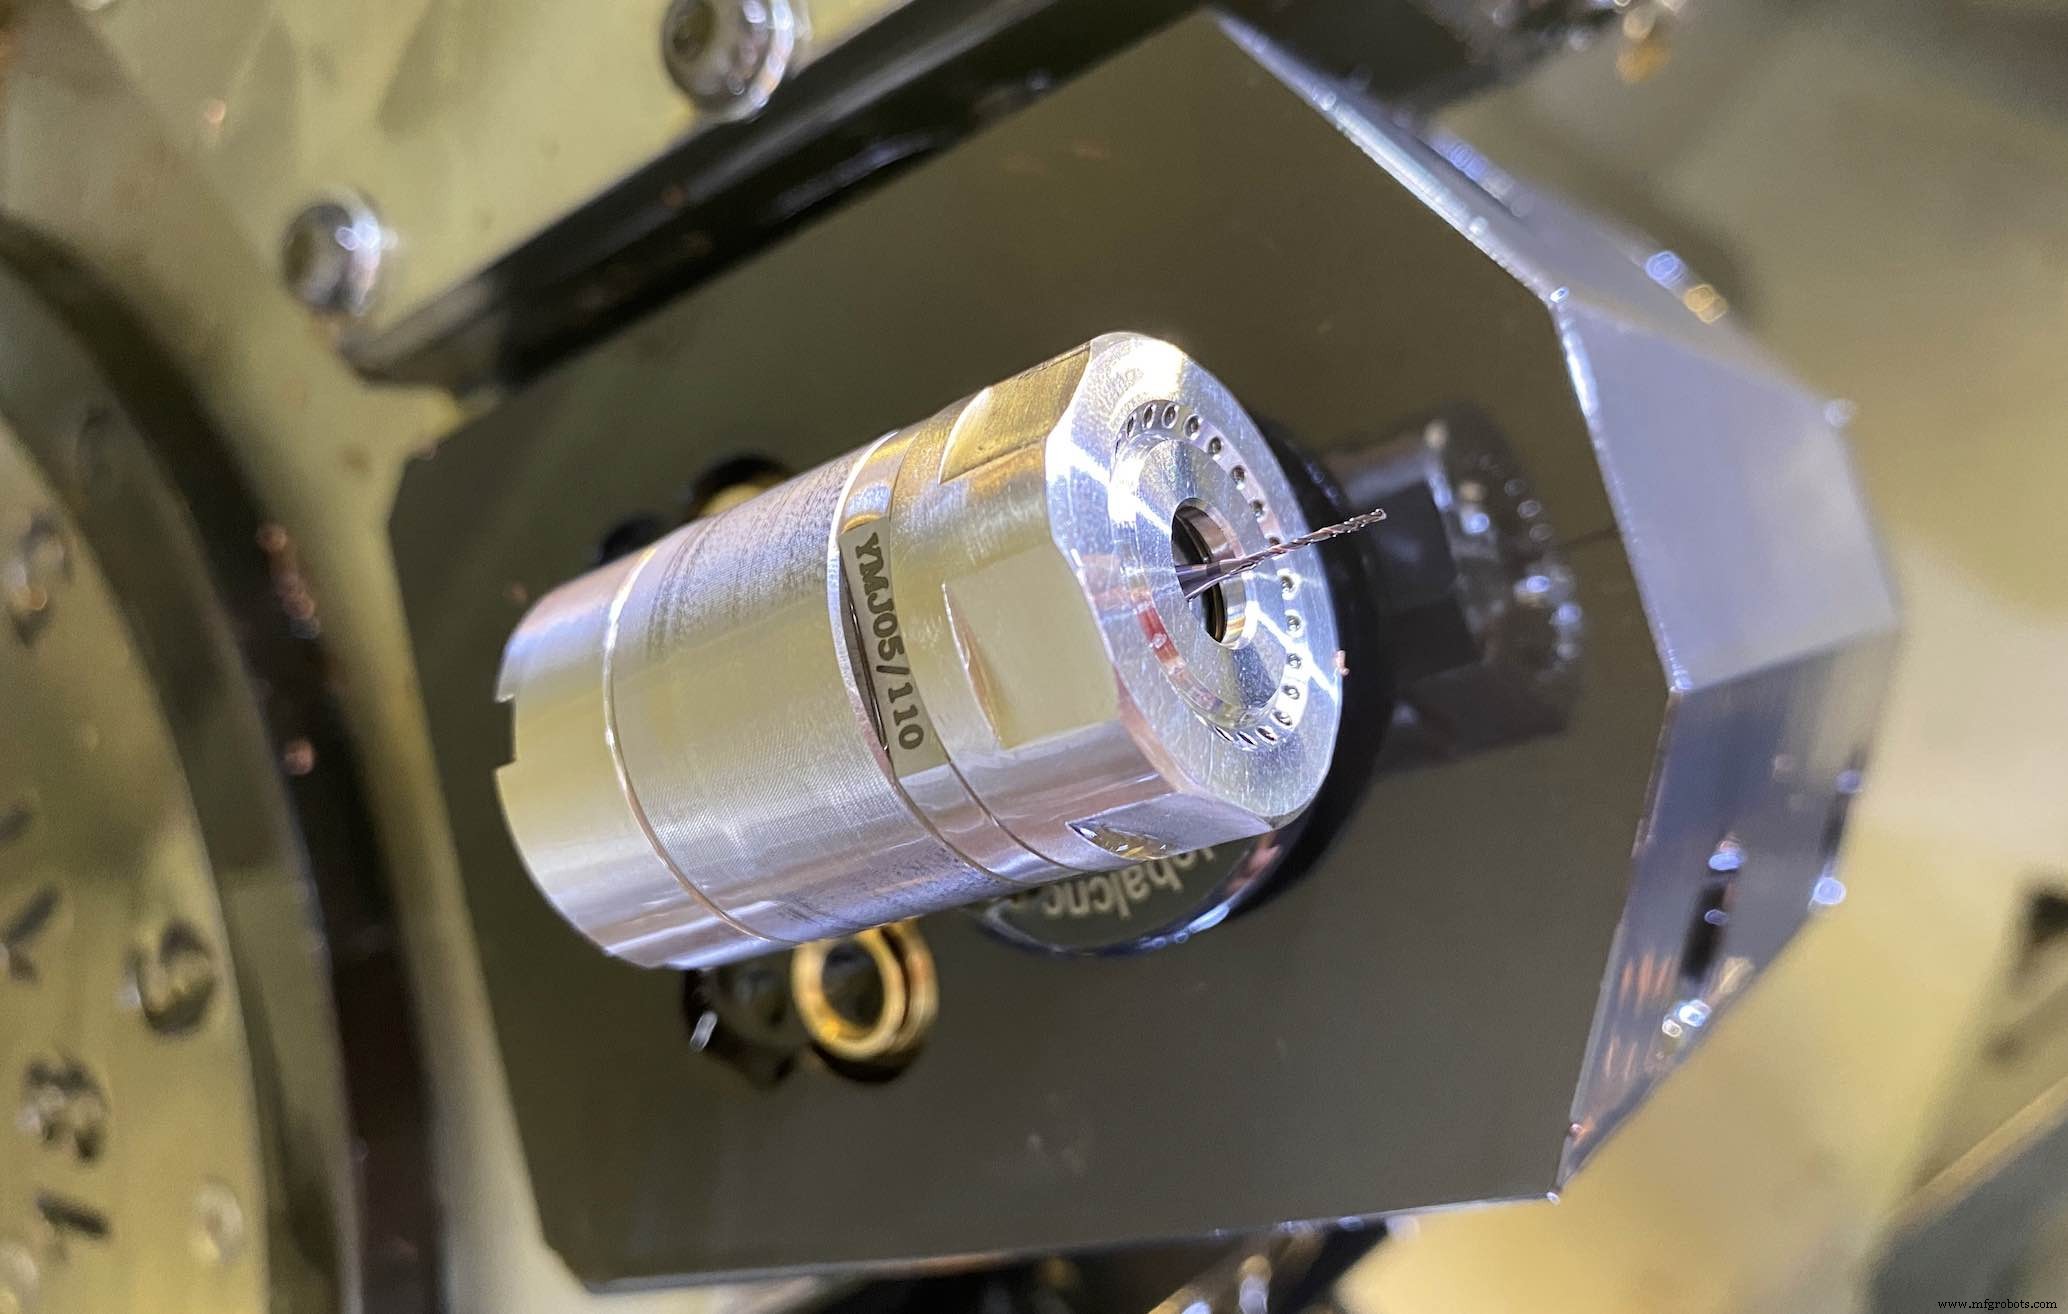
"Hastes de ferramenta de 3, 4 e 6 mm são suportadas, e a unidade inteira é pequena o suficiente para caber em porta-ferramentas hidráulicos ou mecânicos padrão. Não há manutenção, nenhum hardware para montar no fuso da máquina, nenhuma caixa de controle para instalar ou linhas para passar, apenas um retorno sobre investimento realmente rápido", ele diz.
Continue Acelerando
Seja qual for a solução de fuso de alta velocidade, existem algumas melhores práticas a considerar durante a operação. Talvez a mais importante é esta: Não se contente com RPM de fuso insuficiente. Como discutido no início, ferramentas de corte modernas requerem velocidades muito mais altas do que as do passado, e vida útil da ferramenta e qualidade da peça sofrem sem elas.
Além disso, a oportunidade para taxas de avanço proporcionais a velocidades de fuso mais rápidas é perdida — lembre-se, um aumento de cinco vezes aqui significa remoção de metal cinco vezes ou maior. Aqui estão outras coisas para manter em mente no caminho para usinagem mais rápida:
- Em fusos acionados a ar, certifique-se de usar um regulador de pressão e ar de oficina limpo e filtrado. Também, mantenha a pressão dentro das recomendações do fabricante.
- Similarmente, fusos alimentados por fluido de corte precisam de fluido de corte livre de contaminantes como óleo de guia e finos de metal. Se usando um sistema de fluido de corte de alta pressão, certifique-se de não exceder as capacidades do fuso.
- Tenha em mente que fusos de alta velocidade são incapazes de remoção pesada de metal, assim como as ferramentas minúsculas discutidas anteriormente. Profundidades de corte leves em taxas de avanço aceleradas é a regra prática aqui.
- Apesar de taxas de avanço mais altas, há uma desvantagem potencial: O controle e sistema servo da sua máquina-ferramenta conseguem acompanhar os movimentos finos e comprimentos de bloco pequenos associados com micro-usinagem de alta velocidade? Se não, algumas atualizações de hardware e software podem ser necessárias. Verifique com seu construtor de máquina para as opções disponíveis.
Por fim, lembre-se que excentricidade da ferramenta é crítica para qualquer operação de fresamento ou furação, mas duplamente quando as velocidades de fuso são altas.
Sempre use os porta-ferramentas e ferramentas de corte de mais alta qualidade disponíveis, mantenha-os limpos e bem mantidos, e verifique a ferramenta após a instalação (preferencialmente na máquina).
Você está usando fusos de alta velocidade em sua oficina? Que técnicas e dicas pode compartilhar? Deixe-nos saber nos comentários abaixo.
Tecnologia industrial
- Principais Benefícios dos Roteadores CNC para Espuma na Fabricação de Moldes
- Máquinas de Corte a Laser de Fibra: Precisão, Velocidade e Eficiência Energética Inigualáveis
- Por Que Corte a Jato d'Água? Principais Benefícios para Fabricação Metálica de Precisão
- Descubra os Principais Benefícios do Aço Inoxidável para Projetos de Fabricação
- Por Que a Pintura em Pó é a Escolha Superior para Projetos de Fabricação Metálica
- Jateamento de Areia: Principais Benefícios para Preparação de Superfície e Fabricação Metálica
- Usinagem de Alta Velocidade: Principais Vantagens para Fabricação de Peças Usinadas
- Principais Benefícios de Mandrilhadoras Horizontais para Produção de Peças Industriais
- Por Que Comprar Remanescentes de Chapas de Alumínio É Escolha Inteligente para Projetos Econômicos
- Principais Benefícios dos Metais Leves: Aumente Desempenho e Eficiência