



Dominando Compensação de Corte: G41 vs G42 para Usinagem CNC Precisa
A usinagem CNC é um grande negócio. Estima-se que, a partir de 2020, a usinagem CNC é uma indústria de $81,95 bilhões e deve atingir $128,4 bilhões até 2028.
Este crescimento é impulsionado por maior demanda por peças de precisão, resultado de aumentos na tecnologia e personalização. Sem mencionar os requisitos de sustentabilidade e padrões exigentes de indústrias como aeroespacial, médica e militar.
A convergência de tecnologia e demanda do cliente por maior tolerância significa que fabricantes de precisão devem utilizar totalmente todas as ferramentas à sua disposição para atender expectativas. Da seleção das características de resistência do material certo, a máquina certa, à qualidade de ferramentaria certa, as empresas estão sob pressão para alcançar maior precisão em todas as peças.
E um desses métodos é o uso de compensação de corte.
O que é Compensação de Corte?
Compensação de corte (compensação de cutter), ou Compensação de Diâmetro do Cortador (CDC), permite ajustes de caminho programados na máquina CNC para impartir maior precisão e compensar características da máquina, ferramenta ou material.
Ao deslocar a linha central do eixo da ferramenta para a aresta do cortador, o programa pode usar geometria para determinar a direção do offset em vez do ponto central da ferramenta no eixo.
Uma vantagem deste processo é que o mesmo programa pode ser usado para ferramentas com diâmetros diferentes. Também tem a vantagem de permitir compensação para questões como tamanho da ferramenta, desgaste da ferramenta e pode compensar deflexão da ferramenta. Isso torna a compensação de corte essencial para qualidade, precisão e versatilidade.
A compensação de corte também atua como uma guarda adicional para precisão. Muitos programas CAD calcularão automaticamente os caminhos de ferramenta para peças complexas. Embora isso seja feito com precisão com software CAD, não permite que o operador use uma ferramenta diferente para economizar tempo em trocas de ferramenta. Também pode não permitir compensação de desgaste de ferramenta para garantir que a peça seja cortada com precisão, mesmo com uma ferramenta ligeiramente desgastada.
A compensação de corte usa código G de compensação de corte para definir o offset real a ser realizado. Isso pode ser compensação de diâmetro do cortador ou compensação de raio do cortador, dependendo do corte e do tamanho da ferramenta. A linha central é sempre definida baseada no raio da ferramenta — qualquer coisa menor, e a peça seria subdimensionada.
Mas em geometrias de peças complexas ou contornos, a forma da ferramenta e programação podem não cortar com a precisão requerida. É aqui que a compensação de corte entra. Se o corte for igual ou menor que o raio da ferramenta, o raio da ferramenta é usado como offset. Se o tamanho da ferramenta e o corte requerido for maior que o raio, o offset de diâmetro da ferramenta pode utilizar a linha central para determinar o melhor caminho.
Quando Deve Usar Compensação de Corte?
Máquinas CNC rodam código G para determinar o caminho da ferramenta para a peça. Mas frequentemente, pequenos ajustes precisam ser feitos para contabilizar deflexão ou desgaste da ferramenta. A compensação de corte permite pequenos ajustes sem trocar ferramentas ou reescrever código G.
Ao inserir manualmente o diâmetro da ferramenta no controle da máquina, a posição da ferramenta pode ser recalibrada. Frequentemente não há necessidade de trocar ferramentas ou rearranjá-las no carro.
Peças com contornos extensos ou geometrias complexas são frequentemente candidatas para compensação de corte. Um exemplo pode ser encontrado na discussão da ponta da ferramenta. Como as coordenadas do centro da ponta da ferramenta frequentemente determinam coordenadas de configuração, o programa pode não refletir as coordenadas reais da aresta de corte. Se a dimensão da peça afeta o corte na ponta, a compensação de corte pode ser usada.
Como Usar Compensação de Corte
A compensação de corte pode ser usada por máquinas CNC programadas manualmente efetivamente, e é uma ótima forma de alcançar precisão de peça sem troca excessiva de ferramentas e outros ajustes. No entanto, máquinas CNC automatizadas usam compensação de corte para precisão também. Usando códigos G, a compensação de corte pode reduzir tempo de produção, corrigir erros e exigir menos fresamento manual.
Máquinas CNC lerão instruções de código G para determinar onde posicionar a ferramenta de corte relativa à peça e baseada no diâmetro da ferramenta a partir do qual obtém o raio. Dessa forma, operadores podem inserir o diâmetro da ferramenta em vez de calcular manualmente a compensação de raio do cortador da tabela de offset, reduzindo erro humano e economizando tempo.
Aqui estão alguns dos códigos de ajuste:
- O código G41 permitirá compensação à esquerda do caminho da ferramenta.
- O código G42 permitirá compensação à direita do caminho da ferramenta.
- Se os códigos G tiverem um código de número D associado que segue o código G, o offset usará o diâmetro. O número D diz à máquina qual ferramenta usar, e o controle da máquina CNC calcula o offset usando o diâmetro da ferramenta.
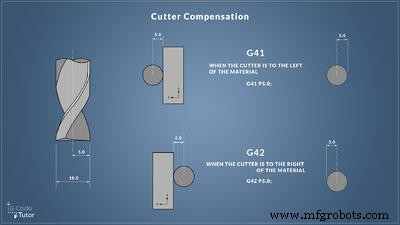 Fonte
Se não houver código, a programação usará o raio da ferramenta. Esta distinção torna possível usar uma ferramenta maior para corte que é requerido porque a compensação de raio do cortador, e portanto offset, pode ser determinada matematicamente pela máquina CNC.
Fresamento de Subida (Climb Milling)
A compensação de ferramenta requerida pode depender se a máquina usa fresamento de subida ou fresamento tradicional. No fresamento de subida, o corte é na mesma direção da alimentação do material, e a ponta da ferramenta atinge a peça no topo do corte. Este método requer menos recorte porque cavacos caem atrás do cortador. Também é mais eficiente no consumo de energia, e ferramentas duram até 50% mais.
Fresamento de subida é frequentemente usado em máquinas CNC automatizadas. Embora folga seja sempre uma consideração, peças podem ser trabalhadas mais facilmente. Este processo produz um melhor acabamento superficial e requer menos compensação.
Fresamento Convencional
A maioria das máquinas de fresamento CNC modernas usa fresamento de subida. Mas fresamento convencional pode ser requerido se a peça requerer endurecimento pelo trabalho, já que o método gera calor. Também causa mais desgaste de ferramenta, e o cortador pega grande parte dos cavacos cortados e os recorta enquanto o trabalho é feito.
Máquinas CNC manuais que usam fresamento convencional podem ser programadas com compensação de corte usando uma tabela de offset para abordar muitas questões. O operador seleciona o valor da tabela de ferramentas e o insere. Isso ajuda a reduzir o aspecto manual de trocar ferramentaria ou repasse contínuo para acabar a peça na especificação.
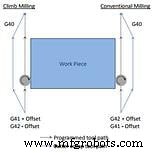 Fonte: MachMotion
Vários Métodos de Usar Compensação de Corte
O tipo e propósito da compensação de corte dependem da direção da ação requerida. A maioria das máquinas CNC permitirá compensação em dois eixos, os eixos X/Y ou X/Z.
O raio da ferramenta de corte deve ser perpendicular à área de corte. A compensação de corte também pode ser usada para contabilizar a diferença entre um caminho de ferramenta programado e o caminho real da ferramenta relativo ao diâmetro da ferramenta. Neste caso, a compensação seguirá o mesmo caminho da ferramenta.
Por exemplo, suponha que a ferramenta usada seja um cortador reafiado com 0,10mm de diâmetro removido durante o reafiamento. Nesse caso, a compensação refaria o caminho da ferramenta usando o raio real e um offset positivo para compensar e remover os 0,10 mm adicionais.
A compensação de corte também é usada para contabilizar uma ferramenta com diâmetro maior. A máquina CNC lerá o diâmetro real da ferramenta e ajustará com um valor negativo para permitir que a ferramenta de diâmetro maior faça o mesmo corte usando um offset de diâmetro.
Automação e Monitoramento Tornam a Compensação de Corte Mais Fácil
A compensação de corte é usada por máquinas automatizadas acionadas por CNC e máquinas programadas manualmente. No entanto, considere os fatores envolvidos. A máquina deve ser programada com o código G41 ou G42 para realizar os movimentos de rampa de entrada e saída requeridos na compensação. Alternativamente, o comando G40 "Desligado" deve seguir para que a compensação não ocorra onde não é necessária.
Embora a compensação de corte seja uma ferramenta poderosa para garantir peças de precisão, ainda está aberta a erro humano quando feita manualmente. Por exemplo, um operador pode programar compensação usando códigos P para dizer o raio da ferramenta manualmente.
Mas isso requer saber o raio da ferramenta, saber que está em condição impecável e entender os requisitos de programação. Usando um código G41 ou G42, máquinas CNC podem ser programadas para aplicar automaticamente compensação de corte baseada na medição das variáveis. Isso economiza tempo e mão de obra e reduz a chance de erro humano em cálculos manuais usando a tabela de ferramentas. Automatizando a compensação de corte, máquinas podem completar trabalho com mais precisão.
Obtendo o Máximo da sua Ferramentaria
Aproveitar uma solução de monitoramento de ferramentas pode ajudar fabricantes de precisão a entender melhor e explorar a vida útil completa de suas ferramentas, prevenir tempo de inatividade de falha catastrófica e troca excessiva de ferramentas, e reduzir significativamente peças de sucata devido a ferramentas desgastadas.
A BC Machining, fabricante de peças metálicas fabricadas, estava produzindo tais grandes quantidades de sucata que foi forçada a rodar suas máquinas a 200% da capacidade apenas para atingir suas metas de produção. Sem insight sobre quando ferramentas estavam desgastadas ou prestes a quebrar, a BC Machining acumulou custos significativos de produção de sucata e substituição de ferramentaria quebrada.
Para prevenir produção de sucata e maximizar vida útil de ferramentas, eles fizeram parceria com a MachineMetrics. Leia nosso estudo de caso para saber como a BC Machining virtualmente erradicou sucata por desgaste de ferramentas, reduziu significativamente seus tempos de troca e economizou $72k por máquina anualmente.
Leia o estudo de caso completo.
Tecnologia industrial
- Fresamento Explicado: Definição, Processo e Operações Principais
- Entendendo Tornos Capstan e Turret: Características, História e Aplicações
- Máquinas Plainas Explicadas: Definição, Peças e Tipos
- Entendendo a Usinagem CN: Definição, Processo e Principais Benefícios
- Soldagem por Fricção e Mexa (FSW) Explicada: Processo, Benefícios e Aplicações
- Usinagem: Definição, Processos, Ferramentas e Tecnologias Principais
- Dominando o Design de PCB para a Internet das Coisas: Um Guia Abrangente
- Prevenção da Deformidade em Gancho-J: Causas, Sintomas e Soluções
- Retificadora Pequena de Ferramentas e Cortadores: Definição, Usos e Benefícios
- Entendendo Retificadoras CNC de Ferramentas e Cortadores: Função, Usos e Benefícios