



Segredos Internos para Dominar a Fundição sob Pressão: Processos, Materiais e Dicas
A fundição sob pressão é um processo de fundição de metal, cuja característica é aplicar alta pressão ao metal fundido usando uma cavidade de molde. E os moldes são geralmente usinados a partir de ligas mais fortes. O processo é semelhante à injeção de plástico. Para que as pessoas tenham uma compreensão abrangente da fundição sob pressão, a empresa JTR organizou e resumiu o que é fundição sob pressão? Qual é o processo de fundição sob pressão? Quais são os materiais de fundição sob pressão? E outras questões, espero que você possa ter uma compreensão completa de "fundição sob pressão".
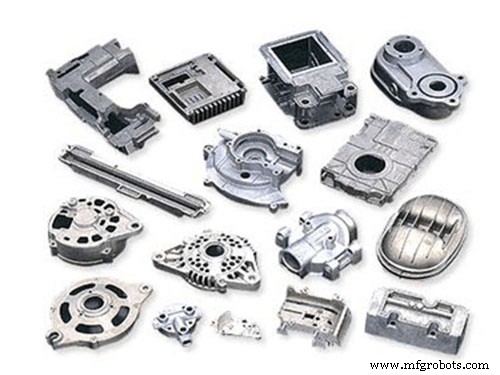
Definição de "Fundição sob Pressão"
A fundição sob pressão é uma técnica de fundição de precisão que faz uso de alta tensão para forçar metal fundido em um molde metálico com formas intrincadas. Fundidos feitos por fundição sob pressão são chamados de fundidos sob pressão.
A maioria das fundições sob pressão são livres de ferro, como zinco, cobre, alumínio, magnésio, chumbo, estanho, e ligas de chumbo-estanho e também suas ligas. Dependendo do tipo de fundição sob pressão, uma máquina de fundição sob pressão de câmara fria ou uma máquina de fundição sob pressão de câmara quente é necessária.
A resistência à tração destes materiais é quase o dobro da de ligas de fundição comuns, o que tem mais significado positivo para rodas de automóveis de liga de alumínio, quadros e outras peças que se espera produzir com materiais de maior resistência e resistência a impacto.
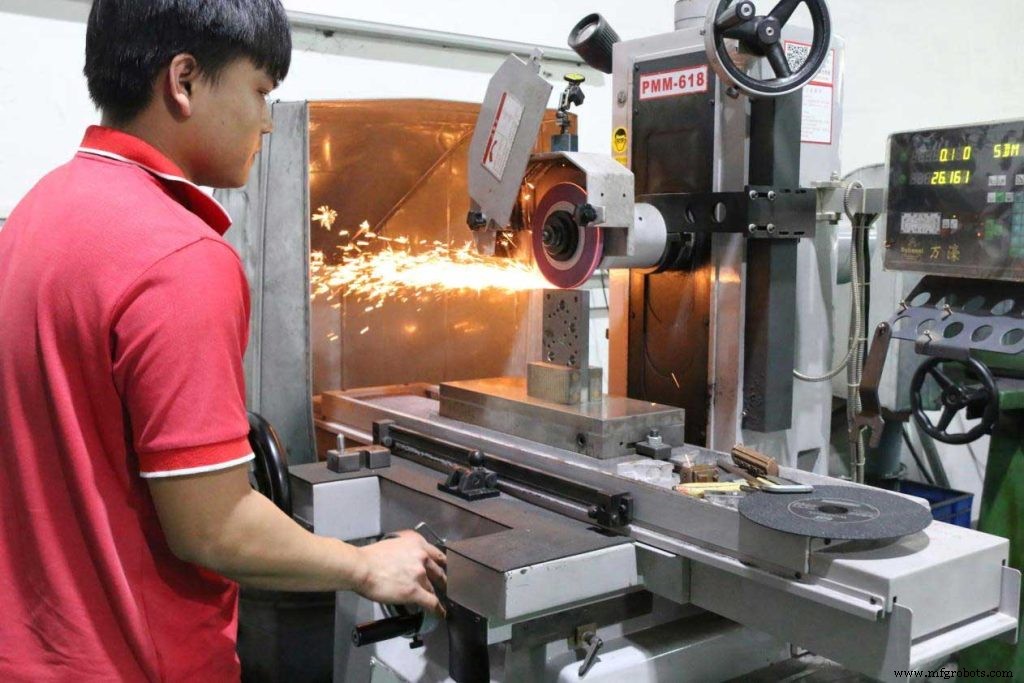
Processo de Fundição sob Pressão
O processo típico de fundição sob pressão consiste principalmente em 4 etapas, ou fundição sob pressão de alta pressão. Estas quatro etapas, incluindo preparação do molde, enchimento do material, injeção e desprendimento, são também a base para vários processos personalizados de fundição sob pressão.
Lubrificante é pulverizado na cavidade do molde durante todo o procedimento de preparação. Além de ajudar a gerenciar a temperatura do molde, o lubrificante também pode auxiliar a liberação da fundição. O molde pode então ser fechado, e o metal fundido injetado no molde sob alta pressão, que varia de cerca de 10 a 175 MPa.
Após o metal fundido ser preenchido, a pressão é mantida até a fundição solidificar. O pino de ejeção então empurra para fora todas as fundições, e, como pode haver várias cavidades em um molde, pode haver múltiplas fundições por fundição.
O processo de areia de queda precisa da separação de resíduos, incluindo aberturas do molde, canais de alimentação, portas e rebarbas. O processo geralmente é feito espremendo a fundição através de uma matriz de corte especial. Outras formas de queda de areia incluem serragem e lixamento. Se a porta for frágil, você pode bater na fundição diretamente, o que pode economizar recursos humanos. Excesso de matriz de fundição pode ser reutilizado após fusão.
A injeção de alta pressão resulta em enchimento muito rápido do molde, de modo que todo o molde pode ser preenchido com metal fundido antes que qualquer parte solidifique. Dessa forma, até peças de paredes finas que são difíceis de encher podem ser preenchidas suficientemente, e descontinuidades de superfície da peça fundida sob pressão podem ser evitadas.
No entanto, isso também causa aprisionamento de ar, pois é difícil para o ar escapar quando o molde é preenchido rapidamente. Colocar ventos na linha de separação pode reduzir este problema, mas processos muito exatos também podem deixar porosidade no centro da fundição. Após a maioria das peças serem fundidas sob pressão, elas podem ser processadas por Serviço de Acabamento Superficial para completar algumas estruturas que não podem ser completadas pela fundição, como furação e polimento.
Defeitos podem ser inspecionados após a conclusão da queda de areia. Os defeitos mais comuns incluem estagnação (enchimento insuficiente da solução). Estas falhas podem ser causadas por temperatura inadequada do molde ou do metal fundido, contaminação do metal, poucas aberturas de ventilação, lubrificante excessivo, etc. Outros problemas incluem porosidade, retração, trincas térmicas e marcas de fluxo. Marcas de fluxo são marcas deixadas na superfície da fundição por defeitos de porta, cantos afiados ou lubrificante excessivo.
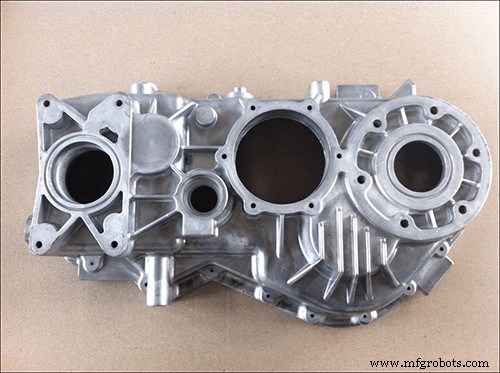
Metal para Fundição sob Pressão
Metais usados em fundição sob pressão incluem principalmente zinco, cobre, alumínio, magnésio, chumbo, estanho, e ligas de chumbo-estanho, embora a fundição sob pressão seja rara, mas viável. Metais de fundição sob pressão mais únicos incluem ZAMAK, ligas alumínio-zinco, e padrões da Associação Americana de Alumínio: AA380, AA384, AA386, AA390, e AZ91D magnésio. As características de fundição sob pressão de vários metais são as seguintes:
- Zinco: O metal mais fácil de fundir sob pressão, custo-efetivo para fazer componentes pequenos, fácil de revestir, alta resistência à compressão, plasticidade, e vida útil durável.
- Alumínio: Leve, alta estabilidade dimensional ao fazer fundições complexas e de paredes finas, forte resistência à corrosão, boas propriedades mecânicas, alta condutividade térmica e elétrica, e alta resistência em altas temperaturas.
- Magnésio: Fácil de usinar, alta relação resistência-peso, o mais leve entre os metais de fundição sob pressão comumente usados.
- Cobre: Alta dureza, forte resistência à corrosão, as melhores propriedades mecânicas dos metais de fundição sob pressão comumente usados, resistência ao desgaste, e resistência próxima ao aço.
- Chumbo e Estanho: Alta densidade e precisão dimensional extremamente alta podem ser usados como componentes especiais de proteção contra corrosão. Por razões de saúde pública, esta liga não pode ser usada em equipamentos de processamento e armazenamento de alimentos. Ligas de chumbo, estanho e antimônio (às vezes com um pouco de cobre) podem fazer tipografia em impressão tipográfica e bronzeamento.
| Metal | Área transversal mínima | Ângulo de inclinação mínimo |
|---|---|---|
| Liga de alumínio | 0,89 mm (0,035 in) | 1:100 (0,6°) |
| Latão e Bronze | 1,27 mm (0,050 in) | 1:80 (0,7°) |
| Liga de magnésio | 1,27 mm (0,050 in) | 1:100 (0,6°) |
| Liga de zinco | 0,63 mm (0,025 in) | 1:200 (0,3°) |
Os limites superiores de massa para fundição sob pressão com alumínio, cobre, magnésio e zinco são 70 lbs (32 kg), 10 lbs (4,5 kg), 44 lbs (20 kg) e 75 lbs (34 kg), respectivamente.
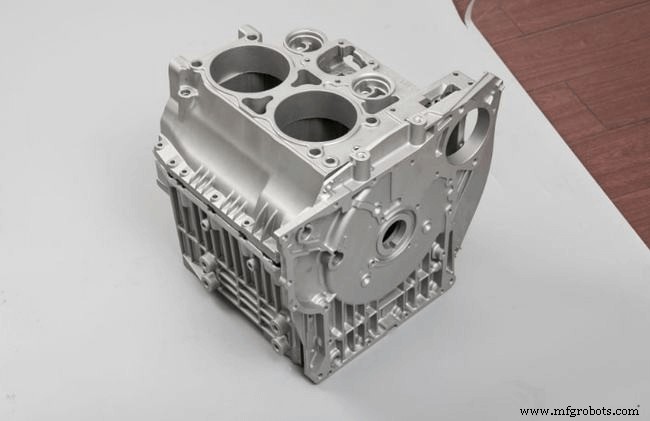
Vantagens e Desvantagens da Fundição sob Pressão
Vantagens da Fundição sob Pressão
As vantagens da fundição sob pressão incluem que as fundições podem ter excelente precisão dimensional.
Geralmente, isso depende do material de fundição. Comparado a outros processos de fundição, a fundição sob pressão produz peças com superfícies lisas e raio de filete de aproximadamente 1-2,5 mícrons. A fundição sob pressão pode produzir peças com espessuras de parede de cerca de 0,75 mm, comparado a fundições em frasco ou moldes permanentes. Pode fundir diretamente peças de estruturas internas, como capas de fios, elementos de aquecimento, superfícies de rolamento de alta resistência. Outros benefícios incluem redução ou evitação de usinagem secundária de peças, velocidade de produção de fundições, resistência à tração das fundições (resistência até 415 MPa), e capacidade de fundir metais de alta fluidez.
Desvantagens da Fundição sob Pressão
A maior desvantagem da fundição sob pressão é seu alto custo. O preço do equipamento de fundição sob pressão (máquinas de fundição sob pressão) e moldes e componentes relacionados ao molde é relativamente alto comparado a outros métodos de fundição. Portanto, a manufatura de fundição sob pressão tem alto valor econômico apenas quando se produz peças em massa.
Outras desvantagens incluem: o processo de fundição sob pressão é adequado apenas para metais relativamente fluidos, e a massa da fundição deve estar entre 30 gramas e 10 quilogramas. Sempre haverá vazios no último lote de fundições na fundição sob pressão normal. Portanto, nenhum tratamento térmico ou soldagem pode ser realizado porque o gás na lacuna se expandirá sob a ação do calor, causando micro-defeitos internos e descamação da superfície.
Fundição sob Pressão de Câmara Quente e Câmara Fria
Existem duas maneiras diferentes de fazer peças em fundição sob pressão: fundição sob pressão de câmara quente e fundição sob pressão de câmara fria. Em ambos os processos de manufatura, os moldes são pulverizados com um agente de liberação antes do processo de fundição para garantir que as peças fundidas subsequentemente possam ser facilmente removidas dos moldes. No entanto, o metal fundido não é vertido diretamente na cavidade do molde, mas primeiro vertido na câmara de fundição da máquina de fundição sob pressão. De lá, a liga é pressionada no molde por um pistão (um chamado grupo de fundição) através de um ou mais canais. A diferença entre os dois processos é a estrutura da câmara de fundição, conforme descrito abaixo.
Fundição sob Pressão de Câmara Quente
Na fundição sob pressão de câmara quente, seu reservatório de metal é um estado fundido de líquido, metal semi-líquido que preenche o molde sob pressão. As vantagens deste sistema incluem alta velocidade de ciclo (aproximadamente 15 ciclos por minuto), facilidade de automação, e facilidade de fusão do metal. Desvantagens incluem a incapacidade de fundir sob pressão metais com pontos de fusão mais altos e a incapacidade de fundir alumínio, que levaria ferro para fora do reservatório fundido. Assim, máquinas de fundição sob pressão de câmara quente são geralmente usadas para ligas de zinco, estanho e chumbo. Além disso, a fundição sob pressão de câmara quente é difícil de usar para fundição de grandes fundições, que geralmente são fundições de pequenas fundições.
Fundição sob Pressão de Câmara Fria
A fundição sob pressão de câmara fria pode ser usada quando se funde sob pressão metais que não podem ser usados no processo de fundição sob pressão de câmara quente, incluindo alumínio, magnésio, cobre, e ligas de zinco com maior teor de alumínio. O metal precisa ser fundido primeiro em um cadinho separado neste processo. Uma quantidade de metal fundido é então transferida para uma câmara de injeção não aquecida ou bico. Esses metais são injetados no molde por pressão hidráulica ou mecânica.
A maior desvantagem deste processo é o longo tempo de ciclo devido à necessidade de transferir o metal fundido para a câmara fria. Máquinas de fundição sob pressão de câmara fria também são divididas em tipos vertical e horizontal. Máquinas de fundição sob pressão verticais são geralmente máquinas pequenas, enquanto máquinas de fundição sob pressão horizontais têm vários modelos.
Áreas de Aplicação da Fundição sob Pressão
A fundição sob pressão é usada principalmente para produção em massa, ou seja, para fundir muitas peças do mesmo tipo. Alta qualidade de fundição é alcançada apesar da alta pressão usada no processo de manufatura. O processo de fundição sob pressão é particularmente adequado para produzir peças muito finas (até 1 mm) (leves).
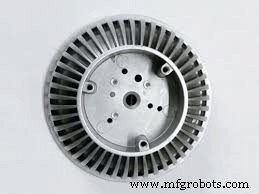
Mais comumente, componentes fundidos sob pressão como rodas, blocos de cilindros, cabeçotes de cilindros, corpos de válvulas e coletores são fabricados para a indústria automotiva. Além disso, outras indústrias usam fundições sob pressão:
- Aeroespacial
- Eletrodomésticos
- Móveis
- Ferramentas elétricas
- Produtos eletrônicos
- Mecânica
- Tecnologia de iluminação
No futuro, as fundições terão interesse em outras indústrias como veículos elétricos. Isso oferece grande potencial para fundições de metais leves.
Escolha uma Empresa de Fundição sob Pressão Confiável
A fundição sob pressão tem sido amplamente usada na manufatura desde o século XIX. Como um dos principais provedores de serviços de fundição sob pressão na China, a JTR tem fornecido aos clientes soluções completas de fundição sob pressão por muitos anos. Serviço de fundição sob pressão de alta qualidade é a chave para nossa rentabilidade. Então, se você precisa implementar seu projeto, pode nos contatar. Você só precisa completar o projeto ou a criatividade, e nós faremos o resto.
Tecnologia industrial
- 6 Insights Essenciais Sobre Impressão 3D Que Você Provavelmente Não Conhece
- 5 Fatos Reveladores Sobre o Processo de Fundição sob Pressão (Die Casting)
- Pequenos Fabricantes Já Dominam Tecnologias da Indústria 4.0
- Certificação CMMC: Insights Essenciais para Contratados de Defesa
- Guia Completo de Fundição de Metais: Técnicas, Materiais e Aplicações
- Dominando Capacitores MFD: Insights Principais e Aplicações
- Fundição de Metais 101: Guia Completo da Arte de Moldar Metal
- 5 Fatos Surpreendentes Sobre Titânio: Resistência, Peso e Mais
- Metalurgia: Da Ciência à Arte - Guia Completo de Processos e Técnicas
- Guia Completo do Compensado: Propriedades, Usos e Dicas de Seleção