



Evitando 7 Defeitos Comuns na Moldagem por Injeção: Dicas de Especialistas para Qualidade Consistente
A moldagem por injeção é um método de produção eficiente quando grandes volumes de peças idênticas são necessários. No entanto, também requer um alto grau de conhecimento técnico para dominar. Com tantas variáveis em jogo, pequenos erros aparentemente menores nas fases iniciais do desenvolvimento do produto podem levar a grandes problemas — e até comprometer a integridade do produto — mais adiante.
Defeitos podem reduzir a velocidade e a eficiência de custo de todo o processo de desenvolvimento do produto, e podem potencialmente encurtar a vida útil dos produtos se não forem controlados. Problemas e defeitos na moldagem por injeção podem ser causados por uma série de razões, incluindo design ruim, erros no processo de produção, falhas no controle de qualidade e mais. Como tal, é importante adotar uma abordagem proativa para mitigação de riscos durante todo o processo de desenvolvimento do produto, a fim de reduzir as chances de potenciais defeitos na moldagem por injeção.
Aqui estão alguns dos defeitos mais comuns que podem ocorrer na moldagem por injeção de plástico — e como as equipes de produto podem evitá-los.
1. Linhas de fluxo
Linhas de fluxo são linhas, estrias e outros padrões fora de cor que aparecem na superfície de uma peça. Elas são causadas pelo disparo de plástico fundido movendo-se em diferentes velocidades ao longo do molde de injeção, o que finalmente faz com que a resina solidifique em diferentes taxas. Isso geralmente é um sinal de que a velocidade e/ou pressão de injeção estão muito baixas.
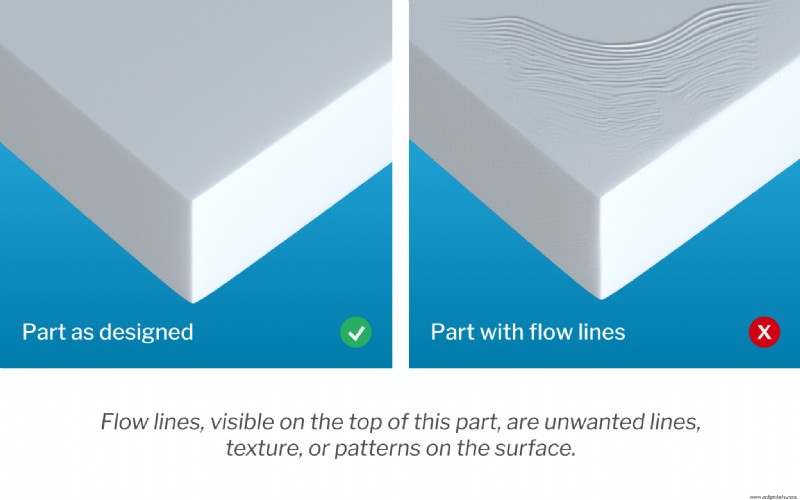
Linhas de fluxo também podem aparecer quando a resina termoplástica se move através de partes do molde com diferentes espessuras de parede — por isso manter espessura de parede consistente ou garantir que chanfros e filetes tenham um comprimento apropriado é crítico. Posicionar o ponto de injeção em uma seção de parede fina da cavidade da ferramenta pode ajudar ainda mais a reduzir linhas de fluxo.
2. Marcas de retração
Marcas de retração aparecem como depressões, amassados ou crateras em seções espessas de uma peça. Seções mais espessas levam mais tempo para esfriar, o que pode ter o efeito colateral muitas vezes não antecipado de as porções internas da peça encolherem e contraírem em uma taxa muito diferente das seções externas.
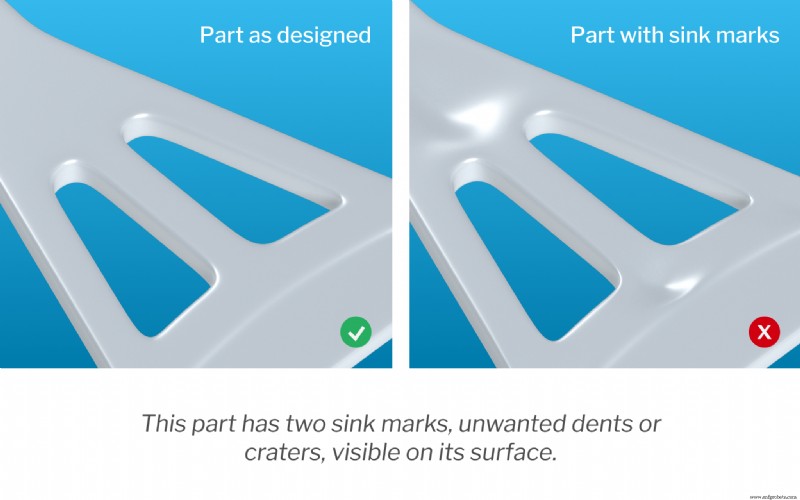
Embora mais frequentemente um indicador de que o plástico precisa de mais tempo dentro do molde para esfriar e curar adequadamente, marcas de retração às vezes podem ser remediadas reduzindo a espessura das seções de parede mais espessas, o que ajuda a garantir um resfriamento mais uniforme e completo. Pressão inadequada na cavidade do molde ou temperaturas mais altas que o desejável no ponto de injeção também podem contribuir para o desenvolvimento dos defeitos.
Do lado do design, o risco de marcas de retração pode ser minimizado garantindo espessura adequada de nervuras e parede na moldagem por injeção. Essas ações também podem ajudar a aumentar a resistência geral da peça.
3. Deslaminação superficial
O que é deslaminação? Deslaminação é uma condição que faz com que a superfície de uma peça se separe em camadas finas. Essas camadas, que parecem revestimentos que podem ser descascados, são causadas pela presença de contaminantes no material que não se ligam ao plástico, criando falhas localizadas. Uma dependência excessiva de agentes de desmoldagem também pode causar deslaminação.
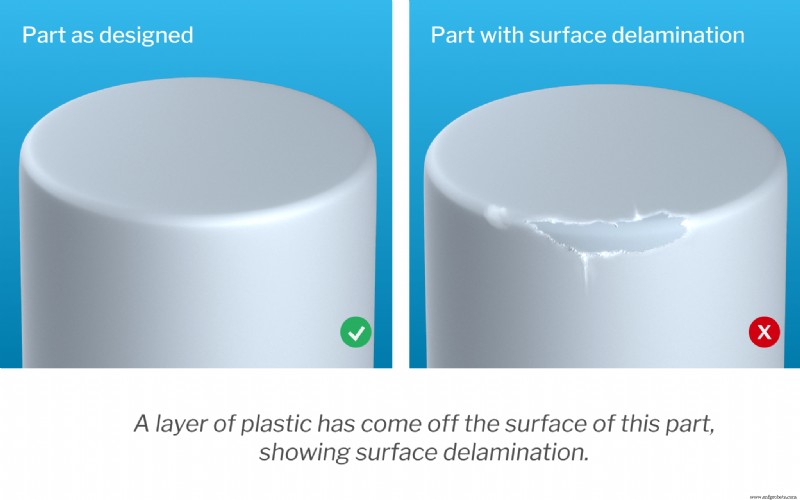
Para incentivar o reparo e prevenção da deslaminação, as equipes devem aumentar as temperaturas do molde e adaptar o mecanismo de ejeção do molde para ser menos dependente de agentes de desmoldagem, já que esses agentes podem aumentar o risco de deslaminação. Secar adequadamente o plástico antes da moldagem também pode ajudar.
4. Linhas de solda
Também chamadas de linhas de união, esses defeitos marcam onde dois fluxos de resina fundida se encontraram enquanto se moviam pela geometria do molde. Isso acontece ao redor de qualquer parte da geometria que tenha um furo. À medida que o plástico flui e contorna cada lado de um furo, os dois fluxos de plástico se encontram. Se a temperatura do fluxo não estiver correta, os dois fluxos não se ligarão adequadamente e, em vez disso, causarão uma linha de solda visível. Isso reduz a resistência e durabilidade geral do componente.
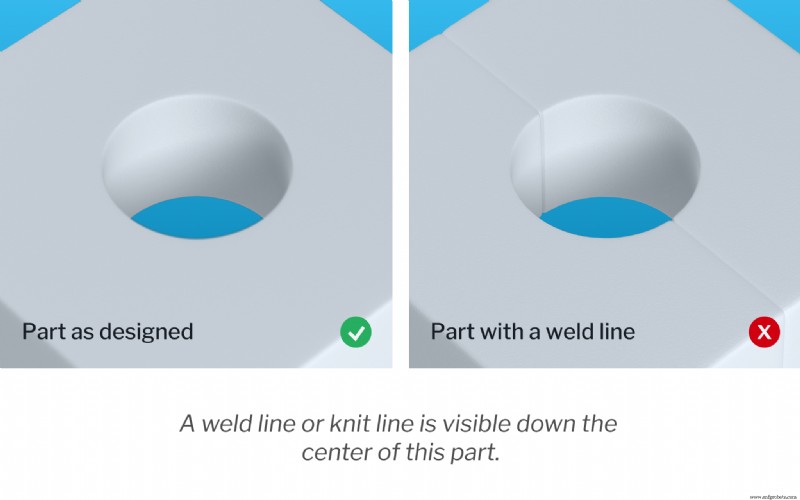
Aumentar a temperatura da resina fundida pode ajudar a evitar que o processo de solidificação comece cedo demais, assim como aumentar a velocidade e pressão de injeção. Resinas com viscosidade mais baixa e pontos de fusão mais baixos são menos propensas a desenvolver linhas de solda na moldagem por injeção, que também podem ser eliminadas removendo partições do design do molde.
5. Disparos curtos
"Disparos curtos" referem-se a instâncias em que a resina não preenche completamente a cavidade do molde, resultando em peças incompletas e inutilizáveis.
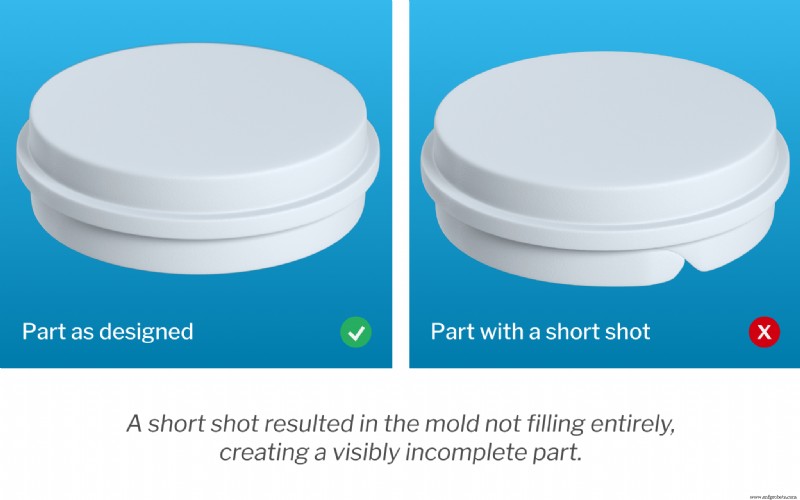
O que causa disparos curtos na moldagem por injeção? Tipicamente, são resultado de fluxo restrito dentro do molde, que pode ser causado por canais de injeção muito estreitos ou que ficaram bloqueados, bolsas de ar aprisionadas ou pressão de injeção insuficiente. Viscosidade do material e temperatura do molde também são contribuintes. Aumentar a temperatura do molde e incorporar ventilação adicional no design do molde para permitir que o ar escape adequadamente pode ajudar a prevenir a ocorrência de disparos curtos.
6. Empenamento
Empenamento na moldagem por injeção refere-se a torções ou curvas não intencionais causadas por retração interna desigual durante o processo de resfriamento. Defeitos de empenamento na moldagem por injeção são geralmente resultado de resfriamento do molde não uniforme ou inconsistente, que cria tensões dentro do material.
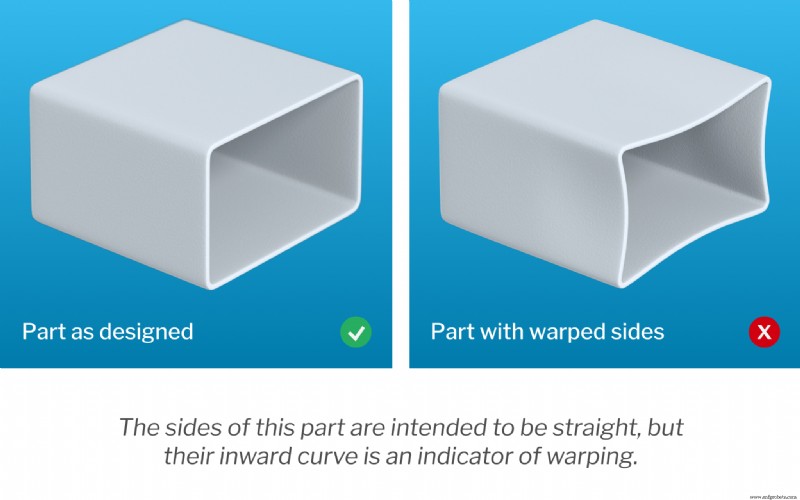
Prevenir defeitos de empenamento na moldagem por injeção é uma questão de garantir que as peças tenham tempo suficiente para esfriar — e a uma taxa suficientemente gradual — para evitar que tensões internas se formem e danifiquem a peça. Espessura de parede uniforme no design do molde é crucial por muitas razões, sendo crítica entre elas o fato de ajudar a garantir que o plástico flua através da cavidade do molde em uma única direção.
Vale notar que materiais com estruturas semi-cristalinas são mais propensos a desenvolver empenamento.
7. Jateamento
Defeitos de jateamento na moldagem por injeção são outro resultado potencial de um processo de solidificação desigual. O jateamento ocorre quando um jato inicial de resina entra no molde e tem tempo suficiente para começar a solidificar antes que a cavidade se encha. Isso cria padrões de fluxo visíveis e sinuosos na superfície da peça e diminui a resistência da peça.
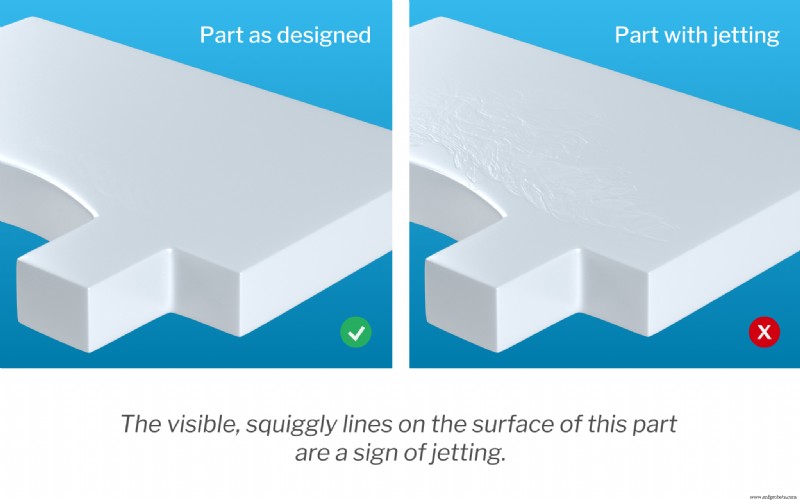
Reduzir a pressão de injeção é frequentemente a melhor maneira de garantir enchimentos mais graduais, mas aumentar a temperatura do molde e da resina também pode ajudar a evitar que jatos se solidifiquem prematuramente. Posicionar o ponto de injeção de forma que o fluxo de material percorra o eixo mais curto do molde é outro meio eficaz de minimizar o jateamento.
Prevenindo defeitos e causas na moldagem por injeção
A moldagem por injeção pode ser um método de fabricação altamente eficiente para produzir peças plásticas altamente repetíveis, mas, como em muitos processos, produzir peças finais de alta qualidade requer um alto nível de atenção aos detalhes e uma abordagem proativa para gestão de riscos. Todos os envolvidos no processo de desenvolvimento do produto — desde as fases iniciais de design e prova de conceito até a entrega — precisam fazer sua devida diligência para garantir que os produtos atendam aos mais altos padrões de qualidade e evitem esses problemas comuns de moldagem por injeção de plástico.
Escolher um parceiro de fabricação como a Fast Radius, que é bem versado em defeitos comuns na moldagem por injeção e sua solução de problemas, pode significar a diferença entre peças de alta qualidade — produzidas no prazo e dentro do orçamento — e aquelas marcadas com linhas de solda, jateamento, rebarbas, marcas de retração e outros defeitos. Além de ser uma oficina de fabricação sob demanda experiente, também fornecemos serviços de consultoria e otimização de design que garantem que podemos ajudar cada equipe a criar peças funcionais, elegantes e de alto desempenho da forma mais eficiente possível. Entre em contato conosco hoje para saber mais sobre nossos serviços de moldagem por injeção.
Tecnologia industrial
- Injeção de Plástico Explicada: Vídeo de Especialista e Guia Prático
- Guia Especialista para Projeto e Fabricação de Moldes de Injeção
- Metro Mold & Design Expande Capacidade com Quatro Novas Prensas Engel
- Como Fabricantes de Moldes de Injeção Plástica Impulsionam Inovação e Qualidade
- Moldagem por Injeção de Plástico de Precisão: Produção Eficiente de Componentes Duráveis
- Por que a Moldagem por Injeção é o Processo de Manufatura Preferido
- Respostas de Especialistas: Perguntas Frequentes sobre Fabricação de Moldes de Injeção Plástica
- Serviços Especializados de Injeção Plástica – Soluções de Alta Qualidade e Custo-Efetivas
- Entenda a Produção e Fatores de Custo de Moldes para Injeção Plástica
- Moldagem por Injeção Plástica Avançada: Soluções de Ponta para Produção Moderna