



Selecionando o Acabamento Superficial Ideal para Suas Peças Usinadas CNC
Acabamento superficial é a etapa final da usinagem CNC. O acabamento pode ser usado para remover falhas estéticas, melhorar a aparência do produto, fornecer resistência e durabilidade adicionais, ajustar condutividade elétrica e muito mais.
Com todas as opções de acabamento superficial disponíveis, como gerentes de produto e designers podem garantir que estão escolhendo a melhor? Felizmente, existem alguns acabamentos comuns que oferecem vantagens únicas, e é apenas questão de entender as especificações de cada opção.
Acabamentos comuns para peças usinadas CNC
Como usinado
A usinagem CNC produz uma peça com acabamento "como usinado" ou "como fresado" assim que o processo de manufatura é concluído. A peça terá pequenas marcas de ferramenta e imperfeições visíveis. A rugosidade média de superfície é de cerca de 3,2 μm. Peças como usinadas têm as tolerâncias dimensionais mais apertadas e são extremamente acessíveis de produzir porque pós-processamento não é necessário.
Este acabamento é boa escolha para quem se preocupa mais com integridade dimensional que estética. No entanto, peças com acabamento como usinado não pontuam alto em proteção. Sua rugosidade e falta de revestimento protetor as tornam suscetíveis a entalhes, arranhões e riscos.
Anodização
Anodização é processo eletroquímico que espessa a camada de óxido natural de uma peça usinada CNC para torná-la mais espessa, densa, eletricamente não condutiva e mais durável.
Este processo só pode ser feito usando ligas de alumínio ou titânio porque conduzem bem eletricidade. Durante a anodização, a liga é submersa num banho eletrolítico ácido e atua como ânodo. Uma vez colocado um cátodo no tanque de anodização e passada corrente elétrica pelo ácido, íons de oxigênio do eletrólito e átomos da liga combinam-se na superfície da peça.
A anodização vem em duas variedades — Tipo II e Tipo III. O processo geral de acabamento é o mesmo, mas Tipos II e III requerem que a peça seja submersa em solução de ácido sulfúrico diluído.
Anodização Tipo II, também conhecida como "anodização decorativa" (já que o revestimento final pode ser transparente ou colorido), produz revestimentos até 25 μm de espessura. A faixa de espessura para peças transparentes é 4-8 μm e 8-12 μm para peças tingidas de preto. Este processo produz peça lisa, elegante e resistente a corrosão e desgaste.
Anodização Tipo III, também conhecida como "anodização dura", pode produzir revestimentos anódicos até 125 μm de espessura. Peças com este revestimento têm alta densidade e são ainda mais resistentes ao desgaste que anodização Tipo II.
Em suma, acabamentos anodizados são duráveis e prometem bom controle dimensional. Acabamentos anodizados são melhores usados em aplicações de engenharia de alto desempenho, particularmente para cavidades internas e peças pequenas. Estão entre os acabamentos mais esteticamente agradáveis para peças usinadas CNC, mas frequentemente vêm com preço mais alto.
Pintura em pó
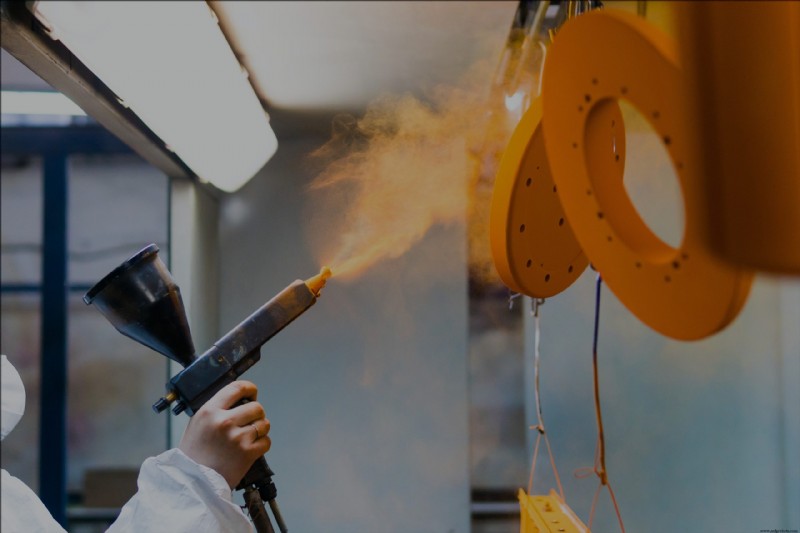
Pintura em pó é muito parecida com pintura spray. Primeiro, a peça é preparada com camada de fosfatização ou cromatação para torná-la mais resistente à corrosão. Então, a peça é "pintada" com revestimento em pó seco de pistola eletrostática e curada em forno aquecido a pelo menos 200°C. Múltiplas camadas podem ser aplicadas para aumentar espessura, que pode atingir 72 μm.
Por si só, este acabamento cria camada protetora fina na peça usinada CNC que é forte, resistente ao desgaste e esteticamente agradável. Este processo pode ser combinado com jateamento de esferas para aumentar resistência à corrosão da peça e criar maior uniformidade em textura e aparência.
Diferente da anodização, acabamento em pintura em pó é compatível com todos os metais, menos frágil e oferece maior resistência a impacto. Este acabamento é adequado para muitas aplicações funcionais, mas pode ser particularmente adequado para aplicações militares.
No entanto, pintura em pó geralmente rende menos controle dimensional que acabamento anódico, e não é recomendada para uso em componentes pequenos ou superfícies internas. Além disso, preço mais alto da pintura em pó pode torná-la proibitivamente cara para grandes produções.
Jateamento de Esferas
Jateamento de esferas é usado para adicionar acabamento superficial fosco ou acetinado a uma peça usinada CNC. Durante este processo, uma pistola de ar pressurizado dispara milhões de esferas de vidro na peça, removendo efetivamente marcas de ferramenta e imperfeições, criando acabamento granulado consistente. Em contraste a outros acabamentos, incluindo anodização e pintura em pó, jateamento de esferas não adiciona propriedades químicas ou mecânicas à peça — é puramente visual. Diferente da pintura em pó, que adiciona material à peça, jateamento de esferas é acabamento redutivo, significando que remove material da peça. Esta é consideração importante se sua peça tem tolerâncias rigorosas.
Jateamento de esferas é um dos acabamentos superficiais mais acessíveis, mas deve ser executado manualmente. Como tal, aqueles considerando jateamento de esferas como acabamento superficial devem estar preparados para incorrer no custo de contratar operador formalmente treinado neste processo, e reconhecer que o resultado final dependerá muito da habilidade do operador. Tamanho e grau das esferas também afetarão o acabamento final.
Obtenha conselho especialista para acabamento de suas peças usinadas CNC
Em resumo, acabamento de pós-processamento como anodização ou pintura em pó provavelmente será opção eficaz para peças que não precisam ser perfeitas esteticamente mas devem manter suas dimensões originais. Proteger ou reforçar peça de alumínio ou titânio pode beneficiar-se de anodização. Se a peça não pode ser anodizada mas requer força e resistência a impacto, pintura em pó fornece alternativa eficaz. Finalmente, se economia é prioridade maior que tolerância — e a peça não requer acabamento brilhante — jateamento de esferas pode ser a rota preferível.
Engenheiros, designers e gerentes de produto fariam bem em consultar especialista em manufatura para garantir que estão fazendo a escolha certa para seu próximo projeto. Especialistas da Fast Radius são versados em tudo sobre manufatura, desde design de produto e prototipagem até manufatura em escala. Nossa equipe pode ajudar a escolher qual acabamento é melhor para sua peça usinada CNC e garantir que você vá ao mercado com produto final forte e elegante.
Entre em contato conosco hoje — adoraríamos falar sobre sua visão. Se está pronto para saber mais sobre usinagem CNC e outros processos de manufatura, dê uma olhada no centro de recursos da Fast Radius.
Pronto para fabricar suas peças com a Fast Radius?
Inicie seu orçamento
Tecnologia industrial
- Principais Acessórios para Desbloquear Todo o Potencial do Seu Raspberry Pi
- Escolhendo a Máquina de Corte a Plasma CNC Certa para sua Oficina: Guia Prático
- CNC vs Impressão 3D: Escolhendo o Método de Produção Certo
- Como Escolher o Acabamento Superficial SPI Ideal para Peças Injetadas
- Intel Edison IoT: Escolhendo o Mini-Computador Certo para o seu Protótipo
- Escolhendo a Caçamba Ideal para Mini Escavadeira para Desempenho Ótimo
- Como Escolher a Fresadora-Furadeira Ideal para Seus Projetos
- Descubra a Serra Circular Compacta Ideal para Cada Trabalho de Corte
- Top 5 Técnicas de Fresamento CNC para Elevar a Precisão do Design
- Guia Especialista para Selecionar o Melhor Equipamento Cat® para sua Fazenda