



Acelere a Produção: Prototipagem Rápida com Moldagem de Uretano
A saturação das indústrias fez com que o objetivo principal do fabricante não seja apenas fabricar produtos, mas também usar métodos inovadores para produzir mais produtos em um espaço de tempo mais curto, a fim de aumentar a produção. Com o desenvolvimento da tecnologia, diferentes técnicas de prototipagem rápida estão disponíveis para os fabricantes, que podem ser usadas para produzir produtos em menos tempo com maior eficiência.
Esses métodos, além de economizar tempo, também são custo-efetivos. Uma dessas técnicas de prototipagem rápida empregada hoje é a moldagem de uretano, que é bastante semelhante à injeção com pequenas diferenças. Esta técnica produz o melhor protótipo funcional com as características desejadas.
1. Moldagem de Uretano
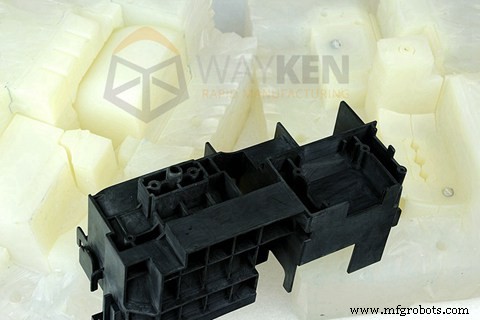
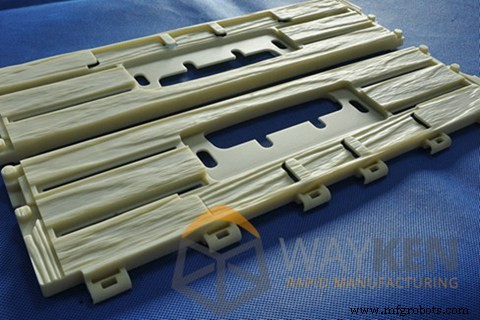
Moldagem de uretano é uma técnica de prototipagem rápida usada para produzir produtos com peças de borracha macia que não podem ser usinadas com a ajuda de uma máquina CNC ou qualquer outra máquina semelhante. A moldagem de uretano usa um modelo mestre impresso em 3D e moldes de silicone que são usados para produzir os produtos de alta qualidade desejados até o tamanho de 30 polegadas.
Este processo é bastante semelhante à injeção, na qual uma ferramenta dura é usada em vez de uma ferramenta de silicone macio. Precauções devem ser tomadas ao projetar o modelo mestre para moldagem de uretano para garantir que ele deve possuir as propriedades desejadas. Uma peça plástica funcional é o resultado da moldagem de uretano que pode ser apresentada como um modelo ou usada em um produto totalmente funcional.
As dimensões dos produtos acabados produzidos pela moldagem de uretano dependem da precisão do modelo mestre e do material de fundição. Geralmente, uma taxa de retração de 0,15% é esperada nos produtos produzidos por esta técnica de fabricação.
2. Passos na Moldagem de Uretano
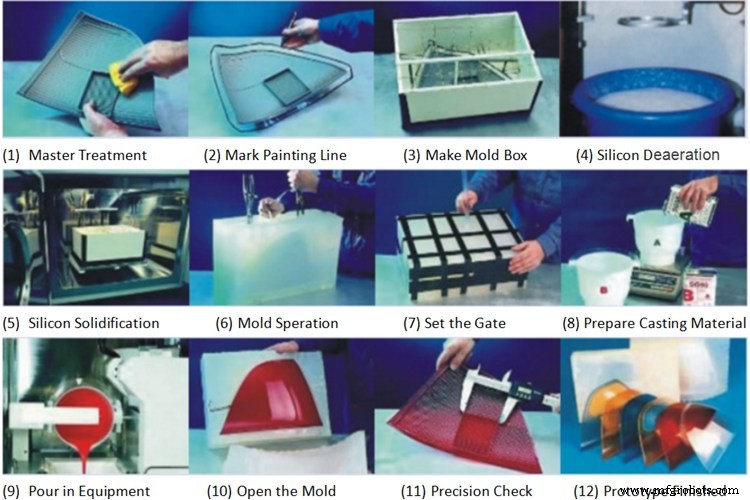
Geralmente, quatro passos são seguidos na Moldagem de Uretano, conforme listados abaixo:
Passo 1
Primeiro, um modelo mestre é projetado e impresso por técnica de prototipagem rápida ou impressão 3D. Um modelo mestre é basicamente a peça original ou a representação dela. Este modelo mestre também é usado para criar os moldes que podem ser utilizados na fundição. Isso é projetado com precisão, pois as dimensões dos produtos dependem deste modelo mestre. Além disso, existem várias opções de usinagem que podem ser usadas neste caso.
Passo 2
No segundo passo, o modelo mestre produzido é envolto em silicone líquido para produzir um molde preciso.
Passo 3
Após o molde curar, ele é cortado em duas metades. A cavidade resultante produzida é usada para a fundição do produto final.
Passo 4
No passo final, o fabricante injeta uretano ou alguma outra resina para preencher os vazios. Após o material curar, ele será removido da ferramenta. Este processo é repetido até que o produto desejado seja produzido.
3. Sistema de Fundição
Um sistema de fundição é um sistema de elementos necessários para realizar a operação de fundição corretamente. Na Moldagem de Uretano, o sistema de fundição consiste em um funil, canal de fundição, canais de ar, agente desmoldante de uretano e fixadores para manter as metades do molde juntas. Todos esses elementos são organizados de uma maneira particular para executar o processo de fundição corretamente.
O canal de fundição e o funil são tubos feitos de plástico conectados ao orifício do molde. O material é vertido neste orifício e flui através do canal e funil. Quanto maior a altura do funil, maior será a pressão de fundição, para que o polímero seja capaz de preencher todas as características do modelo.
Respiradouros de ar estão presentes no lado oposto do molde para que o ar possa fluir para fora quando o material está sendo vertido no modelo para fabricação do produto. Um agente desmoldante de uretano é basicamente um filme de ar que impede a peça fundida de grudar no molde. O agente desmoldante é usado para remover o elemento saliente produzido como resultado do atrito presente entre a peça fundida e o molde. Também cobre alguns dos orifícios microscópicos produzidos durante a fundição, tornando o produto fundido mais liso.
4. Tolerância Geral na Peça Fundida
Uma tolerância de ± 0,010 pol. ou ±0,003 pol. por polegada da peça é tipicamente esperada na peça fundida. Uma taxa de retração de +0,15% pode ser esperada devido à expansão térmica do líquido e à resposta do molde flexível. Geometrias irregulares ou muito espessas podem causar desvios ou deflexão por causa da retração.
O acabamento superficial é externamente suavizado para um acabamento fosco ou mate. Linhas de crescimento podem estar presentes em características internas ou ocultas. Polimento ou acabamentos personalizados devem ser claramente definidos. A retração ou acabamento superficial do produto depende do design do modelo mestre. Portanto, precauções devem ser tomadas no design do modelo mestre.
5. Material Usado
A moldagem de uretano é usada para fabricar produtos com certas propriedades físicas. Portanto, o material usado no processo de fundição afetará grandemente as propriedades físicas. Portanto, é propício a muitos tipos diferentes de plásticos de poliuretano, variando de rígidos a flexíveis. Alguns dos materiais mais comuns usados no processo incluem:
- Uretano rígido, alto impacto
- Uretano rígido, resistente ao calor
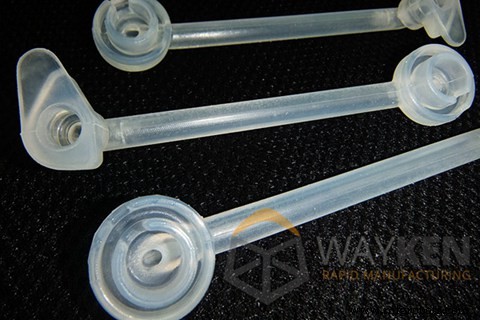
- Uretano flexível, transparente
6. Opção de Coloração
Existem duas opções de coloração na moldagem de uretano, cada uma com seus próprios prós e contras:
1) Cores Fundidas (Cast-in Colors)
A cor fundida fornece textura específica ao produto. Além disso, a cor fundida não pode ser descascada da superfície e não há lascas. Mas as cores fundidas são limitadas em número, então a cor da especificação pode ou não estar disponível.
2) Pintura
Na pintura do objeto após sua fundição, há muitas cores disponíveis para que a cor possa ser de acordo com a especificação. Além disso, quando a pintura é feita após a fundição, as linhas que ficam após separar o produto do molde podem ser removidas, dando uma aparência de superfície uniforme ao produto. Mas a pintura após a fundição requer mão de obra após usinagem, o que causa um aumento no custo de produção. Além disso, a pintura pode fornecer grande proteção contra radiações ultravioleta, mas pode ser facilmente descascada, o que é outra desvantagem de pintar a superfície.
7. Comparação entre Injeção e Moldagem de Uretano
Injeção e Uretano são processos geralmente semelhantes. As diferenças estão nos detalhes relacionados às práticas de fabricação.
1) Fabricação de Ferramentas
A primeira diferença entre injeção e moldagem de uretano está na fabricação de suas ferramentas. A injeção emprega uma ferramenta dura em comparação à ferramenta macia usada na moldagem de uretano. Portanto, fundições de uretano são feitas moldando um modelo 3D impresso da peça acabada, enquanto ferramentas de injeção são usinadas via retificação CNC, fresamento e outros processos.
2) Quantidade e Volume de Produção
A moldagem de uretano é usada para produzir apenas algumas peças por vez; portanto, para produções de baixo volume, a moldagem de uretano é preferida. Para quantidades de produção de alto volume, a qualidade e vida útil de um molde de aço ferramenta geralmente renderão o melhor retorno. Portanto, é mais econômico investir em configuração de injeção para produção em alto volume. Se o custo inicial for mantido baixo, a moldagem de uretano é preferida.
3) Custo do Material
Plástico de alta qualidade usado em injeção é mais caro em comparação à resina de uretano ou poliuretano empregada na moldagem de uretano. Se alguém tem que produzir poucos protótipos, é melhor usar resinas de uretano. Para produtos que devem ser usados por longo prazo, ou com aplicações com certas propriedades físicas difíceis, plástico adequado deve ser usado e o processo de injeção deve ser usado.
4) Tempos de Espera
A ferramenta de injeção requer usinagem mais intrincada e extensa para criar e geralmente não ficam prontas por várias semanas. Um tempo de espera típico de quase dois meses pode ser necessário para a fabricação da ferramenta de injeção. Enquanto fundições de uretano consomem relativamente menos tempo para produção, geralmente exigindo apenas um modelo 3D impresso e um molde macio a ser criado ao redor dele.
5) Custo por Peça vs. Custo Total
Em geral, os custos por peça para fundição de uretano serão maiores que para injeção, devido principalmente ao menor volume de peças criadas. Custos totais, no entanto, são tipicamente menores para fundição de uretano devido a menores custos de ferramentas e materiais.
6) Tolerância
Tolerâncias de uretano são +/-0,010" para a primeira polegada, e +/-0,005" para cada polegada subsequente, enquanto na injeção as tolerâncias são +/-0,005" para a primeira polegada, e +/-0,002" para cada polegada subsequente.
7) Aplicações
Como os protótipos são feitos por moldes de silicone na moldagem de uretano, que é comparativamente menos durável e não dura mais que 20-25 peças. Portanto, este processo é adequado para situações onde o volume de produção é baixo e peças de alta qualidade, precisão e características de desempenho seriam necessárias. Algumas das aplicações da moldagem de uretano estão listadas abaixo:
- Ponte para produção
- Peças para exposição no ponto de venda
- Peças para exposições
- Avaliação do usuário
- Teste de consumidor
- Campanhas de crowdfunding
- Modelos de conceito
- Amostras de vendas
- Modelos de engenharia
- Amostras de teste de marketing
- Pré-produção
- Protótipos de teste
- Protótipos rápidos
- Centros de distribuição
- Impressão
- Rodas para Skates, Robôs e outras aplicações rotativas
- Sistemas de Transportadores
8. Benefícios da Moldagem de Uretano
Este processo é mais eficaz na redução do custo de ferramentas e tempo de produção. As peças produzidas são feitas principalmente de uretano ou sua resina, aumentando suas propriedades físicas. As peças feitas de moldagem de uretano têm os seguintes benefícios:
Resistência à Abrasão: Produtos produzidos por moldagem de uretano superarão borracha, plástico ou metal em aplicações severas de abrasão e desgaste.
Resistência Química: Produtos produzidos por moldagem de uretano têm excelente resistência à maioria dos solventes, químicos, óleos alifáticos e graxas.
Coloração: Duas opções de coloração estão disponíveis na moldagem de uretano, ambas com seus prós e contras. Geralmente, cores fundidas são usadas, que são resistentes a descascamento.
Estabilidade Dimensional: Resinas de uretano têm excelente estabilidade dimensional em uma ampla gama de pressões e temperaturas. Produtos produzidos por este método são altamente elásticos e podem ser esticados a alongamentos substanciais sem deformação.
Resistência Ambiental: O uretano é substancialmente inerte na presença de ozônio e oxigênio. É mais resistente que borracha natural ou sintética à luz solar e condições climáticas gerais.
Dureza: Polímeros de uretano podem ser formulados para cobrir uma ampla gama de dureza, desde 20 Shore A durometro (a dureza de uma banda elástica) até 75 Shore D durometro (a dureza do osso); portanto, o protótipo produzido terá essas propriedades.
Resistência a Impacto: Enquanto materiais plásticos convencionais podem se tornar quebradiços à medida que ficam mais duros, o uretano retém elasticidade e resistência em toda a gama de dureza.
Usinabilidade: Produtos de uretano podem ser furados, rosqueados e usinados como produtos metálicos.
Resiliência: Polímeros de uretano podem ser formulados sob medida para dar poliuretanos duros resiliência similar a materiais muito mais macios, tornando o uretano um excelente material para absorção de choque/vibração.
9. Limitações da Moldagem de Uretano
A moldagem de uretano tem alguns inconvenientes. No caso de produção de qualquer peça complexa, o modelo mestre projetado pode não cobrir todas as características. Além disso, envolvem muito trabalho duro para remover fundições e material excedente, o que introduz erros. No caso de quaisquer bolhas de ar presas na fundição, os materiais farão a fundição tornar-se quebradiça ou impedirão que paredes finas se preencham completamente. Outra limitação da moldagem de uretano é que o molde é bastante sensível à temperatura e não suporta períodos prolongados acima de 270 graus Fahrenheit.
Considerações Finais
Portanto, a moldagem de uretano é uma das principais técnicas de prototipagem rápida empregadas quando o volume de produção é baixo. Permite produzir protótipo e apresentá-lo às pessoas antes de sua produção em massa, economizando custo e muito dinheiro de ferramentas. Além disso, as propriedades físicas dos produtos de uretano, como descrito acima, dão a ele uma vantagem sobre materiais convencionais que têm menos resistência e dureza. Assim, se a quantidade de produção for baixa, a moldagem de uretano é uma das melhores técnicas de fabricação a ser aplicada, que é bastante semelhante à injeção, que é usada no caso de alto volume de produção e usa uma ferramenta mais dura em vez de uma ferramenta macia.
Tecnologia industrial
- Prototipagem Rápida na Manufatura: Como a Impressão 3D Acelera o Desenvolvimento de Produtos
- 5 Insights Principais Sobre Prototipagem Rápida
- Prototipagem Rápida: A Evolução da Impressão 3D e Seu Impacto no Desenvolvimento de Produtos
- Prototipagem Rápida para Desenvolvimento de Produto: Um Guia Prático
- Prototipagem Rápida Explicada: Tipos, Processos e Benefícios
- Prototipagem Rápida e Confiável de PCB: Acelere seu Processo de Design
- Escolhendo o Processo de Prototipagem Rápida Ideal para o Sucesso do Novo Produto
- Prototipagem Rápida Revoluciona a Microfusão para as Indústrias Aeroespacial, Automotiva e de Defesa
- Principais Vantagens da Prototipagem Rápida na Engenharia Aeroespacial
- Prototipagem Rápida: Acelerando o Design, Reduzindo Custos e Impulsionando a Inovação