



A Evolução, Materiais e Fabricação de Sanitários Modernos
Contexto
Um sistema para gerenciar resíduos humanos é essencial para qualquer comunidade, e a demanda aumenta acentuadamente com a densidade populacional. Embora latrinas de fossa permaneçam comuns em áreas rurais, designs sofisticados de sanitários existem há milênios.
O Antigo Testamento registra leis sobre cobrir resíduos ao ar livre e menciona um privativo interno para o Rei Eglom de Moabe. Evidências de sanitários com descarga no Vale do Indo datam de cerca de 2000 a.C. Ainda mais cedo, Mohenjo-Daro (cerca de 2750 a.C.) apresentava sanitários ligados a um sistema de drenagem. As cabanas de pedra neolíticas em Skara Brae nas Ilhas Orkney (≈4000 a.C.) e a cidade suméria de Ashnunna (≈4000 a.C.) também continham instalações sanitárias internas. Por volta de 2000 a.C., o palácio do Rei Minos em Creta ostentava sanitários de mármore com descarga de água de uma jarra adjacente.
A arquitetura romana deixou legado duradouro de latrinas públicas. Casas romanas privadas frequentemente tinham assento sobre fossa séptica, enquanto instalações públicas eram mais elaboradas, construídas junto a banhos. Fileiras de assentos de pedra ou mármore sobre uma vala recebiam água excedente do banho, que levava resíduos ao esgoto principal. Uma vala secundária fornecia água fresca para enxágue. Fortes romanos, como Housesteads (122 d.C.), desviavam um rio próximo sob a latrina, transportando resíduos para fora do forte. A latrina era uma grande sala com bancos ao redor de três paredes, cada um com cerca de 20 buracos e sem divisórias de privacidade. Estradas também apresentavam grandes vasos para viajantes se aliviarem, mantendo ruas limpas.
Na Idade Média, muitas abadias britânicas instalaram lavatórios com água corrente para grandes comunidades monásticas. Castelos de pedra empregavam poços verticais que direcionavam resíduos para fossos. Sanitários internos eram frequentemente armários de madeira escondendo um penico, esvaziado por servos no fosso.
Cidades europeias tradicionalmente esvaziavam penicos diretamente nas ruas, fomentando condições insalubres. O primeiro sanitário com descarga surgiu na Inglaterra no final do século XVI. O "closet de água" de Sir John Harrington (1596) foi instalado no palácio da Rainha Elizabeth I e iniciou tendência entre a nobreza. No entanto, adoção generalizada atrasou até o século XVIII. Alexander Cumming recebeu a primeira patente britânica de water-closet em 1775, com bacia com porta deslizante e alavanca que liberava resíduos enquanto reabastecia a bacia com água fresca. O modelo de Joseph Bramah em 1778 fazia correr água por cerca de 15 segundos. Em 1815, tais sanitários eram comuns em lares londrinos. O moderno sistema de esgoto de Londres concluído em 1853 impulsionou uma indústria de fabricação de sanitários em expansão.
Matérias-Primas
Bacias e caixas de sanitários são feitas de louça vitrificada — uma mistura de argila de bola, caulim, sílica e agente fundente. A mistura é primeiro seca, depois queimada em forno. Diferente de cerâmicas típicas que exigem queima de esmalte separada, a louça vitrificada vitrifica (torna-se vítrea) durante uma única queima, tornando toda a peça à prova d'água e resistente a manchas.
Assentos são geralmente feitos de dois materiais. Assentos plásticos são compostos de poliestireno, um termoplástico. A mistura madeira-plástico mais comum usa farinha de madeira dura (bordo ou bétula) misturada com resina melamínica; estearato de zinco evita aderência durante a moldagem. Fixações metálicas são tipicamente aço inoxidável ou cobre, e juntas assento-bacia usam plástico semelhante a borracha.
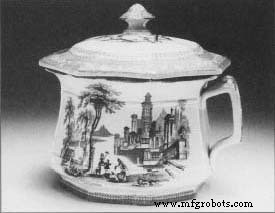 Um penico.
Vitorianos frequentemente resistiam a sanitários internos devido a preocupações com odor e "gases impuros". Hoje é difícil imaginar vida sem encanamento interno. Em vez de ir a uma latrina externa, muitos usavam um penico de cerâmica — sanitário interno sem descarga. Estes às vezes eram adornados com tampas rendadas chamadas silenciadores para abafar ruído à noite.
O penico mostrado faz parte de um conjunto maior de cerâmicas de higiene pessoal comuns antes do encanamento interno. Quartos tipicamente continham uma jarra para água fresca, uma bacia para lavagem, uma saboneteira e um penico, todos decorados fashionably para tornar o espaço convidativo mesmo para essas tarefas.
O Processo de Fabricação
Assento plástico
- 1. Assentos plásticos começam como pellets de poliestireno, alimentados em funil conectado a máquina de moldagem por injeção. Pellets derretem em câmara aquecida e são forçados em molde de duas partes cromado. O molde, selado por prensa hidráulica aplicando 703 kg/cm² (10.000 lb/pol²), aquece o material a 204 °C (400 °F).
- 2. À medida que o plástico solidifica, água fria circula ao redor do molde para baixar a temperatura. A braçadeira hidráulica libera, as metades do molde se separam, e o assento é removido, aparando excesso de material. O assento e a tampa são então submersos em banho de água para terminar o resfriamento.
- 3. Na área de acabamento, trabalhadores furam furos para dobradiças, lixam bordas ásperas com rodas abrasivas e poliem a superfície. Quaisquer fragmentos residuais de furação ou moldagem são removidos antes da camada final.
Assento de madeira
- 4. A mistura madeira-plástico começa com farinha de madeira e 15% de resina melamínica em pó, mais pequena quantidade de estearato de zinco. Trabalhadores moem a mistura em moinho de atrito, depois medem em caixas para moldagem.
- 5. A mistura é despejada na metade inferior de um molde, garantindo distribuição uniforme. A metade superior fecha, e o conjunto aquece a 149 °C (300 °F) sob força de 150 toneladas. Após 6,5 minutos, os componentes se fundem, formando assento e tampa sólidos. A peça é então elevada a um transportador aéreo para a estação de acabamento.
- 6. Assentos de madeira passam pelas mesmas etapas de acabamento que assentos plásticos: furação, lixamento, pintura e secagem. Um transportador submerge automaticamente os assentos em tinta, depois em câmara de vapor onde vapores de solvente removem excesso de tinta. Múltiplas camadas — primer seguido de esmalte — são aplicadas e secas, resultando em acabamento duro e liso.
- 7. Ambos os tipos de assentos são montados, equipados com ferragens de fixação, encaixotados e despachados para armazéns ou centros de distribuição.
Bacia e caixa
- 8. Produção de bacia e caixa ocorre em uma cerâmica. A fábrica recebe louça vitrificada como lama líquida, que é diluída, filtrada e armazenada para fundição.
- 9. A lama preenche moldes de gesso que são 12% maiores para acomodar retração. Após cerca de uma hora, excesso de lama é drenado e reciclado. A argila seca até estado semi-sólido — greenware — ainda no molde. Ferramentas manuais alisam bordas e criam furos de drenagem e encaixe.
- 10. Peças de greenware secam ao ar por vários dias, depois em secador a 93 °C (200 °F) por 20 horas. Após secagem, as peças são esmaltadas.
- 11. Fornos em cerâmicas industriais são em forma de túnel. Produtos movem-se em vagão transportador através de zonas de temperatura graduadas: 204 °C (400 °F) a 1.204 °C (2.200 °F), depois resfriamento a 93 °C (200 °F). O ciclo completo de queima dura cerca de 40 horas.
- 12. Uma vez resfriadas, cada peça passa por inspeção. O mecanismo de descarga — fabricado na fábrica ou obtido de fornecedor de encanamento — é instalado, e assentos podem ser montados antes do envio ou vendidos separadamente para montagem posterior.
Controle de Qualidade
A garantia de qualidade ocorre em múltiplas etapas. Argila é peneirada e purificada antes da fundição. Fundições acabadas manualmente são examinadas quanto a rachaduras e deformidades. Após queima, cada sanitário é testado individualmente; um método simples envolve golpear a peça com bola de borracha — um sanitário intacto soa claro, enquanto um rachado produz som surdo.
Subprodutos / Resíduos
Cerâmicas podem reciclar grande parte da argila não queimada. Greenware não queimado pode ser amolecido e reprocessado em lama, reduzindo desperdício de material.
Processo de manufatura
- Como Funcionam Aspersores de Gramado: Design, História e Fabricação Moderna
- Tecnologia de Lava-Louças: História, Design e Inovações Futuras
- Papel Higiénico: Da História à Produção Sustentável
- Monitor de Temperatura para Carro com Arduino – Prevenção de Insolação em Crianças
- Monitor de Higiene de Vaso Sanitário com Walabot
- Sistema Automatizado de Enchimento e Monitoramento de Piscina
- Veolia Water Fecha Acordo Exclusivo de Suporte RCM com Líder do Setor Anthony M. Smith
- Entendendo Bombas de Água do Mar: Função, Aplicações e Resistência à Corrosão
- Bombas de Água Quente: Como Funcionam e Por Que São Importantes
- Entenda as Bombas de Água Multiestágio: Função, Benefícios e Aplicações