



Barras de Armadura TMT – Têmpera e Revenimento para Resistência e Durabilidade Máximas
Barras de Armadura Têmperadas e Revenidas
As barras de aço para armadura (vergalhões) são produzidas atualmente pela aplicação da tecnologia de têmpera e revenimento durante a laminação. Os vergalhões produzidos por esta tecnologia são popularmente conhecidos como barras de armadura TMT (tratadas termomecanicamente).
Composição e Especificações
As barras TMT são fabricadas a partir de aços de baixo carbono e são especificadas para resistência ao escoamento, ductilidade, carbono ou equivalente de carbono e razão escoamento/tração. O teor máximo e mínimo de carbono especificado visa garantir soldabilidade e endurecibilidade. Com teor de carbono muito baixo, a endurecibilidade do aço provavelmente não será suficiente, exigindo têmpera mais severa, o que afeta o projeto do laminador, como velocidade de laminação, comprimento e eficiência da câmara de resfriamento. Aço carbono com teor de carbono entre 0,13% – 0,24% e equivalente de carbono (CE) inferior a 0,48% demonstrou ser o melhor equilíbrio para atender a estas considerações.
Aplicações e Compatibilidade
O vergalhão TMT é um material adequado para armar estruturas de concreto, pois sua expansão térmica é semelhante à do concreto. Além disso, o material é compatível quando aderido ao concreto. O vergalhão também tem capacidade para suportar a tensão de tração máxima atuante na estrutura. Além de ser um produto-chave para a indústria da construção, as barras TMT são materiais de alta qualidade que atendem às preocupações dos consumidores quanto às propriedades mecânicas padrão para esta aplicação. Os vergalhões TMT também são úteis em trabalhos de fabricação geral, onde são necessárias dobra, usinagem e soldagem.
Vantagens Econômicas do Processo TMT
O processo de produção de vergalhões TMT é um método econômico para produzir vergalhões de alta resistência. Comparado aos vergalhões torcidos a frio (CTD), o processo TMT tem vantagens óbvias na economia do custo do tratamento de torção mecânica, que é caro, especialmente para vergalhões de pequeno diâmetro. Uma vantagem adicional vem da redução dos requisitos de elementos de liga, calor fora de especificação, produtos fora de especificação, despesas de estocagem e outros fatores menores de produção de aço. O único fator que aumenta o custo é a operação de laminação relacionada à instalação e operação de têmpera.
Principais Processos de Produção
Existem dois processos principais para a produção de vergalhões TMT: (i) processo Tempcore, e (ii) processo Thermex. O processo Tempcore foi desenvolvido nos anos 1970 pelo Centre de Recherches Metallurgiques (CRM) da Bélgica para fabricar vergalhões de alta resistência ao escoamento e soldáveis a partir de lingotes de aço doce. O processo Thermex foi desenvolvido e patenteado pela empresa de engenharia alemã Hennigsdorfer Stahl Engineering (HSE) também nos anos 1970.
Princípio do Tratamento Termomecânico
O processo de produção de vergalhões TMT baseia-se no processamento termomecânico. Este é um processo metalúrgico que combina deformação plástica com processos térmicos como tratamento térmico, têmpera em água, aquecimento e resfriamento em várias taxas em um único processo. O processo confere alta resistência aos vergalhões pela técnica de tratamento termomecânico, em oposição ao trabalho mecânico por torção a frio usado na fabricação de vergalhões Torsteel. A resistência do vergalhão deve-se à camada de martensita revenida, enquanto a ductilidade deve-se à camada de ferrita-perlita.
O tratamento termomecânico converte a superfície do vergalhão em uma estrutura endurecida (martensita) e, subsequentemente, a fase evolui por resfriamento à temperatura ambiente, permitindo que o núcleo quente revenha a superfície através de troca térmica. Isso resulta em uma microestrutura composta única compreendendo martensita revenida na zona periférica/casca, zona de transição de perlita e bainite logo após a periferia de martensita e ferrita-perlita de grão fino na zona central/núcleo (Fig 1). Devido ao processo de produção por têmpera e auto-revenimento, os vergalhões produzidos também são chamados de "vergalhões têmperados e auto-revenidos (QST)".
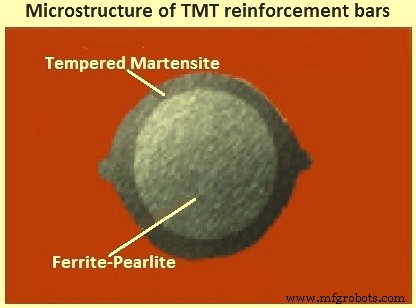
Fig 1 Microestrutura das barras de armadura TMT
Ambos os processos Tempcore e Thermex são semelhantes na natureza e baseiam-se no princípio de tratamento termomecânico acima. O processo Tempcore possui a caixa de têmpera onde a água flui de uma extremidade à outra, enquanto no processo Thermex a água é pulverizada no vergalhão laminado a quente na caixa de têmpera.
Os esquemas do processo em um diagrama de transformação de resfriamento contínuo (CCT) são apresentados na Fig 2.
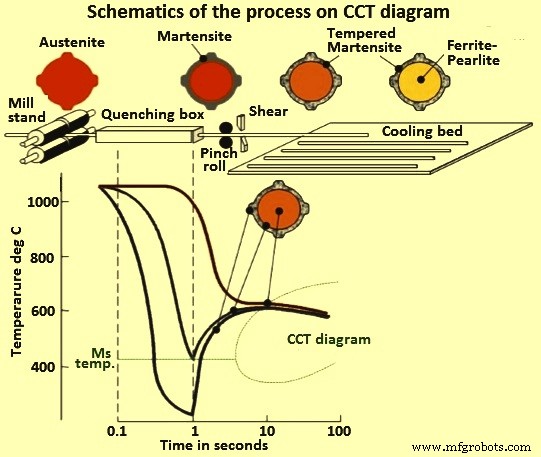
Fig 2 Esquemas do processo em diagrama de transformação de resfriamento contínuo (CCT)
Descrição do Processo
O tratamento termomecânico dos vergalhões é realizado após os lingotes de aço aquecidos serem laminados no laminador até o tamanho e forma final do vergalhão de armadura. Os parâmetros operacionais que afetam este processo são a temperatura no final da laminação, a taxa de resfriamento, o tempo durante o resfriamento rápido e a composição química do aço. O fluxo do processo é mostrado na Fig 2 e realizado em três estágios sucessivos:
Primeiro Estágio: Têmpera
Inicia-se assim que o vergalhão sai da última gaiola de laminação. Consiste no resfriamento rápido e energético com água através de uma instalação de resfriamento, onde ocorre o endurecimento superficial. A eficácia da instalação deve ser suficiente para atingir uma taxa de resfriamento da superfície superior à velocidade crítica de formação de martensita. No final desta operação, o vergalhão possui microestrutura consistindo de estrutura austenítica circundada por uma camada de mistura martensita-austenita. Obter a camada martensítica da espessura requerida é o objetivo deste estágio.
Segundo Estágio: Auto-Revenimento
Inicia-se quando o vergalhão deixa a zona de resfriamento com água (caixa de têmpera) e move-se para a zona de resfriamento ao ar. Neste ponto, a temperatura do núcleo é superior à da superfície. Devido a este gradiente de temperatura, o calor flui do núcleo para a superfície, revenindo a camada de martensita formada no primeiro estágio. A camada martensítica superficial é revenida utilizando o calor residual deixado no núcleo do vergalhão (auto-revenimento da camada martensítica). O nome Tempcore deriva desta etapa (ilustra o fato de que a camada martensítica é "REVENIDA" pelo calor deixado no "NÚCLEO" ao final do estágio de têmpera). O núcleo permanece ainda na fase austenítica. O processo de revenimento garante a ductilidade adequada do material, preservando simultaneamente sua alta resistência ao escoamento.
Terceiro Estágio: Resfriamento Livre
Ocorre durante o resfriamento livre dos vergalhões no leito de resfriamento e consiste na transformação da austenita em estrutura dúctil de ferrita e perlita no núcleo do vergalhão. Portanto, um vergalhão de aço TMT é essencialmente um material composto consistindo de camada externa dura e núcleo macio dispostos concêntricamente com uma camada intermediária de dureza intermediária.
A estrutura final consiste em estrutura de martensita revenida forte na camada externa na superfície e estrutura dúctil de ferrita-perlita no núcleo. Isso confere aos vergalhões de armadura uma propriedade única de resistência combinada com ductilidade. A morfologia dos componentes estruturais depende da composição química do aço, diâmetro do vergalhão, tempo e eficácia do resfriamento.
Um diagrama típico de fluxo de água de têmpera para produção de vergalhões TMT é apresentado na Fig 3.
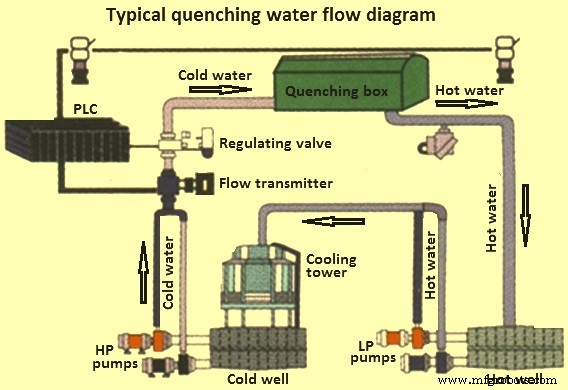
Fig 3 Diagrama típico de fluxo de água de têmpera
Propriedades dos Vergahlões TMT
Os vergalhões TMT produzidos pelo processo acima possuem excelentes propriedades, superiores às dos vergalhões CTD:
- Alta resistência devido à camada de martensita revenida na periferia. A resistência pode ser variada controlando a espessura desta camada.
- Alta ductilidade devido à estrutura ferrita-perlita no núcleo. Os vergalhões podem ser dobrados facilmente no canteiro de obras, com capacidade de dobra e redobramento, galvanização e endireitamento sem trincas ou perda de propriedades de tração. A capacidade de dobra severa é mostrada na Fig 4.
- Boa aderência ao concreto, ideais para estruturas de concreto.
- Alta ductilidade e tenacidade a baixas temperaturas mesmo quando danificados mecanicamente ou por arcos de soldagem.
- Ausência de fragilização por envelhecimento por deformação significativa após dobra e galvanização.
- Totalmente soldáveis, produzidos a partir de aços com baixo "equivalente de carbono" (CE).
- Compatíveis com todos os emendas mecânicas de vergalhões normalmente disponíveis para união em compressão e tração.
- Resistência à perda de resistência a temperaturas elevadas. Resultados práticos mostram que vergalhões TMT retêm mais de 70% da resistência ao escoamento para vergalhões de 415 N/mm² e 40% para 500 N/mm² em caso de incêndio.
- Atendem requisitos de resistência à fadiga conforme normas europeias.
- Resistência ao cisalhamento no topo da faixa típica (60-80% da resistência à tração).
- Sem tensões torsivas residuais (diferente dos vergalhões CTD), resultando em melhores propriedades de resistência à corrosão. A escala secundária azul é retida na superfície, protegendo contra corrosão atmosférica.
- Propriedades sísmicas superiores. Testes mostram melhor desempenho sob carregamento reverso repetido com deformações inelásticas (encontradas em terremotos), com dissipação de energia quase constante por ciclo e ductilidade uniforme mantida até a falha.
- Outras propriedades incluem boa tenacidade a baixa temperatura e menor sensibilidade a danos superficiais.
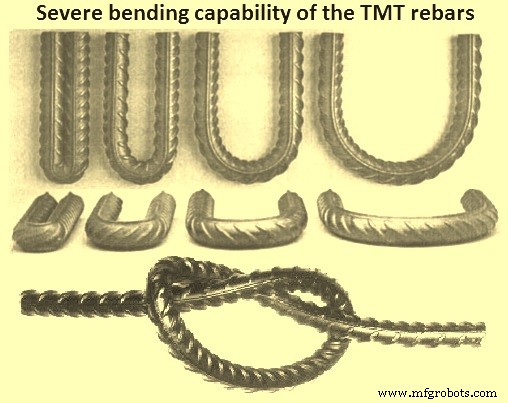
Fig 4 Capacidade de dobra severa dos vergalhões TMT
Uma seção transversal típica atacada de vergalhões TMT mostra três regiões metalúrgicas. Martensita revenida na forma de pacotes de placas finas com morfologia martensítica caracteriza a camada endurecida. Uma mistura de bainita e ferrita poligonal está na camada intermediária endurecida e a região do núcleo desenvolve ferrita poligonal e perlita. A microestrutura é geralmente fina devido ao resfriamento relativamente rápido no núcleo e ao tratamento termomecânico envolvido.
Se a camada de martensita for mais espessa, o calor retido é menor durante a têmpera, o revenimento é modesto e o vergalhão mostra maior resistência ao escoamento e menor alongamento. Parâmetros do processo e composições do aço influenciam nas propriedades finais. Maior tempo de têmpera, temperatura de acabamento mais baixa e maior intensidade de têmpera resultam em camada martensítica mais espessa e menor temperatura de revenimento. Maior teor de carbono e manganês aumenta a endurecibilidade do aço, formando mais martensita. Além disso, a resistência da martensita revenida aumenta com o aumento do teor de carbono.
A faixa típica de resistência ao escoamento de vergalhões TMT varia entre 415 N/mm² a 550 N/mm² e alongamento em base de medida 5d é de 30% a 25% na mesma ordem. A razão entre tensão de escoamento e resistência à tração é de aproximadamente 0,85.
Vantagens
As barras de armadura produzidas pelo processo de têmpera e revenimento têm várias vantagens:
- Qualidade consistente, pois produzidas por processo em linha;
- Combinação de alta resistência com alta ductilidade confere segurança às estruturas;
- Atividades de fabricação são simples e fáceis;
- Alta resistência resulta em economia de aço.
Processo de manufatura
- EN 10137-2 Grau S890QL – Aço de Alta Resistência Temperado e Revenido para Aplicações Pesadas
- EN 10137-3 Grau S500A: Aço de Grão Fino Temperado e Revenido para Aplicações Estruturais
- Aço DIN 1.5217 Têmpera e Revenimento: Principais Propriedades e Dados de Desempenho
- JIS G4311 SUH600: Aço Inoxidável Martensítico Temperado e Revenido – Desempenho e Propriedades
- JIS G4311 SUH616: Aço Martensítico Premium Temperado e Revenido
- JIS G4311 Aço Inoxidável Martensítico SUH1 – Especificações Têmpera e Revenimento
- JIS G4303 Grau SUS 431 Têmpera e Revenido – Aço Inoxidável Martensítico Premium
- JIS G4303 SUS403: Aço Inoxidável Martensítico Temperado – Propriedades e Aplicações
- ASTM A541 Grau 1A Aço Inoxidável Têmpera e Revenido – Alta Resistência e Resistência ao Impacto
- ASTM A288 Classe 4 Aço Temperado e Revenido – Especificações e Propriedades