



Pelotas de Minério de Ferro e Pelotização: Visão Geral Completa e Guia do Processo
Introdução às Pelotas de Minério de Ferro e Processos de Pelotização
A pelotização é um processo que envolve a mistura de partículas muito finas de finos de minério de ferro com tamanho inferior a 200 mesh (0,074 mm) com aditivos como bentonita e sua conformação em esferas quase ovais/esféricas com diâmetro entre 8 mm a 16 mm por um pelotizador, seguido de endurecimento das esferas por queima com combustível. É um processo de aglomeração que converte finos de minério de ferro em "pelotas de minério de ferro de tamanho uniforme" que podem ser carregadas diretamente em alto-forno (BF) ou em forno vertical ou forno rotativo normalmente usados para produção de ferro reduzido direto (DRI). As pelotas de minério de ferro são mostradas na Fig 1.
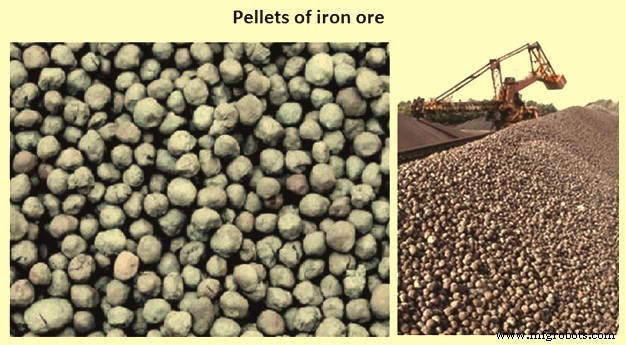
Fig 1 Pelotas de minério de ferro
Propriedades Típicas das Pelotas de Minério de Ferro
As propriedades típicas das pelotas de minério de ferro são apresentadas na Tabela 1:
| Tabela 1 Propriedades típicas das pelotas de minério de ferro | |||
|---|---|---|---|
| Análise química (base seca) | Unidade | Valor | Tolerância |
| Fe | % | 65 | Mínimo |
| FeO | % | 0,3 | Máximo |
| SiO2 + Al2O3 | % | 5 | Máximo |
| CaO | % | 0,03 | ± 0,01 |
| MgO | % | 0,06 | ± 0,01 |
| Basicidade | % | 65 | Máximo |
| Fósforo | % | 0,05 | Máximo |
| Propriedades físicas | |||
| Densidade aparente | t/m³ | 2,2 | ± 0,2 |
| Índice de tumbler | % | 93 | Mínimo |
| Índice de abrasão | % | 3 | Mín ± 0,5% |
| Resistência à compressão a frio (Média) | kg/p | 250 | Mínimo |
| Análise granulométrica | |||
| 8 mm – 16 mm | % | 94 | Mínimo |
| -5 mm | % | 2 | Máximo |
| +16 mm | % | 4 | Máximo |
| Propriedades metalúrgicas | |||
| Porosidade | % | 18 | Mínimo |
| Redutibilidade | % | 62 | Mínimo |
Tecnologia do Processo
Existem quatro estágios envolvidos na produção de pelotas de minério de ferro:
- Preparação da matéria-prima
- Formação de bolas verdes ou pelotas
- Endurecimento das pelotas (induração)
- Resfriamento, armazenamento e transporte das pelotas
Preparação da Matéria-Prima
Durante o processo de pelotização, o concentrado de minério de ferro da planta de beneficiamento é seco e aquecido a cerca de 120°C. O material seco é alimentado ao moinho de bolas para moagem. Concentrado/minério de ferro moído de tamanho típico 80% inferior a 45 micrômetros (0,045 mm) com teor de umidade em torno de 9% é necessário para a produção de pelotas. Aglutinante adequado (normalmente bentonita) é adicionado ao concentrado, que é misturado minuciosamente em misturador de alta intensidade.
Formação de Bolas Verdes ou Pelotas
Pelotas verdes com faixa de tamanho de 8 mm a 16 mm são preparadas em tambor de pelotização ou pelotizador a disco. O pelotizador a disco é preferido para produção de pelotas verdes de qualidade, pois permite fácil controle da operação com área mínima. O pelotizador a disco é uma bandeja inclinada com diâmetro de 5 m a 7,5 m, girando a 6-8 rpm. A inclinação do disco é de cerca de 45 graus, ajustável entre 45° a 49° na posição off-line.
A mistura pré-umedecida é alimentada no disco a taxa controlada. No disco, o material coagula e, devido ao movimento rotativo contínuo, forma nódulos/pelotas. Os finos de minério são elevados até que a fricção seja vencida pela gravidade e o material rola para o fundo do disco. Esta ação de rolamento primeiro forma pequenos grânulos chamados sementes. O crescimento ocorre nas revoluções subsequentes pela adição de mais alimentação fresca e por colisão entre pequenas pelotas. À medida que crescem, migram para a periferia e topo do leito no disco, até transbordar a borda. O crescimento das pelotas é controlada pela pequena quantidade de água pulverizada no disco e ajuste na velocidade de rotação. Estas pelotas são chamadas de pelotas verdes pois não têm a resistência requerida. As pelotas verdes são então peneiradas em peneira de rolos e o material do tamanho requerido é alimentado à grelha móvel de uma máquina de pelotização.
A tensão superficial da água, ação capilar da água e força gravitacional no disco de pelotização são as forças que atuam nas partículas de minério, fazendo-as coalescer e formar núcleos que crescem em tamanho e forma esférica. Estas forças responsáveis pela aglomeração de finos de minério de ferro são geradas no disco de pelotização devido ao movimento rotacional. Quando partículas sólidas entram em contato com água, a superfície do minério é umedecida e revestida com filme de água. Devido à tensão superficial do filme de água, pontes líquidas são formadas. Como resultado do movimento das partículas dentro do disco e da combinação de gotículas de água contendo grãos de minério, as partículas primeiro aglomeram. A aglomeração inicial causa formação de sementes. As pontes líquidas no interior destas sementes mantêm as partículas unidas como se estivessem em uma rede. Com maior fornecimento de água, os aglomerados condensam e tornam-se mais densos. As forças capilares das pontes líquidas são mais ativas nesta etapa de formação de bola verde. O ótimo desta fase de formação de bola é atingido quando todos os poros dentro das bolas são preenchidos com líquido. Quando as partículas sólidas são totalmente revestidas com água, a tensão superficial das gotículas de água torna-se totalmente ativa dominando as forças capilares. Além deste efeito, o movimento de rolamento dos grãos e deslocamento das partículas umas em relação às outras também desempenha papel importante.
Induração
Durante a induração, ocorre o endurecimento térmico das pelotas verdes. A induração consiste em três etapas principais:
- Secagem das pelotas verdes (180°C a 350°C): evaporação da umidade. Umidade superficial e intersticial evapora a temperaturas mais baixas, enquanto água quimicamente combinada (como goethita ou limonita) ou qualquer combinação de hidrato ou hidróxido perdem água a temperaturas ligeiramente mais altas.
- Pré-aquecimento (500°C a 1.100°C): decomposição de carbonatos e hidratos. Gasificação de combustíveis sólidos como carvão ou coque e conversão de óxidos de ferro como goethita, siderita e magnetita para estado de óxido superior hematita também ocorre. Início de ligação de óxidos sólidos e crescimento de grãos são etapas importantes.
- Queima (1.250°C a 1.340°C): temperatura abaixo do ponto de fusão da fase de óxido maior, mas dentro da faixa de reatividade de componentes de ganga e aditivos. Formação de óxidos e ligações de escória é decisiva.
A ligação de grãos minerais desenvolvida durante a induração é afetada por três fatores: (i) ligação de óxidos sólidos, (ii) recristalização de óxido de ferro, e (iii) ligação de escória. A ligação de óxidos sólidos deve-se à oxidação de óxidos ferrosos para férricos, resultando em ligação e ponteamento, mas apenas em quantidade limitada. A recristalização de óxidos de ferro é essencialmente um processo físico onde partículas menores consolidam em maiores com perda de energia superficial. Durante a recristalização, o crescimento contínuo de cristais de óxido de ferro confere resistência suficiente. O crescimento de grão para hematita inicia-se em torno de 1.100°C. No caso de ligação de escória, a ganga formando meio de transporte de fusão para óxidos ferrosos ou férricos facilita crescimento de grão e cristalização de grãos de óxido. Também permite que o mecanismo prossiga a temperaturas mais baixas do que o necessário na sua ausência.
O tratamento de induração causa certas reações químicas que alteram as propriedades metalúrgicas específicas das pelotas. Estas reações podem incluir oxidação de magnetita e desidratação de hematita terrosa. Para pelotas grau BF, pelotas fundentes são produzidas com adições de calcário, dolomita, sílica, etc. à alimentação de pelotização. Estas adições reagem com a ganga no minério de ferro para melhorar o desempenho das pelotas em certas etapas de processamento a jusante.
Resfriamento e Manuseio das Pelotas
As pelotas são resfriadas e peneiradas após a induração. Pelotas sobredimensionadas são britadas e enviadas junto com as subdimensionadas aos silos da casa de estocagem onde são reprocessadas. Pelotas resfriadas são enviadas ao armazenamento para transporte às plantas a jusante para processamento adicional.
Processos de Pelotização
Existem vários processos/tecnologias de pelotização de minério de ferro disponíveis. Alguns são: (i) processo de forno de eixo, (ii) processo de grelha móvel reta, (iii) processo grelha-forno, (iv) processos ligados a cimento (processo Grangcold, processo MIS Grangcold, processo char, etc.), e (v) processos hidrotérmicos (processo COBO, processo MTU, processo INDESCO, etc.). Atualmente, apenas o processo de grelha móvel reta (STG) e o processo grelha-forno (GK) são mais populares.
Processo de Grelha Móvel Reta (Straight Travelling Grate)
Desenvolvido pela antiga Lurgi Metallurgie, responde pela maior capacidade instalada global. Neste processo, uma peneira de rolos de dois andares garante o tamanho correto de pelotas verdes (8-16 mm) distribuído uniformemente pela largura da grelha móvel. A grelha transporta as pelotas verdes em um leito de 300-550 mm de altura através de um forno com várias zonas: updrafting, secagem downdraft, pré-aquecimento, queima, pós-queima e aquecimento. Um fluxograma do processo é apresentado na Fig 2.
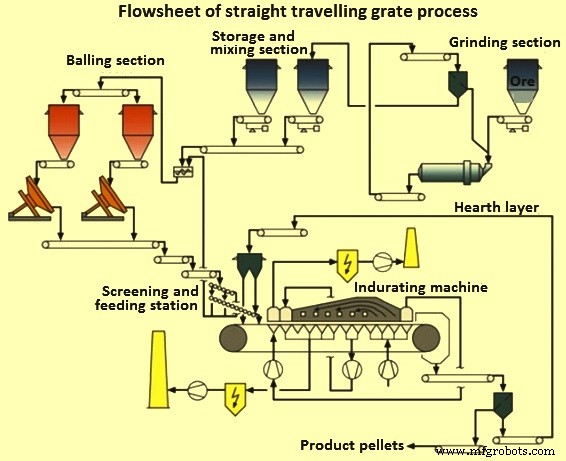
Fig 2 Fluxograma do processo de grelha móvel reta
Processo Grelha-Forno (Grate Kiln)
Desenvolvido pela antiga Allis Chalmer, a primeira planta nesta tecnologia foi construída em 1960. No processo grelha-forno (Fig 3), a grelha móvel é usada para secar e pré-aquecer as pelotas. O material move-se na grelha móvel reta até atingir temperatura de 800°C a 1.000°C. Após isso, o material é transferido para forno rotativo refratário para induração onde a temperatura é elevada a 1.250°C a 1.300°C. A 800°C, o FeO da magnetita converte-se em Fe2O3 em reação exotérmica. O calor liberado endurece as bolas verdes, ajudando a suportar o impacto de tombamento devido à rotação do forno rotativo. Um resfriador circular é usado para resfriamento das pelotas queimadas. Fluxograma do processo grelha-forno na Fig 3.
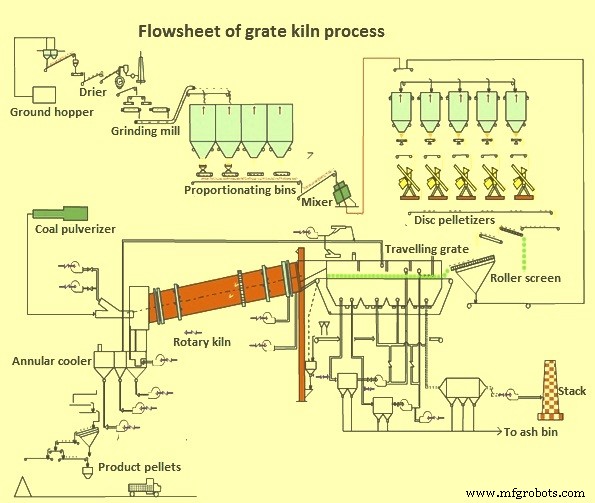
Fig 3 Fluxograma do processo grelha-forno
Comparação entre os Dois Processos
Uma comparação é apresentada na Tabela 2:
| Tabela 2 Comparação entre processo de grelha móvel reta e grelha-forno | ||
|---|---|---|
| Nº | Grelha móvel reta | Grelha-forno |
| 1 | Secagem, pré-aquecimento, induração e resfriamento em uma única unidade | Secagem, pré-aquecimento, induração e resfriamento em unidades diferentes |
| 2 | Pelotas verdes permanecem inalteradas durante o processo | Processo ocorre em três equipamentos: grelha móvel, forno rotativo e resfriador circular; há transferência de pelotas |
| 3 | Carros da grelha movem-se na mesma velocidade nas zonas de secagem, induração e resfriamento. Perturbação em uma zona afeta as outras | Controle independente das três zonas; melhor flexibilidade operacional |
| 4 | Geração de finos é desprezível pois não há transferência de material | Transferência de material em vários pontos; maior geração de finos |
| 5 | Não há requisito de resistência do produto intermediário | Antes da transferência ao forno, pelotas verdes devem ser suficientemente endurecidas |
| 6 | Disponibilidade do processo é maior | Disponibilidade do processo é menor |
| 7 | Consumo específico de energia maior | Consumo específico de energia menor |
| 8 | Menor manutenção | Maior manutenção |
| 9 | Menor geração de poeira | Maior geração de poeira |
| 10 | Maior custo de investimento | Menor custo de investimento |
| 11 | Adequado para minérios hematita e magnetita | Processo mais adequado para minérios magnetita |
Uma comparação da distribuição de temperatura durante os dois processos é mostrada na Fig 4.
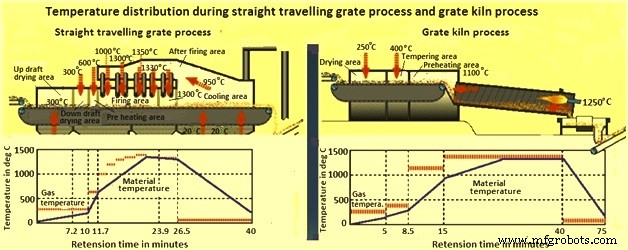
Fig 4 Comparação da distribuição de temperatura durante os dois processos
Vantagens das Pelotas
As diversas vantagens das pelotas de minério de ferro incluem:
- É um tipo de finos aglomerados com melhor índice de tombamento comparado ao minério de ferro, podendo substituir o minério de ferro em caroço tanto no BF quanto na produção de DRI.
- Boa redutibilidade devido à alta porosidade (25-30%). Pelotas são reduzidas consideravelmente mais rápido que sinter e caroços de minério. Alta porosidade também ajuda na melhor metalização na produção de DRI.
- Tamanho uniforme geralmente na faixa de 8-16 mm.
- Forma esférica e poros abertos conferem boa permeabilidade do leito.
- Baixo ângulo de repouso (desvantagem pois cria distribuição desigual do aglutinante).
- Análise química uniforme, controlada durante o beneficiamento. Teor de Fe varia entre 63-68% dependendo do teor de Fe dos finos de minério. Ausência de LOI (perda na ignição) é outra vantagem.
- Alta resistência mecânica uniforme, podendo ser transportadas a longas distâncias sem geração de finos. Resistência à desintegração. Alta resistência mecânica uniforme mesmo sob estresse térmico em atmosfera redutora.
Processo de manufatura
- Fundamentos da Fabricação de Metais: Processos, Técnicas e Aplicações
- Ferro Reduzido Direto (FRD): Técnicas de Produção e Processos Industriais
- FASTMET e FASTMELT: Tecnologias Avançadas de Redução de Ferro para Produção Eficiente de Metal
- Beneficiamento de Minério de Ferro Otimizado para Produção Eficiente de Aço
- Mineração de Minério de Ferro: Processo, Tipos e Técnicas de Extração
- Otimização de Operações de Alto-Forno com Pelotas de Minério de Ferro
- Otimizando a Eficiência Energética na Produção de Ferro e Aço
- Fundidos de Ferro Fundido: Fundamentos e Significado Industrial
- Ferro Gusa: Principais Propriedades, Composição e Usos Industriais
- Fundição de Minério de Ferro Explicada: Processo, Princípios e Produção