



Tecnologia de Desgaseificação a Vácuo RH: Aprimorando Qualidade e Eficiência do Aço
Tecnologia de Desgaseificação a Vácuo RH
Hoje, as unidades metalúrgicas secundárias representam a conexão versátil entre o processo de produção primária de aço e o processo de lingotamento contínuo do aço líquido. A desgaseificação a vácuo é um importante processo de refino secundário de aço. Este processo foi originalmente usado para remoção de hidrogênio do aço líquido, mas atualmente também é usado para refino secundário e tornou-se um processo cada vez mais importante da metalurgia secundária. Menor teor de hidrogênio e nitrogênio, teor de carbono ultra baixo, teor de enxofre ultra baixo, menor teor de oxigênio total, bem como limpeza do aço são as razões para instalar instalações de tratamento a vácuo na aciaria.
Em novas plantas siderúrgicas construídas, instalações de desgaseificação a vácuo são consideradas e integradas na linha de produção de aço. Há também uma tendência para plantas existentes instalarem instalações de tratamento a vácuo para fornecer uma oportunidade para a usina siderúrgica estender o mix de produtos e ser mais flexível para responder à situação do mercado de aço.
Desde os anos 1950, várias tecnologias de vácuo foram desenvolvidas para fins de desgaseificação. Estas tecnologias incluem desgaseificação DH (Dortmund Hoerder), desgaseificação RH (Ruhrstahl Heraeus), desgaseificação em tanque a vácuo (VTD), desgaseificação a arco a vácuo (VAD) e fusão por indução a vácuo (VIM). No cenário atual, processos de desgaseificação RH e VTD são normalmente usados para produção em massa de aço a fim de reduzir gases e teores de carbono no aço líquido. A seleção de desgaseificação RH ou VTD é estritamente ditada pelos graus de aço a serem produzidos na usina. Na maioria dos casos, a instalação de desgaseificação RH é mais dominante, especialmente para tamanhos de panela grandes, comparado a VTD, devido ao seu excelente desempenho de mistura e tempo de ciclo curto para descarburização e desgaseificação, o que resulta em um grande número de panelas tratadas por dia. Devido ao tempo de ciclo curto, o processo de desgaseificação RH pode tratar um grande número de panelas por dia. Além disso, devido ao excelente comportamento de mistura alcançado durante o processo, este curto tempo de tratamento é atingível independentemente do tamanho da panela.
Desenvolvimento Histórico e Princípios do Processo RH
A tecnologia de desgaseificação RH foi introduzida pela primeira vez no final dos anos 1950 na Alemanha, onde a primeira planta de desgaseificação RH foi desenvolvida e instalada. O processo de desgaseificação RH foi nomeado em homenagem a Ruhrstahl e Heraeus, onde este processo foi inicialmente desenvolvido. Desde então, muitas melhorias de processo foram feitas na planta de desgaseificação RH. Estas melhorias incluem a instalação de lança de oxigênio, o aumento do diâmetro dos snorkels e do vaso, bem como a aplicação de injeção de pó para dessulfuração. Modelo abrangente para descarburização em planta de desgaseificação RH foi introduzido por Kuwabara considerando a pressão de vácuo, taxa de fluxo de gás de elevação, diâmetros do vaso e dos snorkels. Foi relatado que o tempo necessário para atingir teor de carbono inferior a 20 ppm (partes por milhão) pode ser completado em menos de 15 minutos em uma planta de desgaseificação RH.
Quando equipado com uma lança superior adicional, a desgaseificação RH é chamada de desgaseificação RH-TOP. Unidades de desgaseificação RH e RH-TOP (Figura 1) usam o princípio do processo de recirculação a vácuo, e são aplicadas em particular para a produção de graus de aço com teores muito baixos de carbono sob condições economicamente favoráveis. As principais funções da planta de desgaseificação RH são a remoção de hidrogênio, descarburização natural e forçada, aquecimento químico do aço líquido, e o ajuste preciso da análise química e temperatura do aço líquido. Estas atividades são realizadas sob condições de vácuo. Baixo teor de hidrogênio é o principal pré-requisito para produzir graus de aço de alta resistência e graus destinados ao uso nas indústrias de petróleo e gás. A tecnologia de desgaseificação RH permite atingir teores de hidrogênio muito baixos em um curto tempo de vácuo.
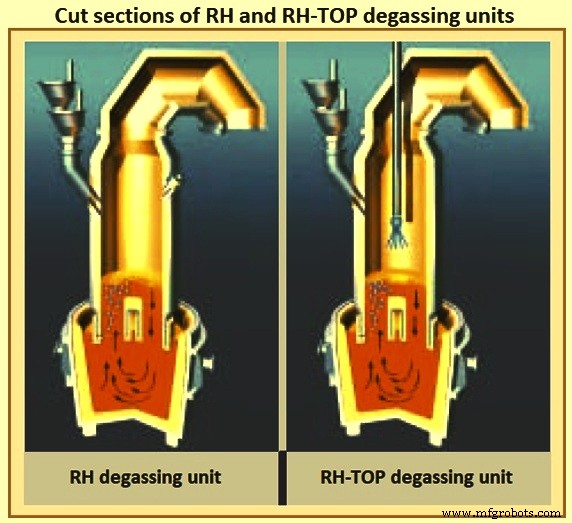
Figura 1 Cortes transversais das unidades de desgaseificação RH e RH-TOP
Como ferramenta para refino secundário de aço líquido, o processo de desgaseificação RH tem amplas aplicações devido às suas múltiplas funções metalúrgicas, como desgaseificação a vácuo, descarburização, remoção de inclusões, desnitrogenação e remoção de inclusões. É amplamente usado para a produção de aços de ultra baixo carbono, aços para rolamentos, aços para dutos, aços para molas e aços silício, etc.
Uma unidade de desgaseificação RH tipicamente consiste em um vaso revestido com refratário do tipo bloco ou split-type, equipado com dois snorkels refratários na base do vaso, que é conectado a uma bomba de vácuo. Componentes adicionais são um sistema de elevação de vaso ou panela hidráulico ou mecânico, no caso de um RH-TOP, uma lança de sopro superior multifuncional, e um sistema de medição e amostragem. Adição de material sob vácuo é executada por meio de um sistema de funil a vácuo. Reparo de refratário e pré-aquecimento de vasos, snorkels e parte superior podem ser executados em suportes separados. Características do design são a instalação de vaso único (sistema de elevação de vaso), troca rápida de vaso (sistema de elevação de panela) ou instalação de vaso duplo para maior disponibilidade.
O processo de desgaseificação por circulação RH provou sua vasta adequação em grande número de aciarias em todo o mundo, para operação com tempos curtos de "tap-to-tap" cobrindo tamanhos de panela até 400 toneladas. O tratamento a vácuo em plantas de desgaseificação RH produz aço que atende à demanda de altas qualidades de aço. Para atingir isso, o aço líquido é permitido circular em uma câmara de vácuo onde uma queda considerável de pressão faz com que ele se desintegre nas menores partes. O aumento na área de superfície permite que o aço líquido desgaseifique na melhor extensão possível. O processo precisa de unidades de vácuo confiáveis que sejam capazes de sugar vazões muito grandes sob condições muito difíceis de atmosfera empoeirada e altas temperaturas.
O processo de desgaseificação RH depende de sugar o aço líquido da panela para a câmara de vácuo equipada com dois snorkels (perna de subida e perna de descida). Quando gás inerte é soprado no aço líquido, o fluxo de circulação de aço líquido entre a câmara de vácuo e a panela é forçado. O processo de desgaseificação ocorre principalmente no interior do líquido, em metais respingados na câmara de vácuo e superfícies de bolhas, o que envolve reações químicas complexas e fenômenos de transporte. A Figura 2 mostra o princípio do processo e o revestimento do vaso e outras partes do processo.
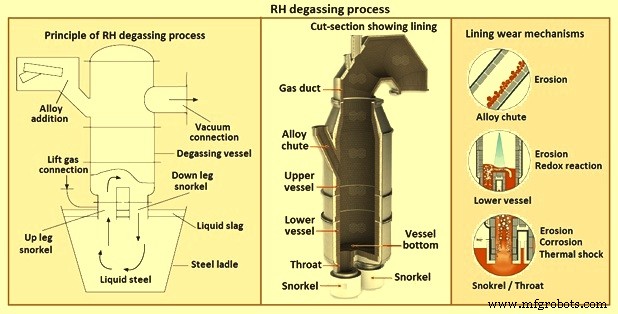
Figura 2 Processo de desgaseificação RH
Desenvolvimento do Processo
Quando o processo RH foi introduzido inicialmente, o objetivo primário era reduzir o teor de hidrogênio no aço líquido. O primeiro resultado não foi tão bem-sucedido quanto esperado devido ao vácuo insuficiente no vaso. A aplicação de bombas de vácuo ejetoras a vapor no início dos anos 1960 permitiu que pressão suficientemente baixa fosse atingida, levando a teores de hidrogênio inferiores a 1 ppm. Desde então, o processo de desgaseificação RH é continuamente desenvolvido com relação à condição de vácuo, design e geometria do vaso de reação (tamanho e forma), seção transversal dos snorkels e capacidades das unidades de desgaseificação RH.
A aplicação do processo de desgaseificação RH para descarburização foi introduzida pela primeira vez no final dos anos 1970. Hoje, teores finais de carbono extremamente baixos, inferiores a 20 ppm, podem ser obtidos com o uso deste processo, conforme necessário para a produção de chapas automotivas. A adição de elementos de liga durante a desgaseificação tem as vantagens de atingir maiores rendimentos para ferroligas e alta precisão de análise química do aço devido à ausência de ar e evitação de reações metal-escória.
Desenvolvimentos adicionais foram o uso de oxigênio gasoso durante o tratamento de desgaseificação RH nos processos RHO, RH-OB, RH-KTB, RH-MESID e MFB. No processo MFB, a unidade de desgaseificação RH é equipada com um queimador multifuncional (MFB). MFB é um dispositivo que permite que combustível e oxigênio sejam soprados de uma única lança inserida na câmara de vácuo. Ele permite que o calor seja retido dentro da câmara de vácuo tanto durante o processamento a vácuo quanto em standby. Isso reduz a adesão de metais dentro da câmara enquanto torna possível produzir aço de ultra baixo carbono por meio de sopro de oxigênio durante o processamento. O objetivo destes processos era acelerar a reação de descarburização, reaquecer o aço líquido por reação alumino-térmica, rederreter skulls, manter o vaso a alta temperatura convertendo o gás monóxido de carbono gerado em gás dióxido de carbono durante o período de descarburização, e aquecer o vaso revestido com refratário entre os tratamentos. Recentemente, algumas lanças RH-TOP têm sido usadas para soprar pó no aço líquido para reduzir teores de enxofre ou carbono aos níveis mais baixos. Hoje, todos estes processos, exceto RH-OB, são chamados de processo de desgaseificação RH-TOP.
Basicamente, o desenvolvimento dos processos de desgaseificação RH e RH-TOP que são importantes são: (i) descarburização e desgaseificação mais rápidas melhorando bomba de vácuo, design de snorkel, design de vaso, condições melhoradas para descarburização, (ii) aumento da velocidade de adições de ferroligas, (iii) separação de atividades como ligação ou adições de fio do tratamento RH instalando uma estação dedicada para estas atividades, e (iv) layouts de planta otimizados para reduzir o efeito do tempo de transporte da panela e tempo de imersão do snorkel no tempo de ciclo.
Conceitos de Planta de Desgaseificação RH
Uma característica única do processo de desgaseificação RH é a ampla gama de conceitos de planta que podem ser razoavelmente construídos para atender ao layout específico da aciaria, o tempo de ciclo necessário e o atendimento dos requisitos de disponibilidade. Uma série de critérios de design disponíveis para consideração para a planta de desgaseificação RH são dados na Tabela 1.
| Tabela 1 Critérios de design para plantas de desgaseificação RH | |
|---|---|
| Conceito de vaso | Vaso único |
| Vaso duplo (twin) | |
| Tipo duplex | |
| Transporte de panela | 1 carro de panela ou 2 carros de panela (com troca de carro de panela durante o tratamento) |
| Imersão dos snorkels | Abbaixamento do vaso (por sistema de guincho, sistema de balancim ou sistema hidráulico) |
| Elevação da panela (por cilindro(s) hidráulico(s) ou sistema de guincho) | |
| Manutenção dos snorkels | Na posição de tratamento |
| Na posição de espera (apenas tipo vaso duplo) | |
O tempo de ciclo, capacidade metalúrgica e produção rotineira de alta qualidade da unidade de desgaseificação RH dependem de: (i) conceito da planta de desgaseificação RH, (ii) integração da unidade de desgaseificação RH no fluxo de processo da aciaria, (iii) design do vaso RH, (iv) desempenho do sistema de vácuo e outros componentes da unidade de desgaseificação RH, (v) manutenção regular dos refratários, (vi) condicionamento de escória e metalurgia de escória, (vii) condições gerais de produção estáveis, e (viii) o sistema de automação. A Figura 3 mostra o conceito básico típico e os principais componentes de uma planta de desgaseificação RH.
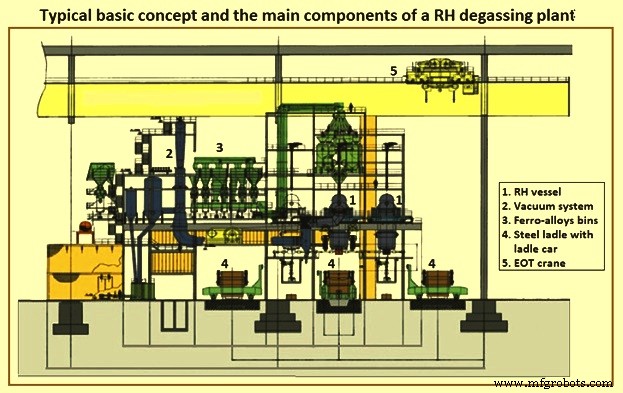
Figura 3 Conceito básico típico e principais componentes de uma planta de desgaseificação RH
A planta de desgaseificação RH é normalmente equipada com sistema de automação Nível 2. O sistema de automação Nível 2, que inclui hardware, software de sistema e software de aplicação, é realizado baseado em modelos metalúrgicos. O software de aplicação Nível 2 e software de modelo são projetados como programas executáveis independentemente. O software aplicável fornece ao modelo os dados de várias fontes e recebe dados calculados do modelo. A comunicação entre o software de aplicação e o software de modelo é realizada por meio de tabelas de banco de dados que fornecem os dados de entrada ao modelo e recebem a saída do modelo. Por outro lado, o Nível 2 coleta todos os dados de tratamento para transmissão e geração de relatório de panela. A automação Nível 2 é operada principalmente por um único diálogo, que é normalmente projetado para observação de processo acompanhada e fornecimento de dados de ponto de ajuste a serem executados na automação Nível 1. A automação Nível 2 precisa apenas de uma pequena entrada do operador.
Características do Processo de Desgaseificação RH
O processo consiste principalmente de um vaso de reação cilíndrico revestido com refratário com dois tubos de aço fixados na base deste vaso. O vaso de reação é revestido com tijolos de argila refratária/alumina na parte superior e tijolos de alumina/magnesita na parte inferior. Os dois tubos de aço são os snorkels de entrada e saída. Ambos são completamente revestidos com refratários de alumina por dentro, mas apenas a parte inferior é revestida com refratário por fora. O snorkel de entrada é equipado com vários tubos de injeção de gás dispostos na seção inferior em um ou dois níveis e distribuídos igualmente ao redor da circunferência. O vaso de reação é projetado de forma que o aço líquido seja elevado através do snorkel de entrada e retorne à panela de aço após a desgaseificação através do snorkel de saída. O topo do vaso de reação é provido de exaustão, facilitações para adições de ferroligas junto com janelas de observação e controle.
A unidade de desgaseificação RH é normalmente empregada para tratamento a vácuo e descarburização de longas sequências de graus de aço de baixo carbono. As características metalúrgicas e operacionais do processo de desgaseificação RH incluem: (i) descarburização rápida até menos de 20 ppm, (ii) remoção de hidrogênio e nitrogênio, (iii) uso de ferroligas de alto carbono menos caras, (iv) aquecimento químico de panelas killed e unkilled, (v) limpeza do aço melhorada em termos de inclusões não metálicas, e (vi) bom controle de composição.
O sistema de lança de sopro superior é instalado acima do vaso de desgaseificação RH e combina várias funções. Taxas de sopro de oxigênio de 2.000 Nm³/h a 4.000 Nm³/h e capacidades de queimador instaladas de 2 MW a 4 MW são características típicas de design do processo. Para supervisão do processo, a lança pode ser equipada com uma câmera de TV. Além disso, a lança de sopro superior pode ser equipada com função de sopro de pó para realizar uma dessulfuração profunda do aço líquido. Funções do processo de desgaseificação RH-TOP incluem: (i) sopro de oxigênio para descarburização forçada e aquecimento químico, (ii) aquecimento do material refratário do vaso RH por combustão de gás/oxigênio, (iii) sopro de pó para dessulfuração, (iv) remoção rápida de skull pelo uso do jato de oxigênio, e (v) ignição avançada por instalação de ignição externa.
Existe um amplo espectro de qualidades de aço em massa que podem ser produzidas mais economicamente ou mesmo exclusivamente pelos processos de desgaseificação RH. Teores extremamente baixos de carbono e hidrogênio são alcançados em tempos curtos de tratamento. Há apenas uma perda mínima de temperatura. Nenhuma medida especial de escória, free-board de panela ou plugs porosos são necessários. A composição química pode ser ajustada com precisão. Um mix de produtos estendido, produtos de alta qualidade, produtividade aumentada e manutenção de panela minimizada são benefícios adicionais.
O processo de desgaseificação a vácuo RH normalmente não atinge equilíbrio e a quantidade de remoção de hidrogênio, carbono e nitrogênio são governadas por considerações cinéticas. O mecanismo de descarburização é bastante complexo, pois a cinética da reação depende tanto da taxa de circulação quanto da taxa de descarburização. A mistura do banho também tem efeito na descarburização.
Como o processo de desgaseificação RH é baseado na troca de aço líquido entre a panela de aço e o vaso RH, a taxa de recirculação de aço determina a velocidade das reações metalúrgicas e a duração do processo, assumindo uma meta metalúrgica definida. A circulação de aço líquido depende da geometria do equipamento, como diâmetro do snorkel, raio do equipamento, e posição e número de tuyeres de gás de elevação. A densidade do aço líquido para o projeto assumida a 1.600 °C é de 6,94 toneladas por metro cúbico. A pressão atmosférica exercida na superfície da panela faz com que o aço nos snorkels suba a uma altura barométrica de cerca de 1,45 m sob condições de vácuo profundo. O mecanismo do tratamento a vácuo do aço líquido no processo de desgaseificação RH é mostrado na Figura 3.
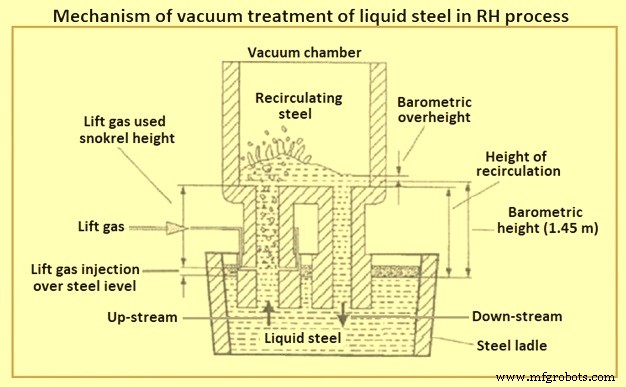
Figura 3 Mecanismo do tratamento a vácuo do aço líquido no processo RH
Chapinas automotivas e outras chapas expostas, bem como chapas para a indústria elétrica (ex: para transformadores) são produtos finais típicos produzidos a partir do aço líquido processado em unidades de desgaseificação RH/RH-TOP.
Etapas Operacionais
As várias etapas na operação do processo de desgaseificação RH são descritas abaixo. O vaso de reação é primeiro pré-aquecido à temperatura desejada, que normalmente varia na faixa de 900 °C a 1.500 °C conforme os requisitos da planta.
O processo de desgaseificação RH começa com o movimento da panela de aço contendo o aço líquido para a posição de tratamento por um carro de panela e, ou o vaso de reação é abaixado ou a panela é elevada ao nível desejado para que os snorkels sejam submersos no aço. O processo de desgaseificação é iniciado após ambos os snorkels estarem suficientemente imersos no aço líquido. Antes da imersão do snorkel, a injeção de gás inerte, normalmente argônio, é iniciada no tubo de gás do snorkel de entrada. O argônio atua como gás de elevação para aumentar a velocidade do aço líquido que entra no snorkel de entrada.
Após atingir a profundidade de imersão requerida do snorkel, o vaso de reação é evacuado por meio de um sistema de bomba de vácuo conectado ao vaso de reação através do duto de saída (exaustão). Um vácuo (pressão negativa) é criado, e o aço líquido é atraído para ambos os snorkels. O gás argônio injetado na mistura aumenta a pressão no snorkel de subida (up-leg). Esta pressão cria uma circulação de aço líquido através dos snorkels. Agora, as etapas de tratamento metalúrgico, como desgaseificação, sopro de oxigênio e ajuste de análise química e temperatura, podem ser realizadas. Adições de liga podem ser feitas no final da desgaseificação dependendo do superaquecimento do aço líquido.
O aço líquido no vaso de reação é desgaseificado e flui de volta através do snorkel de saída para a panela de aço. O aço desgaseificado é ligeiramente mais frio que o aço líquido na panela. A força de flutuabilidade criada pela diferença de densidade (densidade do aço líquido desgaseificado mais frio sendo maior que o aço líquido quente na panela) agita o banho. A taxa de circulação do aço líquido no vaso de reação controla a desgaseificação. A taxa de circulação depende da quantidade de gás argônio de elevação e do grau de vácuo. O tempo de ciclo é normalmente na faixa de vinte a trinta minutos. Dependendo do seu tamanho, uma unidade de desgaseificação RH tem a capacidade de circular 85 a 135 toneladas por minuto de aço líquido.
Quando a química do aço líquido é determinada e considerada satisfatória, os snorkels do desgaseificador são removidos do aço líquido, o argônio é desligado e nitrogênio é introduzido no snorkel de subida para manter os tubos de injeção de não congelar. A operação de desgaseificação está então completa, e a panela de aço é transferida para a posição de pós-tratamento ou entrega.
Durante a produção, os operadores são guiados por um sistema de automação de processo. Este sistema usa vários modelos matemáticos para prever parâmetros metalúrgicos e criar pontos de ajuste, por exemplo, para temperatura do aço calculada ciclicamente baseada em diferentes parâmetros recebidos e tempo de processamento, composição química determinando amostras de aço recebidas e materiais adicionados através do processo. Previsões e pontos de ajuste também são criados para status de funções de desgaseificação como remoção de hidrogênio e nitrogênio dependendo dos teores iniciais, tempo de desgaseificação, curva de pressão de vácuo, taxa de gás de elevação e outros, status de descarburização determinando ciclicamente o teor de carbono e oxigênio do aço, e definição de pontos para várias funções como sopro de oxigênio, padrões de vácuo e gás de elevação, etc.
Além disso, o sistema Nível 2 está conectado ao planejamento de produção e à automação de processo de unidades anteriores e posteriores, bem como com o laboratório, a fim de fornecer todos os dados relevantes ao operador. O rastreamento de dados coleta todos os dados relevantes do sistema Nível 1 e modelos de processo para a criação de diferentes relatórios de panela e produção. Todos esses dados são armazenados em um banco de dados para tornar o sistema pronto para futuras aplicações de dados.
Disponibilidade da Unidade de Desgaseificação RH
Além de um curto tempo de ciclo, a disponibilidade da unidade de desgaseificação RH com vista ao planejamento de produção na aciaria deve ser considerada. O mais crítico é o tempo necessário para a manutenção do snorkel. Após tratar uma sequência de seis panelas, o snorkel precisa de manutenção intermediária (deskulling e gunning de refratário). Dependendo das condições específicas de escória e tratamento e das ferramentas disponíveis, o trabalho de manutenção precisa de 20 a 60 minutos. Manutenção mais frequente resulta em maior vida útil do snorkel. Após 60 a 300 panelas, dependendo novamente das condições de tratamento, bem como da qualidade do refratário e do design dos snorkels, o snorkel precisa de substituição. Manutenção refratária adicional é necessária, principalmente na área inferior, a cada 2 a 3 campanhas de snorkel. Na planta de desgaseificação RH atual, o vaso é trocado para substituição do snorkel e manutenção do vaso para reduzir o tempo de inatividade da planta.
Processo de manufatura
- Forjamento de Ligas de Titânio: Técnicas Avançadas para Aeroespacial & Geração de Energia
- Investimentos em Tecnologia de Manufatura Pós-Pandemia: Aproveitando Oportunidades de Crescimento
- Termoformagem a Vácuo Explicada: Fabricação Custo-Efetiva de Componentes Plásticos
- Tecnologia de Movimento Linear: Soluções de Precisão para Automação
- Entendendo Placas de Circuito Impresso (PCBs) – Visão Geral Abrangente
- Tecnologia Agrícola: Ferramentas, Máquinas e Inovações Moldando a Agricultura Moderna
- Como a Tecnologia Impulsionada por Startups Drive Inovação e Crescimento
- Explorando os 7 Tipos Principais de Tecnologia
- Entendendo Testadores de Válvulas a Vácuo: Um Guia Completo
- 3 Fatores Essenciais para Selecionar a Tecnologia Ideal de Bomba de Vácuo