



Sistemas de Carregamento no Topo de Alto-Forno Otimizados para Eficiência e Segurança
Sistemas de Carregamento no Topo de Alto-Forno
Uma das principais melhorias tecnológicas no desenvolvimento do alto-forno (AF) foi a instalação de equipamentos de carregamento. Originalmente, as matérias-primas eram despejadas em um shaft de boca aberta através do cabeçote do túnel. Operadores de AF perceberam que um forno de topo aberto tinha duas desvantagens: primeiro, o gás inflamável que saía do shaft não podia ser capturado para alimentar caldeiras e, segundo, a distribuição de matérias-primas causava ineficiências operacionais do forno. Os primeiros esforços em 1832 na Alemanha para capturar o gás resultaram na instalação de uma tampa articulada sobre o furo de carregamento, que só era aberta quando as matérias-primas eram despejadas das carrinhas de mão. Uma abertura também foi colocada no lado do forno localizada no stack superior. Esta abertura era equipada com um tubo conhecido como downcomer, que levava o gás do AF ao nível do solo para ser queimado em equipamentos auxiliares.
A questão da ineficiência do AF devido ao carregamento de matéria-prima precisava de uma solução mais complicada, que evoluiu em várias etapas. A causa dessa ineficiência, descrita por altas taxas de combustível, era porque o material fino despejado através do furo de carregamento no centro do AF permanecia no centro da pilha, enquanto partículas grossas rolavam para a parede do forno. Isso resultava em maior permeabilidade na periferia do AF e, portanto, a maior parte do gás e calor subia pelas paredes. Isso era prejudicial à operação do AF, pois o material no centro do AF alcançava a área do ventre despreparado para fusão e, ao mesmo tempo, o fluxo excessivo de gás na parede aumentava o desgaste do revestimento.
A primeira tentativa de resolver este problema de distribuição de carga foi a introdução de um aparelho de carregamento "copo e cone". Consistia em um funil cônico invertido de ferro fundido fixado no topo do forno alimentando o furo de carregamento. Este cone tinha cerca de 50% do diâmetro da garganta. Dentro do cone, havia um copo de ferro fundido, suspenso em uma viga de fulcro oposta a um contrapeso. O copo era erguido manualmente usando um guincho conectado ao contrapeso. Este aparelho conseguiu capturar o gás, mas ainda uma grande quantidade de material grosso rolava para a parede. A próxima modificação no equipamento copo e cone foi pendurar um cone truncado de ferro fundido dentro do forno. Isso resultou em mover o pico de matérias-primas mais próximo da parede, de modo que partículas grossas agora também podiam rolar para o centro do forno, resultando em melhor permeabilidade central e fluxo de gás.
Evolução para Sistemas de Sino (Bell)
A próxima etapa evolutiva no carregamento, que eliminou completamente o copo e cone, foi pendurar um cone invertido que se abria para baixo no forno. Este foi o primeiro topo de AF do tipo sino (bell). Este sino foi bem-sucedido em empurrar o pico da parede, o que reduziu o fluxo de gás ao redor da periferia e aumentou o fluxo de gás no centro, mas o gás do AF escapava do shaft a cada abaixamento do sino. A solução para isso foi ter um sino e uma tampa para o furo de carregamento. Quando o material era despejado da carrinha de mão, a tampa estava aberta, mas o sino estava fechado, mantendo o gás no AF. Então a tampa era fechada e o sino era despejado, o que também mantinha o gás no AF e, ao mesmo tempo, produzia a distribuição adequada de carga. Os resultados dessas melhorias foram melhor eficiência de reações físicas e químicas dentro do AF, o que reduziu os requisitos de combustível, aumentou a produtividade e diminuiu o desgaste do revestimento refratário.
O sistema de sino único e funil permitia que grandes quantidades de gás escapassem toda vez que o sino era aberto. Não demorou muito para perceber que, usando um segundo sino e funil acima do primeiro, um espaço estanque a gás poderia ser fornecido entre os dois sinos para evitar que o gás de processo do alto-forno escapasse quando o sino pequeno era aberto. O sino superior e funil não precisavam ser tão grandes quanto o inferior, porque várias cargas podiam ser depositadas através dele no sino inferior e o sino superior podia ser fechado antes que o sino inferior fosse aberto para descarregar as cargas no forno. Este sistema de dois sinos fornecia um fluxo mais consistente de gás de alto-forno para o sistema de fogões e reduzia consideravelmente a quantidade de gás de escape perdida para a atmosfera.
O sistema de dois sinos continuou a ser o único sistema de carregamento para alto-fornos em todo o mundo até que a S.A. Paul Wurth no Luxemburgo desenvolveu o sistema de carregamento bell-less top (BLT - topo sem sino) e a primeira aplicação industrial bem-sucedida do sistema de carregamento BLT foi em 1972. Logo o sistema de carregamento BLT assumiu o lugar do sistema de carregamento de dois sinos, pois fornecia várias vantagens aos operadores de AF. Em 2003, a Siemens VAI (agora Primetals Technologies) introduziu o conceito Gimbal de carregamento. Este sistema de carregamento tem sido usado com sucesso para processos Corex e Finex para carregamento. A primeira aplicação do Gimbal para carregar um alto-forno foi em 2009, quando foi usado para o alto-forno C da Tata Steel em sua planta de Jamshedpur.
Sistema de Carregamento de Dois Sinos
O sistema de carregamento de topo de dois sinos consiste em um distribuidor de material, um sino pequeno e um sino grande, como mostrado na Figura 1. O diâmetro do sino grande é normalmente 1,5 m a 1,8 m menor que o diâmetro da linha de estoque (stock-line). A borda inferior da face superior do sino forma uma vedação contra a borda inferior do funil do sino grande. Os sinos são conectados por uma haste e se movem na direção vertical por meio de cilindros de ar.
Os materiais de carga podem ser entregues ao topo do forno por carro skip e guincho ou por esteira transportadora e são despejados no funil superior ou funil receptor do sino pequeno. Com o sino grande fechado, o sino pequeno é abaixado e o material de carga é depositado no sino grande. Este procedimento é repetido várias vezes e então, com o sino pequeno mantido fechado, o sino grande é abaixado e o material é descarregado no forno sem permitir que qualquer gás de processo escape. Ao usar este método de carregamento, o sino grande, o sino pequeno e o funil são submetidos a impacto pesado e abrasão severa e precisam de substituição duas ou três vezes durante a campanha do revestimento do forno.
A maioria dos sistemas de carregamento de topo de dois sinos é equipada com um distribuidor rotativo. O sino pequeno e funil, haste do sino pequeno e placas de desgaste são parte do distribuidor. À medida que cada carro skip de material é descarregado no sino pequeno, o sino pequeno e funil giram para uma posição selecionada e despejam. Isso fornece uma distribuição melhorada de material no sino grande, colocando os materiais maiores mais uniformemente ao redor do perímetro do sino grande. Os sinos são normalmente endurecidos na superfície na área onde estão sujeitos ao desgaste mais severo pelo impacto dos materiais de carregamento. Endurecimento superficial também é aplicado às superfícies de assento dos sinos e funis. Os sinos são suportados por hastes de sino, que são conectadas a contrapesos através de um arranjo de alavanca que restringe seu movimento apenas à direção vertical. A haste pequena é oca e a haste do sino grande passa através dela. Materiais de vedação são usados entre as hastes dos sinos para evitar a fuga de gás. A Figura 1 mostra o esquema do sistema de carregamento de dois sinos de alto-forno.
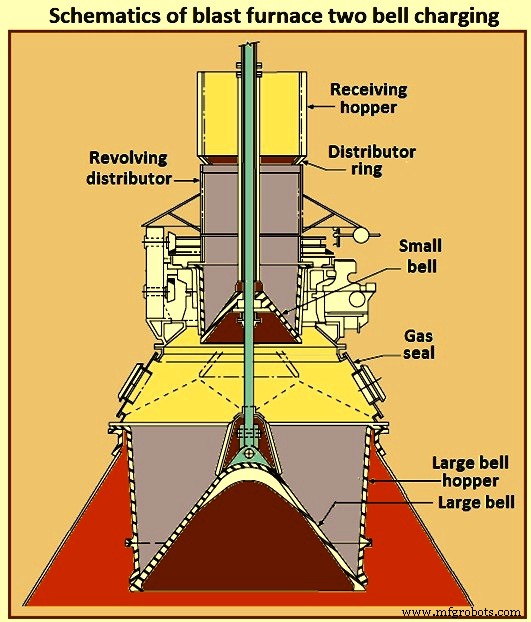
Figura 1 Esquema do carregamento de dois sinos de alto-forno
O carregamento do forno é feito em quatro etapas, como mostrado na Figura 2. Durante a etapa 1, o material de carga é levado ao topo do forno por um carro skip e guincho ou por uma esteira transportadora e entregue a um funil receptor. Ambos os sinos, pequeno e grande, estão em condição fechada. Os materiais de carga do skip ou esteira são despejados no funil acima do sino pequeno. O gás flui do topo do forno através dos uptakes localizados no domo (cone superior). Durante a etapa 2, com o sino grande fechado, o sino pequeno é abaixado e o material de carga é depositado no sino grande. Isso é repetido várias vezes. Durante a etapa 3, o sino pequeno é fechado para evitar a fuga de gás para a atmosfera. O sino grande é abaixado e o material de carga é descarregado no alto-forno. Durante a etapa 4, ambos os sinos estão fechados e o sistema está pronto para repetir o carregamento.
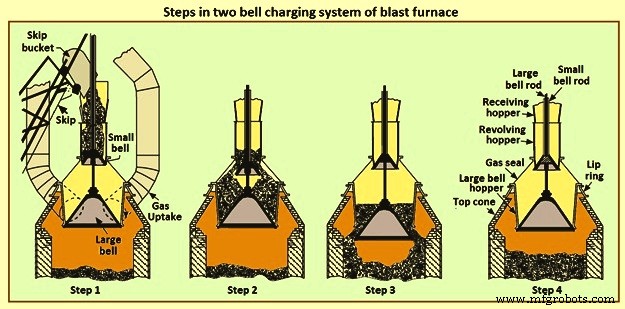
Figura 2 Etapas no sistema de carregamento de dois sinos de alto-forno
Com cada carga de material do skip ou esteira, o sino pequeno e funil giram para uma posição selecionada antes que o material seja descarregado. Isso fornece uma distribuição melhorada de materiais no sino grande. Os sinos e a superfície de assento dos sinos e funil são endurecidos. A haste que suporta o sino grande passa através da haste oca que suporta o sino pequeno, permitindo assim a operação independente dos sinos. Neste sistema de carregamento, o sino pequeno, sino grande e funil são submetidos a impacto pesado e precisam de substituição 2 a 3 vezes durante uma campanha do revestimento do AF. Neste sistema de carregamento, é extremamente difícil manter uma vedação estanque a gás para uma pressão de topo superior a 100 kPa. Além disso, o sistema de carregamento de dois sinos tem limitações quanto à distribuição de carga no AF. A distribuição de carga desempenha um grande papel na conquista de alta produtividade no AF.
Com o uso de alta pressão de topo, particularmente acima de 100 kPa, é extremamente difícil manter uma vedação estanque a gás com o arranjo convencional de sino e funil. Além disso, o aumento nos requisitos de produtividade exigiu o subsequente aumento nas quantidades de materiais manipulados pelo equipamento de topo. Operadores e projetistas de AF perceberam a importância da flexibilidade de distribuição de carga para permitir melhor desempenho do forno e a modificação do equipamento de carregamento de topo para atingir isso. Isso levou ao desenvolvimento de diferentes tipos de equipamentos de carregamento de topo para atender a este requisito.
O sistema de dois sinos precisa de menos altura que outros sistemas e é um dispositivo comparativamente simples. A desvantagem é que a vedação do sino grande e a vedação de gás do funil do sino grande são difíceis de manter em pressões de topo mais altas. Uma boa vedação não pode ser mantida na periferia do sino grande ou do sino pequeno, pois estas áreas estão no fluxo de matéria-prima. Devido ao grande tamanho e peso pesado dos componentes, fabricação e manutenção são difíceis, lentas e caras e precisam de tempo de inatividade considerável do forno para substituir.
A solução para este problema foi desenvolver equipamento de carregamento de topo que possa reduzir drasticamente ou superar o problema de vedação eficaz associado à deterioração do sino e funil. Basicamente, dois outros tipos de unidades de carregamento de topo foram desenvolvidos e estão em operação nos AFs de alta pressão de topo de hoje. Um é um sistema de dois sinos com válvulas de vedação e calha rotativa acima do sino pequeno. O outro é um sistema bell-less que incorpora uma calha rotativa.
Topo de Dois Sinos com Válvulas de Vedação e Calha Rotativa
Este sistema consiste em um sino grande, um sino pequeno e uma câmara de vedação com uma calha rotativa adicionada acima do sino pequeno, como mostrado na Figura 3. Materiais são introduzidos no sino pequeno através de duas aberturas, cada uma equipada com uma válvula de vedação. Estas válvulas de vedação são menores que o sino pequeno e as superfícies de vedação estão fora do fluxo de material, levando a uma vedação eficaz. A calha rotativa consiste em uma ou duas aberturas, que direcionam o fluxo de material uniformemente no sino pequeno. O funil do sino pequeno é fixo e o sino pequeno tem apenas movimento vertical. O sino grande e funil são os mesmos do tipo dois sinos.
A vantagem deste sistema é que ele supera as deficiências do sistema convencional de dois sinos. Ao colocar válvulas de vedação de gás acima do sino superior, este arranjo garante que o sino grande sempre esteja na mesma pressão. O sino grande funciona apenas como um dispositivo de distribuição de carga e não tem requisito de vedação de gás. Os componentes que contêm pressão são as válvulas de vedação e o sino pequeno. Ambos são consideravelmente menores e mais fáceis de manter durante os curtos períodos de paralisação programada do AF.
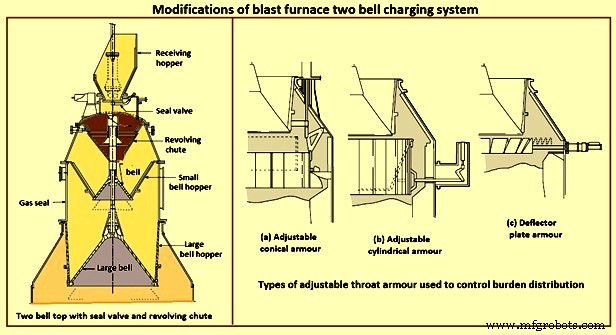
Figura 3 Modificações do sistema de carregamento de dois sinos de alto-forno
Sino Tipo com Armadura Ajustável
Uma desvantagem do sistema de carregamento tipo sino é a falta de capacidade de distribuição de carga. Isso é normalmente definido como a capacidade de modificar a espessura das camadas de coque e minério através do raio da stock-line do forno. Com equipamento de carregamento tipo sino, a colocação do material de carga torna-se mais difícil com o aumento da dimensão do AF. O topo de forno tipo sino, que descarrega o material no forno a partir da borda do sino grande, não permite controle sobre a distribuição de carga. Operadores de AF tentaram variar a velocidade do sino para mudar a distribuição, mas isso teve muito pouco efeito.
Um sistema de armadura de garganta ajustável, usado em conexão com equipamento de carregamento de topo tipo sino, foi desenvolvido (Figura 3) para controlar e variar a distribuição de carga de modo que a permeabilidade ótima no stack do AF pudesse ser alcançada. A armadura de garganta ajustável varia o diâmetro no topo do forno e, em alguns casos, altera a inclinação da armadura também. O material caindo do sino impacta contra a armadura e encontra sua posição no nível da stock-line dependente da posição definida da armadura. Ajustes são totalmente circunferenciais, mas há um limite para quanto ajuste pode ser atingido.
Existem vários tipos de design de armadura móvel. Um dos designs de armadura ajustável consiste em placas de aço fundido dispostas para formar um cilindro, cujo diâmetro pode ser aumentado ou diminuído pelo operador do forno durante o carregamento, como mostrado na Figura 3(a). As placas de aço fundido são separadas e suspensas de forma a se sobreporem. Movimento é permitido sob impacto da carga caindo e parte da energia de impacto é convertida em energia cinética, o que reduz o desgaste abrasivo. Cada placa é presa a uma alavanca triangular. As alavancas triangulares são pivotadas em suportes fixados ao casco do topo do forno, e conectadas ao anel de tração por elos.
Outro tipo de armadura que foi desenvolvido também adotou placas suspensas, como mostrado na Figura 3(b). As placas são suspensas de um suporte circular fixo e a ligação de acionamento é fixada na parte inferior de cada placa, permitindo uma faixa de configurações de um cilindro vertical a uma calha cônica. Mais uma forma de armadura de garganta ajustável que foi desenvolvida é do tipo defletor, e é acionada por cilindros hidráulicos, como mostrado na Figura 3(c). Comparado à armadura de calha cônica, este sistema precisa de muito menos espaço vertical entre o sino e a stock-line dentro do forno.
Sistemas de armadura ajustável continuarão a ser usados, especialmente em fornos grandes, enquanto sistemas de carregamento tipo sino estiverem em uso. Experiência em fornos muito grandes mostrou que a distribuição adequada de carga de um sino com diâmetro superior a 7 m torna-se cada vez mais difícil. Em tais casos, um equipamento de carregamento tipo bell-less pode ser uma alternativa muito boa.
Sistema de Carregamento Bell-Less Top (BLT)
Um desenvolvimento em equipamento de carregamento de topo que resultou em um salto quântico em tecnologia foi o bell-less top. Ele revolucionou o carregamento no topo do AF. Engenheiros da SA Paul Wurth no Luxemburgo inventaram o sistema de carregamento 'bell less top' (BLT) para o AF em 1969. Sua primeira aplicação industrial bem-sucedida foi em 1972. Este design ganhou rapidamente popularidade desde sua primeira aplicação industrial.
O sistema de carregamento BLT tem várias vantagens, a saber: (i) permite carregamento quase contínuo do AF, pois enquanto a calha rotativa distribui o conteúdo de um silo de trava (lock hopper), o outro pode ser enchido, (ii) resolve o problema de vedação de gás sob operação de alta pressão, (iii) fornece flexibilidade na distribuição de carga do AF, pois pode realizar carregamento em anel único, multi-anéis, espiral, setorial e pontual, tanto em modo manual quanto automático, (iv) sua válvula reguladora de carga fornece distribuição precisa e constante de materiais de carga, (v) fornece estabilidade operacional e eficiência melhoradas do AF, levando a melhor controle da química do ferro gusa, (vi) contribui para aumento da produtividade do AF, (vii) reduz a taxa de coque do AF e ajuda a alcançar taxas mais altas de injeção de carvão pulverizado, (viii) contribui para maior vida útil da campanha devido a menores cargas de calor na parede do AF, (ix) reduz muito o tempo e frequência de manutenção do equipamento de topo, pois a calha pode ser substituída em curto período, (x) o equipamento de topo é de construção leve e compacta comparado a outros sistemas de carregamento de topo de alta pressão, (xi) as despesas operacionais (OPEX) são menores, e (xii) contribui para melhor desempenho do AF como resultado de distribuição precisa de carga.
O sistema de carregamento BLT é um sistema vital para atender aos desafios operacionais atuais do AF. Isso ocorre porque: (i) há operação mais suave do AF com benefício adicional de reduzida variabilidade do teor de silício no ferro gusa, (ii) controle de perdas de calor na parede por melhor carregamento resulta em maior vida útil dos elementos de resfriamento ou revestimento refratário, o que, por sua vez, leva a maior vida útil da campanha do AF, (iii) a tecnologia e equipamentos são confiáveis e comprovados, e (iv) pode ser integrado com sistema de carregamento por skip guincho ou esteira transportadora. No entanto, a altura do equipamento de topo BLT é maior que o sistema de carregamento de dois sinos.
Ao usar o sistema de carregamento BLT, pode-se frequentemente atingir uma distribuição de carga desejada flexivelmente, o que indica que uma distribuição de gás desejada também pode ser alcançada. Os quatro métodos básicos de carregamento são: carregamento pontual único, multi-anéis, anel único e setorial, onde ponto único significa que a calha não se move e o carregamento setorial indica que a calha pode girar em uma pequena região. Quando o ângulo de inclinação da calha é grande o suficiente para carregamento em anel único, a distribuição de carga é bastante semelhante à distribuição de carga em forma de 'V' alcançada com sistemas de carregamento tipo sino. Se o ângulo da calha for bastante pequeno para um anel único, a distribuição se assemelha à distribuição de carga em forma de 'M' também encontrada em fornos com topo tipo sino. Isso significa que o sistema de carregamento bell-less pode imitar a função completa do sistema de carregamento tipo sino, e uma distribuição de carga plana pode ser realizada por carregamento multi-anéis.
As principais partes componentes do sistema de carregamento BLT são: (i) um funil receptor móvel, (ii) um ou dois silos de trava (lock hoppers) equipados com válvulas de vedação superior e inferior e um portão de controle de fluxo de material, (iii) um bocal de alimentação vertical central, (iv) uma calha de distribuição rotativa de ângulo ajustável, (v) um mecanismo de acionamento rotacional e de inclinação, (vi) sistemas hidráulicos, de lubrificação e resfriamento, e (vii) sistemas de monitoramento e controle.
Existiram dois tipos de sistemas de carregamento bell-less, a saber, silos paralelos e silo central. A não-uniformidade da distribuição de carga através da seção transversal da garganta é uma desvantagem dos silos paralelos, que foi o primeiro tipo a ser inventado, pois as posições dos dois silos de armazenamento de material não estão na linha central do AF. Silos centrais superaram o problema de distribuição de carga não-uniforme, mas só podem ser usados sob intensidade de fusão normal ou baixa, em vez de alta intensidade, devido à estrutura dos silos.
Na operação, o skip ou esteira transportadora enche o silo de trava com a matéria-prima. O silo de trava é então vedado e pressurizado para a pressão de operação do topo do forno. Cada silo de trava é equipado com uma válvula de vedação superior e inferior e um portão de controle de fluxo de material. Os silos de trava são usados alternadamente. Quando um está sendo enchido, o outro está sendo esvaziado. Por projeto, as válvulas de vedação estão sempre fora do caminho do fluxo de material para evitar abrasão do material, o que reduz a probabilidade de problema de vedação. O portão de controle de fluxo abre para posições pré-determinadas para os vários tipos de matérias-primas para controlar a taxa de descarga. Silos de trava são revestidos com placas de desgaste substituíveis. As válvulas de vedação inferior e portões de controle de fluxo de material estão em uma carcaça estanque a gás comum com as calhas de fluxo de material, que direcionam o material através de um bocal de descarga central localizado na carcaça principal de engrenagens.
Durante a operação de AFs equipados com equipamento de carregamento BLT, o skip ou esteira traz o material de carga para o funil receptor. Quando o silo de trava está vazio, o material pode entrar após a pressão no silo de trava ter sido reduzida à da atmosfera pela abertura da válvula de vedação superior e válvulas de estrangulamento superiores. Após todo material ter sido carregado no silo, a válvula de estrangulamento superior e a válvula de vedação superior fecham. O silo de trava é então pressurizado para a pressão de operação do topo do forno. Os silos de trava são usados alternadamente, ou seja, um está sendo enchido enquanto o outro está sendo esvaziado.
Quando a linha de estoque desceu até a altura do ponto de ajuste, detectada por hastes de estoque mecânicas ou por radar, a válvula de vedação inferior e a válvula de estrangulamento inferior ambas abrem. O material é então descarregado no AF através de um distribuidor para a calha rotativa, formando novas camadas na superfície da carga. A calha de distribuição gira em torno do eixo vertical do forno e muda para ângulos pré-determinados em relação ao plano horizontal. Este sistema tem a flexibilidade de carregar os materiais em anéis distintos, em anéis espirais de diâmetro menor, ou de preenchimento de área pontual/setorial. Além disso, a quantidade de material em cada área de descarga pode ser controlada precisamente se desejado.
Após todo material ter sido carregado pela calha, a válvula de estrangulamento inferior e a válvula de vedação inferior fecham. As hastes de estoque (ou radar) começam a seguir a superfície da carga após o fechamento da válvula de estrangulamento inferior. Após o nível de estoque atingir o ponto de ajuste, o mesmo procedimento de carregamento é repetido para o próximo despejo de material.
Por projeto, as válvulas de vedação estão sempre fora do caminho do fluxo de material para evitar abrasão do material. Isso reduz a probabilidade de problema de vedação. O portão de controle de fluxo abre para posições pré-determinadas para os vários tipos de materiais de carga para controlar a taxa de descarga. Silos de trava são revestidos com placas de desgaste substituíveis. As válvulas de vedação inferior e portões de fluxo de material estão em uma carcaça estanque a gás comum com a calha de fluxo de material, que direciona o material através de um bocal de descarga central localizado na carcaça principal de engrenagens. A Figura 4 mostra o esquema do carregamento bell-less top de alto-forno.
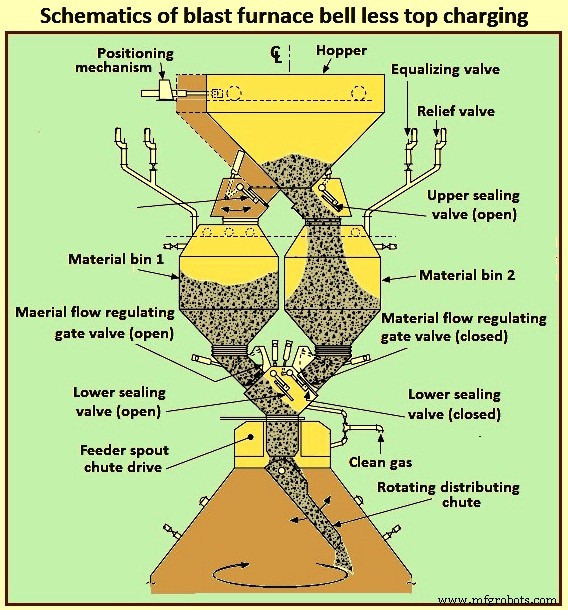
Figura 4 Esquema do carregamento bell-less top de alto-forno
Refinamentos no design do sistema BLT focaram em duas áreas: (i) a eliminação ou redução da segregação de partículas mais finas nos silos de trava à frente da calha rotativa, e (ii) o desenvolvimento de uma unidade menor para instalação nos muitos AFs menores já em operação. Para abordar a primeira condição de concentração de finos pequenos, um design que incorpora uma calha rotativa em um grande funil receptor posicionado acima de um único grande silo de trava produz o resultado desejado de dispersar o material fino uniformemente por toda a carga.
O problema de instalar um sistema BLT em fornos menores existentes foi abordado com o desenvolvimento do topo compacto. Este design emprega uma calha de distribuição que pode ser alterada por meio de uma instalação de porta e um design que permite acesso através da unidade principal de engrenagens. Além disso, a altura total do silo de trava foi reduzida por um design diferente de portão de fluxo e um design de válvula de vedação de dupla atuação.
Sistema de Carregamento Gimbal
O propósito do sistema de carregamento Gimbal é facilitar a distribuição controlada de material de carga no AF através de uma calha oscilante tipo Gimbal através de um funil de retenção e abertura variável de portão de material, de modo que o sistema de carregamento pressurizado acima possa operar independentemente do sistema de distribuição. Utiliza uma calha de distribuição cônica, suportada por anéis em um arranjo Gimbal, produzindo inclinação independente e combinada do eixo da calha.
O sistema de carregamento Gimbal foi comprovado com sucesso no ambiente árduo de alta temperatura e alta pressão do vaso fusor a gás (melter gasifier) do Corex. Este sistema foi agora estendido à tecnologia de AF. O design inovador do Gimbal permite infinitas possibilidades de carregamento, para melhorar a distribuição de carga no AF. A simplicidade robusta do acionamento fornece uma solução elegante com custo de investimento mínimo. O distribuidor Gimbal, como parte do sistema geral de carregamento de topo do AF, oferece uma solução de carregamento totalmente integrada, gerando melhoria significativa na operação e custo de manutenção do AF. O design é adequado para instalação em novos AFs, e também para retrofit em instalações de AF existentes com impacto mínimo no equipamento existente.
Além dos benefícios alcançados das eficiências operacionais, desde o início, os objetivos de qualquer novo design, quando comparado aos equipamentos tradicionais de topo bell-less, também é fornecer: (i) intercambiabilidade com equipamentos bell-less top existentes como atualização ou retrofit, (ii) um design mais simples eliminando as caixas de engrenagens planetárias complexas e vulneráveis e de inclinação dos designs tradicionais, (iii) atuação por acionamento hidráulico fornecendo repetibilidade e precisão durante todo o ciclo de vida, (iv) período estendido entre períodos de substituição de calha necessários, (v) redução de despesa de capital (CAPEX) e despesa de integração, e redução de OPEX minimizando tempo de inatividade não planejado do forno e reduzindo custos de ciclo de vida do equipamento.
Para atingir esses objetivos, a Primetals Technologies e a Woodings Industrial Corporation têm um portfólio de sistemas de distribuição de material hidráulicos adequados para AFs pequenos, médios e grandes em todo o mundo. O sistema Gimbal utiliza uma calha de distribuição cônica, suportada por anéis em um arranjo Gimbal, produzindo inclinação independente e combinada do eixo da calha.
O portfólio compreende a unidade de carregamento hidráulica Woodings e topo Gimbal, e incorpora uma gama completa complementar de equipamentos de distribuição de topo de forno, incluindo rockers de distribuição, válvulas de vedação superiores, funis, válvulas de vedação inferiores, portões de fluxo de material e conjuntos de válvulas goggle, todos descarregando através de calhas de distribuição acionadas hidraulicamente.
O propósito do sistema de distribuição de topo Gimbal é facilitar a distribuição controlada de material de carga no AF através de uma calha oscilante tipo Gimbal através de um funil de retenção e abertura variável de portão de material, de modo que o sistema de carregamento pressurizado acima possa operar independentemente do sistema de distribuição.
A calha de inclinação é acionada por dois cilindros hidráulicos, montados a 90 graus de distância. Este tipo de suspensão e arranjo de acionamento resulta não em uma rotação da calha de inclinação, mas em um caminho circular pela superposição de ambos os movimentos de inclinação. Operação independente ou combinada dos cilindros permite que o eixo da calha seja direcionado a qualquer ângulo, ou até mesmo ao longo de qualquer caminho. O movimento é fornecido por dois cilindros hidráulicos, cada um operando através de um eixo, biela e junta universal para acionar os anéis Gimbal. Através do movimento dos cilindros hidráulicos, a calha de distribuição permite distribuição precisa de material com potencial para um número infinito de padrões de carregamento em velocidades variadas. Estes incluem carregamento em anel, espiral, centro, ponto, segmento ou setorial, fornecendo controle completo do carregamento de material no forno.
Todo o conjunto do distribuidor é encerrado em uma carcaça estanque a gás, que é montada diretamente no flange superior do cone de topo do AF. A carcaça contém uma calha de entrada fixa e uma calha de distribuição de inclinação suportada por anéis em um arranjo Gimbal permitindo inclinação independente e combinada do eixo da calha. O conjunto é feito de uma combinação de materiais de aço inoxidável e carbono, com a calha de entrada fixa e o corpo da calha de inclinação revestidos com material cerâmico para dar proteção superior contra desgaste. Um sistema de resfriamento a água de circuito fechado fornece água de resfriamento através dos eixos principais, mancais Gimbal e mancais de junta universal para resfriar os elementos móveis do sistema de distribuição Gimbal.
As principais características do design Gimbal são: (i) design simples e robusto, usando alavancas acionadas pelos cilindros hidráulicos, (ii) cilindros de acionamento montados fora do envelope de pressão, portanto não sujeitos a condições de serviço quentes e empoeirados, (iii) arranjo de anéis Gimbal dá movimento de inclinação simples em dois planos, que quando superpostos dão distribuição de 360 graus, e (iv) desgaste na calha de inclinação é igualado ao redor de sua circunferência, dando uma vida operacional longa e estendida.
O topo Gimbal do AF é um sistema de carregamento pressurizado automatizado e controlado por computador, projetado para: (i) receber cargas de minério, coque e materiais diversos no funil de retenção, independentemente do sistema de distribuição abaixo, (ii) liberar essas descargas, conforme necessário, para uma calha de distribuição dinâmica localizada abaixo do funil de retenção, e (iii) distribuir material em padrões prescritos para a stock-line do forno de acordo com uma matriz de carregamento predeterminada. O controle da calha de distribuição Gimbal é totalmente integrado ao software geral de carregamento do forno. O sistema fornece um alto nível de precisão e controle para os movimentos do Gimbal e, portanto, o posicionamento da calha de distribuição. O distribuidor de material Gimbal é mostrado na Figura 5.
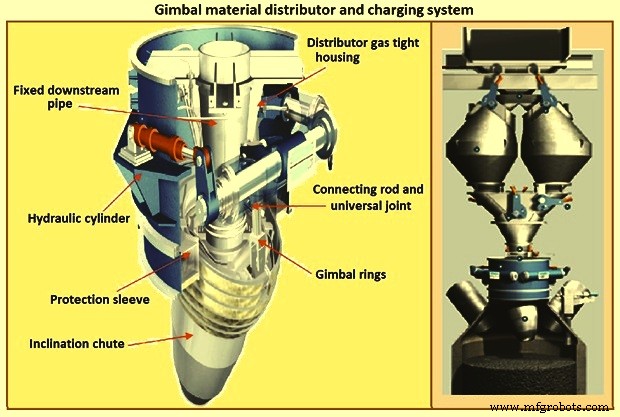
Figura 5 Distribuidor de material Gimbal e sistema de carregamento
O sistema Gimbal é um sistema de carregamento elegante, simples e robusto projetado para operação de alta temperatura e alta pressão. O sistema facilita a distribuição controlada de material de carga no AF através de uma calha oscilante tipo Gimbal através de um funil de retenção e abertura variável de portão de material, de modo que o sistema de carregamento pressurizado acima possa operar independentemente do sistema de distribuição. O Gimbal utiliza uma calha de distribuição cônica, suportada por anéis em um arranjo Gimbal produzindo inclinação independente e combinada do eixo da calha.
O topo Gimbal do AF tem tanto vantagens operacionais quanto de engenharia. As vantagens operacionais de um sistema de carregamento incorporando uma calha de distribuição e sistema de silo de trava são bem comprovadas em alto-fornos em todo o mundo. O topo Gimbal, comprovado em aplicações exigentes de Corex, permite que uma filosofia de carregamento semelhante seja seguida, e abre mais possibilidades para melhoria de carregamento. As principais vantagens operacionais de distribuição melhorada de material por calha e sistema de silo de trava são: (i) o AF pode ser otimizado em termos de taxa de combustível, (ii) a taxa de coque diminui comparado a dois sinos sem armadura móvel, (iii) taxas de injeção de combustível podem ser aumentadas e isso oferece o potencial de substituir coque caro por carvão barato ou gás natural, (iv) melhoria na injeção de combustível permite aumentos na temperatura do ar soprado, enriquecimento de oxigênio e, portanto, aumento da produtividade, e (v) manutenção mais barata evitando longas paralisações para troca de sinos.
A distribuição de material por calha dá melhor: (i) controle de distribuição de material, (ii) utilização de gás, (iii) controle de temperaturas da parede do forno para reduzir cargas de calor e prolongar a vida do forno, e (iv) possibilidade de carregamento de finos nas paredes do forno. Vantagens específicas adicionais pelo uso de uma calha de distribuição cônica e Gimbal são: (i) a forma cônica evita derramamento de material sobre o lado, como é possível com uma calha "aberta", o que permite posicionamento preciso dos materiais na stock-line, (ii) utilizando os muitos caminhos da calha, qualquer desequilíbrio de carga possível devido à geometria do funil de topo do forno pode ser corrigido, (iii) revestimentos da calha desgastam a uma taxa uniforme em toda a superfície interna, isso alcança características de fluxo de material estáveis e curvas de queda ao longo do tempo, e (iv) o distribuidor Gimbal não precisa da extrema precisão do anel de topo do forno normalmente associada a outras alternativas.
A simplicidade do Gimbal comparado a outras soluções dá várias vantagens de engenharia. As vantagens de engenharia incluem: (i) mecanismos de alavanca simples permitem que os cilindros de acionamento sejam montados fora do envelope de pressão e, portanto, não sujeitos às condições de serviço quentes e empoeirados, (ii) revestimentos da calha de inclinação desgastam a uma taxa uniforme ao redor de toda a superfície interna, pois o material flui sobre toda a periferia conforme a calha faz uma revolução completa e isso prolonga a vida de desgaste do componente (uma vida de 5 anos é prevista para a calha de inclinação), (iii) a calha de forma cônica retém seu revestimento cerâmico no lugar, (iv) o uso de engrenagens de alta precisão caras (como necessárias em algumas alternativas) é evitado, (v) os mancais Gimbal são resfriados com água em um sistema de resfriamento de circuito fechado e isso reduz o potencial de vazamento para o forno ou contaminação da água, e (vi) os mancais no conjunto Gimbal em si são vedados para toda a vida.
Processo de manufatura
- Top 5 Sistemas de Manufatura Flexíveis para Impulsionar Velocidade e Qualidade
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- Otimização da Operação do Alto-Forno com Coque Miúdo: Eficiência e Benefícios de Custo
- Otimização da Eficiência do Alto-Forno com Injeção de Carvão Pulverizado
- Prevenção de Irregularidades na Operação do Alto-Forno: Estratégias Comprovadas
- Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade
- Otimização da Produção de Ferro: A Química da Redução em Alto-Forno
- Revestimento Refratário de Alto-Forno: Proteção de Casco para Operação Contínua
- Fatores-Chave que Influenciam o Consumo de Coque em Operações de Alto-Forno
- Turbina de Recuperação de Pressão de Topo para Gás de Alto-Forno: Otimizando Eficiência Energética