



Processos de Soldagem: Tipos, Técnicas e Aplicações
A soldagem é um processo de fabricação que une materiais causando coalescência. Normalmente, realiza-se fundindo as peças de trabalho e adicionando material de enchimento para formar um poço de material fundido que, ao resfriar, torna-se uma junta forte, seja com pressão às vezes usada em conjunto com calor, ou por si só, para produzir a solda. Isso contrasta com brasagem e solda branda, que envolvem fundir material de ponto de fusão mais baixo entre as peças para formar uma ligação, sem fundir as peças. A soldagem geralmente requer fonte de calor para produzir zona de alta temperatura para fundir o material, embora seja possível soldar duas peças metálicas sem muito aumento de temperatura.
Métodos de União em Fase Sólida
Existem métodos com união em fase sólida. Nestes, não há fusão dos eletrodos, embora calor seja produzido. Como as peças são pressionadas, o ar é excluído durante a união. Na soldagem normal, o material fundido e solidificado é normalmente mais fraco que o material forjado da mesma composição. Na união em fase sólida, tal fusão não ocorre, podendo produzir juntas de alta qualidade. Metais de natureza dissimilar também podem ser prontamente soldados por esses métodos. Na soldagem normal, a união de metais dissimilares apresenta problemas, pois compostos intermetálicos frágeis formam-se durante a fusão.
A tecnologia moderna de soldagem iniciou pouco antes do fim do século XIX com o desenvolvimento de métodos para geração de alta temperatura em zonas localizadas. Existem diferentes métodos e padrões adotados e há busca contínua por métodos novos e melhorados.
Embora diferentes processos de soldagem tenham suas vantagens e limitações e sejam requeridos para aplicações específicas, a soldagem a arco manual com eletrodo revestido (MMA) continua a desfrutar de posição dominante em termos de metal de solda total depositado. Processos de soldagem podem ser classificados baseados nos seguintes critérios:
- Soldagem com ou sem material de enchimento – Pode ser realizada com ou sem aplicação de material de enchimento. Quando feita sem, chama-se "soldagem autogênua". Anteriormente, apenas soldagem a gás era o processo de fusão onde a união podia ser alcançada com ou sem material de enchimento. Porém, com desenvolvimento de muitos outros processos (ex: TIG, feixe de elétrons), tal classificação gerou confusão, pois estes processos enquadram-se em ambas categorias.
- Fonte de energia da soldagem – Diversas fontes como química, elétrica, luz, som, mecânica são usadas. Porém, exceto energia química, todas as outras são geradas a partir de energia elétrica. Não é bom critério para classificação adequada.
- Soldagem a arco e não-a-arco – Todos processos a arco em uma classe, demais em não-a-arco. Porém, difícil atribuir classe a processos como soldagem eletroescória (ESW) e soldagem topo flash. Classificação também não perfeita.
- Soldagem por fusão e por pressão – Classificação mais amplamente usada, pois cobre todos processos em ambas categorias independentemente de fonte de calor e soldagem com ou sem material de enchimento. Soldagem por fusão inclui processos onde metal fundido solidifica livremente; em soldagem por pressão, metal fundido (se houver) é retido em espaço confinado (ex: soldagem por resistência ponto ou soldagem a arco de pino) solidifica sob pressão ou metal semissólido resfria sob pressão. Processos de fusão e pressão estão nas Figuras 1 e 2.
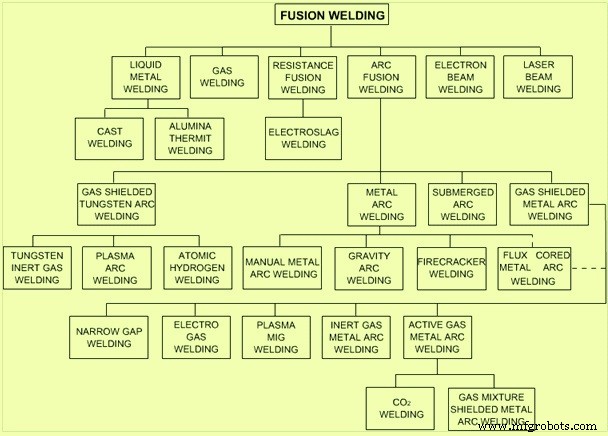
Figura 1: Processos de soldagem por fusão
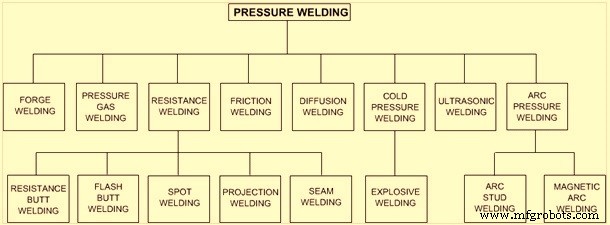
Figura 2: Processos de soldagem por pressão
Principais Processos de Soldagem
Soldagem a Gás
A soldagem oxi-acetileno é o processo mais importante para união de variedade de metais. Outros gases combustíveis como GLP, metano, hidrogênio podem substituir o acetileno. Dependendo da proporção gás-oxigênio, três tipos de chama: (i) chama redutora (carburizante), (ii) chama neutra, (iii) chama oxidante. A chama redutora tem carbono não queimado que pode ser adicionado à solda. Pode ser adequada para soldar aços alto carbono ou carburizar superfície de aços baixo carbono. Chama neutra é invariavelmente usada para soldagem de aços e outros metais. Na chama oxidante, a zona interna torna-se muito pequena e ruído alto é induzido. Dá a temperatura mais alta possível (~3.200 °C). Centro de concentração de calor fica logo fora da ponta extrema do cone branco. Chama oxidante introduz oxigênio no metal de solda e não é preferida para aços.
O maçarico tem câmara de mistura onde oxigênio e acetileno misturam-se e a mistura inflama na ponta. Soldagem pode ser em duas técnicas: "forehand" (maçarico move-se na direção da solda, inclinado 65° ao depósito) e "backhand" (inclinado 45° à região não soldada). Soldagem a gás é mais adequada para chapas finas, pois sua chama não é tão penetrante quanto arco. Tempo de soldagem é comparativamente maior e zona termicamente afetada (ZTA) e distorção são maiores que na soldagem a arco.
Soldagem MMA ou SMAW (Shielded Metal Arc Welding)
Também conhecida como soldagem com eletrodo revestido ("stick welding") ou soldagem a arco com fluxo protegido (FSAW). É muito flexível e amplamente usada. Envolve estabelecer arco entre eletrodo metálico revestido e peça. Calor do arco funde metal base e eletrodo, que se misturam formando, ao resfriar, massa sólida contínua. Corrente elétrica (CA ou CC) de fonte de soldagem forma arco entre eletrodo e metais. À medida que a solda é depositada, o revestimento de fluxo do eletrodo desintegra-se, liberando vapores que servem como gás de proteção e camada de escória. Ambos protegem a área de solda de contaminação atmosférica. MMA pode unir aços, aços inoxidáveis, ferros fundidos e muitos materiais não ferrosos. Para muitos aços carbono baixo e alto carbono, é o método de união preferido.
Soldagem a Arco Submerso (SAW)
O processo é assim nomeado porque a zona de solda e arco ficam submersas sob cobertor de fluxo. SAW aquece metais usando arco elétrico entre eletrodo nu e material base, sob cobertor de fluxo. O fluxo torna-se condutivo quando fundido, criando caminho para corrente entre eletrodo e peça. Usa eletrodo de arame sólido contínuo protegido pelo fluxo. O fluxo estabiliza o arco durante a soldagem protegendo o poço fundido da atmosfera. O cobertor de fluxo evita respingos e faíscas, protege luz ultravioleta e fumos normais do SMAW. Também cobre e protege a solda durante resfriamento e pode afetar composição e propriedades da solda. SAW é normalmente automatizado, mas sistemas semi-automatizados existem. Corrente pode ser CA ou CC; para sistemas automatizados, eletrodos podem ser arame único ou múltiplos sólidos ou tubulares, ou tiras. Soldagem só pode ser em posição plana ou horizontal devido ao uso de fluxo granular e fluidez do poço fundido. Altas taxas de deposição podem ser alcançadas e materiais muito espessos e finos podem ser soldados.
Soldagem a Arco com Arame Tubular (FCAW)
Desenvolvida no início dos anos 1950 como alternativa ao SMAW. Vantagem sobre SMAW: elimina eletrodos revestidos ("sticks"), superando muitas restrições do SMAW. Processo amplamente usado pela alta velocidade e portabilidade. É processo semi-automático ou automático para aço carbono, inoxidável e baixo-liga. Usa arco elétrico para produzir coalescência entre eletrodo tubular contínuo de metal de enchimento e materiais base, podendo ser com ou sem gás de proteção. Requer eletrodo tubular consumível alimentado continuamente contendo fluxo e fonte de tensão constante ou, menos comum, corrente constante. Gás de proteção externo às vezes usado, mas frequentemente o próprio fluxo gera proteção necessária, produzindo proteção gasosa e escória líquida. Com arame tubular protegido a gás, agentes de proteção são fornecidos por fluxo contido no eletrodo. Gás externo aumenta elementos do núcleo para evitar contaminação atmosférica do metal fundido. Quando gás de proteção usado, equipamento é virtualmente o mesmo da soldagem GMAW. Com alimentadores de detecção de tensão especiais, soldagem tubular de alta qualidade com fonte de corrente constante é possível. Processo adequado para soldagem em todas posições com metal de enchimento e parâmetros corretos.
Soldagem a Arco Metálico com Gás (GMAW / MIG)
Também chamada soldagem MIG (Metal Inert Gas). Processo a arco que incorpora alimentação automática de eletrodo consumível sólido contínuo normalmente protegido por gás fornecido externamente. Usado para soldar aço, alumínio, aço inoxidável, cobre; pode soldar em qualquer posição com parâmetros e equipamento adequados. GMAW usa polaridade DCEP (corrente direta eletrodo positivo), equipamento oferece controle automático de arco. Únicos controles manuais do soldador: posicionamento, guiamento e velocidade de deslocamento. Metal de enchimento armazenado em carretel e impulsionado por roletes (corrente alimentada no arame) através de tubo até "tocha". Grande quantidade de arame no carretel permite soldas longas e ininterruptas. Gás inerte também alimentado pelo tubo até tocha, existindo ao redor do arame. Arco estabelecido entre arame e peça; devido à alta temperatura, poço de solda forma-se quase instantaneamente. Questões-chave: seleção correta de mistura de gás, sua vazão, velocidade do arame e corrente. Uma vez definidos, nível de habilidade requerido é menor que oxi-acetileno. Processo prontamente automatizado; GMAW comumente realizado por robôs. Ampliamente usado em aços e alumínio. Embora proteção de gás inerte mantenha solda limpa, dependendo dos parâmetros, pode haver respingos de glóbulos metálicos adjacentes à solda, prejudicando aparência se não removidos.
Soldagem Tandem
Comparado a sistema GMAW convencional, soldagem tandem usa dois arames em linha, um atrás do outro. Arames alimentados simultaneamente e fundidos usando pontas de contato independentes montadas na mesma tocha. Resultado: excelente qualidade de solda com poucos respingos e até três vezes taxas de deposição e velocidades de deslocamento de sistemas convencionais. Características ideais para aplicações automatizadas.
Soldagem TIG (Tungsten Inert Gas) ou GTAW (Gas Tungsten Arc Welding)
Processo manual que usa eletrodo de tungstênio não consumível, mistura de gás inerte ou semi-inerte, e material de enchimento separado. Especialmente útil para soldar materiais finos, caracteriza-se por arco estável e soldas de alta qualidade, mas requer habilidade significativa do operador e só pode ser realizado em velocidades relativamente baixas. Eletrodo de tungstênio não consumível usado; arco estabelecido entre este e superfície da peça. GTAW pode ser usado em quase todos metais soldáveis, embora mais aplicado a aço inoxidável e metais leves. Frequentemente usado quando soldas de qualidade extrema são importantes.
Soldagem a Arco Plasma (PAW)
Variação do GTAW. Usa eletrodo de tungstênio mas gás plasma para formar arco. Arco mais concentrado que GTAW, tornando controle transversal mais crítico e geralmente restringindo técnica a processo mecanizado. Constrição aumenta tensão do arco e ionização. Além de elevar temperatura, área mais quente do plasma estende-se fora do bico em direção à peça. Resultado: fonte de calor mais concentrada a temperatura mais alta, aumentando eficiência de transferência de calor, permitindo velocidades maiores. Quando usado manualmente, alto nível de habilidade requerido. Por corrente estável, método pode ser usado em faixa mais ampla de espessuras que GTAW. Mais rápido e aplicável a todos materiais do GTAW exceto magnésio. Soldagem automatizada de aço inoxidável é aplicação importante.
Soldagem a Feixe Laser (LBW)
Processo automatizado que utiliza calor de feixe concentrado de luz coerente para unir dois materiais. Usado para soldar todos metais incluindo aço, inoxidável, alumínio, titânio, níquel, cobre; proporciona altas propriedades mecânicas e velocidades, com baixa distorção e sem escória ou respingos. Soldas podem ser com ou sem metal de enchimento; em muitas aplicações gás de proteção protege poço fundido. Equipamento requer investimento significativo e alto nível de habilidade do operador devido às altíssimas velocidades e pequena área afetada pelo feixe laser.
Soldagem por Resistência Elétrica
Processo de soldagem não-fusão. Calor gerado quando alta corrente passa por pequena área de duas superfícies metálicas em contato. Calor H = I² × R × t (I=corrente, R=resistência da interface, t=tempo). Quando elevação de temperatura suficiente, grande pressão aplicada na interface aquecida para formar junta. Variáveis: corrente, tempo, pressão, duração da pressão, materiais e espessuras. Cinco tipos principais:
- Soldagem ponto – Chapas sobrepostas após limpeza. Dois eletrodos bastão nos dois lados. Pressão aplicada e mantida por "squeeze time". Corrente passa; "weld time" medido em ciclos. Pressão mantida. Após corte de corrente, pressão mantida por "hold time" para solidificação do nugget. Pressão liberada e "off-time" antes de próxima solda. Corrente alta causa expulsão, cavitação, trinca, propriedades mecânicas reduzidas, embedment do eletrodo. Corrente baixa: superfície não fundida, solda ruim. Alta pressão aumenta contato, diminui resistência, menos calor; pode causar distorção e vida reduzida do eletrodo. Mais tempo de corrente: fervura, porosidade, crescimento do nugget até face do eletrodo. Condutividade dos materiais decide espessura de chapas soldáveis por ponto. Aços alto carbono requerem tratamento térmico pós-soldagem (PWHT). Vantagens: adaptabilidade à produção em massa, alta velocidade, limpeza, sem hastes de solda, menos habilidade operacional. Materiais com alta condutividade térmica/elétrica são difíceis de soldar por ponto, requerem procedimento especial.
- Soldagem costura – Eletrodos tipo rolo. Rolos rotacionam sobre peça conforme soldagem prossegue. Controlando fonte de energia, obtém-se bom controle de calor. Costura resfria sob pressão em intervalos definidos. Solda tem menos perturbações superficiais. Corrente tenta passar por porção já soldada, reduzindo aquecimento na porção a soldar. Uma forma de superar: aumentar corrente conforme soldagem prossegue. Às vezes aquecimento externo como alta frequência adotado para compensar efeito de corrente reduzida por shunt. Calor gerado alto; rolos devem ser resfriados por água para evitar distorção. Interrupção de corrente também empregada para fluir por tempo específico, cessar por tempo predeterminado antes de próxima solda ponto. Também controla aquecimento dos rolos. Aplicável a aços, alumínio, magnésio, ligas níquel; não recomendado para cobre e ligas. Costura alta frequência adequada para tubos aletados.
- Soldagem por projeção – Similar a ponto, exceto que soldagem ocorre em locais com projeções feitas para este fim. Projeções criadas por prensagem em locais selecionados na chapa. Resistência ao calor confinada às projeções; soldagem entre partes ocorre por aplicação de pressão adequada no momento apropriado nestes pontos de contato. Particularmente aplicável a produção em massa, adequada onde muitas soldas ponto requeridas em área restrita. Usada em soldagem de suportes, estamparias pesadas, encapsulamento de tiristores.
- Soldagem topo upset – Duas peças levadas a contato topo-a-topo sob pressão, permitindo corrente fluir de uma para outra. Superfícies de contato devem ser lisas possível. Na soldagem upset (como em flash butt), estrutura de forja resulta contra estrutura de fundição em solda ponto/projeção. Soldagem de ferramentas ao cabo feita por upset. Soldagem topo por resistência empregada para união de tubos.
- Soldagem topo flash (Flash Butt Welding) – Duas peças prensadas uma contra outra aplicando pressão para contato em pontos devido a rugosidade. Alta corrente de soldagem passa. Superfícies aquecidas até condição fundida; à medida que uma peça avança lentamente, metal fundido é expelido ("flash"). Após faces atingirem estágio plástico, pressão de upset aplicada, ligando as duas faces. Diferente de soldagem por pressão resistência: contatos feitos em alguns pontos apenas devido a rugosidade. Em soldagem topo resistência, superfície de contato lisa e completa preferida. Contaminações superficiais removidas no respingo durante flashing; metal fundido expelido no upset final de forjamento. Pequena rebarba criada na junta consistindo de metal fundido remanescente e óxidos; pode ser removida por retífica. Vantagem: metal fundido e arco protegem eficientemente metal plástico que forma a solda, evitando oxidação. Pressão aplicada a frio varia com tipo de material. Com pré-aquecimento, pressão reduzida a ~metade dos valores normais. Flash butt facilmente aplicado a aços alto-ligados não soldáveis satisfatoriamente por outros processos.
Soldagem Eletroescória (ESW)
Oferece boa produtividade e qualidade em fabricações estruturais pesadas e vasos de pressão. Metal de solda obtido por fusão de arame eletrodo sob cobertor de camadas de fluxo. Calor para fusão obtido como calor resistivo por passagem de corrente através de poço de escória cobrindo superfície completa do metal de solda. Poço de escória fundida forma-se entre bordas das peças a soldar e sapatas de moldagem móveis. Eletrodo metálico mergulha na escória fundida. Corrente passando pelo eletrodo e escória aquece poço de escória. Ponto de fusão da escória é maior que do arame e metal base. Logo, arame funde e metal fundido assenta no fundo do poço de escória e solidifica formando metal de solda. Para manter soldagem estável, poço de escória deve manter temperatura.
Na ESW, poço de escória tem 40–50 mm profundidade e oferece caminho condutivo entre eletrodo e metal base. Corrente mantida após arco extinto. Em contraste, na SAW (parecida), arco permanece estável sob escória fundida (tensão ~25–30 V, camada rasa). Guias consumíveis e não-consumíveis usados na ESW. Método guia não-consumível tem tubo de contato direcionando arame ao banho de escória. Cabeça de soldagem move-se para cima com sapatas conforme solda depositada. Arranjo guia consumível usa tubo consumível. Cabeça fixa no topo da junta. Eixo da solda vertical. Máquina move-se para cima consistente com taxa de deposição. Quantidade de escória constante. Pequena quantidade de fluxo adicionada à escória. Quando solda completa, máquina pode ser retirada. Arame de soldagem deve combinar com material base.
Processo ESW completamente contínuo; produtividade maior. Não requer preparação de bordas das peças. Economia em metal de enchimento e fluxo. Após soldagem, peças precisam tratamento térmico. Processo deve ser contínuo, não interrompido. Em caso de interrupção, metal fundido encolhe formando cavidade no centro. Defeitos normais como inclusão de escória, porosidade, undercut, entalhe não encontrados na ESW.
Soldagem por Pressão por Indução
Soldagem em fase sólida, obtida por aquecimento por indução de alta frequência e aplicação simultânea de pressão. Oxidação evitada por purga com gás hidrogênio. Superfícies a unir aquecidas por corrente induzida por indutor em série com dois capacitores, alimentado por transformador com dois alternadores alta frequência. Corrente induzida flui em loop longitudinal ao longo das bordas a soldar, aquecendo uniformemente através da espessura sobre certo comprimento. Rolos de forja soldam lábios fundidos, deixando leve rebarba externa, removida depois. Velocidade normal depende da potência fornecida. Amplamente usada em união de tubos de aço Cr-Mo grau caldeira.
Soldagem a Feixe de Elétrons (EBW)
Processo onde calor para fusão obtido do impacto de fluxo de elétrons de alta velocidade e alta densidade na peça. No impacto, energia cinética converte-se em energia térmica causando vaporização e fusão. Vaporização do material sob feixe permite penetração no material a soldar, com feixe e vapor formando furo. À medida que feixe move-se ao longo da junta, metal fundido flui ao redor do furo deixando junta soldada no rastro. EBW tem razão profundidade/largura > 10:1 devido à concentração extrema de calor. Feixe muito estreito, velocidade alta. Entrada líquida de calor muito baixa.
Emissor de elétrons é sistema cátodo-ânodo em câmara de vácuo muito alto. Cátodo de tântalo ou tungstênio aquecido a ~2.560 °C. Nuvem de elétrons criada próxima à superfície. Escudo metálico fixo próximo ao cátodo torna campo elétrico mais agudo e regula fluxo de elétrons. Campo elétrico entre cátodo e ânodo acelera elétrons e liberta-os com energia considerável. Feixe de elétrons criado e direcionado às peças a soldar. Lentes magnéticas focam feixe na peça. Bobinas magnéticas também usadas para deflexão e manipulação do ponto do feixe.
Velocidade de soldagem (depende de largura/profundidade) deve ser controlada adequadamente. Caso contrário, penetração incompleta ou superaquecimento. Como zona de fusão na junta é muito estreita, perturbações muito pequenas no material base. Folga de encolhimento de projeto pequena comparada a outros métodos a arco; tensões residuais no componente também pequenas. Como distância focal do sistema EB é alta, pistola EB pode ser colocada a distância, até um metro das peças, diferente de arco elétrico ou jato plasma. Assim, soldagem de áreas estreitas e restritas possível. Soldagem em ampla faixa de espessuras (0,1 mm a 100 mm) e metais dissimilares facilmente soldados por controle preciso de calor. Velocidade EB muito maior que métodos a arco, reduzindo tempo. Repetibilidade de soldas EB alta comparada a outros processos.
Soldagem Explosiva (EW)
Processo baseado em aplicação controlada de enorme potência gerada por detonação de explosivos. Superfícies a unir devem estar limpas sem contaminação de óxidos. Superfícies limpas pressionadas a pressão de ordem de milhões kg/cm² gerada pelo explosivo. Combinação de metais dissimilares (alumínio-aço, titânio-aço) prontamente obtida. Metais demasiado frágeis para suportar impacto de explosão não podem ser soldados. EW adequado para aplicações de revestimento (cladding). Não há limite superior para espessura da placa base.
Soldagem por Atrito (FW)
Atrito entre duas faces de soldagem cria calor até que material nas superfícies torne-se plástico. Soldagem efetuada por aplicação de força axial. Processo dividido em dois modos: (i) soldagem por atrito acionamento convencional, (ii) soldagem por inércia.
Na convencional, peças alinhadas axialmente. Uma rotacionada a velocidade constante por acionamento direto; outra movida a contato sob pressão axial. Tempo suficiente para geração de calor, temperatura interfacial torna material plástico e permite forjar componentes juntos. Neste estágio, rotação parada rapidamente enquanto pressão mantida para consolidar junta.
Na soldagem por inércia, energia cinética de sistema de volante rotativo usada para aquecer faces. Um componente acoplado ao volante em alta velocidade. Outro trazido a enfrentar o primeiro; atrito gera calor. Energia do volante utilizada para obter boa ligação.
Variáveis principais: velocidade relativa, pressões de aquecimento e forja, duração do aquecimento. Fatores secundários: acúmulo de pressão durante aquecimento/forja, desaceleração durante frenagem, propriedades do material. Velocidades periféricas 75–105 m/min dão soldas satisfatórias. Velocidade muito alta: ZTA larga. Velocidades baixas: não geram calor suficiente. Pressão de forja depende da resistência a quente da liga. Pressão deve ser suficiente para soldar superfícies. Duração do aquecimento depende de velocidade rotacional, atrito e pressão. Tempo de aquecimento determina entrada de calor. Aços de todas variedades, inoxidáveis, cobre e ligas facilmente soldados por atrito.
Ligação por Difusão (DB - Diffusion Bonding)
Processo de união que requer alta temperatura para aumentar difusão, mas envolve deformação macroscópica muito pequena. Junta formada sem metal de enchimento; microestrutura e composição na interface são iguais às dos metais base. Pressão aplicada causa deformação plástica local e fluência à temperatura de operação. Ligação ocorre por difusão e depende de temperatura, tempo e pressão aplicada. Folha ou revestimento intercamada pode melhorar características de ligação. Recristalização e migração de contorno de grão na interface ocorrem nos estágios finais; essenciais para juntas de alta resistência e eliminação da interface planar. Pressão pode ser aplicada através de placa. Pressão de gás também usada. Para preservar superfície limpa, ligação pode ser em vácuo. Se pressão de gás empregada, câmara de argônio usada. Variáveis importantes afetando qualidade: (i) rugosidade superficial, (ii) filmes de óxido superficial. Vantagens principais:
- Resistência da junta pode aproximar-se da do metal base.
- Produtos sinterizados, materiais dissimilares incluindo metal e cerâmica podem ser unidos.
- Ligação envolve deformação e distorção mínimas; controle dimensional próximo possível.
- Em juntas metal-cerâmica, tensões residuais reduzidas por múltiplas intercamadas.
- Chapas finas de materiais superplásticos de grão fino facilmente unidas e formadas em qualquer forma/contorno desejado.
- Ligação de grande área possível; seções grossas e finas facilmente unidas. Tempo de processo independente de área ou número de componentes.
- Custo de usinagem reduzido; nenhum fluxo ou eletrodo necessário.
Processo de manufatura
- Soldagem MIG vs. TIG: Selecionando a Técnica Certa de Solda a Arco para Seu Projeto
- Soldagem por Ponto Explicada: Processo, Benefícios e Desvantagens
- Tipos de Eletrodos de Solda: Escolhendo os Eletrodos Certos para Seu Processo
- Soldagem Robótica Aumenta Eficiência: Alternativa Superior a Processos Manuais
- Equipamentos Avançados de Automação de Soldagem: Aumente Eficiência e Qualidade
- Solda por Pontos vs. Solda Contínua: Qual Método Atende suas Necessidades de Fabricação?
- 4 Dicas Essenciais de Segurança para Soldagem e Metalurgia no Local de Trabalho
- Técnicas de Soldagem a Gás e Suas Aplicações Industriais
- Guia Completo de Soldagem de Pinos: Definição, Aplicações e Benefícios
- Brasagem vs Soldagem: Escolhendo a Técnica Certa de União de Metais