



Fundamentos de Tribologia: Reduzindo Custos de Manutenção em Siderúrgicas
Fundamentos de Tribologia
Despesas com monitoramento de condição de máquinas e manutenção constituem custo significativo em uma usina siderúrgica. A tribologia ajuda a reduzir esse gasto. Tribologia é um termo cunhado pelo Dr. H. Peter Jost na Inglaterra em 1966. O “Relatório Jost”, apresentado ao Parlamento Britânico – Ministério da Educação e Ciência, indicou “economia potencial de mais de £ 515 milhões por ano para a indústria pela melhor aplicação de princípios e práticas tribológicas”. Mas a tribologia não é um campo novo.
Tribologia vem do grego “tribos”, significando esfregar ou friccionar. E do sufixo “logia”, significando estudo de. Portanto, tribologia é o estudo da “fricção” ou “estudo de coisas que se friccionam”.
Tribologia é a ciência e tecnologia de superfícies interagentes em movimento relativo. É o estudo (Figura 1) de: (i) atrito, (ii) desgaste e (iii) lubrificação.
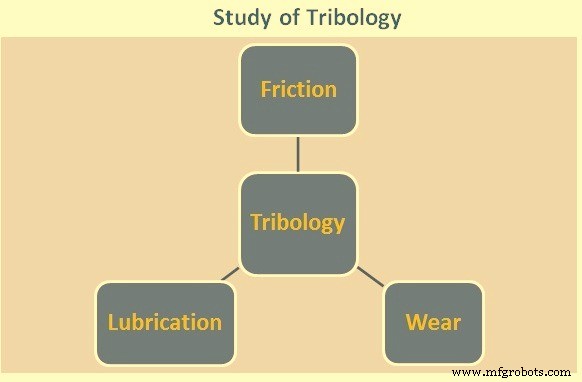
Figura 1 – Estudo da tribologia
Tribologia é a ciência e tecnologia de superfícies interagentes em movimento relativo, comumente conhecida como estudo de atrito, desgaste e lubrificação. É a ciência e tecnologia de atrito, lubrificação e desgaste, de importância considerável na conservação de material e energia. É um conhecimento antigo de grande importância quando se trata de tudo em movimento, mas como disciplina científica a tribologia é relativamente nova.
Embora seja uma das mais antigas disciplinas de engenharia, a tribologia é uma das ciências clássicas menos desenvolvidas até hoje. A razão é que a tribologia não é verdadeiramente uma única disciplina nem bem representada por processos de estado estacionário. Envolve todas as complexidades dos materiais.
A tribologia é multidisciplinar, incluindo engenharia mecânica (especialmente elementos de máquina como mancais de deslizamento e rolamento e engrenagens), ciência dos materiais (pesquisa em resistência ao desgaste), tecnologia de superfícies (análise de topografia e revestimentos) e química de lubrificantes e aditivos. Disciplinas mais recentes incluem: (i) biotribologia, que abrange desgaste, atrito e lubrificação de próteses de articulações, e (ii) nanotribologia, onde atrito e desgaste são estudados em micro e nanoescalas.
Em qualquer máquina há muitos componentes que operam por fricção mútua (mancais, engrenagens, cames, pneus, freios, anéis de pistão, etc.). Às vezes deseja-se baixo atrito para economizar energia, ou alto atrito, como no caso de freios. A tribologia encontra aplicações em todos os setores industriais, incluindo a siderurgia.
Devido aos avanços tecnológicos, a conservação de material e energia torna-se cada vez mais importante. O desgaste é uma das principais causas de desperdício de material, então qualquer redução de desgaste pode gerar economias consideráveis. O atrito é uma das principais causas de dissipação de energia, e economias consideráveis são possíveis com melhor controle friccional. A lubrificação é o meio mais eficaz de controlar desgaste e reduzir atrito.
Tribologia é a introdução de uma substância entre as superfícies de contato de partes móveis para reduzir atrito e dissipar calor. A seleção do melhor lubrificante e o entendimento do mecanismo pelo qual ele atua para separar superfícies em um mancal ou outro componente de máquina é uma das principais áreas de estudo da tribologia.
A lubrificação é feita para minimizar o atrito entre duas superfícies interagentes em movimento relativo. O atrito ocorre porque uma superfície sólida nunca é microscopicamente lisa. Mesmo a melhor superfície usinada tem picos e vales chamados “rugosidade”. Quando duas tais superfícies entram em contato, apenas os picos fazem contato real. Esses contatos suportam a carga normal e deformam-se plasticamente, soldando-se a frio. Dependendo da magnitude da carga normal, mais picos entram em contato e a “área real” de contato aumenta em contraste com a “área aparente”, que é a área geométrica das superfícies em contato. Esse fenômeno é chamado adesão.
Acredita-se que o atrito seja causado por essa adesão. Quando duas superfícies devem se mover em relação uma à outra, alguma força é necessária para cisalhar esses contatos. Essa força é chamada força de atrito. A tribologia ajuda a visualizar conceitualmente os problemas de atrito, desgaste e lubrificação envolvidos no movimento relativo entre superfícies.
A tribologia é uma ciência complexa com pequenas possibilidades de cálculos teóricos de atrito e desgaste. Portanto, está fortemente associada a aplicações práticas, tornando o trabalho elaborado e a experiência empírica valiosos. As propriedades tribológicas são de suma importância para os materiais em contato e o sistema é sensível a condições operacionais e ambiente. Para entender o comportamento tribológico, conhecimento em física, química, metalurgia e mecânica é necessário, o que torna a ciência interdisciplinar. Ao otimizar atrito e desgaste em aplicações tecnológicas, como componentes de máquina ou sistemas de conformação de metais, tanto o meio ambiente quanto os custos podem ser economizados.
Atrito
O atrito pode ser definido como a resistência ao movimento de um corpo contra outro e é de suma importância em operações de conformação de metais. O atrito não é um parâmetro de material, mas uma resposta do sistema na forma de uma força de reação. Depende de temperatura, umidade, carga, propriedades mecânicas e topografia de superfície. Geralmente, a lei do atrito, conhecida como lei de Amonton-Coulomb, descreve o coeficiente de atrito (μ) como a relação entre a força de atrito Ft (força tangencial) e a força normal Fn (carga).
μ = Ft / Fn
Assume-se que essa lei é precisa em contatos tribológicos com pressões de contato ordinárias (como a maioria dos contatos) e é frequentemente referida como atrito de Coulomb. Durante o contato, o atrito pode ser dividido em dois componentes: (i) componente adesivo (μa) e (ii) componente de arado (μp).
μ = μa + μp
O componente adesivo relaciona-se aos materiais em contato e é controlado pela força adesiva atuando nas áreas de contato real, ou seja, as asperezas nas superfícies. A força adesiva origina-se da força necessária para quebrar as ligações intersuperficiais quando as superfícies deslizam uma contra a outra. Portanto, a adesão dos dois sólidos em contato é importante e depende da química das superfícies tribológicas na interface de deslizamento.
O componente de arado origina-se da força de deformação atuando durante o arado do material mais mole pelas asperezas da superfície do material mais duro e relaciona-se à topografia da superfície. Partículas de desgaste endurecidas por deformação presas na interface também atuam de forma de arado. Uma parte adicional do componente de arado é a deformação de asperezas, relacionada à deformação das asperezas em nível micro.
Mecanismos de Desgaste
Em contatos tribológicos, o desgaste ocorre devido à interação entre duas superfícies em contato e implica remoção gradual do material superficial, ou seja, perda de material. O desgaste dos materiais em contato, assim como o atrito, é um parâmetro do sistema. Mecanismos de desgaste importantes podem ser abrasivo, adesivo, fadiga e triboquímico. Tipicamente há combinação de mecanismos em um contato. Existe inter-relação entre atrito e desgaste. Frequentemente baixo atrito resulta em baixo desgaste, mas não é regra geral; há muitos exemplos de alta taxa de desgaste apesar de baixo atrito.
Desgaste Adesivo
Desgaste adesivo significa danos resultantes quando dois corpos metálicos se friccionam sem a presença deliberada de agente abrasivo. Desgaste abrasivo é caracterizado por dano a uma superfície por material mais duro introduzido entre duas superfícies em fricção vindas de fora. A severidade do desgaste abrasivo depende do tamanho e angularidade das partículas abrasivas e da razão entre dureza do metal e das partículas abrasivas; maior a tendência ao desgaste.
O desgaste adesivo origina-se do cisalhamento do contato entre as asperezas de dois sólidos em movimento relativo. Durante o deslizamento, deformação elástica e plástica das asperezas ocorre, resultando em área de contato onde forças de ligação dão forte adesão e as superfícies se soldam. O desgaste adesivo ocorre quando o movimento tangencial relativo causa separação no volume das asperezas no material mais mole em vez de na interface, removendo material.
A área real de contato consiste em todas as áreas de asperezas soldadas nas superfícies e durante o deslizamento a remoção de material resulta em desgaste que pode ser medido como diminuição de volume ou peso. Porém, é mais comum apresentar o desgaste em taxa de desgaste ou coeficiente de desgaste. A taxa de desgaste é normalmente definida como volume de desgaste por distância de deslizamento e carga.
Desgaste Abrasivo
O desgaste abrasivo proporciona deformação plástica significativa do material da superfície e ocorre quando uma das superfícies em contato é substancialmente mais dura que a outra. Isso é conhecido como abrasão de dois corpos. Abrasão também ocorre quando partículas mais duras são introduzidas no sistema tribológico. Isso é conhecido como abrasão de três corpos quando a partícula não está presa a nenhuma superfície, e como abrasão de dois corpos quando a partícula está presa a uma das superfícies em contato. Consequentemente, o material mais duro dos dois em contato pode ser desgastado abrasivamente. Asperezas ou partículas duras e afiadas são pressionadas na superfície mais mole, resultando em fluxo plástico do material mais mole ao redor do mais duro. Devido ao movimento tangencial, a superfície mais dura risca a mais mole em ação de arado, resultando em desgaste e riscos ou sulcos remanescentes. O desgaste abrasivo pode ser classificado em diferentes mecanismos como microcorte, microfadiga e microcavitação. A taxa de desgaste abrasivo é definida da mesma forma que para desgaste adesivo.
Desgaste por Fadiga
O desgaste por fadiga é essencial em matrizes e ferramentas carregadas periodicamente, como cilindros. Em ferramentas carregadas, a superfície está em compressão e tensões de cisalhamento são geradas abaixo da superfície. Carregamentos repetidos causam geração de microfissuras, geralmente abaixo da superfície, em ponto de fraqueza, como inclusão ou partícula de segunda fase. Em carregamentos e descarregamentos subsequentes, a microfissura propaga-se e vazios coalescem. Quando a fissura atinge tamanho crítico, muda de direção para emergir na superfície e uma partícula plana em forma de folha é destacada. Isso também é conhecido como desgaste por delaminação ou, se a partícula for relativamente grande, como descamação (spalling). Quando carregamento normal é combinado com deslizamento, a localização da tensão de cisalhamento máxima move-se em direção à superfície e fissuras de fadiga podem então originar-se de defeitos superficiais.
Como todos os processos de desgaste, a fadiga é influenciada por grande número de variáveis. Para reduzir desgaste por fadiga, concentradores de tensão externos e internos devem ser evitados e interface forte entre matriz e partículas de segunda fase deve ser assegurada. Complicação adicional surge em trabalho a quente, onde aquecimento súbito resulta em expansão superficial e geração de tensões entre superfície e material em massa. Após contato, resfriamento da superfície novamente induz tensões. Em combinação com tensões de carregamento, ocorre fadiga térmica resultando em rede de fissuras em mosaico chamada “crazing” ou “fire-cracking”. Fadiga também pode causar falha catastrófica súbita da ferramenta, como falha completa de cilindros.
Desgaste Triboquímico
No desgaste triboquímico, o processo de desgaste é dominado por reações químicas no contato e o material é consumido. Aqui, condições ambientais em combinação com mecanismos de contato mecânicos são de grande importância. Ação química, como difusão ou solução, não é mecanismo de desgaste por si só, mas sempre em combinação e interação com outros mecanismos. Pode ser mais correto falar de diferentes mecanismos mecânicos de desgaste e considerar efeitos químicos como parâmetro de influência adicional que altera propriedades do material da superfície em contato.
Formação de Filmes Tribológicos
As altas temperaturas e pressões locais obtidas no contato superficial quando dois corpos deslizam um contra o outro resultam em deformação de cisalhamento local e fratura das superfícies. Temperaturas localmente altas podem acelerar reações químicas ou derreter superfícies localmente e ocorre desgaste. No entanto, essas condições não precisam ser apenas destrutivas; podem tornar possível formar filme tribológico com novas propriedades tribologicas. Geralmente filmes tribológicos dividem-se em dois grupos: filme de transformação e filme de deposição. Ambos alteram topografia, química e propriedades mecânicas da superfície. Na formação do filme de transformação, a transformação da superfície original é obtida por deformação plástica, transformação de fase, difusão, etc., sem transferência de material. Ao contrário, o filme de deposição só é obtido por transferência de material, ou seja, por moléculas da contra-superfície, do ambiente ou por detritos de desgaste. Consequentemente, topografia, reatividade química e adesão podem influenciar na formação do filme tribológico.
Lubrificação
Lubrificantes são usados principalmente para reduzir tanto atrito (e frequentemente vibrações consequentes) quanto desgaste. São agentes introduzidos entre duas superfícies em movimento relativo para minimizar atrito. Seleção e aplicação de lubrificantes são determinadas pelas funções que se espera que desempenhem. As funções principais dos lubrificantes são:
- Controlar atrito
- Controlar desgaste
- Controlar temperatura
- Controlar corrosão
- Remover contaminantes
- Formar vedação (graxa)
A redução de atrito pode ocorrer por dois mecanismos diferentes. Se o lubrificante separa completamente as superfícies sólidas, o movimento relativo ocorre como cisalhamento dentro do lubrificante e o atrito é consequentemente devido à resistência ao cisalhamento do lubrificante. Se o lubrificante não separa completamente as superfícies, as forças de atrito podem ser reduzidas quando o deslizamento ocorre entre finos filmes de baixo atrito adsorvidos nas superfícies. Menor atrito também gera menos calor, resultando em menor temperatura.
A redução de desgaste também é alcançada pela separação – total ou parcial – das duas superfícies sólidas. O desgaste também é reduzido pelo fato de o lubrificante baixar a temperatura, remover possíveis partículas de desgaste e prevenir contaminações do ambiente.
Resíduos de lubrificante podem ser problemáticos em diferentes processos de produção. Por exemplo, resíduos transferidos da ferramenta para uma chapa de aço podem agravar a lacagem de carrocerias. Em alguns casos, detergentes ambientalmente desfavoráveis devem ser usados para limpar superfícies. O próprio lubrificante também pode ser inadequado em aspectos de saúde e meio ambiente.
Lubrificantes podem ser fluidos ou sólidos, mas não necessariamente óleo ou graxa. Por exemplo, metais, óxidos, sulfetos, grafite etc. também podem atuar como lubrificantes. Seguem os tipos comumente conhecidos:
- Lubrificantes Líquidos – Minerais líquidos podem ser óleo mineral puro, óleo mineral com aditivo ou lubrificantes sintéticos.
- Lubrificantes Quase-sólidos (Graxa)
- Lubrificantes Sólidos
Dependendo de um requisito típico de aplicação, um tipo particular de lubrificante é escolhido.
Lubrificantes Líquidos
Líquidos são geralmente preferidos como lubrificantes porque podem ser arrastados entre partes móveis por ação hidráulica. Além de manter as partes separadas, também atuam como transportadores de calor. Para selecionar um lubrificante líquido para uma dada aplicação, a consideração primária é normalmente o efeito da mudança de temperatura na viscosidade do lubrificante, que deve ser mínimo. Lubrificantes líquidos em geral devem ser inertes em relação a superfícies metálicas e outros componentes.
A tecnologia moderna de refino possibilitou produzir lubrificantes de boa qualidade a partir de grande variedade de óleos brutos. Uma refinaria produz apenas os estoques básicos de óleo lubrificante de diferentes viscosidades. Eles são inadequados para consumo direto. Portanto, óleos são misturados para atingir a viscosidade correta e aditivos são adicionados para melhorar outras qualidades.
Lubrificantes líquidos sintéticos podem ser caracterizados como líquidos oleosos e neutros. Não são obtidos de óleos brutos de petróleo, mas têm propriedades quase semelhantes aos lubrificantes de petróleo. Encontram aplicação onde óleos de petróleo não podem ser usados. Algumas classes químicas específicas de lubrificantes sintéticos são di-ésteres, ésteres organofosfatados, polímeros de silicone, etc.
Características Importantes de Lubrificantes
- Gravidade específica – Razão entre o peso de um dado volume de substância a 15 °C e o da água.
- Viscosidade – Medida da resistência do óleo ao fluxo. Quanto maior a viscosidade, maior a resistência ao fluxo. Exemplo: água é menos viscosa e flui livremente comparada ao melaço, que tem alta viscosidade e flui lentamente. Um filme de óleo ideal em um mancal depende da seleção de óleo com viscosidade correta para manter separação de duas superfícies metálicas.
- Velocidade do mancal e viscosidade – Estão intimamente ligadas na manutenção de um bom filme de óleo no mancal. Quanto mais lenta a velocidade do mancal, maior viscosidade ou óleo mais espesso é necessário. À medida que as velocidades aumentam, óleo mais fino ou de menor viscosidade é necessário.
- Cargas do mancal – Também devem ser consideradas, pois o óleo deve ter viscosidade suficiente para manter bom filme de óleo que suporte a carga. Tecnicamente, definida como a força necessária para mover uma superfície plana de um centímetro quadrado sobre outra à taxa de um centímetro por segundo, quando as duas superfícies são separadas por uma camada de líquido de um centímetro de espessura. A unidade dessa força é “poise” e é chamada viscosidade absoluta.
- Viscosidade cinemática – Razão entre viscosidade absoluta e gravidade específica do óleo na temperatura em que a viscosidade é medida. Sua unidade é “stokes”. Para fins práticos, viscosidade de óleos de petróleo é expressa em tempo em segundos para uma dada quantidade de óleo fluir através de um tubo capilar padrão. Expressa-se como segundos Saybolt universal a 40 °C ou 100 °C.
- Índice de viscosidade (IV) – Expressão do efeito da mudança de temperatura na viscosidade dos óleos. Essa mudança pode ser avaliada numericamente e o resultado expresso como IV.
- Ponto de fluidez – Qualidade importante. É a temperatura em que o óleo ainda permanece fluido. Reflete a capacidade do óleo de trabalhar em baixas temperaturas.
- Ponto de fulgor – Temperatura em que o óleo emite vapores suficientes para serem inflamados. Reflete a capacidade do óleo de trabalhar em temperaturas mais altas sem risco de incêndio.
Processos de purificação e fabricação conferem boas qualidades aos óleos lubrificantes. Ainda assim, não podem ser usados diretamente. Óleos lubrificantes são propensos a contaminação e decomposição nas condições exatas de trabalho. Portanto, certos compostos químicos e outros agentes, denominados aditivos, são adicionados aos óleos. A maioria dos aditivos modernos pode ser classificada como: (i) aqueles projetados para proteger o lubrificante em serviço mantendo a deterioração, (ii) aqueles que protegem o lubrificante de produtos nocivos da combustão de combustível, e (iii) aqueles que melhoram propriedades físicas existentes ou conferem novas características.
O uso de aditivos químicos em lubrificantes é muito amplo. São usados nos mais leves óleos de instrumentos e fusos até os mais espessos lubrificantes de engrenagens, lubrificantes automotivos, óleos de corte e fluidos hidráulicos. Existem mais de 50 características de óleos base lubrificantes que podem ser melhoradas por aditivos. Geralmente, os aditivos devem ter propriedades: (i) solubilidade em óleo base de petróleo, (ii) insolubilidade e falta de reação com solução aquosa, (iii) não conferir cor escura ao óleo, (iv) baixa volatilidade, (v) estabilidade em mistura, armazenamento e uso, e (vi) não conferir odor desfavorável.
Diversos tipos de aditivos com seus propósitos:
- Antioxidante – aumenta vida do óleo e da máquina e previne oxidação
- Inibidor de corrosão – protege contra ataque químico de mancais de liga e superfícies metálicas
- Detergentes – para limpeza de superfícies lubrificadas
- Inibidor de ferrugem – elimina ferrugem na presença de água e umidade
- Depressor de ponto de fluidez – melhora fluidez em baixas temperaturas
- Melhorador de índice de viscosidade – reduz taxa de mudança de viscosidade com mudança de temperatura
- Antiespumante – previne formação de espuma estável
- Agente de pressão extrema – melhora resistência do filme e capacidade de carga
Existem mais de 300 diferentes óleos lubrificantes de tipos industriais e automotivos. Normalmente classificados como: (i) óleos de fuso, (ii) óleos de engrenagem, (iii) óleos de mancal gerais, (iv) óleos de motor elétrico, (v) óleos de cilindro a vapor, (vi) óleos de turbina, (vii) óleos de compressor de ar, (viii) óleos de compressor de refrigeração, (ix) óleos hidráulicos, (x) óleos de corte, (xi) óleos automotivos. Cada tipo tem certas características que o tornam bem adaptado para a aplicação dada.
Lubrificantes Quase-sólidos (Graxa)
Graxa lubrificante é um lubrificante semissólido. Geralmente é um óleo mineral ao qual se adiciona sabão especial para produzir mistura plástica. O sabão é chamado espessante. Certos aditivos também são adicionados como no caso de óleos para conferir características especiais. Vantagens do uso de graxas:
- Aplicação menos frequente, economizando custo de lubrificante e manutenção. li>Atua como vedação contra entrada de sujeira e poeira.
- Gotejamento e respingo quase eliminados.
- Vedações menos caras requeridas para mancais lubrificados com graxa.
- Graxa garante alguma lubrificação mesmo quando mancal é negligenciado por longo período.
- Devido à propriedade de aderência da graxa, chances de ferrugem são consideravelmente reduzidas nos mancais mesmo quando máquina está ociosa.
Componentes primários da graxa são sabões e óleos minerais. Sabões podem ser derivados de gorduras animais ou vegetais ou ácidos graxos. Além disso, certos aditivos também estão presentes. Às vezes cargas também são adicionadas para conferir características especiais.
Graxas são classificadas pelo composto de sabão usado em sua fabricação. As propriedades das graxas são influenciadas consideravelmente pelo tipo de composto de sabão. Os tipos comuns de graxa disponíveis são: (i) graxa base cálcio, (ii) graxa base sódio, (iii) graxa base lítio, (iv) graxa base bário.
- Graxa base cálcio – Aparência lisa e amanteigada. Altamente resistente à água. Gorduras comestíveis como óleo de palma ou algodão e cal hidratada são usadas para fazer sabão. Requer adição de água como estabilizador. Não suporta temperatura acima de 80 °C. Decompõe-se em óleo e sabão, separando-se. Partículas de sabão separadas tornam-se duras e abrasivas, causando risco em mancais.
- Graxa base sódio – Pode ser usada onde temperaturas mais altas até 120 °C são encontradas. Estrutura fibrosa. Permite suportar altas cargas em mancais de esferas e rolos. Porém, menos resistente à água.
- Graxa base bário – Boa até 175 °C e acima. Boa resistência à água.
- Graxa base lítio – Também adequada para aplicação em alta temperatura e excelentes propriedades de resistência à água. Para baixa temperatura também é adequada.
Para suportar temperaturas e condições de carga muito altas, certas graxas especiais são usadas, pois graxas base sabão não aguentam. Chamadas graxas base não-sabão. Argilas bentonita modificadas e géis de sílica são usados com fluidos sintéticos. Algumas graxas base sabão são usadas com fluidos sintéticos em vez de óleos minerais. Como no caso de óleos, aditivos também são adicionados à graxa para conferir características especiais. Aditivos comuns: antioxidantes, inibidores de corrosão, agentes EP, inibidores de ferrugem e aditivos de tackiness.
As duas características mais vitais da graxa são consistência e ponto de gota. Consistência expressa em números em décimos de milímetro. Método de teste padrão ASTM D217-52T determina essa propriedade. É chamado teste de penetração. O National Lubricating Grease Institute (NLGI) EUA classificou graxas em várias classes baseadas em leituras de penetração do teste acima. Ponto de gota é definido como temperatura em que a graxa muda de quasi-sólido para estado líquido sob condições prescritas de teste. Teste ASTM D566-42 usado para determinar ponto de gota. Usado como indicador qualitativo de resistência ao calor.
Lubrificantes Sólidos
Lubrificantes sólidos são filmes finos de um sólido interposto entre duas superfícies em fricção para reduzir atrito e desgaste. A necessidade de lubrificantes sólidos cresceu rapidamente com avanço tecnológico. Características: baixa resistência ao cisalhamento, baixa dureza, alta adesão ao material do substrato, continuidade, capacidade de auto-cura (o filme se reforma imediatamente se rompido), liberdade de impurezas abrasivas, estabilidade térmica e inércia química. Vários compostos inorgânicos como grafite, dissulfeto de molibdênio, dissulfeto de tungstênio, nitreto de boro, e compostos orgânicos como estearatos de alumínio, zinco, sódio, lítio e ceras são usados como lubrificantes sólidos. Lubrificantes sólidos encontraram ampla aplicação onde óleos de petróleo convencionais falharam em condições extremas de trabalho.
Processo de manufatura
- Perfuração por Atrito Explicada: Corte Gerado por Calor para Furos Mais Rápidos e Limpos
- Java Applets Explicados: Conceitos Básicos e Diferenças Principais
- Design Essencial de Layout de PCB: Domine os Fundamentos
- Entendendo o Coeficiente de Atrito do Poliuretano para Design Otimizado
- Material de Atrito Sinterizado: Definição, Benefícios e Aplicações Industriais
- Pinças de Freio Explicadas: Funcionamento e Dicas de Manutenção para Tratores
- Entendendo Bombas: Fundamentos e Aplicações
- Máquinas de Fresamento Horizontal: Fundamentos e Escolha do Modelo Certo
- Soldagem por Atrito: Princípios, Vantagens, Aplicações e Limitações
- Funcionamento da Soldagem por Atrito: Guia Profissional Passo a Passo