



Técnicas Avançadas de Forjamento para Aços Carbono e Liga
Forjamento de Aços Carbono e Liga
O forjamento de aços carbono (C) e liga constitui um processo de conformação de metal que tem a capacidade de formar o material na forma desejada do componente, enquanto refina a estrutura de fundição do material de forjamento, cura vazios de retração e melhora as propriedades mecânicas do material. A quantidade de usinagem subsequente também é reduzida, embora isso dependa da geometria da peça acabada e dos processos de forjamento utilizados.
Lingotes fundidos têm sido o ponto de partida tradicional para forjados, seja forjando diretamente do lingote, ou de um bloco (bloom) ou tarugo (billet) que foi trabalhado a quente a partir de um lingote. Com o amplo uso do aço lingotado continuamente, produto lingotado continuamente é agora normalmente usado como estoque inicial. Além de lingotes fundidos, blocos e tarugos laminados e fundidos, outros materiais de partida para forjados são chapas, barras e vergalhões, e fundições de aço.
O forjamento de ferro e aço começou com o início da Idade do Ferro. Naquela época, o trabalho a quente por martelamento era parte do processo para produção de ferro forjado, e para fabricação de produtos tanto em ferro forjado quanto em aço. Fornos de fusão rudimentares usando minério de ferro de alta qualidade, carvão vegetal e fundentes produziam pequenas quantidades de ferro que tinham que ser soldados por forja juntos à mão para produzir estoque útil. Inicialmente, este era o principal propósito do forjamento naquela época. Geralmente reconhece-se que o início da revolução industrial iniciou seriamente o forjamento dos aços. Apesar (ou talvez por causa) desta longa história, o forjamento de aços é um processo intuitivo, empírico.
Forjados são normalmente classificados de várias maneiras, começando com as classificações gerais de forjamento a matriz aberta e forjamento a matriz fechada. Eles também são classificados em termos do fator de proximidade ao acabamento (close-to-finish factor), ou a quantidade de material (cobertura) que deve ser removida do forjado por usinagem para satisfazer os requisitos dimensionais e de detalhe da peça acabada. Finalmente, forjados são ainda classificados em termos do equipamento de forjamento necessário para sua fabricação, como forjados de martelo upset, forjados de laminação de anéis, e forjados de prensa de múltiplos cilindros. Das várias classificações, aquelas baseadas no fator de proximidade ao acabamento estão mais intimamente relacionadas às propriedades inerentes do forjado, como resistência e resistência à corrosão sob tensão. Em geral, o tipo de forjado que necessita da menor usinagem para satisfazer os requisitos da peça acabada tem as melhores propriedades.
Classificação por Temperatura de Forjamento
Conforme especificação ASTM A 788, forjado de aço é o produto de uma operação de trabalho plástico substancialmente compressivo que consolida o material e produz a forma desejada. O trabalho plástico pode ser realizado por martelo, máquina de forjamento a prensa, ou máquina de laminação de anéis e deve deformar o material para produzir uma estrutura essencialmente forjada. Operações de laminação a quente podem ser usadas para produzir blocos ou tarugos para re-forjamento. Forjados podem ser subdivididos nas seguintes três classes com base em suas temperaturas de forjamento:
- Forjados trabalhados a quente – Forjados produzidos por trabalho a temperaturas acima da temperatura de recristalização para o material.
- Forjados trabalhados quente-frio – Forjados trabalhados a temperaturas elevadas ligeiramente abaixo da temperatura de recristalização para aumentar resistência mecânica. Forjados quente-frio podem ser feitos de material previamente trabalhado a quente por forjamento ou laminação. Um forjado quente-frio pode ser feito em uma operação contínua na qual o material é primeiro trabalhado a quente e depois trabalhado a frio pelo controle da temperatura de acabamento. Devido a diferenças na fabricação, barras laminadas a quente, ou barras acabadas a quente e frio (semiacabadas ou acabadas), tarugos ou blocos não são considerados forjados.
- Forjados trabalhados a frio – Forjados produzidos por trabalho plástico bem abaixo da faixa de temperatura na qual ocorre recristalização do material. Forjados trabalhados a frio devem ser feitos de material previamente trabalhado a quente por forjamento ou laminação.
As formas de produto forjado para aço incluem chapa, perfis, barra, chapa fina, tira, tubos, canos, extrusões e forjados. Geralmente, extrusões são incluídas com forjados, mas a definição de forjado exclui chapas e barras laminadas. Isso ocorre porque forjados, além de conformarem aproximadamente à forma acabada do componente requerido, não são esperados para exibir traços de inclusões laminares através de fraqueza de espessura às vezes associadas com chapa laminada a quente, ou a falta de solidez central às vezes associada com barra laminada a quente.
Aços carbono e liga são normalmente de longe os materiais mais forjados, e são prontamente forjados em uma ampla variedade de formas usando processos de forjamento a quente, morno ou a frio e equipamento padrão. A seleção de temperaturas de forjamento para aços carbono e liga baseia-se no teor de carbono, composição de liga, faixa de temperatura para plasticidade ótima, e quantidade de redução necessária para forjar a peça de trabalho. Destes fatores, o teor de carbono tem a maior influência nos limites superiores de temperatura de forjamento.
Apesar do grande número de composições disponíveis, todos os materiais nesta categoria mostram características de forjamento essencialmente semelhantes. Exceções a isso são aços contendo aditivos de livre usinagem, como sulfetos, pois estes materiais são mais difíceis de forjar que graus não de livre usinagem. Normalmente, a forjabilidade a quente de aços carbono e liga melhora à medida que a taxa de deformação aumenta. A melhoria na trabalhabilidade tem sido principalmente devida ao aumento do calor de deformação gerado em altas taxas de deformação.
Justificativa para Forjamento
A justificativa para selecionar forjamento em preferência a outros métodos, às vezes mais econômicos, de produção de formas úteis baseia-se em várias considerações. Propriedades mecânicas em materiais forjados são maximizadas na direção do fluxo de metal principal durante o trabalho. Para formas complexas, apenas o forjamento oferece a oportunidade de direcionar o fluxo de metal paralelo às cargas de serviço principais aplicadas e controlar, dentro de limites, o refinamento das estruturas originais dos materiais de forjamento. O refinamento da microestrutura é função da temperatura, direção e magnitude da redução do material de forjamento para a forma forjada. Maximizar a integridade estrutural do material permite refinamento da configuração de projeto, que por sua vez permite redução de peso. Controle adequado do fluxo de metal para otimizar propriedades em configurações complexas de forjamento geralmente necessita uma ou mais operações de upset antes do forjamento a matriz e pode requerer forjamento oco ou extrusão reversa para evitar formação de rebarba nas linhas de separação da matriz.
Devido às funções que os forjados de aço se destinam a cumprir, projetos de forjamento frequentemente incluem tamanhos de seção tratados termicamente grandes e podem ser de forma irregular, de modo que tensões significativas podem ser aplicadas em serviço nos três eixos principais: (i) longitudinal, (ii) transversal, e (iii) transversal curto. Pela seleção cuidadosa do tamanho do material inicial e etapas de forjamento, é possível para um forjado mostrar propriedades favoráveis em todas as três direções. Em outras instâncias, por exemplo, em um forjado de disco upset, propriedades mecânicas favoráveis podem ser alcançadas em direção radial ao redor de toda a circunferência, algo que é possível em um disco que foi simplesmente cortado de uma chapa laminada.
Comportamento de Forjamento a Quente
O forjamento a quente de aços carbono e liga em formas intrincadas é raramente limitado por aspectos de forjabilidade, com exceção dos graus de livre usinagem. Espessura de seção, complexidade de forma e tamanho do forjado são limitados principalmente pelo resfriamento que ocorre quando a peça de trabalho aquecida entra em contato com as matrizes frias. Por esta razão, equipamento que tem tempos de contato de matriz relativamente curtos, como martelos, é frequentemente preferido para forjar formas intrincadas em aço.
Forjabilidade
Forjabilidade é a capacidade relativa do aço de fluir sob carga compressiva sem fraturar. Exceto graus ressulfurados e referofosfatados, a maioria dos aços carbono e baixa liga são geralmente considerados como tendo boa forjabilidade. Diferenças no comportamento de forjamento entre os vários graus de aço são pequenas o suficiente para raramente afetar a seleção do aço por comportamento de forjamento. No entanto, a escolha de aço ressulfurado ou referofosfatado para um forjado é geralmente justificada apenas se o forjado for extensivamente usinado, já que uma das principais razões para considerar produção por forjamento é a evitação de operações de usinagem subsequentes, esta situação é incomum.
Um meio comum de medir a forjabilidade de aços é o teste de torção a quente (hot-twist test). Como o nome implica, este teste envolve torção de amostras de barras aquecidas até fratura em vários temperaturas diferentes selecionadas para cobrir a faixa possível de temperatura de trabalho a quente do material de teste. Os números de torções até fratura, bem como o torque necessário para manter a torção a uma taxa constante, são relatados. A temperatura na qual o número de torções é o maior, se tal máximo existe, é assumida como a temperatura ótima de trabalho a quente do material de teste. Forjabilidades de vários aços carbono conforme determinado por testes de torção a quente são mostradas na Fig. 1. Vários outros testes são usados para avaliar a forjabilidade de aços.
- Teste de forjamento de cunha – Neste teste, uma amostra em forma de cunha é forjada entre matrizes planas e a deformação vertical que causa trinca é estabelecida.
- Teste de prensagem lateral – Este teste consiste em comprimir uma amostra de barra cilíndrica entre matrizes planas paralelas com o eixo do cilindro paralelo às matrizes. As extremidades do cilindro são livres, e a forjabilidade é medida pela quantidade de deformação obtida antes da trinca.
- Teste de upset – Neste teste, um cilindro é comprimido entre matrizes planas e as deformações superficiais na fratura no equador do cilindro são medidas.
- Teste de upset de barra entalhada – Este teste é similar ao teste de upset exceto que entalhes axiais são usinados na amostra de teste para introduzir níveis altos de tensão local. Essas tensões mais altas podem ser mais indicativas das tensões experimentadas durante operações reais de forjamento que aquelas produzidas no teste de upset padrão.
- Teste de tração a quente – Este teste frequentemente usa um aparelho de teste especial para variar tanto taxas de deformação quanto temperaturas em uma ampla faixa.
Efeito da Taxa de Deformação na Forjabilidade
A forjabilidade de aços geralmente aumenta com o aumento da taxa de deformação. Este efeito foi mostrado para aço de baixo carbono em testes de torção a quente (Fig. 1), onde o número de torções até falha aumenta com o aumento da taxa de torção. Acredita-se que esta melhoria na forjabilidade em taxas de deformação mais altas é devida ao aumento do calor de deformação produzido em taxas de deformação mais altas. Aumentos excessivos de temperatura do calor de deformação, no entanto, podem levar a fusão incipiente, que pode reduzir forjabilidade e propriedades mecânicas.
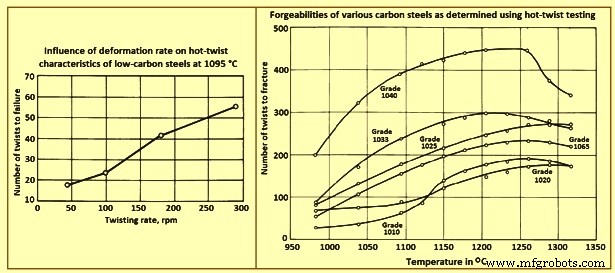
Tensão de Fluxo e Pressão de Forjamento
Tensões de fluxo e pressões de forjamento podem ser obtidas de curvas de torque geradas em testes de torção a quente ou de testes de compressão ou tração a quente. Os dados destas curvas mostram que os requisitos relativos de pressão de forjamento para este grupo de ligas não variam amplamente em temperaturas normais de forjamento a quente. Pressões consideravelmente maiores são necessárias para o material mais altamente ligado, e este material de liga também mostra um aumento mais significativo na pressão de forjamento com aumento da redução.
Efeito da Taxa de Deformação na Pressão de Forjamento
Pressões de forjamento necessárias para um dado aço aumentam com o aumento da taxa de deformação. Estudos de aço de baixo carbono indicam que a influência da taxa de deformação é mais pronunciada em temperaturas de forjamento mais altas. Este efeito é mostrado na Fig. 2, que fornece curvas tensão-deformação para aço de baixo carbono forjado a várias temperaturas e duas taxas de deformação. Efeitos semelhantes foram observados em aços liga.
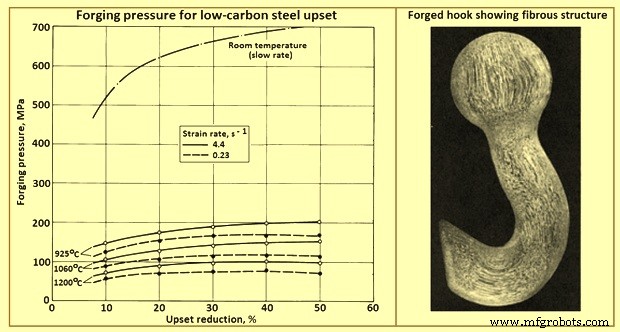
Seleção de Aços para Forjamento
Lingotes, blocos, tarugos e placas de aço carbono e liga para forjamento são laminados a quente ou fundidos para dimensões transversais aproximadas, e portanto, tolerâncias de retidão, curvatura, torção e planicidade não se aplicam. Produtos semiacabados de aço para forjamento são produzidos para pesos de peça especificados ou comprimentos especificados.
Condicionamento de Superfície
Produtos semiacabados de aço para forjamento podem ser condicionados por escarificação, lascamento ou retificação para remover ou minimizar imperfeições superficiais. No entanto, deve-se ter em mente que, independentemente do condicionamento de superfície, o produto ainda provavelmente conterá algumas imperfeições superficiais.
Tolerâncias de Peso
As tolerâncias para tarugos, blocos e placas são frequentemente ± 5% para peças individuais ou para lotes pesando menos de 18 toneladas. Lotes pesando mais que isso são frequentemente sujeitos a tolerâncias de peso de ± 2,5%.
Corte
Produtos semiacabados de aço para forjamento são geralmente cortados no comprimento por cisalhamento a quente. Dependendo da composição do aço, serragem a quente ou corte a chama também podem ser usados.
Qualidade
Qualidade, como o termo é aplicado a produtos semiacabados de aço para forjamento, depende de muitos fatores diferentes, incluindo grau de solidez interna, uniformidade relativa de composição química, e liberdade relativa de imperfeições superficiais.
Forjados de qualidade de forjamento são usados em aplicações de forjamento a quente que podem envolver tratamento térmico subsequente ou operações de usinagem. Tais aplicações requerem controle relativamente rigoroso de composição química e de produção de aço.
A seleção de aço para um componente forjado é parte integrante do processo de projeto, e desempenho aceitável depende desta escolha. Um entendimento cuidadoso do uso final da peça acabada serve para definir as propriedades mecânicas requeridas, requisitos de acabamento superficial, tolerância a inclusões não metálicas, e os métodos e critérios de inspeção associados.
Aços de qualidade de forjamento são produzidos em uma ampla gama de composições químicas. Com cada uma das práticas de fusão e laminação, um nível de teste e avaliação de qualidade é feito. Se houver necessidade, então uma ou mais restrições de qualidade especial podem ser especificadas para o aço, como o nível de ocorrência de inclusões não metálicas. Ocasionalmente, para aplicações de maior confiabilidade, é necessário que o aço seja submetido a refusão a arco a vácuo ou processo de refusão a escória eletroescória.
O uso de aços micro-ligados evoluiu nos últimos anos para aplicações como virabrequins automotivos. Estes aços tipicamente têm pequenas adições (0,05% a 0,1%) de vanádio ou nióbio e podem alcançar propriedades aceitáveis na condição não tratada termicamente (como forjado). Consequentemente, estas ligas retêm as vantagens do processo de forjamento enquanto são economicamente competitivas com fundições devido à eliminação do ciclo de tratamento térmico.
Requisitos de Projeto
A seleção de aço para uma peça forjada normalmente precisa de algum compromisso entre fatores opostos, por exemplo, resistência versus tenacidade, resistência à corrosão sob tensão versus peso, custo de fabricação versus capacidade de carga útil, custo de produção versus custo de manutenção, e custo da matéria-prima de aço versus custo total de fabricação do forjado. A seleção de material também envolve consideração de práticas de fusão, métodos de conformação, operações de usinagem, procedimentos de tratamento térmico, e deterioração de propriedades com tempo em serviço, bem como as propriedades mecânicas e químicas convencionais do aço a ser forjado.
Um projeto de forjamento eficiente alcança desempenho máximo a partir da quantidade mínima de material consistente com as cargas a serem aplicadas, produibilidade, e expectativa de vida desejada. Para combinar o aço com seu componente de projeto, o aço é primeiro avaliado para resistência e tenacidade e então qualificado para estabilidade a temperatura e ambiente. Aços ótimos são então analisados para produibilidade e finalmente para economia.
Análise de falha é uma fonte de dados útil para combinar propriedades de aços a requisitos. Falha de um componente pode ocorrer durante operação dentro da faixa de tensão de projeto. Uma causa de falha prematura é falta de orientação adequada de uma tensão de projeto crítica com o fluxo de grão preferido de um forjado. Falha imprevisível também pode ocorrer devido à deterioração de propriedades com tempo e serviço. Por exemplo, trinca por corrosão sob tensão, que resulta de tensão de tração sustentada, pode ocorrer mesmo em atmosfera ambiente típica. Sob estas condições, falha é mais provável de ocorrer em locais no forjado que coincidem com grão de extremidade exposto. Análises de falha podem descobrir outras causas de falha prematura, como crescimento excessivo de grão, inclusões de impurezas não metálicas, dobra de fluxo de grão por prática de forjamento imprópria, falta de estrutura metalúrgica forjada, e produção inadvertida de concentradores de tensão por usinagem a um filete excessivamente agudo ou por mau ajuste em montagem.
Efeitos do Forjamento nas Propriedades
A conformação de uma configuração complexa a partir de uma barra ou tarugo de aço carbono ou liga requer primeiro que o aço seja "arranjado" em uma forma inicial adequada (pré-formado) e então que seja causado a fluir na configuração final da peça. Este rearranjo do metal tem pouco efeito na dureza e resistência do aço, mas certas propriedades mecânicas (como ductilidade, resistência ao impacto e resistência à fadiga) são melhoradas. Esta melhoria nas propriedades ocorre porque o forjamento: (i) quebra segregação, cura porosidade e auxilia homogeneização, (ii) produz uma estrutura de grão fibrosa que melhora propriedades mecânicas paralelas ao fluxo de grão, e (iii) reduz tamanho de grão de fundição.
Melhorias típicas em ductilidade e resistência ao impacto de aços tratados termicamente como função da redução de forjamento são mostradas na Fig. 3. Estes dados ilustram que a melhoria máxima em cada caso ocorre na direção de alongamento máximo. Tenacidade e ductilidade atingem máximos após certa quantidade de redução, após a qual redução adicional é de pouco valor.
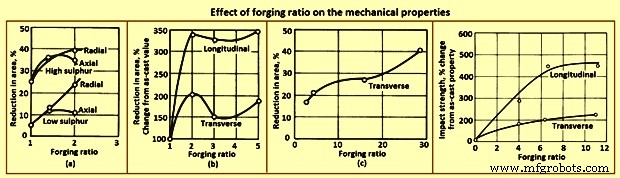
A Tabela 1 fornece as propriedades mecânicas longitudinais típicas de forjados de aço de baixo e médio carbono nas condições recozida, normalizada, e têmpera e revenido. Como esperado, a resistência aumenta com o aumento do teor de carbono, enquanto a ductilidade diminui. Deve-se reconhecer que forjados a matriz fechada na maior parte são feitos de tarugos forjados que receberam trabalho prévio considerável. Forjados a matriz aberta, no entanto, podem ser feitos de tarugos forjados ou produto de fundição.
| Tabela 1 - Propriedades longitudinais de forjados de aço carbono em quatro teores de carbono | |||||||
|---|---|---|---|---|---|---|---|
| Nº | Teor de C | Resistência à tração | Limite de escoamento 0,2% | Alongamento | Redução de área | Resistência à fadiga* | Dureza |
| % | MPa | MPa | % | % | MPa | HB | |
| Recozido | |||||||
| 1 | 0,24 | 438 | 201 | 39 | 59 | 185 | 122 |
| 2 | 0,30 | 483 | 245 | 31,5 | 58 | 193 | 134 |
| 3 | 0,35 | 555 | 279 | 24,5 | 39 | 224 | 157 |
| 4 | 0,40 | 634 | 348 | 24 | 42 | 248 | 180 |
| Normalizado | |||||||
| 1 | 0,24 | 483 | 247 | 34 | 56,5 | 193 | 134 |
| 2 | 0,30 | 521 | 276 | 28 | 44 | 209 | 148 |
| 3 | 0,35 | 579 | 303 | 23 | 36 | 232 | 164 |
| 4 | 0,40 | 690 | 355 | 22 | 36 | 255 | 196 |
| Têmpera em óleo e revenido a 595 °C | |||||||
| 1 | 0,24 | 500 | 305 | 35,5 | 62 | 193 | 144 |
| 2 | 0,30 | 552 | 301 | 27 | 52 | 224 | 157 |
| 3 | 0,35 | 669 | 414 | 26,5 | 49 | 247 | 190 |
| 4 | 0,40 | 724 | 386 | 19 | 31 | 277 | 206 |
* Ensaio de fadiga por flexão rotativa a 10.000.000 ciclos (limite de resistência)
O metal flui em várias direções durante o forjamento a matriz fechada. Como exemplo, no forjamento de uma forma de nervura e alma como um componente de estrutura aérea, quase todo fluxo de metal é na direção transversal. Tal fluxo transversal melhora a ductilidade naquela direção com pouca ou nenhuma redução na ductilidade longitudinal. A ductilidade transversal pode concebivelmente igualar ou superar a ductilidade longitudinal se as reduções de forjamento são grandes o suficiente e se o fluxo de metal é primariamente na direção transversal. Efeitos semelhantes são observados no upset de tarugos forjados. Neste caso, no entanto, o eixo longitudinal original do material é encurtado pelo upset, e o deslocamento lateral do metal é na direção radial. Quando reduções de upset excedem cerca de 50%, a ductilidade na direção radial geralmente excede a na direção axial (Fig. 4).
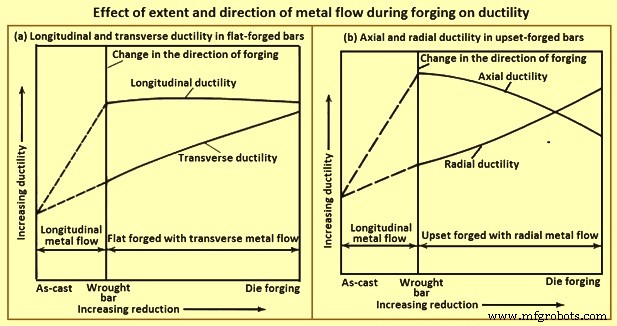
Estrutura Forjada e Ductilidade
Outro aspecto do controle de material garante que o forjado final tenha sofrido deformação plástica suficiente para alcançar a estrutura forjada necessária para desenvolvimento das propriedades mecânicas nas quais o projeto foi baseado. Embora alguma deformação plástica seja alcançada durante a quebra de um produto de fundição em um tarugo de forjamento, muito mais é impartida durante o processo de forjamento a matriz fechada. Controle de material para forjados de alta resistência pode necessitar determinação das propriedades mecânicas do tarugo de forjamento, bem como as do forjado.
Uma medida de ductilidade ou tenacidade é determinada medindo a redução de área obtida em amostras de tração transversal. Quando testes correspondentes são feitos de amostras transversais e longitudinais retiradas de forjados tratados termicamente ao mesmo nível de resistência, é possível comparar as propriedades mecânicas do tarugo e forjados e estimar a proporção da estrutura metalúrgica forjada final contribuída por cada um.
Ductilidade e Quantidade de Redução de Forjamento
Um objetivo principal do controle de material é garantir que propriedades mecânicas ótimas sejam alcançadas no forjado final. A quantidade de redução alcançada no forjamento tem efeito marcante na ductilidade, como mostrado na Fig. 4, que compara ductilidade no lingote de fundição, barra ou tarugo forjado (laminado), e forjado. As curvas na Fig. 4(a) indicam que quando uma barra ou tarugo forjado é forjado a plano em uma matriz, um aumento na redução de forjamento não afeta a ductilidade longitudinal, mas resulta em aumento gradual na ductilidade transversal. Quando uma barra ou tarugo similar é forjado upset em uma matriz, um aumento na redução de forjamento resulta em diminuição gradual na ductilidade axial e aumento gradual na ductilidade radial.
A ductilidade de lingotes de fundição varia com composições químicas, prática de fusão, e tamanho do lingote. A ductilidade de lingotes de aço da mesma composição de liga também varia, dependendo se são vazados de aço fundido ao ar ou aço refinado a arco a vácuo. Quando se começa com um lingote grande de uma liga particular, às vezes é prático laminar porções do lingote a vários tamanhos de tarugo ou barra com quantidades variadas de redução de forjamento. A quantidade mínima de redução não é padrão, mas raramente é menor que 2:1 (razão da área de seção do lingote para área de seção do tarugo). Redução de lingote de aço para tarugo é normalmente muito maior que 2:1. Em contraste, alguns forjados de ligas resistentes ao calor são forjados diretamente de um lingote de fundição.
Frequentemente, não é viável preparar tarugos para forjados que são tão grandes que necessitam do peso total de um lingote. A quantidade de redução de forjamento representada por estruturas metalúrgicas forjadas é melhor controlada por observação e teste de amostras de macro-ataque e tração retiradas de forjados completados. Estas amostras permitem exploração de áreas críticas e, geralmente, de todo o forjado. Elas são selecionadas das direções de grão longitudinal, transversal longo, e transversal curto, conforme requerido. Testes de ataque permitem observação visual do fluxo de grão. Testes mecânicos correlacionam resistência e tenacidade com fluxo de grão.
Fluxo de Grão
A macro-ataque permite observação direta da direção e contorno do grão e também serve para detectar dobras, sobreposições e fluxo reentrante. Por macro-ataque de amostras adequadas, o fluxo de grão pode ser examinado nas direções longitudinal, transversal longo, e transversal curto. A macro-ataque também permite avaliação de seções completas, ponta a ponta e lado a lado, e revisão de uniformidade de macro tamanho de grão. A Fig. 2 mostra fluxo de grão em uma peça forjada representativa.
Tamanho de Grão e Microconstituintes
Exame metalográfico, usando microscópio, é mais adequado para examinar áreas questionáveis reveladas por macro-ataque, para medir tamanho de grão, e para determinar a natureza e quantidade de microconstituintes.
Resistência à Fadiga
Testes de fadiga são usados em controle de material sob as condições e para propósitos como: (i) teste laboratorial de pequenas amostras para desenvolvimento ou qualificação de material, (ii) teste laboratorial de componentes completos ou subconjuntos para desenvolvimento de projeto, e (iii) vigilância de componentes ou conjuntos em campo para garantir sua confiabilidade contínua em serviço.
O teste laboratorial de fadiga de pequenas amostras para qualificação ou desenvolvimento de material é feito por métodos padrão. Amostras de teste são retiradas de produtos de laminação ou forjados a matriz fechada, conforme requerido. Amostras padrão são pequenas o suficiente para permitir seleção de muitas localizações dentro de um forjado e correlacionar com várias direções de fluxo de grão. Testes são geralmente feitos à temperatura ambiente em ar, embora testes a temperaturas mais altas ou mais baixas e em atmosferas especiais sejam viáveis.
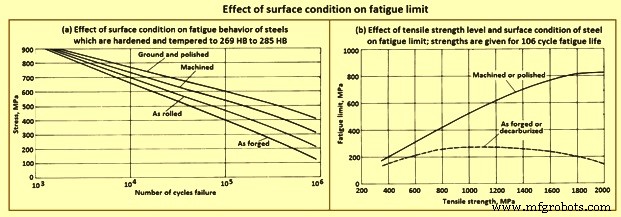
A aplicação de testes de fadiga laboratoriais de pequena escala à análise de componentes ou conjuntos introduz variáveis adicionais. Uma é o efeito da condição de superfície. As curvas na Fig. 5(a) mostram que a resistência à fadiga de amostras de aço varia marcadamente, dependendo se a superfície é polida, usinada, laminada a quente, ou como forjada. O aço testado é um aço de baixa liga forjado tratado termicamente a 269-285 HB, equivalente a resistência à tração de 876 MPa e limite de escoamento de 696 MPa. Preparação de amostras exigia que as amostras fossem usinadas e polidas após tratamento térmico e que laminação ou forjamento precedessem o tratamento térmico. Para uma vida de fadiga de 10⁶ ciclos, o limite de fadiga é 395 MPa para amostras retificadas, 315 MPa para usinadas, 205 MPa para laminadas a quente, e apenas 150 MPa para espécimes como forjados.
As curvas na Fig. 5(b) aplicam-se a aços com resistência à tração variando de 345 MPa a 2.070 MPa e são aproximações de vários testes. Preparação de amostras para amostras como forjadas ou descarburizadas no nível de resistência à tração de 965 MPa incluem aços usinados grosseiramente de barra, aquecidos a cerca de 900 °C em forno a gás por 20 a 30 minutos, levemente recalcados de diâmetro original 7,47 mm para diâmetro final 7,16 mm, e resfriados ao ar. Tratamento térmico consistiu em austenitização em banho de sal a cerca de 830 °C por 45 minutos, têmpera em óleo, revenido em ar por 1 hora a cerca de 620 °C, e têmpera em água. Forjamento e tratamento térmico produziram uma superfície descarburizada a uma profundidade de cerca de 0,064 mm. Estas amostras mostraram resistência à fadiga, a 10⁶ ciclos, de cerca de 310 MPa, comparado com 470 MPa para amostras que não são forjadas mas são usinadas ou polidas e livres de descarburação. Descarburação reduz os níveis de resistência obtidos por tratamento térmico. Controle laboratorial de condição de superfície é difícil de duplicar na produção em quantidade de componentes forjados. Portanto, a resistência à fadiga de componentes de tamanho real varia sobre uma faixa mais ampla que a de pequenas amostras, devido a variações na condição de superfície.
Tenacidade à Fratura
A fratura frágil de forjados e outros componentes como resultado de propagação de trinca em níveis de tensão consideravelmente abaixo do limite de escoamento do aço levou a amplo estudo de características de fratura e métodos de avaliação de tenacidade à fratura. Resultados destes estudos são de grande importância para controle de material, especialmente com relação ao desenvolvimento de testes para avaliação de tenacidade à fratura nos quais padrões para controle de material podem ser baseados.
Na área de testes laboratoriais e técnicas analíticas, grande ênfase tem sido colocada no desenvolvimento de métodos confiáveis para avaliar a resistência de aços que contêm trincas ou defeitos tipo trinca. Especificamente, o interesse centrou-se em métodos para determinar tenacidade à fratura em deformação plana (plane-strain fracture toughness). Componentes forjados são avaliados testando pequenas amostras removidas de localizações selecionadas no forjado que são representativas das várias direções de grão.
Um procedimento de teste compreende o teste de flexão de amostras entalhadas e pré-trincadas por fadiga em ambiente neutro. O objetivo deste teste é obter um valor limitante inferior de tenacidade à fratura que pode ser usado para estimar a relação entre tensão e tamanho de defeito em um metal sob condições de serviço nas quais alta restrição é esperada. No procedimento de teste referido, uma amostra de teste com entalhe chevron é adequadamente pré-trincada em fadiga. É então testada em um dispositivo de teste de flexão provido de rolos de apoio que giram e se separam ligeiramente para permitir contato rolante e virtualmente eliminar efeito de atrito. A amostra é submetida a flexão de três pontos, e a carga imposta versus mudança de deslocamento através do entalhe é registrada em um registrador autográfico. A tenacidade à fratura é avaliada por um parâmetro calculado, a intensidade de tensão crítica.
Exposição de Grão de Extremidade
Resistência reduzida à trinca por corrosão sob tensão nas direções transversal longo e transversal curto está relacionada à exposição de grão de extremidade. Uma seção de teste longa e estreita seccionada de modo que o grão é paralelo ao eixo longitudinal da amostra não tem grão de extremidade exposto, exceto nas extremidades extremas, que não são submetidas à carga. Em contraste, uma amostra correspondente cortada na direção transversal tem exposição de grão de extremidade em todos os pontos ao longo de seu comprimento. Grão de extremidade é especialmente pronunciado na direção transversal curta em forjados a matriz projetados com linha de rebarba. Consequentemente, componentes forjados projetados para reduzir ou eliminar grão de extremidade têm melhor resistência à trinca por corrosão sob tensão.
Tensão Residual
A tensão de tração sustentada na superfície de um forjado que contribui para trinca por corrosão sob tensão é o total de tensões aplicadas e residuais. Quando a tensão residual constitui uma porcentagem significativa da tensão total, ela deve ser reduzida ou eliminada. Fontes comuns de tensões residuais de tração incluem têmpera, usinagem, e mau ajuste em montagem. Cada uma pode ser adequadamente modificada para reduzir ou eliminar tensões de tração, especialmente aquelas presentes em uma superfície exposta. Como exemplo, têmpera drástica coloca a superfície de uma liga tratável termicamente em estado de compressão e o núcleo em estado de tensão. Além disso, a superfície comprimida pode ser inteiramente removida durante usinagem grosseira, expondo o material do núcleo tensionado. Este perigo pode ser evitado por têmpera após, em vez de antes, usinagem grosseira. Em algumas aplicações, uma superfície em tensão é colocada em compressão por jateamento de esferas (shot peening).
Trinca por hidrogênio-tensão ocorre sem corrosão. Portanto, sua iniciação não se limita a superfícies externas em contato com um meio corrosivo. Pode começar em qualquer núcleo adequado, como uma inclusão ou vazio, bem como em um entalhe de superfície ou outra irregularidade. Trinca por hidrogênio-tensão no interior é descrita como fragilização por hidrogênio ou descamação por hidrogênio (hydrogen flaking). Trinca por hidrogênio-tensão tem sido observada, estudada, e trazida sob controle na maioria dos aços de alta resistência. A prática moderna de fusão a vácuo pode reduzir hidrogênio residual a quantidades insignificantes. Um teor de hidrogênio de 3 a 6 ppm em aço fundido ao ar pode ser prontamente reduzido a 0,6 a 1 ppm por refusão a arco a vácuo. Desde que o teor inicial de hidrogênio do aço seja aceitavelmente baixo, procedimentos de controle de material devem garantir que captação de hidrogênio seja evitada em todo processamento subsequente, incluindo forjamento, tratamento térmico, decapagem em banho de sal quente, decapagem ácida, e revestimento.
Muitas das peças críticas feitas de forjados de aço são protegidas por revestimento de cádmio. Peças de aço tratadas termicamente a níveis de resistência superiores a 1.655 MPa são especialmente sensíveis à captação de hidrogênio, caso sejam revestidas com cádmio, o revestimento é depositado em vácuo. Peças tratadas termicamente a níveis de resistência inferiores a 1.655 MPa podem ser revestidas eletroliticamente com cádmio, desde que um banho de revestimento contendo titânio seja usado e as peças sejam subsequentemente assadas a cerca de 190 °C por 12 horas.
Propriedades Mecânicas
Uma grande vantagem de conformar peças de metal por laminação, forjamento, ou extrusão decorre das oportunidades que tais processos oferecem ao projetista com relação ao controle de fluxo de grão. A resistência destes e de produtos forjados similares é quase sempre maior na direção longitudinal (ou equivalente) do fluxo de grão, e a capacidade máxima de carga na peça acabada é alcançada fornecendo um padrão de fluxo de grão paralelo à direção das cargas de serviço principais aplicadas quando, além disso, metal saudável, denso, de boa qualidade de tamanho de grão suficientemente fino foi produzido em toda parte.
Fluxo de Grão e Anisotropia
Aço que é laminado, forjado, ou extrudado desenvolve e retém uma estrutura de grão fibrosa alinhada na direção principal de trabalho. Esta característica torna-se visível em superfícies externas e seccionais de produtos forjados quando as superfícies são adequadamente preparadas e atacadas. As fibras são o resultado do alongamento dos constituintes microestruturais do aço na direção de trabalho. Portanto, a frase "direção de fluxo de grão" é normalmente usada para descrever a direção dominante destas fibras dentro de produtos de metal forjado.
Em aço forjado, a direção de fluxo de grão também é evidenciada por medições de propriedades mecânicas. Resistência e ductilidade são quase sempre maiores na direção paralela à de trabalho. A característica de mostrar diferentes valores de resistência e ductilidade com relação à direção de trabalho é referida como anisotropia mecânica e é explorada no projeto de produtos forjados. Embora as melhores propriedades em aços forjados sejam mais frequentemente as longitudinais (ou equivalentes), propriedades em outras direções ainda podem ser superiores àquelas em produtos não forjados, ou seja, em lingotes de fundição ou em estoque de forjamento retirado de lingote levemente trabalhado.
Seções retangulares mostram anisotropia entre todas as três direções principais: longitudinal, transversal longo, e transversal curto. Um projeto que emprega uma seção retangular envolve as propriedades em todas estas direções, não apenas a longitudinal. Portanto, as cargas de serviço longitudinal, transversal longo, e transversal curto de seções retangulares são analisadas separadamente.
Anisotropia em Aço de Alta Resistência
Embora todos os aços forjados sejam mecanicamente anisotrópicos, os efeitos da anisotropia nas propriedades mecânicas variam entre diferentes metais e ligas. Por exemplo, um aço fundido a vácuo de uma dada composição é geralmente menos anisotrópico mecanicamente que um aço morto convencionalmente, fundido ao ar, da mesma composição. Resposta a ataque para revelar a característica de fluxo de grão de anisotropia também varia. Aços com má resistência à corrosão são prontamente atacados, enquanto aqueles com boa resistência à corrosão necessitam atacantes mais corrosivos e tempos de ataque prolongados para revelar fluxo de grão. Em geral, propriedades de fadiga são marcadamente afetadas pela relação da direção de linhas de fluxo à direção de tensões de cargas aplicadas. Quando linhas de fluxo são perpendiculares a tensões de carga, um efeito de concentração de tensão é produzido.
Lubrificantes de Forjamento
Por muitos anos, misturas de óleo-grafite têm sido normalmente usadas como lubrificantes para forjamento de aços carbono e liga. Avanços recentes em tecnologia de lubrificantes, no entanto, resultaram em novos tipos de lubrificantes, incluindo misturas água/grafite e lubrificantes sintéticos à base de água. Cada um dos lubrificantes normalmente usados tem vantagens e limitações (Tabela 2) que devem ser balanceadas contra requisitos do processo.
| Tabela 2 - Vantagens e limitações dos principais lubrificantes usados para forjamento a quente de aços | |||
|---|---|---|---|
| Nº | Tipo de lubrificante | Vantagens | Limitações |
| 1 | Micrografite à base de água | Elimina fumaça e fogo; fornece resfriamento de matriz; é facilmente diluído com água | Deve ser aplicado por pulverização para melhores resultados |
| 2 | Sintético à base de água | Elimina fumaça e fogo; é mais limpo que óleos ou grafite à base de água; auxilia resfriamento de matriz; é facilmente diluído, e não necessita agitação após mistura inicial; reduz entupimento de equipamento de pulverização; não transfere pigmento escuro para a peça | Deve ser pulverizado; carece da lubrificidade do grafite para operações severas de forjamento |
| 3 | Grafite à base de óleo | Filme fluido adapta-se a aplicação por pulverização ou esfregaço; bom desempenho em ampla faixa de temperatura (até 540 °C) | Gera fumaça, fogo e odores nocivos; natureza explosiva pode encurtar vida da matriz; tem implicações potencialmente sérias de saúde e segurança para trabalhadores |
Critérios de Seleção
A seleção de lubrificante para forjamento baseia-se em vários fatores, incluindo temperatura de forjamento, temperatura da matriz, equipamento de forjamento, método de aplicação do lubrificante, complexidade da peça sendo forjada e considerações ambientais e de segurança. Em temperaturas normais de forjamento a quente para aços carbono e liga, lubrificantes de grafite à base de água são usados quase exclusivamente, embora algumas oficinas de martelo ainda empreguem grafite à base de óleo.
A faixa de temperatura de conformação morna mais comum para aços carbono e liga é 540 °C a 870 °C. Devido à severidade das condições de forjamento nestas temperaturas, revestimentos de tarugo são frequentemente usados em conjunto com lubrificantes de matriz. Os revestimentos de tarugo usados incluem grafite em um veículo fluido ou revestimentos à base de água usados em conjunto com revestimento de conversão por fosfatação da peça de trabalho. Para temperaturas de forjamento ainda mais baixas (menos de cerca de 400 °C), dissulfeto de molibdênio tem maior capacidade de carga que grafite. Dissulfeto de molibdênio pode ser aplicado em forma sólida ou disperso em um veículo fluido.
Tratamento Térmico de Forjados de Aço Carbono e Liga
Normalmente forjados de aço são especificados baseados em uma de quatro condições principais: (i) como forjado sem processamento térmico adicional, (ii) tratado termicamente para usinabilidade, (iii) tratado termicamente para propriedades mecânicas/físicas finais, ou (iv) tratamento térmico especial para melhorar estabilidade dimensional, particularmente em configurações de peças mais complexas.
Como Forjado sem Processamento Térmico Adicional
Embora a grande maioria dos forjados de aço seja tratada termicamente antes do uso, uma grande tonelagem de aço de baixo carbono (0,1% a 0,25% C) é usada na condição como forjado. Em tais forjados, a usinabilidade é boa, e pouco é ganho em termos de resistência por tratamento térmico. De fato, várias especificações amplamente usadas permitem esta opção econômica. Também é interessante notar que, comparado às propriedades produzidas por normalização, resistência e usinabilidade são ligeiramente melhores, o que é mais provavelmente atribuível ao fato de que o tamanho de grão é um pouco mais grosso que na condição normalizada.
Tratado Termicamente para Usinabilidade
Quando um componente usinado acabado deve ser produzido a partir de um forjado aproximadamente dimensionado, a usinabilidade torna-se uma consideração vital para otimizar vida de ferramenta, aumentar produtividade, ou ambos. A especificação ou desenho de forjamento pode especificar o tratamento térmico. No entanto, quando especificações dão apenas dureza máxima ou especificações microestruturais, o ciclo térmico mais econômico e eficaz deve ser selecionado. Tratamentos térmicos disponíveis incluem recozimento completo, recozimento de esferoidização, recozimento subcrítico, normalização, ou normalização e revenido. O tratamento térmico escolhido depende da composição do aço e das operações de usinagem a serem realizadas. Alguns graus de aço são inerentemente macios enquanto outros tornam-se bastante duros no resfriamento da temperatura de acabamento após forjamento a quente. Algum tipo de recozimento é geralmente requerido ou especificado para melhorar usinabilidade.
Tratado Termicamente para Propriedades Mecânicas/Físicas Finais
Normalização ou normalização e revenido podem produzir a dureza mínima necessária e resistência à tração mínima. No entanto, para a maioria dos aços, um ciclo de endurecimento (austenitização) e têmpera (em óleo, água, ou outro meio, dependendo do tamanho de seção e endurecibilidade) é empregado, seguido por revenido para produzir a dureza, resistência, ductilidade e propriedades de impacto adequadas. Para forjados de aço a serem tratados termicamente acima do nível de resistência de 1.035 MPa e com variações de tamanho de seção, é prática geral normalizar antes de austenitizar para produzir tamanho de grão uniforme e minimizar tensões residuais internas. Em algumas instâncias, é prática normal usar o calor de forjamento como ciclo de austenitização e têmpera na unidade de forjamento. O forjado é então revenido para completar o ciclo de tratamento térmico. Embora existam limitações óbvias a este procedimento, economias definidas são possíveis quando o procedimento é aplicável (geralmente para formas simétricas de aços carbono que necessitam pouca usinagem final).
Tratamento Térmico Especial para Melhorar Estabilidade Dimensional
Tratamentos térmicos especiais, particularmente em configurações de peças mais complexas, são às vezes usados para controlar distorção dimensional, aliviar tensões residuais antes ou depois de operações de usinagem, evitar trinca de têmpera, ou prevenir choque térmico ou endurecimento superficial (case hardening). Embora a maioria dos ciclos de tratamento térmico possa se aplicar, tratamentos muito específicos podem ser necessários. Tais tratamentos normalmente se aplicam a configurações de forjamento complexas com diferenças adjacentes em espessura de seção, ou a aços e ligas de endurecibilidade muito alta. Quando a estabilidade de peças acabadas criticamente dimensionadas permite apenas usinagem leve do forjado após tratamento térmico para propriedades finais, tratamentos especiais estão disponíveis, incluindo têmpera marquenching (mar-tempering), alívio de tensão, e revenido múltiplo.
Muitas aplicações, como virabrequins, comandos de válvulas, engrenagens, rolos forjados, anéis, certos mancais, e outros componentes de maquinaria, necessitam dureza superficial aumentada para resistência ao desgaste. As superfícies importantes são normalmente endurecidas após usinagem por endurecimento a chama ou indução, cementação, carbonitretação, ou nitretação. Estes processos estão listados na ordem aproximada de custo crescente e temperatura máxima decrescente. Esta última consideração é importante em que distorção dimensional normalmente diminui com temperatura decrescente. Isso é particularmente verdadeiro para nitretação, que é geralmente realizada abaixo da temperatura de revenido para o aço usado no forjado.
Aços de Forjamento Micro-ligados
Micro-ligação (o uso de pequenas quantidades de elementos como vanádio e nióbio para fortalecer aços) tem sido praticada desde os anos 1960 para controlar a microestrutura e propriedades de aços de baixo carbono. A maioria dos desenvolvimentos iniciais foi relacionada a produtos laminados planos nos quais precipitação de micro-liga, laminação controlada, e tecnologia moderna de siderurgia combinaram para aumentar resistência significativamente relativa à de aços de baixo carbono.
A aplicação de tecnologia de micro-ligação a aços de forjamento ficou atrás da de produtos laminados planos devido aos diferentes requisitos de propriedades e processamento termo-mecânico de aços de forjamento. Aços de forjamento são normalmente usados em aplicações nas quais alta resistência, resistência à fadiga, e resistência ao desgaste são necessárias. Estes requisitos são mais frequentemente preenchidos por aços de médio carbono. Assim, o desenvolvimento de aços de forjamento micro-ligados tem sido baseado em torno dos graus contendo 0,3% a 0,5% C.
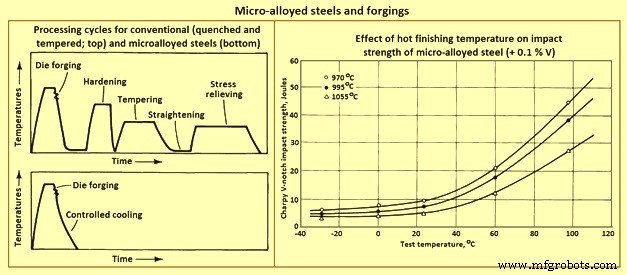
A força motriz por trás do desenvolvimento de aços de forjamento micro-ligados tem sido a necessidade de reduzir custos de produção. Isso é realizado nestes materiais por meio de um tratamento termo-mecânico simplificado (ou seja, um resfriamento controlado após forjamento a quente) que alcança as propriedades desejadas sem os tratamentos separados de têmpera e revenido requeridos por aços carbono e liga convencionais. Na Fig. 6, a sequência de processamento para aços convencionais (têmpera e revenido) é comparada com o processo de forjamento de aço micro-ligado.
Efeitos dos Elementos de Micro-ligação
Carbono – A maioria dos aços micro-ligados desenvolvidos para forjamento têm teores de carbono variando de 0,3% a 0,5%, o que é alto o suficiente para formar grande quantidade de perlita. A perlita é responsável por fortalecimento substancial. Este nível de carbono também diminui a solubilidade dos constituintes de micro-ligação na austenita.
Nióbio, Vanádio e Titânio – Formação de precipitações de carbonitreto é o outro mecanismo principal de fortalecimento de aços de forjamento micro-ligados. Vanádio, em quantidades variando de 0,05% a 0,2%, é a adição de micro-ligação mais comum usada em aços de forjamento. Nióbio e titânio aumentam resistência e tenacidade fornecendo controle de tamanho de grão austenítico. Frequentemente nióbio é usado em combinação com vanádio para alcançar os benefícios de controle de tamanho de grão austenítico (do nióbio) e precipitação de carbonitreto (do vanádio).
Manganês – Manganês é usado em quantidades relativamente grandes (1,4% a 1,5%) em muitos aços de forjamento micro-ligados. Tende a reduzir a espessura da placa de cementita mantendo o espaçamento interlamelar de perlita desenvolvido. Portanto, altos níveis de manganês requerem teores de carbono mais baixos para reter as grandes quantidades de perlita requeridas para alta dureza. Manganês também fornece fortalecimento substancial em solução sólida, aumenta a solubilidade de carbonitretos de vanádio, e abaixa a temperatura de solvus para estas fases.
Silício – O teor de silício da maioria dos aços de forjamento micro-ligados comerciais é cerca de 0,3%. Alguns graus contêm até 0,7%. Teores de silício mais altos estão associados com tenacidade significativamente maior, aparentemente devido a uma quantidade aumentada de ferrita relativa àquela formada em aços ferrita-perlita com teores de silício mais baixos.
Enxofre – Muitos aços de forjamento micro-ligados, particularmente aqueles necessários para uso em forjados automotivos nos quais usinabilidade é crítica, têm teores de enxofre relativamente altos. Os teores mais altos de enxofre contribuem para sua usinabilidade, que é comparável à de aços têmpera e revenido.
Alumínio e Nitrogênio – Como em aços de grão fino endurecíveis, alumínio é importante para controle de tamanho de grão austenítico em aços micro-ligados. O mecanismo de controle de tamanho de grão do alumínio é a formação de partículas de nitreto de alumínio. Foi mostrado que nitrogênio é o principal componente intersticial de carbonitreto de vanádio. Por esta razão, teores moderados a altos de nitrogênio são necessários em aços micro-ligados contendo vanádio para promover fortalecimento por precipitação eficaz.
Forjamento Controlado
O conceito de controle de tamanho de grão tem sido usado por muitos anos na produção de produtos laminados planos. Particularmente em laminação de placas, a capacidade de aumentar temperatura de recristalização austenítica usando pequenas adições de nióbio é bem conhecida. O processo usado para produzir estes aços é geralmente referido como laminação controlada. Os benefícios de controle de tamanho de grão austenítico não são, claro, limitados a produtos laminados planos. Embora as temperaturas de acabamento mais altas necessárias para laminação de barras limitem a utilidade desta abordagem para controle microestrutural, temperaturas de acabamento para aços de barra micro-ligados ainda devem ser controladas.
Foi mostrado que, embora a resistência não seja significativamente afetada pela temperatura de acabamento, a tenacidade de aços micro-ligados contendo vanádio diminui com o aumento da temperatura de acabamento. Este efeito é mostrado na Fig. 6, que compara resistência ao impacto Charpy V-notch para um aço micro-ligado acabado a três temperaturas. Este efeito prejudicial de alta temperatura de acabamento na tenacidade ao impacto também se estende a operações de forjamento, ou seja, quanto menor a temperatura de acabamento no forjamento, maior a tenacidade resultante, e vice-versa. Após testes extensivos, foi mostrado que a temperatura de acabamento para forjamento se reduzida a cerca de 1000 °C, resulta em propriedades de impacto iguais ou melhores que as de barra laminada a quente. Também é mostrado que pré-aquecimento por indução rápida é benéfico para aços de forjamento micro-ligados, e que economias de custo de 10% (para forjados micro-ligados padrão) a 20% (para graus ressulfurados) são possíveis.
Temperaturas de acabamento mais baixas, no entanto, cobram seu preço em termos de pressões de forjamento mais altas necessárias (e assim capacidades de máquina mais altas necessárias) e desgaste de matriz aumentado. A tenacidade melhorada resultante de temperaturas de acabamento mais baixas, bem como qualquer economia de custo que possa ser alcançada como resultado da eliminação do tratamento térmico, deve ser pesada contra os aumentos de custo causados por estes fatores.
Aços de Cabeça a Frio Micro-ligados
Aços usados na produção de fixadores de alta resistência por cabeça a frio foram anteriormente produzidos a partir de aços liga têmpera e revenido. Para obter resistência suficiente com ductilidade adequada, eram necessárias seis etapas de processamento. Desenvolvimentos recentes levaram ao uso de aços micro-ligados nióbio-boro que não necessitam tratamento térmico. Estes aços fazem uso de adições de nióbio e boro para desenvolver estruturas bainíticas com altas taxas de encruamento. Na maioria dos casos, eles usam a deformação de cabeça a frio para alcançar os níveis de resistência requeridos sem tratamento térmico.
Processo de manufatura
- Liga 10 (C17500) – TF00: Desempenho em Forjamento e Extrusão
- Liga 3 (C17510) – Alta Condutividade, Resistência Moderada para Forjamento e Extrusão pela Materion
- Liga 3 (C17510) – Solução Premium de Forjamento e Extrusão TF00
- Liga 25: Liga de Cobre de Alta Resistência para Forjamento e Extrusão – TB00 (C17200)
- Liga 25 Forjamento e Extrusão – Liga de Cobre de Mais Alta Resistência (TF00 C17200)
- AMPCOLOY® 972 Forjados: Liga de Cobre de Alto Desempenho
- AMPCO® 18 Forjados: Liga de Alta Resistência e Durabilidade para Aplicações Críticas
- Aço Ferramenta Explicado: Propriedades-Chave e Aplicações na Construção e Manufatura
- Aço Ferramenta: Tipos, Propriedades e Principais Aplicações Industriais
- Ferramentas e Equipamentos de Forjamento: Guia Completo para Metalurgia de Qualidade