



Recozimento de Aços: Aumentando Resistência, Ductilidade e Conformabilidade
Recozimento de Aços
Quando um metal é trabalhado a frio (deformado à temperatura ambiente), a microestrutura torna-se severamente distorcida devido ao aumento da densidade de discordâncias resultante da deformação. O trabalho a frio também é referido como encruamento ou endurecimento por deformação. À medida que um metal é trabalhado a frio, a resistência e a dureza aumentam enquanto a ductilidade diminui. Eventualmente, torna-se necessário recozer a peça para permitir operações de conformação adicionais sem o risco de rompimento. Além disso, alguns aços são fortalecidos principalmente por trabalho a frio. Neste caso, é importante que o aço não amoleça apreciavelmente quando colocado em serviço.
Aços trabalhados a frio com microestruturas altamente distorcidas estão em um estado de alta energia e são termodinamicamente instáveis. O recozimento é o processo de tratamento térmico que amolece um metal que foi endurecido por trabalho a frio. O recozimento consiste em três estágios de processo distintos: (i) recuperação, (ii) recristalização, e (iii) crescimento de grão. Embora uma redução na energia armazenada forneça a força motriz, o recozimento normalmente não ocorre espontaneamente à temperatura ambiente. Isso ocorre porque a redução na energia armazenada acontece por difusão e a energia de ativação necessária para iniciar o processo de difusão é normalmente insuficiente à temperatura ambiente. Portanto, o aquecimento é necessário para fornecer a energia de ativação térmica necessária para transformar o material em um estado de menor energia. À medida que as tensões internas da rede são aliviadas durante o recozimento, a resistência diminui enquanto a ductilidade aumenta.
Recuperação
Durante a recuperação, ocorre um rearranjo de defeitos internos, conhecidos como discordâncias, em configurações de menor energia. No entanto, a forma e orientação do grão permanecem as mesmas. Há também uma redução significativa nas tensões residuais, mas a resistência e a ductilidade são amplamente inalteradas. Como há uma grande diminuição na tensão residual durante a recuperação, processos do tipo recuperação são normalmente conduzidos para reduzir tensões residuais, frequentemente para prevenir trincas por corrosão sob tensão ou minimizar distorção. Durante operações de alívio de tensão, a temperatura e o tempo são controlados para que não haja redução maior na resistência ou dureza.
Recristalização
É caracterizada pela nucleação e crescimento de grãos livres de deformação a partir da matriz do metal trabalhado a frio. Durante a recristalização, os grãos trabalhados a frio severamente deformados são substituídos por novos grãos livres de deformação. Novas orientações, novos tamanhos de grão e novas morfologias de grão são formados durante a recristalização. A força motriz para a recristalização é a energia armazenada remanescente que não foi gasta durante a recuperação. A resistência diminui e a ductilidade aumenta para níveis semelhantes aos do metal antes do trabalho a frio.
A recristalização é considerada completa quando as propriedades mecânicas do metal recristalizado se aproximam das do metal antes de ser trabalhado a frio. A recristalização e o amolecimento mecânico resultante cancelam completamente os efeitos do trabalho a frio nas propriedades mecânicas da peça. Uma curva de recozimento para uma liga, como um aço típico, mostra mudanças mínimas nas propriedades mecânicas durante a recuperação e grandes mudanças nas propriedades que ocorrem durante a recristalização. Propriedades mecânicas, como dureza, limite de escoamento, resistência à tração, percentual de alongamento e redução de área, mudam drasticamente em uma faixa de temperatura muito pequena. Embora propriedades físicas, como condutividade elétrica, sofram grandes aumentos durante a recuperação, elas também continuam a aumentar durante a recristalização.
Crescimento de Grão
É o crescimento de alguns grãos recristalizados, e só pode acontecer à custa de outros grãos recristalizados. Como tamanho de grão fino leva à melhor combinação de resistência e ductilidade, em quase todos os casos, o crescimento de grão é um processo indesejável. Embora crescimento excessivo de grão possa ocorrer mantendo o material por tempo excessivo na temperatura de recozimento, normalmente é resultado de aquecimento a uma temperatura muito alta.
Recozimento é um termo genérico denotando um tratamento que consiste em aquecer a e manter em uma temperatura adequada seguido de resfriamento a uma taxa apropriada, principalmente para amolecimento de materiais metálicos. É um processo envolvendo aquecimento e resfriamento, normalmente aplicado para produzir amolecimento. O termo também se refere a tratamentos destinados a alterar propriedades mecânicas ou físicas, produzir uma microestrutura definida, ou remover gases. A temperatura da operação e a taxa de resfriamento dependem do material sendo recozido e do propósito do tratamento.
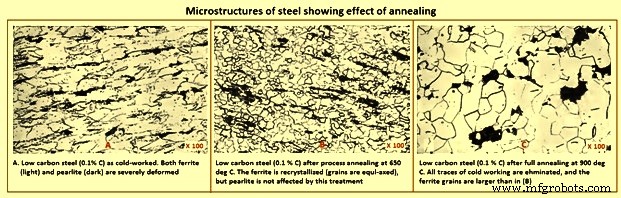
Geralmente, em aços carbono (C) comuns, o recozimento produz uma microestrutura ferrítico-perlítica (Fig. 1). Aços podem ser recozidos para facilitar trabalho a frio ou usinagem, melhorar propriedades mecânicas ou elétricas, ou promover estabilidade dimensional. A escolha de um tratamento de recozimento que forneça uma combinação adequada de tais propriedades a custo mínimo frequentemente envolve um compromisso. Termos usados para denotar tipos específicos de recozimento aplicados a aços são descritivos do método usado, do equipamento usado, ou da condição do material após o tratamento. A Fig. 1 mostra microestruturas de aço mostrando o efeito do recozimento.
Princípios Metalúrgicos
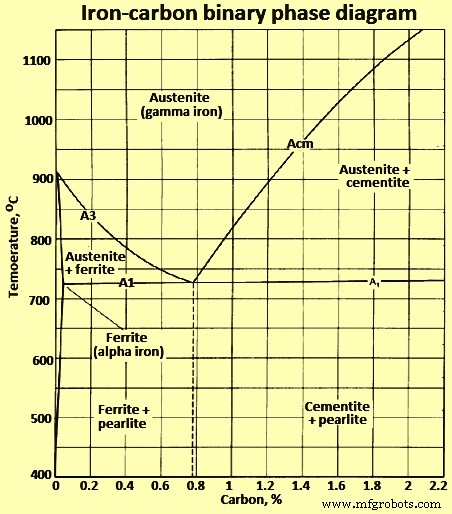
O diagrama de fases binário ferro-carbono (Fig. 2) pode ser usado para entender melhor os processos de recozimento. Embora nenhum processo de recozimento atinja verdadeiras condições de equilíbrio, ele pode paralelamente aproximar-se delas. Na definição dos vários tipos de recozimento, as temperaturas de transformação ou temperaturas críticas são geralmente usadas.
Temperaturas Críticas
As temperaturas críticas a serem consideradas na discussão do recozimento de aço são aquelas que definem o início e a conclusão da transformação para ou a partir da austenita. Para um dado aço, as temperaturas críticas dependem se o aço está sendo aquecido ou resfriado. Temperaturas críticas para o início e conclusão da transformação para austenita durante o aquecimento são denotadas, respectivamente, por Ac1 e Ac3 para aços hipoeutetoides e por Ac1 e Accm (ou simplesmente Acm) para aços hipereutetoides. Essas temperaturas são mais altas que as temperaturas críticas correspondentes para o início e conclusão da transformação a partir da austenita durante o resfriamento, que são denotadas, respectivamente, por Ar3 e Ar1 para aços hipoeutetoides e por Arcm e Ar1 para aços hipereutetoides. (O 'c' e 'r' nos símbolos derivam das palavras francesas 'chauffage' para aquecimento e 'refroidissement' para resfriamento). Estas temperaturas críticas convergem para os valores de equilíbrio Ae1, Ae3 e Aecm à medida que as taxas de aquecimento ou resfriamento tornam-se infinitamente lentas. As posições das linhas Ae1, Ae3 e Aecm estão próximas das linhas A1, A3 e Acm mais gerais (ou seja, próximas ao equilíbrio) no diagrama de fases binário ferro-carbono mostrado na Fig. 2.
Diferentes elementos de liga afetam distintamente estas temperaturas críticas. Como exemplo, cromo (Cr) eleva a temperatura eutetoide, temperatura A1, e manganês (Mn) a abaixa. É possível calcular temperaturas críticas superiores e inferiores usando a composição química real do aço. As equações que dão uma temperatura crítica aproximada para um aço hipoeutetoide são: (i) Ac1 (°C) = 723 – 20,7(% Mn) – 16,9(% Ni) + 29,1(% Si) – 16,9(% Cr) com desvio padrão de ± 11,5 °C, e (ii) Ac3 (°C) = 910 – 203 % C – 15,2(% Ni) + 44,7(% Si) + 104(% V) + 31,5(% Mo) com desvio padrão de ± 16,7 °C.
A presença de outros elementos de liga também tem efeitos distintos nestas temperaturas críticas. As temperaturas críticas de equilíbrio normalmente ficam aproximadamente no ponto médio entre aquelas para aquecimento e resfriamento a taxas iguais. Como o recozimento pode envolver várias faixas de taxas de aquecimento e resfriamento em combinação com tratamentos isotérmicos, os termos específicos temperaturas A1, A3 e Acm são usados com menos frequência ao discutir os conceitos básicos.
Ciclos de Recozimento
Na prática, ciclos térmicos específicos de uma variedade quase infinita são usados para atingir os vários objetivos do recozimento. Estes ciclos se enquadram em várias categorias amplas que podem ser classificadas de acordo com a temperatura à qual o aço é aquecido e o método de resfriamento usado. A temperatura máxima pode ser: (i) abaixo da temperatura crítica inferior, temperatura A1 (recozimento subcrítico), (ii) acima da temperatura A1 mas abaixo da temperatura crítica superior, temperatura A3 em aços hipoeutetoides, ou Acm em aços hipereutetoides (recozimento intercrítico), ou (iii) acima da temperatura A3 (recozimento completo).
Como alguma austenita está presente em temperaturas acima da temperatura A1, a prática de resfriamento através da transformação é um fator crucial para atingir a microestrutura e propriedades desejadas. Consequentemente, aços aquecidos acima de A1 são submetidos a resfriamento contínuo lento ou a tratamento isotérmico a alguma temperatura abaixo de A1 na qual a transformação para a microestrutura desejada pode ocorrer em um tempo razoável.
Sob certas condições, dois ou mais tais ciclos podem ser combinados ou usados em sucessão para atingir os resultados desejados. O sucesso de qualquer operação de recozimento depende da escolha e controle adequados do ciclo térmico, baseados nos princípios metalúrgicos.
Recozimento Subcrítico
O recozimento subcrítico não envolve formação de austenita. A condição anterior do aço é modificada por processos termicamente ativados como recuperação, recristalização, crescimento de grão e aglomeração de carbonetos. A história anterior do aço é, portanto, um fator importante. Em aços hipoeutetoides laminados ou forjados contendo ferrita e perlita, o recozimento subcrítico pode ajustar as durezas de ambos os constituintes, mas tempos excessivamente longos à temperatura podem ser necessários para amolecimento considerável.
O tratamento subcrítico é mais eficaz quando aplicado a aços endurecidos ou trabalhados a frio, que recristalizam prontamente para formar novos grãos de ferrita. A taxa de amolecimento aumenta rapidamente à medida que a temperatura de recozimento se aproxima da temperatura A1. A prática de resfriamento a partir da temperatura de recozimento subcrítico tem muito pouco efeito na microestrutura estabelecida e propriedades resultantes.
Recozimento Intercrítico
A austenita começa a formar quando a temperatura do aço excede a temperatura A1. A solubilidade de C aumenta subitamente (quase 1%) próximo à temperatura A1. Em aços hipoeutetoides, a estrutura de equilíbrio na faixa intercrítica entre a temperatura A1 e a temperatura A3 consiste em ferrita e austenita, e acima da temperatura A3 a estrutura torna-se completamente austenítica. No entanto, a mistura de equilíbrio de ferrita e austenita não é alcançada imediatamente. Como exemplo, a taxa de solução para aço eutetoide típico é mostrada na Fig. 3.
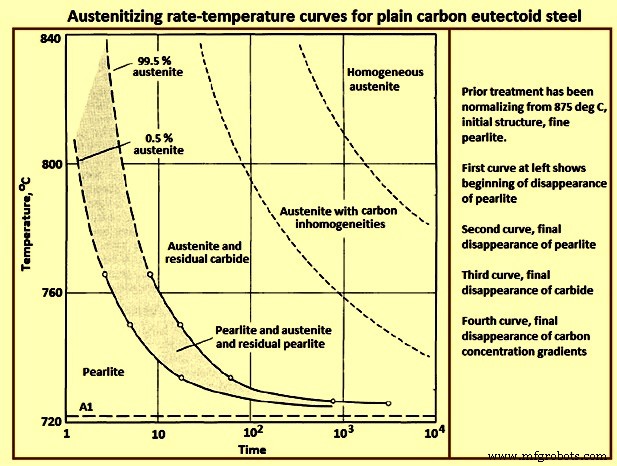
Carbonetos não dissolvidos podem persistir, especialmente se o tempo de austenitização for curto ou a temperatura estiver próxima de A1, causando a austenita a ser inhomogênea. Em aços hipereutetoides, carboneto e austenita coexistem na faixa intercrítica entre a temperatura A1 e a temperatura Acm, e a homogeneidade da austenita depende do tempo e temperatura. O grau de homogeneidade na estrutura na temperatura de austenitização é uma consideração importante no desenvolvimento de estruturas e propriedades recozidas. Estruturas mais homogêneas desenvolvidas a temperaturas de austenitização mais altas tendem a promover estruturas de carboneto lamelar no resfriamento, enquanto temperaturas de austenitização mais baixas na faixa intercrítica resultam em austenita menos homogênea, que promove formação de carbonetos esferoidais.
A austenita formada quando o aço é aquecido acima da temperatura A1 transforma-se de volta em ferrita e carboneto quando o aço é resfriado lentamente abaixo da temperatura A1. A taxa de decomposição da austenita e a tendência da estrutura de carboneto a ser lamelar ou esferoidal dependem amplamente da temperatura de transformação. Se a austenita se transforma logo abaixo da temperatura A1, ela se decompõe lentamente. O produto então pode conter carbonetos esferoidais relativamente grosseiros ou perlita lamelar grosseira, dependendo da composição do aço e da temperatura de austenitização. Este produto tende a ser muito macio.
No entanto, a baixa taxa de transformação em temperaturas logo abaixo da temperatura A1 necessita longos tempos de manutenção em tratamentos isotérmicos, ou taxas de resfriamento contínuo muito lentas, se maciez máxima é desejada. Tratamentos isotérmicos são mais eficientes que resfriamento contínuo lento em termos de alcançar estruturas e maciez desejadas no tempo mínimo. Às vezes, no entanto, o equipamento disponível ou a massa da peça de aço sendo recozida pode tornar o resfriamento contínuo lento a única alternativa viável. À medida que a temperatura de transformação diminui, a austenita normalmente se decompõe mais rapidamente, e o produto de transformação é mais duro, mais lamelar e menos grosseiro que o produto formado logo abaixo da temperatura A1. Em temperaturas de transformação ainda mais baixas, o produto torna-se uma mistura muito mais dura de ferrita e carboneto, e o tempo necessário para transformação isotérmica completa pode novamente aumentar.
Diagramas temperatura-tempo mostrando o progresso da transformação da austenita sob condições de transformação isotérmica (IT) ou contínua (CT) para muitos aços demonstram os princípios acima. Estes diagramas IT ou CT podem ser úteis no projeto de tratamentos de recozimento para graus específicos de aço, mas sua utilidade é limitada já que a maioria dos diagramas publicados representa transformação a partir de uma condição totalmente austenitizada, relativamente homogênea, que nem sempre é desejável ou obtida no recozimento.
No processo de recozimento contínuo, uma prática de recozimento intercrítico é usada para desenvolver microestruturas bifásicas e trifásicas. Nesta prática, o aço é resfriado rapidamente a partir da temperatura intercrítica. O resfriamento rápido causa a transformação das poças de austenita em martensita. A microestrutura final consiste em ilhas de martensita em uma matriz ferrítica. Dependendo do teor de liga das poças de austenita e das condições de resfriamento, a austenita pode não se transformar completamente e a microestrutura consiste em regiões de martensita/austenita retida em uma matriz ferrítica.
Resfriamento Após Transformação Completa
Após a austenita ter sido completamente transformada, pouca outra mudança metalúrgica pode ocorrer durante o resfriamento à temperatura ambiente. Resfriamento extremamente lento pode causar alguma aglomeração de carbonetos, e consequentemente, algum leve amolecimento adicional do aço, mas a este respeito tal resfriamento lento é menos eficaz que transformação a alta temperatura. Portanto, não há razão metalúrgica para resfriamento lento após a transformação ter sido completada, e o aço pode ser resfriado da temperatura de transformação o mais rápido possível para minimizar o tempo total requerido para a operação.
Se transformação por resfriamento contínuo lento foi usada, a temperatura na qual o resfriamento controlado pode ser interrompido depende das características de transformação do aço. No entanto, a massa do aço ou a necessidade de evitar oxidação são considerações práticas que podem exigir resfriamento retardado a ser continuado abaixo da temperatura na qual a transformação da austenita cessa.
Efeito da Estrutura Prévia
Quanto mais finos e uniformemente distribuídos são os carbonetos na estrutura prévia, mais rápida é a taxa na qual a austenita formada acima da temperatura A1 se aproxima da homogeneidade completa. A estrutura prévia, portanto, pode afetar a resposta ao recozimento. Quando carbonetos esferoidais são desejados na estrutura recozida, pré-aquecimento a temperaturas logo abaixo da temperatura A1 às vezes é usado para aglomerar os carbonetos prévios a fim de aumentar sua resistência à solução na austenita no aquecimento subsequente. A presença de carbonetos não dissolvidos ou gradientes de concentração na austenita promove formação de uma estrutura esferoidal, em vez de lamelar, quando a austenita é transformada. Pré-aquecimento para melhorar a esferoidização é aplicável principalmente a aços hipoeutetoides mas também é útil para alguns aços de baixa liga hipereutetoides.
Recozimento Supercrítico ou Completo
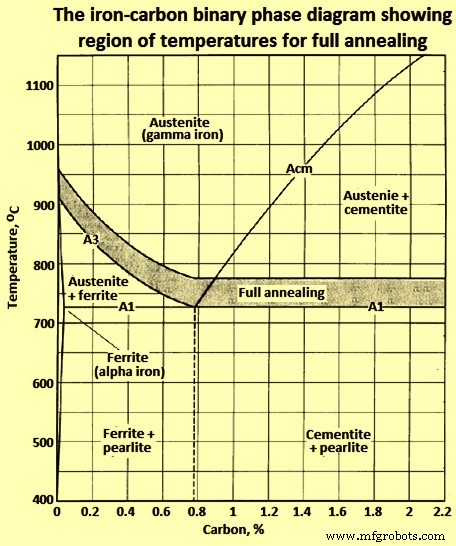
Uma prática comum de recozimento é aquecer aços hipoeutetoides acima da temperatura crítica superior (A3) para atingir austenitização completa. O processo é chamado de recozimento completo. Em aços hipoeutetoides (abaixo de 0,77% C), o recozimento supercrítico (ou seja, acima da temperatura A3) ocorre na região de austenita (o aço é totalmente austenítico na temperatura de recozimento). No entanto, em aços hipereutetoides (acima de 0,77% C), o recozimento ocorre acima da temperatura A1, que é a região bifásica austenita-cementita. A Figura 4 mostra a faixa de temperatura de recozimento para recozimento completo superposta no diagrama de fases binário ferro-carbono da Fig. 2. Em geral, uma temperatura de recozimento 50 °C acima da temperatura A3 para aços hipoeutetoides e temperatura A1 para aços hipereutetoides é adequada.
Tempo de Austenitização e Aço "Dead-Soft"
Aços hipereutetoides podem ser tornados extremamente macios mantendo por longos períodos de tempo na temperatura de austenitização. Embora o tempo na temperatura de austenitização possa ter apenas um pequeno efeito nas durezas reais (como uma mudança de 241 HB para 229 HB), seu efeito na usinabilidade ou propriedades de conformação a frio pode ser apreciável. Austenitização de longo prazo é eficaz em aços hipereutetoides pois produz aglomeração de carbonetos residuais na austenita. Carbonetos mais grosseiros promovem um produto final mais macio. Em aços de baixo C, carbonetos são instáveis em temperaturas acima de A1 e tendem a dissolver na austenita, embora a dissolução possa ser lenta.
Aços com teores de C aproximadamente eutetoides normalmente formam um produto de transformação lamelar se austenitizados por períodos muito longos. Manutenção de longo prazo a uma temperatura logo acima da temperatura A1 pode ser tão eficaz em dissolver carbonetos e dissipar gradientes de concentração de C quanto manutenção de curto prazo a uma temperatura mais alta.
Princípios Orientadores para Recozimento
Os princípios metalúrgicos discutidos acima foram incorporados nas seguintes sete regras, que podem ser usadas como diretrizes para desenvolvimento de programas de recozimento bem-sucedidos e eficientes.
Regra 1 – Quanto mais homogênea é a estrutura do aço austenitizado, mais completamente lamelar é a estrutura do aço recozido. Inversamente, quanto mais heterogênea é a estrutura do aço austenitizado, mais quase esferoidal é a estrutura de carboneto recozida.
Regra 2 – A condição mais macia no aço é normalmente desenvolvida por austenitização a uma temperatura inferior a 55 °C acima de A1 e transformação a uma temperatura (normalmente) inferior a 55 °C abaixo de A1.
Regra 3 – Como tempos muito longos podem ser necessários para transformação completa em temperaturas inferiores a 55 °C abaixo de A1, permita que a maior parte da transformação ocorra na temperatura mais alta, onde um produto macio é formado, e termine a transformação em uma temperatura mais baixa, onde o tempo necessário para conclusão da transformação é curto.
Regra 4 – Após o aço ter sido austenitizado, resfrie para a temperatura de transformação o mais rápido possível para minimizar a duração total da operação de recozimento.
Regra 5 – Após o aço ter sido completamente transformado, a uma temperatura que produz a microestrutura e dureza desejadas, resfrie à temperatura ambiente o mais rápido possível para diminuir ainda mais o tempo total de recozimento.
Regra 6 – Para garantir um mínimo de perlita lamelar nas estruturas de aços ferramenta de 0,7% C a 0,9% C e outros aços de média carbono e baixa liga recozidos, pré-aquecimento é feito por várias horas a uma temperatura cerca de 28 °C abaixo da temperatura crítica inferior (A1) antes de austenitizar e transformar como de costume.
Regra 7 – Para obter dureza mínima em aços ferramenta de liga hipereutetoides recozidos, aquecimento é na temperatura de austenitização por um longo tempo (cerca de 10 a 15 horas), então transformando como de costume.
Estas regras são aplicadas mais eficazmente quando as temperaturas críticas e características de transformação do aço foram estabelecidas e quando a transformação por tratamento isotérmico é viável.
Temperaturas de Recozimento
Do ponto de vista prático, a maioria das práticas de recozimento foi estabelecida a partir da experiência. Para muitas aplicações de recozimento, é suficiente simplesmente especificar que o aço seja resfriado no forno a partir de uma temperatura de recozimento (austenitização) designada.
Ciclos de aquecimento que utilizam temperaturas de austenitização nas extremidades superiores das faixas normais resultam em estruturas perlíticas. Estruturas esferoidizadas predominantemente são obtidas quando temperaturas mais baixas são usadas. Quando aço liga é recozido para obter uma microestrutura específica, maior precisão é necessária na especificação de temperaturas e condições de resfriamento para recozimento.
Para a maioria dos aços, o recozimento pode ser feito aquecendo à temperatura de austenitização e então resfriando no forno a uma taxa controlada ou resfriando rapidamente para, e mantendo em, uma temperatura mais baixa para transformação isotérmica. Ambos os procedimentos resultam em dureza virtualmente a mesma. No entanto, consideravelmente menos tempo é necessário para transformação isotérmica.
Uniformidade de Temperatura
Uma contribuição potencial para a falha de uma operação de recozimento é a falta de conhecimento da distribuição de temperatura dentro da carga de aço no forno. Fornos grandes o suficiente para recozcer cerca de 20 toneladas de aço de cada vez não são incomuns. Em algumas grandes forjarias, peças podem pesar mais de 300 toneladas. Quanto maior o forno, mais difícil é estabelecer e manter condições de temperatura uniformes em toda a carga, e mais difícil é alterar a temperatura do aço durante aquecimento ou resfriamento.
Termopares do forno indicam a temperatura do espaço acima, abaixo ou ao lado da carga, mas esta temperatura pode diferir em 28 °C ou mais da temperatura do próprio aço, especialmente quando o aço está em um tubo ou caixa, ou quando barras ou tiras são empacotadas em uma carga densa em atmosfera neutra. Quando estas condições existem, a distribuição de temperatura em toda a carga durante aquecimento e resfriamento deve ser estabelecida colocando termopares entre as barras, forjados, bobinas, etc. Uma boa prática é soldar ponto a ponto um termopar na peça de trabalho ou usar termopares embutidos (termopares colocados em furos perfurados na peça de trabalho). A regulação do forno durante a operação de recozimento deve ser baseada nas temperaturas indicadas por estes termopares, que estão em contato real com o aço, em vez das temperaturas indicadas pelos termopares do forno.
Esferoidização
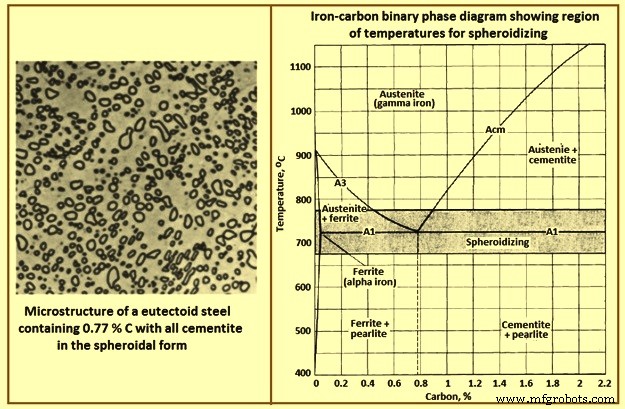
A maioria de toda atividade de esferoidização é realizada para melhorar a conformabilidade a frio de aços. Também é realizada para melhorar a usinabilidade de aços hipereutetoides, bem como aços ferramenta. Uma microestrutura esferoidizada é desejável para conformação a frio pois reduz a tensão de escoamento do material. A tensão de escoamento é determinada pela proporção e distribuição de ferrita e carbonetos. A resistência da ferrita depende de seu tamanho de grão e da taxa de resfriamento. Se os carbonetos estão presentes como lamelas na perlita ou esferoides afeta profundamente a conformabilidade do aço. Aços podem ser esferoidizados, ou seja, aquecidos e resfriados para produzir uma estrutura de carbonetos globulares em uma matriz ferrítica.
A Figura 5 mostra microestrutura de um aço eutetoide contendo 0,77% C com toda a cementita na forma esferoidal. A esferoidização pode ocorrer por vários métodos: (i) manutenção prolongada a uma temperatura logo abaixo de Ae1, (ii) aquecimento e resfriamento alternados entre temperaturas logo acima de Ac1 e logo abaixo de Ar1, (iii) aquecimento a uma temperatura logo acima de Ac1, e então resfriando muito lentamente no forno ou mantendo a uma temperatura logo abaixo de Ar1, (iv) resfriamento a uma taxa adequada a partir da temperatura mínima na qual todo carboneto é dissolvido para prevenir re-formação de uma rede de carboneto, e então reaquecimento de acordo com os primeiros ou segundos métodos acima (aplicável a aço hipereutetoide contendo rede de carboneto). A Fig. 5 mostra a faixa de temperaturas usada para esferoidização de aços hipoeutetoides e hipereutetoides. As taxas de esferoidização fornecidas por estes métodos dependem um pouco da microestrutura prévia, sendo maiores para estruturas têmperas nas quais a fase de carboneto é fina e dispersa. Trabalho a frio prévio também aumenta a taxa da reação de esferoidização em um tratamento de esferoidização subcrítico.
Deve-se notar que é difícil estabelecer designações consistentes para temperaturas críticas. Em discussões sobre aquecimento com manutenção prolongada, as temperaturas críticas de interesse devem ser as temperaturas de equilíbrio Ae1 e Ae3. A terminologia torna-se mais arbitrária em discussões de aquecimento e resfriamento a taxas não especificadas e para tempos de manutenção não especificados.
O efeito da microestrutura prévia na esferoidização pode ser visto aplicando o mesmo ciclo de aquecimento tempo/temperatura a duas amostras (uma com microestrutura prévia martensítica, e a segunda com microestrutura prévia ferrita-perlita) e mantendo ambas as amostras por 21 horas a 700 °C. Pode-se ver que a esferoidização ocorreu na amostra de aço com microestrutura prévia martensítica. Por outro lado, apenas começou no mesmo aço com microestrutura prévia ferrita-perlita. Vê-se que após 200 horas a 700 °C, o processo de esferoidização está quase completo no aço ferrita-perlita prévio. No entanto, vestígios de áreas perlíticas ainda podem ser vistos.
Para esferoidização completa, temperaturas de austenitização ligeiramente acima da temperatura Ac1 ou aproximadamente no ponto médio entre Ac1 e Ac3 são usadas. Se uma temperatura ligeiramente acima de Ac1 for usada, boas características de carregamento e controles precisos de temperatura são necessários para resultados adequados, caso contrário, é concebível que Ac1 não seja atingida e que a austenitização não ocorra.
Aços de baixo C são raramente esferoidizados para usinagem, porque na condição esferoidizada eles são excessivamente macios e "pegajosos", cortando com cavacos longos e tenazes. Quando aços de baixo C são esferoidizados, é geralmente para permitir deformação severa. Por exemplo, quando tubo de aço 0,2% C está sendo produzido por trefilação a frio em duas ou três passadas, uma estrutura esferoidizada é alcançada se o material for recozido por 0,5 a 1 hora a 690 °C após cada passagem. O produto final tem dureza de cerca de 163 HB. Tubos nesta condição são capazes de suportar deformação severa durante conformação a frio subsequente. Como com muitos outros tipos de tratamento térmico, a dureza após esferoidização depende do teor de C e liga. Aumentar o C ou teor de liga, ou ambos, resulta em aumento na dureza como esferoidizado, que geralmente varia de 163 HB a 212 HB.
Recozimento de Processo
À medida que a dureza do aço aumenta durante o trabalho a frio, a ductilidade diminui e a redução a frio adicional torna-se tão difícil que o material de aço deve ser recozido para restaurar sua ductilidade. Tal recozimento entre etapas de processamento é referido como recozimento em processo ou simplesmente recozimento de processo. Pode consistir de qualquer tratamento apropriado. Na maioria dos casos, no entanto, um tratamento subcrítico é adequado e menos custoso, e o termo "recozimento de processo" sem qualificação adicional normalmente se refere a um recozimento subcrítico em processo. A Fig. 6 mostra a faixa de temperaturas tipicamente usadas para recozimento de processo.
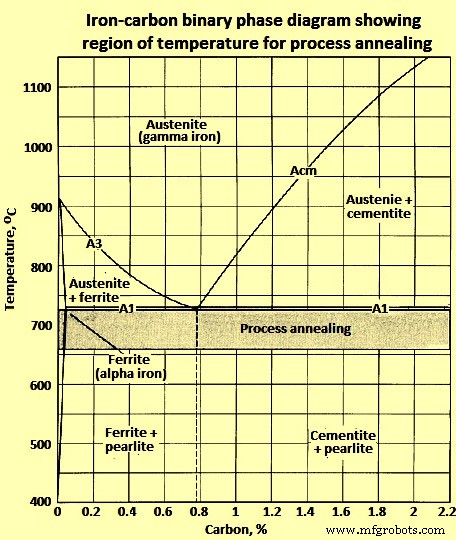
O recozimento de processo normalmente consiste em aquecer a uma temperatura abaixo de Ae1, manter por tempo apropriado e então resfriar, geralmente ao ar. Na maioria dos casos, aquecer a uma temperatura entre 10 °C e 20 °C abaixo de Ae1 produz a melhor combinação de microestrutura, dureza e propriedades mecânicas. Controles de temperatura são necessários apenas para evitar aquecer o material acima de Ae1 e assim frustrar o propósito do recozimento.
Quando o recozimento de processo é realizado meramente para amolecer um material para operações como serra a frio e cisalhamento a frio, temperaturas bem abaixo de Ae1 normalmente são usadas e controles rigorosos são desnecessários.
Na indústria de fios, o recozimento de processo é usado como tratamento intermediário entre a trefilação do fio para um tamanho ligeiramente maior que o tamanho final desejado e a trefilação de uma redução leve para o tamanho final. Fio assim feito é conhecido como fio recozido em processo. O recozimento de processo também é usado na produção de fio suficientemente macio para upset severo e para permitir trefilação de tamanhos menores de fio de aço de baixo C e médio C que não podem ser trefilados ao tamanho pequeno desejado diretamente do tarugo laminado a quente. O recozimento de processo é mais satisfatório que o recozimento de esferoidização para um material que, por causa de sua composição ou tamanho (ou ambos), não pode ser trefilado ao tamanho final porque lhe falta ductilidade ou não atende requisitos físicos. Além disso, material que é cisalhado a frio durante o processamento é recozido em processo para elevar a ductilidade da superfície cisalhada a um nível adequado para processamento adicional.
Estruturas Recozidas para Usinagem
Diferentes combinações de microestrutura e dureza, consideradas em conjunto, são significativas em termos de usinabilidade. Baseado em muitas observações, microestruturas ótimas para usinagem de aços de vários teores de carbono são dadas na Tabela 1.
| Tabela 1 - Microestrutura ótima para usinagem de aços de vários teores de carbono | ||
|---|---|---|
| Nº | Microestrutura ótima | |
| 1 | 0,06-0,2 | Como laminado (mais econômico) |
| 2 | 0,2-0,3 | Sob 75 mm diâmetro – normalizado, 75 mm diâmetro e acima – como laminado |
| 3 | 0,3-0,4 | Recozido, para produzir perlita grossa, ferrita mínima |
| 4 | 0,4-0,6 | Carbonetos esferoidizados grosseiros a perlita lamelar grossa |
| 5 | 0,6-1,0 | 100% carbonetos esferoidizados, grosseiros a finos |
O tipo de operação de usinagem também é um fator. Por exemplo, certas engrenagens são feitas de tubo de aço grau 5160 pela operação dupla de usinagem em máquinas de parafusos automáticas e broqueamento de ranhuras transversais. As operações de máquina de parafusos são mais fáceis com material completamente esferoidizado, mas uma estrutura perlítica é mais adequada para broqueamento. Uma estrutura semi-esferoidizada provou ser um compromisso satisfatório.
Estruturas semi-esferoidizadas podem ser alcançadas por austenitização a temperaturas mais baixas, e às vezes a taxas de resfriamento mais altas, que aquelas usadas para alcançar estruturas perlíticas. A estrutura semi-esferoidizada do tubo de aço grau 5160 mencionado acima é alcançada aquecendo a 790 °C e resfriando a 28 °C/hora até 650 °C. Para este aço, austenitização a uma temperatura de cerca de 775 °C resulta em mais esferoidização e menos perlita.
Aços de médio C são muito mais difíceis de esferoidizar completamente que aços de alto C como graus 1095 e 52100. Na ausência de carbonetos em excesso para nuclearem e promoverem a reação de esferoidização, é mais difícil alcançar liberdade completa de perlita em ciclos práticos de tratamento térmico. Em níveis de C mais baixos, estruturas consistindo de perlita grossa em uma matriz de ferrita frequentemente são consideradas as mais usináveis. Em alguns aços liga, este tipo de estrutura pode ser melhor alcançado aquecendo a temperaturas bem acima de Ac3 para estabelecer um tamanho de grão austenítico grosso, então mantendo abaixo de Ar1 para permitir formação de perlita lamelar grossa. Este processo às vezes é referido como recozimento cíclico ou recozimento lamelar. Por exemplo, engrenagens forjadas de aço grau 4620 são aquecidas rapidamente em forno de 5 zonas a 980 °C, resfriadas a 625-640 °C em zona refrigerada a água, e mantidas a essa temperatura por 120 a 150 minutos. A estrutura resultante é perlita lamelar grossa em uma matriz de ferrita e tem dureza de 140 HB a 146 HB.
Processo de manufatura
- Helicóptero: Aeronave Rotativa Versátil para Decolagem Vertical e Voo Estacionário de Precisão
- Invernagem Essencial de Escavadeiras: Proteja Sua Máquina e Operadores do Frio
- Recozimento Explicado: Reduzindo Dureza e Aumentando Durabilidade do Metal
- Cunha Fria: Definição, Usos e Vantagens
- AuAg20Cu10: Liga Ouro-Prata-Cobre 0% Trabalhada a Frio para Contatos Duráveis
- Ouro (Au) 30% Trabalhado a Frio: Resistência, Ductilidade e Potencial de Liga Aumentados
- Ouro (Au) 50% Trabalhado a Frio: Resistência Aumentada e Liga Versátil
- Ouro (Au) – 0% Trabalhado a Frio: Metal Puro, Inalterado
- Ouro (Au) 10% Encruado a Frio: Qualidade Premium e Trabalhabilidade Aprimorada
- Ouro (Au) 20% Encruado a Frio: Resistência Superior e Versatilidade