



Corte Ortogonal vs. Oblíquo: Diferenças Fundamentais na Usinagem
O corte de metal (usinagem) é a base da manufatura. Dois modelos teóricos fundamentais descrevem a geometria do corte: Ortogonal (2D) e Oblíquo (3D). A distinção baseia-se no ângulo entre o fio de corte e a direção do movimento relativo (velocidade de corte).
Definições
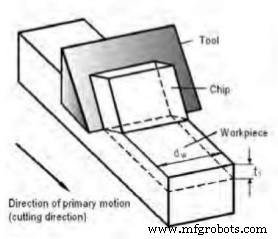
Corte Ortogonal (2D)
O fio de corte da ferramenta (cunha) é perpendicular (90°) à direção do movimento de corte (velocidade Vc). O fio é mais largo que a largura do corte. As forças de corte atuam em um único plano (plano de corte), representáveis em 2D (Força de Corte Fc e Força de Empuxo Ft).
Corte Oblíquo (3D)
O fio de corte forma um ângulo agudo (inclinação i ≠ 90°) com a direção do movimento. As lascas fluem em ângulo em relação ao fio. As forças têm três componentes (Fc, Ft, Fr radial), exigindo representação 3D. É a realidade da maioria das operações (torno, fresa, broca).
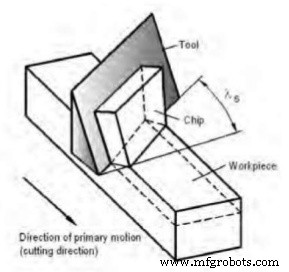
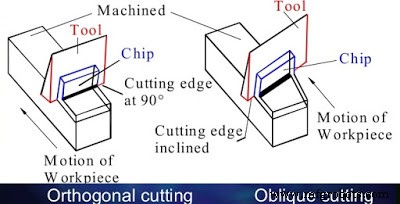
Tabela Comparativa Detalhada
| Nº | Corte Ortogonal | Corte Oblíquo |
|---|---|---|
| 1 | Fio de corte perpendicular (90°) à direção do movimento. | Fio de corte inclinado (ângulo i ≠ 90°) à direção do movimento. |
| 2 | Fluxo de lasca normal (perpendicular) ao fio de corte. | Fluxo de lasca forma ângulo (η) com a normal ao fio (ângulo de fluxo). |
| 3 | Duas componentes de força: Corte (Fc) e Empuxo (Ft). Representação 2D. | Três componentes: Corte (Fc), Empuxo (Ft) e Radial (Fr). Representação 3D necessária. |
| 4 | Vida de ferramenta menor (concentração de calor/força na aresta reta). | Vida de ferramenta maior (dissipação de calor ao longo do fio inclinado). |
| 5 | Força de cisalhamento por unidade de área alta → maior calor/área. | Força de cisalhamento por unidade de área baixa → menor calor/área → maior vida útil. |
| 6 | Lasca flui sobre a face de saída (raque) da ferramenta. | Lasca flui lateralmente (sideways) ao longo da face de saída. |
Resumo Prático
- Modelo Ortogonal: Base teórica simplificada para análise de forças, tensões, temperaturas, formação de lasca (Merchant, Lee & Shaffer). Usado em brocas (corte transversal), plaina, torneamento idealizado.
- Realidade Oblíqua: Torneamento real (ângulo de inclinação da ferramenta), fresamento (fio curvo/inclinado), furação. Análise requer modelos 3D (Oxley, FEA).
- A inclinação do fio (i) no corte oblíquo reduz a espessura de lasca efetiva e a força de corte unitária, sendo benéfica para vida da ferramenta e acabamento.
Processo de manufatura
- Galvanoplastia vs. Anodização: Diferenças-Chave para Tratamentos de Superfície Metálica
- Metais Ferrosos vs. Não Ferrosos: Diferenças, Usos e Propriedades Essenciais
- Brasagem vs Solda Branda: Principais Diferenças Explicadas
- Entendendo Furação, Alargamento e Rebaixamento: Diferenças-Chave Explicadas
- Plainadora vs Plainadora de Mesa: Principais Diferenças Explicadas
- Turbinas de Impulso vs. Reação: Diferenças Principais e Como Operam
- Motores 2 Tempos vs 4 Tempos: Diferenças Principais Explicadas
- Motor a Gasolina vs Diesel: Diferenças Principais Explicadas
- Correia de Transmissão vs Correia Dentada: Diferenças Principais Explicadas
- Injeção de Combustível vs Carburador: Diferenças Principais Explicadas