



Defeitos de Fundição: Tipos, Causas e Remédios Comprovados
Defeitos em fundição surgem de limitações do processo, projeto inadequado, controle de processo falho ou erro humano. Embora a fundição "perfeita" seja ideal, a meta industrial é mantê-los dentro dos critérios de aceitação (normas ASTM, ISO, NADCA). Ensaios não destrutivos (END) — Ultrassom, Radiografia, Partículas Magnéticas, Líquido Penetrante — são essenciais para detecção.
Condições Favoráveis a Defeitos
- Projeto do modelo/padrão defeituoso
- Fusão inadequada do metal (superaquecimento, gases, escória)
- Defeitos no molde/núcleo (resistência, permeabilidade)
- Material de moldagem inadequado
- Resfriamento/solidificação mal controlado
- Sistema de alimentação (canais, alimentadores) defeituoso
- Ventilação (desgasificação) insuficiente do molde
Classificação e Análise dos Principais Defeitos
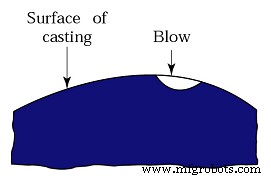
1. Sopros (Blowholes / Gas Porosity)
Cavidades gasosas (redondas/ovais) na superfície ou internas. Gás aprisionado por ventilação ruim, umidade/gás excessivo na areia, baixa permeabilidade, areia muito quente, ou temperatura de vazamento baixa.
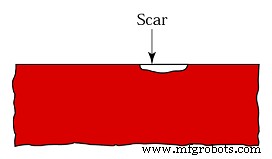
2. Cicatriz (Scar)
Defeito superficial raso em faces planas. Camada fina de metal cobre a cavidade de gás. Ventilação/permeabilidade insuficiente.
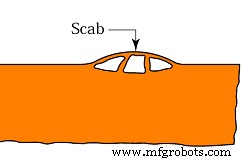
3. Crosta / Inclusão de Areia/ Escória (Scab / Sand/Slag Inclusion)
Aspecto de escória/areia incrustada no metal. Difícil de corrigir (não pontual). Causa: molde/núcleo defeituoso, baixa resistência de ligação da areia, baixa permeabilidade.
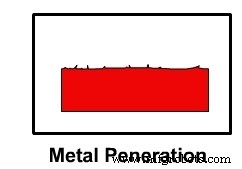
4. Penetração Metálica (Metal Penetration)
Metal líquido penetra nos interstícios da areia do molde (molde poroso/fraco, alta fluidez do metal). Superfície áspera, rugosa, "pele de laranja".
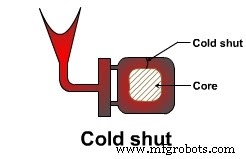
5. Fechamento a Frio (Cold Shut / Cold Lap)
Duas frentes de metal líquido encontram-se e solidificam antes de fundir completamente, criando linha de união fraca/bolhas. Projeto de alimentação, temperatura de vazamento baixa, fluidez insuficiente.
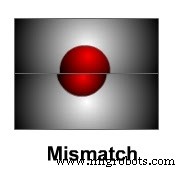
6. Desalinhamento (Mismatch / Shift)
Desalinhamento entre cope (parte superior) e drag (inferior) do molde. "Mold shift" (cope move) ou "Cope shift" (drag move). Causa: flutuação do metal, pinos de caixa frouxos, fixação fraca.
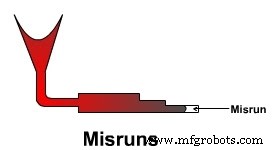
7. Falta de Enchimento (Misrun)
Metal solidifica antes de preencher totalmente a cavidade. Paredes finas, alimentação ruim, vazamento lento, modelo danificado, baixa fluidez.
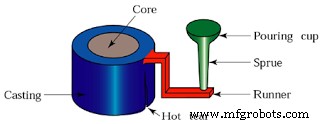
8. Trinca a Quente / Rasgo a Quente (Hot Tear / Hot Crack)
Trinca durante solidificação, onde a contração é impedida e o metal semi-sólido não tem resistência à tração. Comum em mudanças bruscas de seção. Resfriamento desigual, posicionamento errado de "chills" (resfriadores).
9. Retração (Shrinkage)
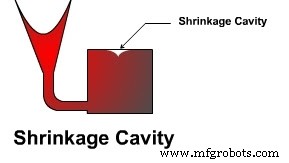
Cavidades por contração volumétrica na solidificação sem compensação de alimentação. Alimentador (riser) pequeno/mal posicionado, direção de solidificação errada, "chills"/ingates mal locados.
10. Ondulação / Veio (Buckle)
Linhas irregulares na superfície. Falha/expansão da superfície da areia pelo calor do metal.
11. Micro-porosidade / Porosidade Pontiforme (Pinhole)
Pequenos sopros (pontos) em grande quantidade, superfície/subsuperfície. Ventilação/permeabilidade ruim.
12. Empenamento (Warpage)
Deformação durante/após solidificação por taxas de resfriamento diferentes em seções adjacentes → tensões residuais → distorção.
13. Dilatação / Inchaço (Swell)
Aumento de dimensões da cavidade pela pressão do metal líquido. Molde fraco (resistência/rigidez insuficiente) ou modelo fraco que cede ao apiloamento.
Conclusão
A eliminação de defeitos exige integração: Projeto de Fundição (DFM) → Simulação de solidificação (Magma, ProCAST, NovaFlow) → Controle de areia/metal/processo → Inspeção END. A prevenção é sempre mais barata que a sucata ou retrabalho.
Processo de manufatura
- Areia de Moldar em Fundição Metalúrgica: Tipos, Constituintes e Características
- Defeitos Comuns em Fundição Metalúrgica: Causas e Prevenção
- Defeitos Comuns no Lingotamento Contínuo de Aço: Causas e Prevenção
- Fundição de Metais: Definição, Tipos e Processo Completo
- Guia Completo de Fundição de Metais: Definições, Tipos e Processos
- Entendendo Falhas de Ferramentas de Perfuração: Causas, Prevenção e Estratégias de Reparo
- Fundição sob Pressão: Câmaras Quente e Fria, Variantes e Aplicações
- Fundição Centrífuga: Tipos (Verdadeira, Semi, Centrifugação), Princípio e Aplicações
- Defeitos Comuns de Soldagem: Causas, Identificação e Soluções Eficazes
- Laminação: Tipos de Laminação e Defeitos Comuns em Metais Laminados