



Fundição em Areia Explicada: Fundamentos da Fabricação de Moldes Metálicos
Como formar fundições complexas com moldes de areia
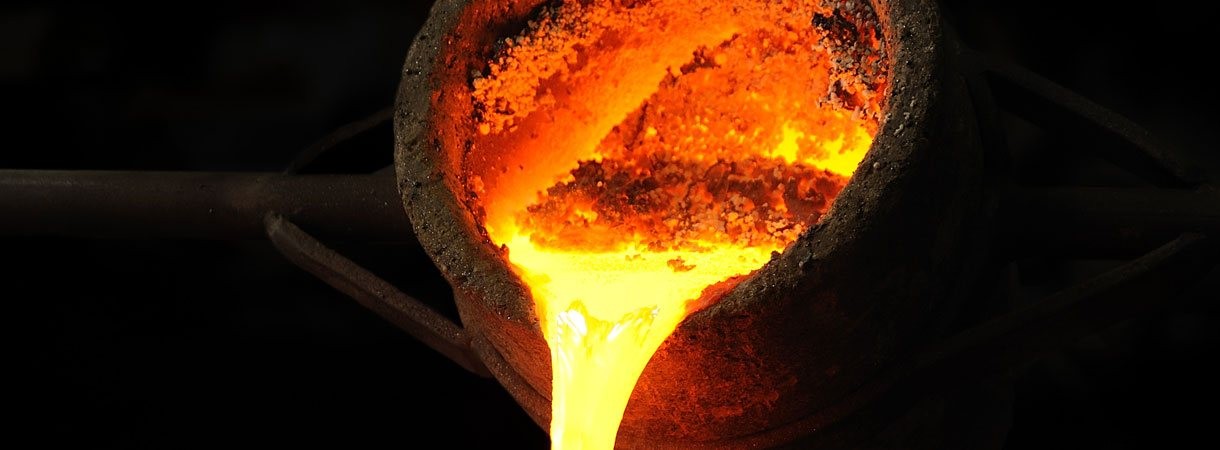
Fundição em areia é um processo que utiliza moldes de areia não reutilizáveis para formar fundidos metálicos. Por um lado, a fundição é um processo de fabricação enganosamente simples: qualquer um que tenha construído castelos na praia sabe que areia pode ser usada para fazer formas detalhadas. No entanto, em uma fundição, lidando com o calor do metal líquido, muitos fatores devem ser considerados para o sucesso. A fundição é usada para fazer componentes metálicos de todos os tamanhos, variando de algumas onças a várias toneladas. Moldes de areia podem ser formados para criar fundidos com detalhe externo fino, núcleos internos e outras formas. Quase qualquer liga metálica pode ser fundida em areia. Cavidades são feitas em areia umedecida, preenchidas com metal líquido, e deixadas para esfriar.
O que é Areia de Moldagem?
A areia de moldagem tem três vantagens importantes sobre outros materiais de molde:
- é barata,
- é facilmente reciclada, e
- pode suportar temperaturas extremamente altas.
A fundição em areia é um dos poucos processos disponíveis para metais com altas temperaturas de fusão, como aços, níquel e titânio. Devido à sua flexibilidade, resistência ao calor e custo relativamente baixo, a fundição em areia é o processo de fundição mais amplamente utilizado.
Fundidos são produzidos vertendo metal líquido em uma cavidade de molde. Para uma fundição ser bem-sucedida, a cavidade do molde deve reter sua forma até que o metal tenha esfriado e solidificado completamente. Areia pura se desfaz facilmente, mas a areia de moldagem contém material aglutinante que aumenta sua capacidade de resistir ao calor e manter a forma.
Areia verde (um agregado de areia, carvão pulverizado, argila bentonita e água) tem sido tradicionalmente usada em fundição em areia, porém modernos sistemas de moldagem quimicamente ligados estão se tornando mais populares. A areia de fundição mais amplamente usada é sílica (SiO2).
Propriedades da Areia de Moldagem
Resistência
A capacidade do molde de areia de manter sua forma geométrica sob condições de tensão mecânica.
Permeabilidade
A capacidade de um molde de areia de permitir a escape de gases e vapor durante o processo de fundição.
Teor de Umidade
O teor de umidade afeta a resistência e permeabilidade de um molde: um molde com pouca umidade pode se desfazer, enquanto um molde com muita umidade pode causar bolhas de vapor aprisionadas na fundição.
Fluididade
A capacidade da areia de preencher pequenas cavidades no modelo. Alta fluididade cria um molde mais preciso, e é portanto útil para fundidos detalhados.
Tamanho de Grão
O tamanho das partículas individuais de areia.
Forma do Grão
Esta propriedade avalia a forma dos grãos individuais de areia baseada em quão redondos são. Geralmente, três categorias de grão são usadas em areia de fundição:
- Grão Arredondado — areias fornecem resistência de ligação relativamente pobre, mas boa fluididade e acabamento superficial.
- Grãos Angulares — têm maior resistência de ligação devido ao encaixe, mas pior fluididade e permeabilidade que areias de grão arredondado.
- Grãos Sub-angulares — são o meio termo. Possuem melhor resistência e menor permeabilidade relativos a grãos arredondados, mas menor resistência e melhor permeabilidade que grãos angulares.
Colapsibilidade
A capacidade da mistura de areia de colapsar sob força. Maior colapsibilidade do molde permite que o fundido metálico encolha livremente à medida que solidifica, sem risco de trincas a quente ou rachaduras.
Resistência Refratária
O molde não deve derreter, queimar ou trincar quando metal líquido é vazado nele. Resistência refratária mede a capacidade da areia de moldagem de suportar calor extremo.
Reutilização
A capacidade da areia de moldagem de ser reutilizada (após condicionamento da areia) para produzir outras fundições em areia em operações de fabricação subsequentes.
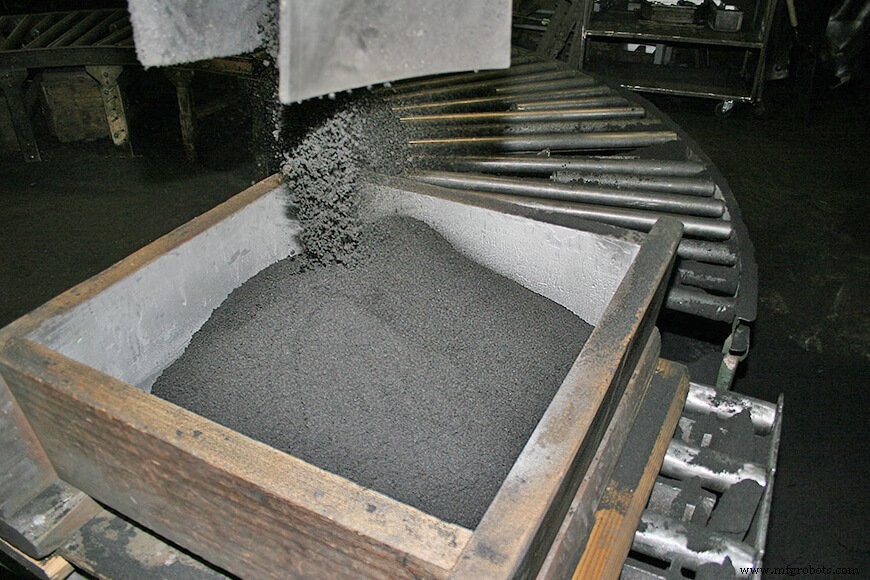
Muitas propriedades de um agregado de areia dependem do tamanho e distribuição das partículas de areia: tamanho de grão pequeno aumenta a resistência do molde, mas tamanho de grão grande é mais permeável. Areia finamente granulada fornece fundidos com bom acabamento superficial, mas possui baixa permeabilidade, enquanto areia de grão grosso fornece o oposto.
Aditivos especiais ou aglutinantes podem ser adicionados ao agregado básico de areia, argila e água para aumentar a coesão. Estes aglutinantes podem ser orgânicos ou inorgânicos. Aglutinantes comuns incluem cereais, piche moído, carvão marinho, gilsonita, óleo combustível, farinha de madeira, farinha de sílica, óxido de ferro, perlita, melaço, dextrina e materiais proprietários.
Encontrar a combinação perfeita não é fácil. Algumas propriedades de um agregado de areia são contraditórias entre si: uma areia de moldagem com maior colapsibilidade tem menos resistência, e uma com maior resistência tem menos colapsibilidade. Trocas são frequentemente necessárias para alcançar um compromisso que forneça propriedades apropriadas para a peça específica e aplicação de fundição. O controle preciso das propriedades da areia de moldagem é tão essencial que laboratórios de areia se tornaram uma adição comum às fundições modernas.
Partes de um Molde de Fundição em Areia
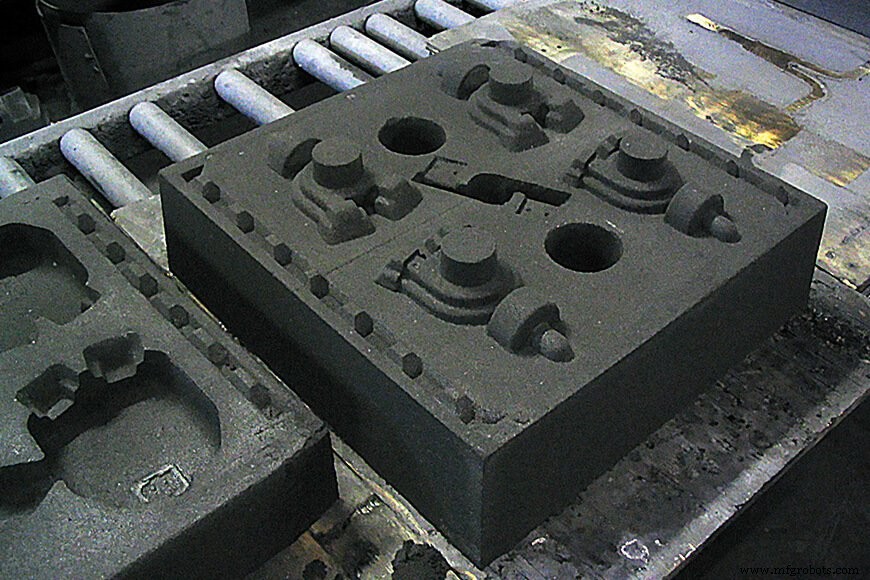
Um fundido metálico é moldado pelo molde usado para produzi-lo — um bom molde é pré-requisito para uma boa fundição. Moldes têm múltiplas partes que trabalham juntas para influenciar o produto final.
A cavidade do molde é moldada pelo modelo, um modelo em tamanho real da peça que faz uma impressão no molde de areia. Algumas superfícies internas não estão incluídas no modelo, e serão criadas por núcleos separados.
Um núcleo é uma forma de areia inserida no molde para moldar o interior da fundição, incluindo características como furos ou passagens. Núcleos são geralmente feitos de areia de moldagem para que possam ser desareados do fundido. Uma marca de núcleo é uma região adicionada ao modelo, núcleo ou molde para localizar e suportar o núcleo dentro do molde.
Suporte adicional de núcleo é fornecido por chapes — pequenas peças metálicas fixadas entre o núcleo e a superfície da cavidade. Para manter esse suporte, as chapes devem ser compostas de um metal com mesma ou maior temperatura de fusão que a do metal sendo fundido. Após solidificação, as chapes terão sido envolvidas dentro do fundido.
Núcleos de areia podem ser produzidos usando muitos dos mesmos métodos que moldes de areia: assim como moldes são moldados por um modelo, núcleos de areia são moldados por uma caixa de núcleo; são similares a uma matriz e podem ser feitos de madeira, plástico ou metal. As caixas de núcleo também podem conter múltiplas cavidades para produzir vários núcleos idênticos.
Um alimentador (riser) é um vazio extra dentro do molde projetado para conter metal em excesso. Previne vazios de retração de formar no fundido principal alimentando metal líquido à cavidade do molde à medida que solidifica e encolhe.
O molde de areia inteiro é contido em uma caixa chamada caixa de molde (flask). Em um molde de duas partes, que é típico de fundições em areia, a metade superior (contendo a metade superior do modelo, caixa de molde e núcleo) é chamada de cope. A metade inferior é chamada de drag. A linha de separação é a linha ou superfície que separa o cope e o drag.
Como Fazer uma Fundição em Areia
A fundição em areia envolve quatro etapas básicas: montar o molde de areia, vazar metal líquido no molde, permitir que o metal esfrie, então quebrar a areia e remover a fundição. Claro, o processo é mais complexo do que soa.
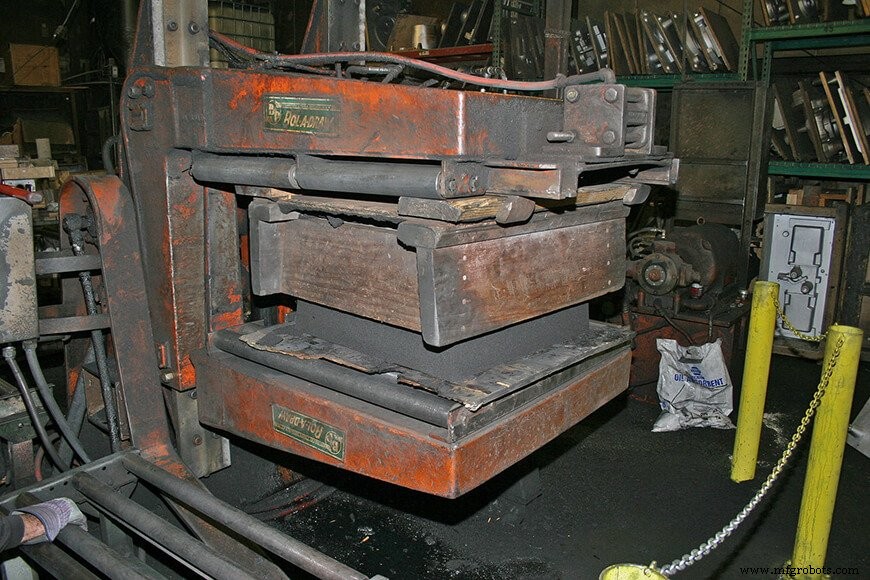
A primeira etapa de montagem do molde é preencher parcialmente o drag com areia. O modelo, marca de núcleo, núcleos e sistema de alimentação são colocados perto da linha de separação. O cope é então montado no drag. Areia adicional é vazada na metade do cope até que o modelo, núcleo e sistema de alimentação sejam cobertos, e então a areia é compactada por vibração ou meios mecânicos. Areia em excesso é removida com uma régua de corte.
Agora que o molde é formado, o cope é removido do drag para que o modelo possa ser extraído do molde.
A extração do modelo é realizada cuidadosamente para evitar quebrar ou distorcer a cavidade do molde recém-formada. Isso é facilitado projetando um desenho (draft): um afilamento vertical perpendicular à linha de separação. O afilamento do desenho é geralmente de pelo menos 1°. Quanto mais rugosa a superfície do modelo, maior o desenho a ser fornecido.
Antes que possa ser preenchido com metal líquido, o molde completo precisa ser preparado; a cavidade do molde é frequentemente lubrificada com lavagens de molde para facilitar a remoção da fundição. Então os núcleos são posicionados, materiais adicionais de molde como corda de cope são adicionados para ajudar a prevenir vazamentos, e as metades do molde são fechadas e firmemente fixadas juntas; as seções cope e drag mantêm alinhamento adequado com a ajuda de pinos e guias.
As metades do molde devem permanecer seguras para que metal líquido não vaze através da linha de separação. Antes de vazar moldes sem caixa, jaquetas de vazamento de madeira ou metal são frequentemente colocadas ao redor do molde e pesos são colocados no topo para manter o cope de não levantar.
Metal líquido entra na cavidade do molde através de um sistema de alimentação (gating system): metal líquido é vazado em um molde via copinho de vazamento, continua pelo canal de vazamento (sprue) (a parte vertical do sistema de alimentação), e então pelos canais horizontais (runners). Gases acumulados e ar deslocado escapam por ventos. Os múltiplos pontos onde o metal é introduzido na cavidade do molde a partir dos canais são chamados de portas (gates).
Após a fundição ter esfriado, ela é quebrada fora do molde de areia. O processo de remover areia dos fundidos é chamado desareamento (shakeout). A fundição pode ser removida manualmente ou por maquinário automatizado. Mesas de agitação e tambores rotativos são comumente usados.
Existem variações neste processo básico dependendo do modelo, tipo de caixa e nível de mecanização:
- Moldagem em Bancada é preferida para trabalhos pequenos. Toda a operação é realizada em uma bancada de altura conveniente.
- Moldagem no Chão é usada para trabalhos de tamanho médio e grande. Como o nome sugere, o molde é colocado no chão antes do vazamento.
- Moldagem por Máquina é empregada para produção em massa. Moldagem por máquina economiza mão de obra e oferece precisão e uniformidade superiores, tornando possível manter tolerâncias dentro de limites estreitos em alta taxa. As operações primárias realizadas por máquinas de moldagem são compactação da areia de moldagem, virar o molde, formar porta, bater no modelo e sua retirada.
Reciclagem de Areia de Moldagem
Após a areia ter sido desareada de uma fundição completa, os torrões são resfriados e triturados. Todas as partículas e granulados metálicos são removidos, frequentemente com assistência de um campo magnético. Toda areia e constituintes são peneirados com peneiras vibratórias, rotativas ou agitadoras. Areia limpa pode então ser reintroduzida no início do ciclo de produção de areia de moldagem.
Areias de moldagem são preparadas em misturadores (mullers), que misturam a areia, agente aglutinante e água. Aeradores são usados em conjunto para soltar a areia para torná-la mais adequada à moldagem.
Areia preparada é entregue ao chão de moldagem, geralmente por caminhões caçamba ou por transportadores de correia, onde é formada em moldes; os moldes podem ser colocados no chão ou entregues por transportadores a uma estação de vazamento. Após o vazamento, os fundidos são removidos da areia aderente em uma estação de desareamento. A areia usada, por sua vez, é retornada aos silos de armazenamento por transportador de correia ou outros meios.
Areia de fundição é tipicamente reciclada e reutilizada através de muitos ciclos de produção. Segundo estimativas da indústria, aproximadamente 100 milhões de toneladas de areia são usadas em produção anualmente. Desse número, apenas quatro a sete milhões de toneladas são descartadas, e mesmo essa areia é frequentemente reciclada por outras indústrias.
Processos e Métodos de Moldagem em Areia
Moldes de Areia Verde
Uma mistura típica de areia verde contém 89% areia, 4% água e 7% argila. Areia verde é a favorita da indústria devido ao seu baixo custo e desempenho geral sólido. O "verde" em areia verde refere-se ao teor de umidade presente na mistura durante o vazamento.
Moldes de areia verde têm resistência suficiente para a maioria das aplicações de fundição em areia. Também fornecem boa colapsibilidade, permeabilidade e reutilização. As principais dificuldades surgem do teor de umidade. Muita umidade pode causar defeitos na fundição, com a tolerância de umidade dependente do metal sendo fundido.
Processos de Endurecimento a Frio
Às vezes aglutinantes não tradicionais são usados em fundição em areia industrial. Aglutinantes de fundição convencionais requerem calor para curar, enquanto estes aglutinantes alternativos ligam quimicamente à temperatura ambiente quando misturados com areia — daí o termo processos de endurecimento a frio. Tecnicamente avançados, estes processos de fundição em areia relativamente recentes estão crescendo em popularidade. Processos de endurecimento a frio são mais caros que moldes de areia verde, mas produzem fundidos com precisão dimensional excepcional.
Moldagem por Casca (Shell Molding)
Fundição em molde de casca é uma invenção relativamente recente em técnicas de moldagem para produção em massa e acabamento liso; foi usada pela primeira vez pela Alemanha durante a Segunda Guerra Mundial. O material de moldagem é uma mistura de areia de sílica fina e seca com teor mínimo de argila e 3-8% de resina termofixa (formol fenólico ou graxa de silício). Quando a mistura de moldagem cai sobre a placa de modelo aquecida, uma casca dura de cerca de 6 mm de espessura é formada. Para curar a casca completamente, deve ser aquecida a 230-350°C (440-650°F) por vários minutos.
Serviços de Fundição Personalizada
A Reliance Foundry trabalha colaborativamente com clientes para projetar o modelo e método de moldagem para cada fundição personalizada. Solicite um Orçamento para obter mais informações sobre como nosso serviço de fundição pode atender aos requisitos do seu projeto.
Artigos Relacionados
- Guia Aprofundado de Fundição: Série A Vida de uma Fundição
- American Foundry Society. "Sand Molding Processes".
Créditos de Imagem
- Preenchimento da caixa de molde: OKFoundry, CC BY 2.0, via Flickr
- Cope retirado da caixa de molde: OKFoundry, CC BY 2.0, via Flickr
- Molde de areia aberto: OKFoundry, CC BY 2.0, via Flickr
- Molde fechado: OKFoundry, CC BY 2.0, via Flickr
Processo de manufatura
- Entendendo Fundição em Molde Não Descartável: Tipos, Benefícios e Aplicações
- Areia Grossa Explicada: Composição, Usos e Benefícios
- Peneiras de Areia: Filtração Essencial na Indústria de Petróleo e Mineração
- Fundição em Areia Verde vs. Areia Resinada: Qual Processo Entrega Melhor Qualidade e Eficiência de Custo?
- Fundição em Areia vs Forjamento: Escolhendo o Método Certo de Fabricação de Metal
- Fundição em Areia Explicada: Método Comprovado e Custo-Efetivo de Fabricação de Metal
- Explorando Equipamentos de Fundição em Areia: Tipos e Aplicações
- Dominando a Terminologia de Fundição em Areia: Um Guia Abrangente
- Fundição de Ferro Fundido Explicada: Composição, Cor e Prevenção de Trincas
- Areia de Moldagem Explicada: Composição, Usos e Benefícios na Fundição em Areia