



Soldadura de Ferro Fundido: Técnicas Comprovadas e Dicas de Especialistas
A soldadura de ferro fundido é possível, mas problemática devido ao alto teor de carbono. Este teor é frequentemente de 2-4%, cerca de dez vezes o da maioria dos aços. Durante o processo de soldadura, este carbono migra para o metal de adição e/ou zona termicamente afetada, levando a maior fragilidade/dureza. Isto, por sua vez, pode levar a trincas após a soldadura.
O ferro fundido consiste em ferro e carbono em proporções variadas, com elementos adicionais como manganês, silício, crómio, níquel, cobre, molibdénio, etc., para melhorar certas propriedades. Além disso, pode conter teores significativamente mais altos de enxofre e fósforo que impurezas, o que torna a soldadura difícil sem trincas.
Os diferentes tipos de ferro fundido incluem ferro fundido cinzento, ferro fundido branco, ferro dúctil (nodular) e ferro maleável, com soldabilidade amplamente variável. Todas as categorias de ferro fundido, com exceção do ferro branco, são consideradas soldáveis, embora a soldadura possa ser significativamente mais difícil comparada à soldadura de aço carbono.
No entanto, pode ser difícil distinguir estes diferentes tipos de ferro fundido sem uma análise metalúrgica detalhada. Mesmo assim, o ferro fundido é um metal duradouro e resistente ao desgaste que tem sido usado há séculos.
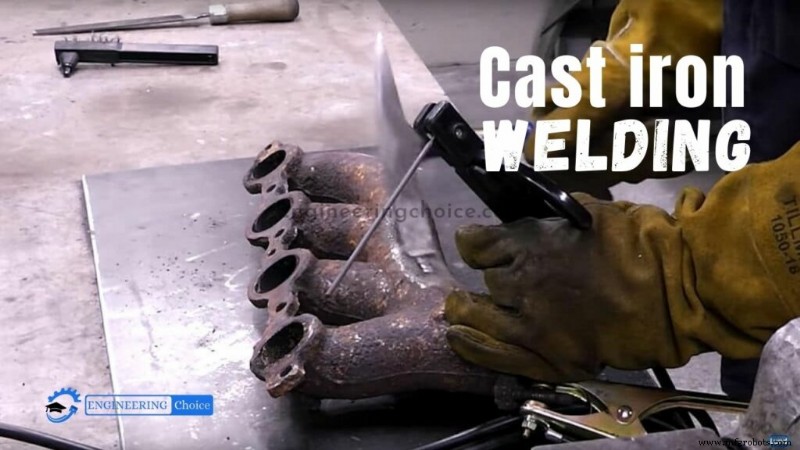
Passos Pré-Soldadura para Ferro Fundido
Quatro passos principais devem ser tomados antes de começar para garantir a soldadura eficaz do ferro fundido:
- Determinar o Tipo de Ferro Fundido
- Limpar a Peça Fundida
- Selecionar a Temperatura Correta de Pré-Aquecimento
- Escolher a Técnica de Soldadura Adequada
1. Determinar o Tipo de Ferro Fundido
O primeiro passo deste tipo de soldadura é identificar que tipo de ferro fundido é. Existem numerosos tipos, e a maioria não deve ser soldada.
O ferro fundido tem baixa ductilidade, podendo trincar devido a tensões térmicas quando aquecido ou arrefecido rapidamente. A suscetibilidade à trinca depende do tipo/categoria de ferro fundido. Isto significa que é necessário entender com qual liga você está a trabalhar:
- Ferro fundido cinzento: É a forma mais comum. O carbono precipita em folhas de grafite durante a fabricação, numa microestrutura cristalina de perlite ou ferrite. É mais dúctil e soldável que o ferro fundido branco. No entanto, ainda representa um desafio, pois as folhas de grafite podem entrar no banho de fusão causando fragilização do metal de soldadura.
- Ferro fundido branco: Retém o carbono como carboneto de ferro sem precipitá-lo como grafite. A microestrutura cristalina de cementita é muito dura e frágil. O ferro fundido branco é geralmente considerado não soldável.
- Ferro dúctil, nodular ou maleável: Estes ferros fundidos são todos menos frágeis devido a diferenças microestruturais de fabricação. Todos os três têm microestruturas de carbono esferoidais criadas pelos seus processos de fabrico únicos.
A forma mais simples de determinar o tipo de ferro é verificar a especificação original. Análise química e metalográfica também ajudam a identificar a categoria.
Existem outras formas de diferenciar as ligas; o ferro cinzento mostra cor cinzenta no ponto de fratura, enquanto o ferro branco mostra cor mais branca devido à cementita. No entanto, o ferro dúctil, por exemplo, também mostra fratura esbranquiçada, mas é muito mais soldável.
O ferro fundido cinzento é o tipo mais comum soldado e deve ser o único que tente fundir, a menos que seja experiente. Ter assistência de alguém experiente é outra boa opção.
2. Limpar a Peça Fundida
Independentemente da liga, todas as peças fundidas devem ser devidamente preparadas antes da soldadura. Ao preparar a peça, é crucial remover todos os materiais superficiais. A peça deve estar completamente limpa na área da solda. Remova tinta, graxa, óleo e outros materiais estranhos da zona de soldadura. É melhor aplicar calor cuidadosa e lentamente na área da solda por um curto período para remover gás aprisionado da zona de soldadura do metal base.
Uma técnica simples para testar a prontidão da superfície do ferro fundido é depositar um cordão de solda no metal — será poroso se houver impurezas. Este cordão pode ser desbastado, e o processo repetido algumas vezes até a porosidade desaparecer.
3. Temperatura de Pré-Aquecimento
Todos os ferros fundidos são vulneráveis a trincas sob tensão. O controlo de calor é o fator mais importante para evitar trincas.
Uma soldadura em ferro fundido requer três passos:
- Pré-aquecimento
- Baixa entrada de calor
- Arrefecimento lento
A razão principal para o controlo de calor é a expansão térmica. Quando o metal aquece, expande. Nenhuma tensão é causada quando um objeto inteiro aquece e expande à mesma taxa, mas a tensão acumula-se quando o calor é localizado numa pequena zona termicamente afetada (ZTA).
O aquecimento localizado causa expansão restrita, pois a ZTA é contida pelo metal mais frio ao redor. O grau de tensão resultante depende do gradiente térmico entre a ZTA e o corpo da peça. Em aços e outros metais dúcteis, a tensão acumulada por expansão e contração restrita é aliviada por alongamento.
Infelizmente, isto pode causar trincas durante o período de contração, já que os ferros fundidos têm ductilidade relativamente pobre. O pré-aquecimento diminui o gradiente térmico entre o corpo da peça e a ZTA, minimizando a tensão de tração causada pela soldadura. Em geral, métodos de soldadura de temperatura mais alta requerem pré-aquecimento a temperatura mais alta.
Quando o pré-aquecimento adequado não é possível, a melhor estratégia é minimizar a entrada de calor, selecionar um processo de soldadura de baixa temperatura, e varetas ou arames de baixo ponto de fusão.
A taxa de arrefecimento é outro fator com impacto direto nas tensões induzidas na solda. Arrefecimento rápido causa contração, criando soldas frágeis e facilmente trincadas. Contrariamente, arrefecimento lento reduz endurecimento e tensão de contração.
4. Técnica de Soldadura para Ferro Fundido
Teoricamente, qualquer processo comum de soldadura por arco, como soldadura manual por arco (MMA), soldadura com arame tubular (FCAW), soldadura MAG, soldadura por arco submerso, soldadura TIG, etc., pode ser usado, mas um processo que facilite aquecimento e arrefecimento lento é geralmente preferido.
1. Soldadura Manual por Arco (MMA)
Este tipo de soldadura, também conhecido como soldadura por arco com elétrodo revestido (SMAW), é geralmente considerado o melhor processo global para soldadura de ferro fundido — desde que se utilizem as varetas corretas. A escolha do elétrodo dependerá da aplicação, correspondência de cor necessária e quantidade de maquinação pós-soldadura.
Os dois principais tipos de elétrodos para soldadura manual por arco são à base de ferro e à base de níquel. O elétrodo à base de ferro produz metal de soldadura com martensita de alto carbono, geralmente limitado a reparos menores de fundição e quando a correspondência de cor é necessária.
Elétrodos de liga de níquel são os mais comumente usados, oferecendo metal de soldadura mais dúctil. Elétrodos de níquel também ajudam a reduzir o pré-aquecimento e trincas na ZTA, fornecendo metal de soldadura de menor resistência.
Em todos os casos, deve ter-se cuidado para minimizar a fusão do metal base. Isto minimizará a diluição.
2. Soldadura MAG
A soldadura MAG é geralmente realizada com consumível de níquel. Uma mistura de 80% argônio e 20% dióxido de carbono funciona para a maioria das aplicações. Embora arame de brasagem possa ser usado, geralmente não é recomendado, pois o metal de brasagem será significativamente mais fraco que a fundição.
3. Soldadura TIG
A soldadura TIG pode fornecer uma solda limpa em ferro fundido, mas geralmente não é preferida devido às suas características de aquecimento altamente localizado. Como em toda soldadura TIG, a qualidade da solda final é amplamente determinada pela habilidade do soldador.
4. Soldadura Oxicetilénica
A soldadura oxicetilénica também utiliza elétrodos, mas em vez de um arco gerado pela corrente, um maçarico oxicetilénico fornece a energia. Elétrodos de ferro fundido e elétrodos de cobre-zinco são ambos adequados para soldadura oxicetilénica de ferro fundido.
Deve ter-se cuidado para não oxidar o ferro fundido durante a soldadura com acetileno, pois isso causa perda de silício e formação de ferro branco na solda. A vareta de soldadura deve ser fundida no banho de fusão, em vez de diretamente pela chama, para minimizar gradientes de temperatura.
5. Brasagem
A brasagem é um método comum para unir peças de ferro fundido devido ao impacto mínimo no metal base. Uma vareta de soldadura fornece o material de adição que adere à superfície do ferro fundido. Devido ao ponto de fusão mais baixo do material de adição comparado ao ferro fundido, este não dilui com o ferro fundido, mas adere à superfície.
A limpeza da superfície é crítica para esta técnica, pois a união depende da qualidade da humectação do material de adição na superfície do metal base. Segundo a Machine Design, usar fundente para prevenir formação de óxidos durante a brasagem é comum.
É um líquido que promove a humectação, permitindo que o material de adição flua sobre as peças a unir. Também limpa as peças de óxidos para que o material de adição una mais firmemente. Além disso, fundentes são usados na soldadura para limpar superfícies metálicas.
Técnicas de Soldadura sem Pré-Aquecimento
O tamanho da peça fundida, ou outras circunstâncias, podem exigir que o reparo seja feito sem pré-aquecimento. Neste caso, a peça precisa ser mantida fria, mas não gelada.
Elevar a temperatura da peça a 38°C (100°F) é útil. Se a peça estiver num motor, pode ser possível ligá-lo por alguns minutos para obter esta temperatura. Nunca aqueça a peça a ponto de não conseguir colocar a mão nua sobre ela.
Faça cordões curtos, aproximadamente 25 mm (1") de comprimento. O martelamento (peening) após a soldadura é importante com esta técnica. Deixe a solda e a peça arrefecer. Não acelere o arrefecimento com água ou ar comprimido.
Pode ser possível soldar noutra área da peça enquanto a solda anterior arrefece. Todas as crateras devem ser preenchidas. Sempre que possível, os cordões devem ser depositados na mesma direção, e prefere-se que as extremidades de cordões paralelos não se alinhem.
Arame de Adição ou Elétrodo para Soldadura de Ferro Fundido
Como mencionado, a escolha da vareta de soldadura é importante, embora a maioria dos especialistas aconselhe usar varetas de níquel.
1. Varetas de 99% Níquel
Estes elétrodos são mais caros, mas fornecem os melhores resultados. Varetas de 99% níquel produzem soldas que podem ser maquinadas e funcionam melhor em fundições com baixo ou médio teor de fósforo. Estas varetas de níquel puro produzem depósito de solda macio e maleável.
2. Varetas de 55% Níquel
Menos caras que as de 99%, também são maquináveis e frequentemente usadas para reparos de secções espessas. Um coeficiente de expansão mais baixo significa que produzem menos trincas na linha de fusão que as varetas de 99%. Estas varetas de ferro-níquel são ideais para soldar ferro fundido a aço.
3. Varetas de Aço
Varetas de aço fornecem a opção mais barata e são melhores para reparos menores e preenchimento. Elétrodos de aço produzem soldas duras, que requerem desbaste extra para acabamento e não são maquináveis. No entanto, apesar destas desvantagens, varetas de aço proporcionam correspondência de cor e toleram melhor fundições não completamente limpas que varetas de níquel.
4. Bronze de Brasagem
Pode brasar com oxicetileno ou usar as varetas com soldador TIG. É uma boa forma de proporcionar união forte numa trinca ou entre dois componentes, sem causar trincas e alteração das propriedades do ferro fundido.
Limpeza e Martelamento de Superfícies Soldadas
Como na maioria das soldaduras, quanto mais limpa a superfície, melhores serão as soldas. Às vezes, o material que está a soldar teve uma vida inteira de fumos ou óleo na fundição, o que causará desafios na soldadura. Existem certas coisas a ter em conta ao soldar ferro fundido.
Usar consumíveis de soldadura, como as varetas de liga MG-289 para ferro fundido, projetadas para ferro fundido contaminado, é a melhor forma de garantir que a solda é suficiente.
O martelamento (peening) é o processo de bater na solda macia enquanto arrefece com martelo de bola para prevenir trincas. Isto deve ser feito com cautela e apenas quando a solda pode deformar, mas nem sempre é necessário, pois o que causa principalmente trincas é o aquecimento ou arrefecimento irregular ou rápido do componente. Pré-aquecer e arrefecer lentamente o seu projeto é o mais importante.
Pré-Aquecer ou Soldar a Frio?
Existem diferentes opiniões sobre se deve soldar quente ou frio. Todos concordam que o pré-aquecimento é boa opção, mas alguns sugerem que soldar com calor mínimo é suficiente.
Ao decidir como soldar ferro fundido, adotar uma destas abordagens é necessário, porque, ao contrário da maioria dos metais, o ferro fundido é frágil e tem capacidade mínima de deformar através de dobra ou expansão e contração. O calor tem sempre efeito deformante no metal, e se uma parte aquece ou arrefece mais rápido que outra, tensão e trincas ocorrem no ferro fundido ou na solda.
O pré-aquecimento minimiza este efeito trazendo a área circundante da solda mais perto da temperatura de soldadura, fazendo todo o componente mudar uniformemente. O ferro fundido muda características acima de 760°C (1400°F), por isso é crucial não colocar calor excessivo no componente.
Soldar ferro fundido de forma fria sem pré-aquecimento e usando calor mínimo pensa-se que ajuda reduzindo a temperatura global. Isto pode ser benéfico em não produzir trincas visíveis, e produzirá solda mais forte que uma solda quente sem pré-aquecimento. No entanto, tensão interna ainda ocorre, que pode aparecer mais tarde na vida do componente, e produz uma solda globalmente mais fraca que pré-aquecer adequadamente antes de soldar.
Soldadores experientes de ferro fundido que trabalham regularmente em reparo ou fabricação de produtos de ferro fundido sempre e apenas pré-aquecem. Esta é a melhor forma de garantir que a solda é forte internamente, não apenas visivelmente sem trincas.
Processo de manufatura
- Dominando a Soldagem de Alumínio: Um Guia Completo de Especialista
- Guia Especialista para Soldagem de Ferro Fundido: Técnicas Comprovadas para Juntas Fortes e Duráveis
- Dominando a Soldagem de Ligas de Níquel: Técnicas e Dicas de Especialistas
- Dominando a Brasagem de Alumínio: Técnicas e Dicas de Especialistas
- Soldagem de Tubos de Ferro Preto: Guia Completo e Especializado
- Guia Especialista para Soldagem de Cobre: Técnicas, Dicas e Melhores Práticas
- Metais Ferrosos Explicados: Propriedades, Tipos e Usos
- Entendendo Pinças de Freio: Função, Tipos e Dicas de Manutenção
- Como Funcionam Freios a Disco: Guia Completo e Fácil de Entender
- A Mecânica das Embreagens: Guia Industrial Abrangente