



Soldagem Stick (SMAW) Explicada: Equipamentos, Técnicas e Passo a Passo
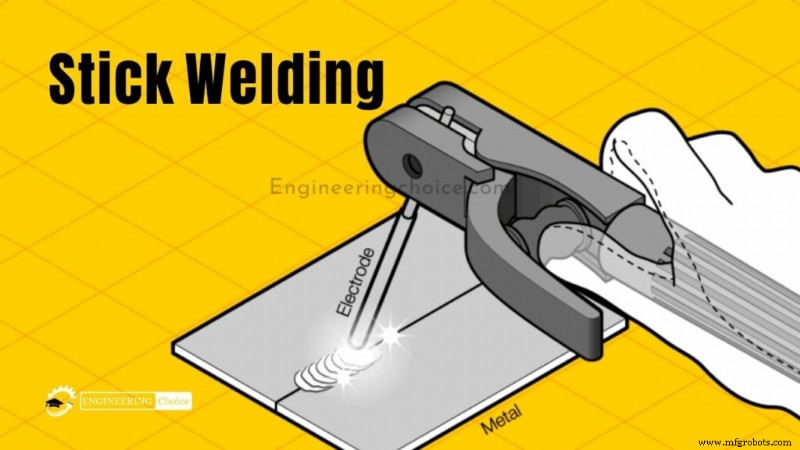
Soldagem stick é realizada estabelecendo arco elétrico entre eletrodo metálico e peça. Corrente elétrica passa pelo eletrodo, fundindo-o na peça e formando poça de solda. Eletrodo coberto por camada de fluxo que derrete e protege poça de contaminação atmosférica.
Fluxo forma camada de escória sobre cordão que deve ser removida com martelo e escovada após solda completa. Procedimento simples, popular com soldadores externos por não ser afetado por vento — diferentemente de MIG e TIG que usam cilindros de gás.
O que é Soldagem Stick (SMAW)?
Soldagem a arco metálico protegido (SMAW), também conhecida como soldagem a arco metálico manual (MMA ou MMAW), soldagem a arco protegido por fluxo, ou informalmente stick welding, é processo manual de arco que usa eletrodo consumível coberto com fluxo para depositar solda.
Corrente elétrica, na forma de corrente alternada ou contínua de fonte de energia de soldagem, forma arco elétrico entre eletrodo e metais a serem unidos. Peça e eletrodo fundem formando poça de metal fundido (poça de solda) que resfria formando junta.
Conforme solda depositada, revestimento de fluxo do eletrodo desintegra, liberando vapores que servem como gás de proteção e fornecendo camada de escória, ambos protegendo zona de solda de contaminação atmosférica.
Devido à versatilidade do processo e simplicidade de equipamento e operação, SMAW é um dos primeiros e mais populares processos de soldagem no mundo.
Domina outros processos em manutenção e reparo, e embora soldagem com arame tubular cresça em popularidade, SMAW continua amplamente usada em construção de estruturas de aço pesado e fabricação industrial. Processo usado principalmente para ferro e aços (incluindo inox), mas alumínio, níquel e ligas de cobre também podem ser soldados.
O que Você Precisa para Começar a Soldar?
1. Equipamento de Segurança
Ao soldar, consideração mais importante é sempre sua segurança. Deve ler e seguir todas as informações e instruções de segurança no manual de qualquer equipamento usado na soldagem stick.
Precisa proteção corporal contra calor, raios ultravioleta e faíscas do arco. Roupa de manga longa resistente a fogo protege corpo; óculos de segurança e capacete de solda protegem cabeça e olhos.
Soldagem só deve ser realizada com ventilação adequada devido a fumos. Se ao ar livre com brisa, tudo bem; se em ambiente fechado, precisa ventilação. Exaustão é melhor forma de remover fumos da área.
2. Máquina de Solda Stick
Não fará soldagem stick sem máquina. Pode usar soldadora multipropósito (MIG, TIG & Stick) ou soldadora só stick, mais barata.
Muitas soldadoras no mercado. Veja nosso guia completo sobre escolha de soldadora stick para mais ajuda.
3. Garra de Aterramento
Garra de aterramento geralmente vem com soldadora. Deve ser conectada à soldadora e presa à peça.
4. Ferramentas de Remoção de Escória
Soldagem stick produz escória sobre solda. Precisará limpar após soldar. Melhor usar martelo e cinzel de escória para remover, seguido de escovação com escova de aço.
5. Escolhendo seu Eletrodo
Centenas de tipos de eletrodos stick; precisa escolher o certo para seu projeto. Mais populares: 6010, 6011, 6012, 6013, 7014, 7024, 7018.
Trabalhando em aço doce, qualquer eletrodo E60 ou E70 serve. 7018 provavelmente mais popular de todos — soldas muito fortes, mas 6013 boa escolha para iniciantes.
Para entender qual escolher, precisa entender o que cada um dos 4 números significa.
- Dois primeiros dígitos = resistência à tração mínima. Ex.: 60 = 60.000 psi. Deve combinar com propriedades de resistência do metal base.
- Terceiro dígito = posições em que eletrodo pode ser usado. 1 = todas posições; 2 = apenas posição chapa.
- Quarto dígito = corrente utilizável e revestimento do eletrodo. Tabela de referência abaixo.
6. Configuração da Soldagem Stick
Configuração é bastante direta. Lembre-se: polaridade depende do eletrodo — verifique se CA/CC-/CC+. Para começar, tente eletrodos 6013 em CCEN em chapa de aço 4,8 mm (3/16 pol.).
Como Fazer sua Primeira Solda Stick
Tudo configurado, pronto para soldar. Verifique configurações, pegue duas peças de sucata e coloque-as como junta de topo (butt joint). Soldagem stick requer habilidade — sempre pratique em sucata antes de projeto real.
Iniciando o Arco (Striking the Arc)
Com eletrodo no porta-eletrodo, ligue soldadora. Para iniciar arco, coloque ponta do eletrodo no metal e arraste rapidamente como se acendesse fósforo. Se arco formado, levante eletrodo levemente e puxe-o pelo metal.
Se eletrodo gruda no metal, quebre-o dando leve torção. Se arco apaga, levantou eletrodo alto demais — mantenha mais baixo. Arco aceso deve soar como bacon fritando; se som alto e agressivo, reduza amperagem.
Movendo o Eletrodo
Com arco aceso, mova eletrodo pela junta. Antes, posicione ângulo correto: entre 15° e 30° da vertical.
Ângulo da Soldagem Stick
Com ângulo correto, puxe eletrodo lentamente para você. Não empurre — escória ficará presa na poça causando porosidade.
Mantenha mão firme: apoie cotovelo livre na mesa e segure mão que segura eletrodo para estabilizar. Teste algumas vezes e resolva problemas com seção de solução de problemas ao final.
Outras Posições de Soldagem
Se soldar filete em T invertido, ajuste ângulo para ~35° acima do horizontal. Solda tende a cair pela gravidade se ângulo não ajustado para empurrar cordão contra gravidade.
Mais escória = ângulo maior necessário. Ângulo muito pequeno = escória cai na poça causando defeitos.
Erros Comuns e Como Reduzi-los
Iniciantes em stick welding cometem erros, mesmo experientes em MIG/TIG. Erros mais comuns: arco muito longo, ângulo de arraste errado, velocidade errada, temperatura errada.
- Muitos Respingos: Causas: arco muito longo (mantenha eletrodo apenas levemente acima da peça; senão arco não foca e pula erraticamente). Respingos + som estridente = amperagem alta demais — reduza.
- Porosidade: Causa principal: ângulo muito íngreme. Se não mantém escória atrás da poça puxando eletrodo em ângulo, escória mistura-se à poça causando porosidade.
- Subcorte (Undercut): Pequena cratera na borda do cordão entre solda e chapa, enfraquece junta. Se subcorte e solda parece queimada, reduza amperagem — está muito quente.
- Cordão Fino: Cordão ideal ≈ 2,5× diâmetro do eletrodo. Se muito estreito, penetração insuficiente. Reduza velocidade ~metade da inicial — verá melhores resultados.
- Cordão Irregular (Lumpy): Puxar muito devagar = metal de adição acumula e fica irregular. Outra causa: amperagem muito baixa limita penetração e metal fica apenas sobre junta.
- Dificuldade Iniciar Arco: Arco fraco por estar "frio". Aumente ~15 amps e veja se melhora.
Cinco Passos para Melhorar sua Técnica de Soldagem Stick
Para muitos, especialmente novatos ou que não soldam diariamente, stick welding (SMAW) é um dos processos mais difíceis de aprender. Soldadores experientes que pegam porta-eletrodo, colocam eletrodo e fazem ótimas soldas repetidamente inspiram admiração. Parece fácil.
Nós outros podemos lutar, mas não precisamos, se prestarmos atenção a cinco elementos básicos: ajuste de corrente, comprimento do arco, ângulo do eletrodo, manipulação do eletrodo, velocidade de avanço — CLAMS (sigla em inglês). Abordar corretamente estas cinco áreas melhora resultados.
1. Pré-Preparação
Embora stick welding seja processo mais tolerante em metal sujo/ferruginoso, não use como desculpa para não limpar. Use escova de aço ou rebolo para remover sujeira, graxa, ferrugem da área a soldar.
Ignorar isso prejudica chances de boa solda na primeira vez. Condições sujas levam a trincas, porosidade, falta de fusão, inclusões. Enquanto nisso, garanta bom local para garra de aterramento. Conexão elétrica sólida importante para qualidade do arco.
Posicione-se para boa visão da poça. Melhor visão: cabeça lateral, fora dos fumos, garantindo que está soldando na junta e mantendo arco na borda frontal da poça. Postura que permita apoiar e manipular eletrodo confortavelmente.
Não desanime! Curva de aprendizado no stick welding — muitos acreditam que nome veio porque ao aprender, todos "grudam" (stick) o eletrodo na peça.
2. Ajuste de Corrente
Eletrodo selecionado determina se máquina deve ser CC+, CC- ou CA. Certifique-se de configuração correta. (Eletrodo positivo dá ~10% mais penetração em dada amperagem que CA; CC polaridade direta, eletrodo negativo, solda metais finos melhor.)
Amperagem correta depende principalmente diâmetro e tipo de eletrodo. Fabricante geralmente indica faixas operacionais na caixa ou materiais inclusos.
Selecione amperagem baseada em: eletrodo (regra geral: 1 amp por 0,025 mm / 0,001 pol. diâmetro), posição (~15% menos calor para overhead vs chapa), inspeção visual da solda final. Ajuste soldadora 5–10 amps por vez até ajuste ideal.
3. Comprimento do Arco
Comprimento correto varia com eletrodo e aplicação. Bom ponto de partida: não exceder diâmetro da porção metálica (núcleo) do eletrodo. Ex.: eletrodo 6010 de 3,2 mm (1/8 pol.) mantido ~3,2 mm da base.
4. Manipulação do Eletrodo
Cada soldador manipula eletrodo diferentemente. Desenvolva seu estilo observando outros, praticando, anotando técnicas que produzem melhores resultados. Em material ≤ 6 mm (1/4 pol.), weave tipicamente não necessário — cordão seria mais largo que necessário. Em muitos casos, cordão reto basta.
Para cordão mais largo em material grosso, manipule eletrodo lateralmente, criando série contínua de círculos parcialmente sobrepostos em padrão 'Z', semi-círculo ou "stutter-step". Limite movimento lateral a 2× diâmetro do núcleo. Para cobrir área maior, faça múltiplos passes ou use cordões stringer.
Soldando vertical subindo, foque nas laterais da junta — meio cuida de si. Avance pelo meio devagar para poça acompanhar, pause levemente nas laterais para garantir fusão sólida na parede lateral. Se solda parece escamas de peixe, moveu rápido demais e não segurou nas laterais.
5. Velocidade de Avanço
Velocidade deve permitir manter arco no terço frontal da poça. Muito lenta = cordão largo, convexo, penetração rasa, possível cold-lapping (solda parece apenas assentada na superfície).
Velocidade excessiva também diminui penetração, cria cordão estreito e/ou muito convexo, possível subenchimento ou subcorte (área fora da solda côncava/recuada). Note final do cordão na imagem como aparece inconsistente, como se poça tentasse acompanhar.
Vantagens da Soldagem Stick
- Portátil. Pequena soldadora stick trabalha em metal grosso, não pesada, não requer alimentador de arame nem cilindro de gás.
- Melhor escolha para condições externas. Soldagem com gás não dá bons resultados com vento.
- Mais fácil dominar que TIG, mas requer habilidade.
- Pode soldar em metal com carepa ou ferrugem.
Desvantagens da Soldagem Stick
-
li>Requer mais habilidade que MIG — precisa manter eletrodo certa distância do metal enquanto queima.
- Produz muito mais respingos e escória.
- Tempo de limpeza aumentado = eficiência reduzida.
- Solda não tão intrincada ou alta qualidade quanto TIG.
Processo de manufatura
- Análise de Criticidade: Identificando e Priorizando Equipamentos de Alto Risco
- Explorando o 6G: O Futuro da Conectividade Ultra-Rápida
- Soldagem MIG Explicada: O Que É e Como Dominar o Processo
- Entendendo a Soldagem a Arco: Tipos, Como Funciona e Principais Benefícios
- Soldagem a Arco de Carbono: Processo, Equipamento e Aplicações Modernas
- Brasagem de Cobre Explicada: Técnicas e Dicas para Conexões Fortes e Confiáveis
- Entendendo Fumos de Soldagem: Perigos e Estratégias Eficazes de Redução
- Soldagem Stick (SMAW): Equipamentos, Processo e Guia Passo a Passo
- Entendendo Porosidade na Soldagem: Causas, Detecção e Técnicas de Prevenção
- Entendendo a Respingos de Soldagem: Causas e Técnicas Eficazes de Redução