



Respingos na Soldagem: Causas e Técnicas Eficazes de Redução
O que é Respingo na Soldagem?
Respingo de solda consiste em gotículas de metal fundido ou material não metálico espalhadas/espalhadas durante processo. Pequenos pedaços quentes podem voar e cair na bancada ou chão, enquanto outros grudam no metal base ou material metálico circundante. Fáceis de identificar: redondos, pequenos, esféricos ao solidificar.
Respingo ocorre principalmente em soldagem a arco metálico com gás (GMAW). Em excesso, podem ser reciclados em forno para gerar estruturas sólidas.
Qualidade do material soldado determina significativamente quantidade de respingo. Varia da composição do metal a seu revestimento, junto com limpeza da superfície.
Respingo é pesadelo para muitos soldadores; embora não possa ser evitado completamente, pode ser minimizado significativamente. Conforme ler cada causa, use soluções fornecidas para reduzir efeito para experiência sem dor.
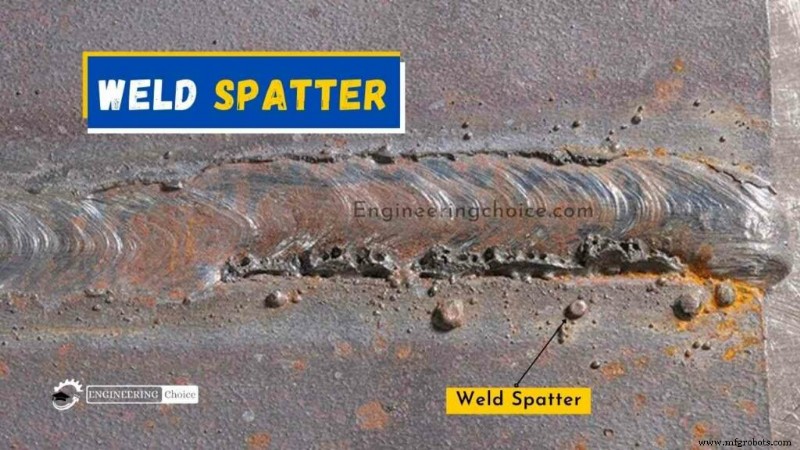
Quais as Causas do Respingo e Como Reduzi-lo?
Respingo geralmente causado por perturbação da poça de solda. Partículas incomodam projeto de engenharia pois alteram superfície do metal base quando grudam.
Também podem causar ferimentos na oficina se soldador não observar precauções. Respingo perigoso em indústrias com óleo. Causas mais comuns:
- Arco de soldagem longo
- Arco de soldagem curto
- Limpeza da superfície do metal base
- Seleção de gás (CO₂ gera mais)
- Soldagem em ângulo errado
- Desequilíbrio entre tensão e amperagem
- Velocidade de alimentação do arame incorreta
Marcas, danos, trincas ou poros deixados na superfície do metal base podem iniciar corrosão.
1. Composição do Metal
Alguns metais não projetados para soldagem. Têm componentes com diferentes resistências que não incluem soldabilidade. Outros vendidos como soldáveis mas fabricados o mais barato possível, com aditivos baratos na mistura.
Se preocupado com respingos, não use nenhum dos dois tipos. Materiais baratos atraem, mas contaminantes e componentes não soldáveis causam respingos excessivos.
Como Prevenir: Materiais errados para soldar. Encontrar novo metal é única forma de minimizar respingos neste caso. Se só tem estes e precisa fazer o trabalho, siga seção "outras soluções" para reduzir efeito.
2. Revestimento do Metal
Tipo certo de material crítico para respingo mínimo, mas às vezes projeto exige revestimento específico antes de soldar: galvanização, chapeamento (zinco, cromo), tinta, borracha, etc.
Basicamente, quanto mais puro o material, mais limpa a solda, menos respingos. Alguns revestimentos como aço pré-primado prateleira projetados sem contaminantes de solda — não adicionam respingos, mas maioria dificultará se deixados intactos.
Como Prevenir: Retifique o revestimento onde soldará. Camada derreterá ao soldar, mas retificar antes proporciona superfície pura, gerando muito menos respingo. Retifique pelo menos 19 mm (¾ pol.) ao redor da solda. Calor intenso consumirá qualquer coisa próxima, gerando respingo excessivo mesmo se não diretamente na solda.
3. Metal Sujo
Assim como componentes internos e revestimentos causam problemas, sujeira contribui significativamente para respingos. Seja óleo, graxa, linhas de caneta, poeira — não funde bem com solda, causando respingos.
Como Prevenir: Limpe antes de soldar. Soldagem é processo direto que deve produzir respingos mínimos se todo trabalho preparatório feito primeiro, e limpeza é crucial. Não leva muito: passe rápido com pano antes de ligar calor ajuda garantir solda lisa e respingo mínimo.
4. Metal de Adição Soldável
Material de qualidade cria soldas de qualidade, e soldas de qualidade têm respingo mínimo. Se compra metal certo mas não arame/varetas de adição de qualidade, volta à estaca zero com respingos.
Metal de Adição de Baixa Qualidade
Você recebe pelo que paga; se quer livrar-se de respingos, vale escolher metal de adição de qualidade. Independentemente da disciplina, consumíveis precisam composição certa para soldas limpas.
Como metais base, mais barato para empresas criar produtos de adição adicionando componentes não relacionados à soldagem. Ainda servem para ser soldáveis e adicionar enchimento, mas respingo extra é resultado típico do compromisso.
Como Prevenir: Pesquise qualidade dos consumíveis antes de comprar. Não compre só o mais barato para economizar, nem o mais caro achando que é melhor. Pesquise tipos e garanta que compra produto de qualidade para menor respingo.
Metal de Adição Contaminado
Soldadores deixam consumíveis descobertos. Contaminam com óleo, sujeira, poeira, começam a enferrujar por inatividade. Sujeira e ferrugem entrando direto na solda causam respingos excessivos.
Como Prevenir: Cuide consumíveis mantendo cobertos quando não usados. Varetas de inox menos críticas — não enferrujam, mas se deixadas fora, limpe antes de soldar. Pó de aço pode causar ferrugem em varetas de inox e contaminar soldas. Se retificando aço, mantenha varetas de inox longe.
Mesmo carretéis MIG cobertos, arame sempre em saco quando não usado, a menos que uso frequente ou tampa selada. Umidade acumula na bobina sem cobertura por muito tempo, causando ferrugem.
Varetas SMAW (stick) menos críticas — fluxo na vareta remove contaminantes como ar e impurezas. Varetas molhadas/oleosas produzem muito mais respingo, então vale manter em saco/recipiente.
5. Configurações da Soldadora
Se compra aço de qualidade, consumíveis top, limpa tudo impecavelmente e mergulha na solda assumindo tudo bem, ainda pode ter respingos terríveis. Tão necessário quanto qualidade dos materiais, se configurações erradas, mesmo problema.
Configurações MIG
Causa comum de respingos MIG: velocidade excessiva ou irregularidade na alimentação do arame. Respingo ocorre quando arame entra na poça. Arame sólido funde rapidamente pelo calor extremo. Ao fundir, vira líquido, criando poça.
Se arame quente o suficiente antes de atingir aço, derrete na poça suavemente com respingo mínimo. Se muito frio, arame atinge poça antes de fundir e respinga, causando estalo e respingos voando.
Configurações precisam ser quentes o suficiente para arame fundir antes de atingir poça em ritmo saudável. Se muito quente, arame funde longe demais da poça, causando respingos pelo vasto espaço entre poça e metal liquefazendo-se rumo à poça. Também cria ponta de bico pegajosa quando arame funde perto dela.
Resíduo acumula, causando taxa de alimentação inconsistente por arame grudando. Resulta em mais respingos. Calor da solda determinado por aumentar/diminuir amperagem e tensão.
Configurações SMAW
Mesmo princípio aplica-se a SMAW. Calor certo para diâmetro varetas e espessura chapa. Se soldagem muito fria, não haverá consistência suave. Alternará entre soldar e grudar, causando respingos excessivos, solda feia, frustração.
Se muito quente, pode criar solda consistente, mas deve avançar muito mais rápido para evitar burn-through ou subcorte. Velocidade excessiva aumenta spray de respingos. Manter calor consistente perfeito para espessura e varetas produz solda mais limpa.
Como Prevenir: Para garantir que soldadora não contribui para respingos, pratique em sucata limpa para ajustar configurações MIG e SMAW até refiná-las. Útil saber configurações recomendadas por soldadora/consumíveis (na embalagem), mas não confie se ainda há respingos. Com soldagem, variáveis da realidade significam que tentativa e erro próprio é frequentemente melhor quando coisas não vão bem.
6. Técnica do Soldador
Quando comecei na oficina, chefe configurou soldadora com ajustes ideais. Preparei todas peças imaculadamente. Ainda, ao iniciar confiantemente, respingos voaram, fazendo bagunça.
Tinha tudo certo exceto técnicas corretas. Lição: não esquecer raiz fundamental da técnica correta — preparar bem é crucial, mas aprender métodos certos igualmente crucial.
Técnicas MIG
Se atirando no metal com tocha MIG em ângulo ≥ 20°, não espere que não espirre. Ângulo certo não só muda penetração e forma da solda, mas é crucial no respingo produzido. Ângulo de avanço (travel angle) útil, mas quanto mais íngreme além de 15°, mais respingo.
Como mencionado, consistência na velocidade do arame minimiza respingos. Igualmente, consistência na velocidade de avanço, junto com mão firme, garante solda limpa. Quanto mais consistente com técnica que sua solda requer, menos respingos. Encontre ângulo, velocidade, linha certos, então mantenha.
Certifique-se que técnica é correta para tipo de solda e material. Exemplo: empurrar ou puxar poça. Quando solda requer entrada de calor alta e consistente, puxar (tocha inclinada para direção oposta ao avanço) é o caminho.
Se solda requer mais dispersão de calor que entrada localizada, empurrar (inclinado na direção do movimento) é o caminho. Técnica errada para requisitos da solda produz respingos excessivos.
Técnicas SMAW
Diferente de MIG, menos técnicas SMAW determinam respingos, mas puxar cria mais respingos que empurrar. Quando puder empurrar, empurre, mas lembre: não fique só em uma técnica porque tipicamente cria menos respingos. Método certo para solda correta também crucial no SMAW para menos respingos.
Garanta velocidade de avanço correta, e avance rápido o suficiente para solda limpa, mas lembre: mais velocidade = mais respingos. Encontre taxa certa e mantenha consistentemente para melhores resultados.
7. Gás de Soldagem
Gás outro elemento crucial em respingos. Tipo de gás pode ter efeito imenso em quão limpa sua solda, afetando quantidade de respingos. Vários gases para proteger MIG, mas argônio e CO₂ mais comuns e melhores.
CO₂ Puro: Mais barato. Protege bem e facilita penetração profunda, mas conhecido por produzir muito mais respingos que argônio.
Argônio Puro: Principalmente para MIG em alumínio (liga com problemas mínimos de respingo) e TIG em inox. Não produz soldas MIG de qualidade em aço — efeito similar a CO₂ puro com respingos ruins.
Mistura Argônio/CO₂: Várias misturas para diferentes tipos de MIG: 95% Ar/5% CO₂ a 80% Ar/20% CO₂, com combinações intermediárias. Quanto mais grosso o aço, maior % CO₂ deve ser. Escolha mistura certa para espessura = solda mais lisa com menos respingos.
Como Limpar Respingos?
Seguindo soluções acima para minimizar respingos terá resultados significativos, mas geralmente ainda haverá alguns. Seja qual for o projeto, respingos feios e precisam ser removidos.
Diferente de alumínio, respingos de aço e inox são desafio para remover. Três soluções finais não param respingos, mas impedem que estraguem trabalho ou desperdicem tempo.
Anti-respingo (Anti-spatter)
Produto útil: spray à base de óleo aplicado sobre área de soldagem. Feito para ser soldado por cima sem afetar qualidade. Impede respingos de grudar no metal, deixando principalmente bolhas soltas no projeto.
Maioria pode ser escovada ou facilmente lascada. Produto útil, mas não perfeito. Alguns respingos ainda podem fundir na peça.
Fita de Soldagem (Welding Tape)
Não fita plástica comum. Geralmente alumínio, aplicada onde quer manter respingos longe, mas não pode ser usada diretamente onde solda como anti-respingo.
Opção cara, mas para partes críticas — superfície usinada ou parte que não pode ser danificada — é opção perfeita. Pode ser cara dependendo onde compra, mas mantém todo respingo longe das áreas aplicadas.
Pode usar outras fitas/materiais por preço menor. Lembre: maioria derrete, queima ou pega fogo com respingos escaldantes. Fita de alumínio não deixa respingos passarem.
Cinzel/Martelo de Respingo (Spatter Chisel/Hammer)
Aplicou todas soluções para solda perfeita, ainda alguns pontos de respingo na peça: cinzel/martelo é melhor solução. Com mola no cabo e cabeça de cinzel frio, facilmente lasca tudo restante. Rápido, fácil, deixa pouco evidência.
Rebarbadora (Grinder)
Melhor amigo do soldador com disco flap é outro ótimo último recurso. Não lasca resíduo como martelo, mas retifica para acabamento limpo. Se deve fazer acabamentos na peça, pode ser rápido esquecer martelo e dar toque na superfície afetada enquanto já retifica outras áreas.
Processo de manufatura
- Soldagem MIG Explicada: O Que É e Como Dominar o Processo
- Entendendo a Soldagem a Arco: Tipos, Como Funciona e Principais Benefícios
- Entendendo Fumos de Soldagem: Perigos e Estratégias Eficazes de Redução
- Dominando a Soldagem de Titânio: Processo e Técnicas Comprovadas
- Entendendo Cordões de Solda: Tipos, Formação e Indicadores de Qualidade
- Soldagem Stick (SMAW): Equipamentos, Processo e Guia Passo a Passo
- Entendendo Porosidade na Soldagem: Causas, Detecção e Técnicas de Prevenção
- Entendendo a Respingos de Soldagem: Causas e Técnicas Eficazes de Redução
- Reduza Tempo de Inatividade, Aumente a Produtividade: Estratégias Comprovadas
- Cordões de Solda (Bead Welds): Tipos, Técnicas e Aplicações