



Tecnologias Avançadas de Controle de Formato para Laminação a Quente
O formato de uma tira laminada é caracterizado pelo seu perfil transversal (coroa) e pela sua planicidade. A precisão do formato da tira é um parâmetro importante que determina a qualidade da tira laminada a quente. O formato da tira é um fator indispensável para determinar a competitividade de mercado do produto laminado. Como o formato da tira é um indicador-chave de qualidade, a tecnologia de controle de formato é a tecnologia central da produção de tiras a quente. Existem vários fatores que influenciam o formato da tira laminada no trem de laminação a quente (TLQ).
Um dos principais objetivos na laminação de tiras no TLQ é atingir a espessura alvo com qualidade ótima em termos de coroa e planicidade da tira de saída. Durante a redução de espessura, é muito importante ter uma redução constante em toda a largura da tira para obter um alongamento uniforme entre o centro e a borda. Se essa condição não for atendida, gera-se uma condição de tensão interna, causando defeitos de planicidade (ondulações centrais ou bordas onduladas). A Figura 1 mostra o conceito de planicidade perfeita e defeitos de planicidade.
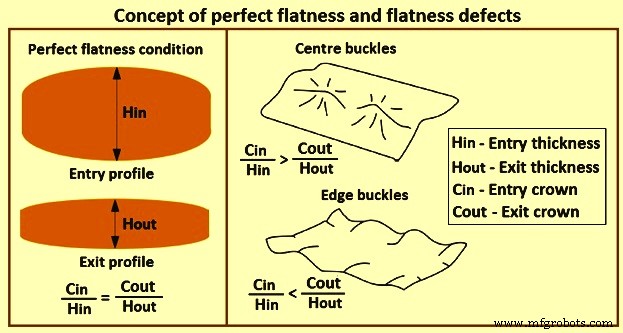
Com a demanda crescente por tolerâncias dimensionais mais rigorosas, a necessidade de manter uma coroa uniforme e um formato plano durante a laminação de tiras a quente tornou-se uma das tarefas técnicas mais desafiadoras no TLQ. As tecnologias de controle de formato que afetam a qualidade do formato das tiras laminadas a quente dividem-se em três categorias: (i) dispositivos de atuação para controle de formato dos cilindros, (ii) modelos de controle de formato, e (iii) sistema de processo de laminação. A tecnologia de controle de formato também está evoluindo na direção da integração. Neste artigo, descrevem-se os dispositivos de atuação para controle de formato dos cilindros.
Dispositivos de atuação para controle de formato dos cilindros
Durante a laminação no TLQ, a coroa e a planicidade da tira de saída são influenciadas por vários fatores, como perfil térmico do cilindro, força de laminação, desgaste do cilindro e largura da tira, entre outros. Esses fatores variam durante a campanha de laminação. Para compensar esses fatores e controlar a coroa e a planicidade da tira, é essencial instalar uma série de dispositivos de atuação que possam modificar continuamente o formato da zona de mordida. As três tecnologias mais populares para atuação dos cilindros são: (i) tecnologia de curvatura de cilindros, (ii) tecnologia de deslocamento axial de cilindros, e (iii) tecnologia de coroa variável contínua (CVC).
Tecnologia de curvatura de cilindros
A faixa de controle de perfil disponível sem defeitos visíveis de planicidade (ondulação central e bordas onduladas) correlaciona-se com a espessura de saída da tira. Quanto maior a espessura de saída, maior a capacidade do perfil de mudar sem gerar defeitos de planicidade. Um diagrama típico com a limitação da mudança da razão de coroa versus espessura da tira é mostrado na Figura 2. O fator importante no projeto do sistema de curvatura é o alcance de impacto do dispositivo de atuação de curvatura no controle de coroa e planicidade. Quando o material laminado é espesso, o impacto da curvatura na razão de coroa da tira é limitado; quando é fino, o impacto é muito alto.
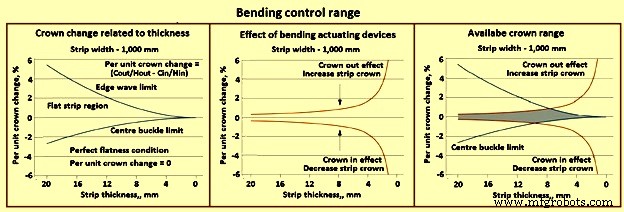
A Figura 2 mostra um exemplo de faixa de controle por curvatura, que é a capacidade do trem de controlar a razão de coroa sem defeitos de planicidade. A faixa de controle por curvatura depende de dois fatores principais: (i) a potência do dispositivo de atuação de controle de coroa usado nos cages, e (ii) a posição ao longo do cage onde esses dispositivos são instalados. Para aumentar a capacidade de controle de coroa e planicidade do TLQ, é necessário instalar os dispositivos de atuação na posição correta para otimizar sua eficiência.
O dispositivo de curvatura do cilindro de trabalho (WRB), devido à sua usabilidade e estrutura de fácil instalação, é o mecanismo de atuação para controle de formato mais comumente usado na laminação de tiras a quente. Embora a capacidade de carga ideal do WRB seja um pouco inferior a um décimo da carga de laminação, em muitos casos é difícil alcançar mesmo combinando WRB com curvatura negativa para melhorar a carga total.
Um dispositivo de curvatura de bucha dupla (DCB), equipado com duas buchas no pescoço do cilindro de trabalho, é um método eficaz de WRB que consegue facilmente um projeto equilibrado entre as três condições de resistência (resistência do cilindro, do mancal e da bucha) e alcança grande capacidade de curvatura em espaço limitado. No entanto, esses tipos de cilindros têm extremidades do eixo que se projetam ligeiramente e não podem ser facilmente instalados convertendo um trem existente.
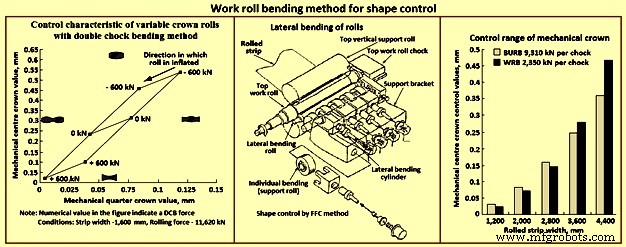
O WRB tem estrutura relativamente simples e é frequentemente instalado com outros dispositivos de atuação para controle de formato. A Figura 3 mostra um exemplo das características de controle alcançadas quando o DCB é instalado com um cilindro de coroa variável (VC). Na figura, o valor de coroa central mecânica no eixo vertical representa a diferença de espessura entre o centro e a borda da tira quando a força de laminação é distribuída uniformemente na direção da largura, enquanto o valor de coroa a um quarto da largura no eixo horizontal representa a diferença de espessura entre o centro e a posição a um quarto da largura.
Como é necessário um sistema hidráulico de alta responsividade para aplicar cargas de curvatura, a válvula servo de acionamento direto é adotada em alguns casos. Embora seja difícil usar curvatura negativa em muitos trens que frequentemente precisam de enfiamento e saída de cauda, a usabilidade da curvatura negativa nessas operações pode ser melhorada adotando uma válvula servo de alta responsividade com tubulação curta entre a válvula e o cilindro.
Cilindros de trabalho de pequeno diâmetro são eficazes na redução da carga de laminação na laminação de tiras extremamente finas e materiais duros. No entanto, no dispositivo WRB, pelo qual o cilindro é curvado em sua extremidade, o efeito de curvatura não se transmite bem à região central do cilindro. É possível instalar adicionalmente cilindros de apoio, que entram em contato com o cilindro de trabalho, para apoiá-lo no comprimento do tambor, a fim de fornecer efeitos de curvatura e apoio. Um tipo de cilindro de curvatura (apoio), além do cilindro de apoio principal que suporta verticalmente a carga de laminação, é projetado para empurrar o cilindro de trabalho em direção oblíqua ou horizontal. Em alguns casos, adota-se um método de controle de formato no qual porções específicas do tambor do cilindro de trabalho são hidraulica e seletivamente empurradas (método FFC) pelos cilindros de curvatura, como mostrado na Figura 3.
Para trens de laminação com tambor longo, como método de curvar um cilindro de trabalho, um mecanismo de curvatura externa é instalado no cilindro de apoio para curvar o grande cilindro de apoio e curvar indiretamente um cilindro de trabalho de tambor longo. O efeito estimado de controle de coroa central mecânica para cada largura de tira laminada com um dispositivo de curvatura de cilindro de apoio externo (BURB) para laminação a quente de aço em trem de chapas (diâmetro do cilindro de trabalho 1.020 mm, diâmetro do cilindro de apoio 1.830 mm, comprimento do tambor 4.700 mm) é mostrado na Figura 3. A figura também mostra o efeito de controle de coroa central mecânica para cada largura laminada com WRB. Observa-se que, quando a largura da tira é grande, o efeito de controle do WRB é maior que o do BURB. Porém, quando a largura da tira é pequena, o efeito de controle do BURB é maior que o do WRB.
Em trens de laminação multi-cilindros (como trem de seis cilindros), é possível equipar o cilindro intermediário de grande diâmetro com função de curvatura vertical para curvar indiretamente um cilindro de trabalho. O método de curvatura do cilindro intermediário e o método de curvatura do cilindro de apoio podem ser usados sem serem afetados pelo complicado controle de pressão do WRB necessário para troca de cilindros de trabalho, enfiamento e saída de cauda.
Sistema de curvatura pesada com duplo macaco para cilindros de trabalho
Para atingir o perfil de espessura desejado na zona de mordida e controlar essa zona durante a laminação de toda a bobina, apesar das possíveis variações térmicas e geométricas da peça de entrada, desenvolveu-se um sistema de curvatura pesada positiva e negativa para todos os cages de acabamento. A curvatura do cilindro de trabalho é tipicamente usada no controle dinâmico e contínuo de coroa e planicidade da tira durante a laminação. Quando as forças de curvatura são aplicadas na direção da força de laminação, a curvatura é positiva (coroa para dentro); quando aplicadas na direção oposta, a curvatura é negativa (coroa para fora), como mostrado na Figura 4.
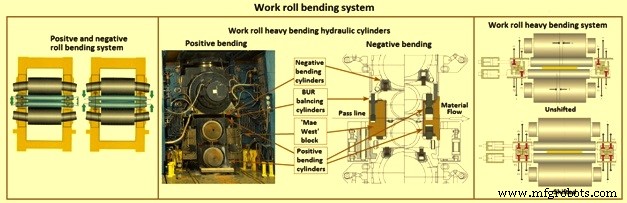
O modelo de controle on-line calcula a soma das forças de curvatura dos cilindros de trabalho como função da força de separação dos cilindros, largura da tira, diâmetro do cilindro, coroa mecânica do cilindro de trabalho, coroa térmica do cilindro de trabalho, desgaste do cilindro de trabalho e perfil de entrada da tira. Isso significa que os ajustes do sistema de curvatura do cilindro de trabalho podem ser alterados rapidamente sob carga (controle dinâmico) para atingir a coroa da tira dentro das tolerâncias alvo e planicidade ótima. Os dispositivos de atuação de curvatura positiva estão localizados nos blocos "Mae West", enquanto os cilindros de curvatura negativa estão localizados dentro das buchas do cilindro de apoio (Figura 4). Este sistema é capaz de obter desempenho de alto nível sem interferência com qualquer outro controle do trem e sem aumento de manutenção. Curvatura positiva pesada até 200 ton/bucha e curvatura negativa pesada até 120 ton/bucha podem ser alcançadas. Essas forças podem ser obtidas sem afetar a vida do mancal devido ao sistema de curvatura com duplo macaco, que mantém a força de curvatura centrada em relação à linha central do mancal, independentemente da posição axial do cilindro, de acordo com os procedimentos de deslocamento lateral.
Tecnologia de deslocamento axial de cilindros
Diferentes tecnologias de controle de formato por deslocamento de cilindros foram desenvolvidas. Basicamente, consistem em: (i) um método pelo qual o efeito de controle de formato pode ser melhorado deslocando os cilindros, reduzindo a porção de contato entre os cilindros fora da largura da tira e, como resultado, melhorando a deflexão dos cilindros; e (ii) um método pelo qual o efeito de controle de formato pode ser melhorado deslocando cilindros com formato especial, produzindo o efeito de mudança da distribuição geométrica da zona de mordida na direção da largura. Isso é mostrado na Figura 5. Entre os vários métodos de deslocamento, o baseado nos efeitos de cilindros de deslocamento geometricamente conformados tem a vantagem de que o efeito de controle de formato pode ser livremente definido pela forma geométrica. Uma retificadora de cilindros com controle numérico (CN) torna possível definir mais livremente a curva de retificação do cilindro e melhorar mais facilmente o efeito da curva otimizada.
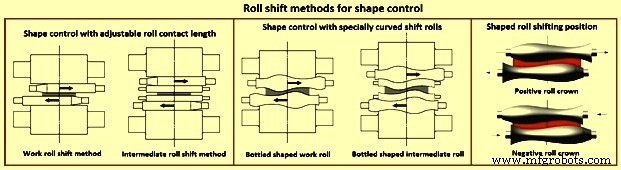
Basicamente, o mesmo mecanismo de deslocamento é usado nos dois métodos mencionados, mas os cilindros de deslocamento geometricamente conformados são mais eficazes. Eles têm um perfil que consiste em uma curva combinada côncava e convexa (curva em S). O perfil dos cilindros de deslocamento pode ser otimizado e o cilindro de deslocamento otimamente conformado também é chamado às vezes de cilindro de "perfil numérico combinado" (CNP). O método de deslocamento de cilindros é ainda auxiliado por um sistema de ajuste automático que calcula simultaneamente os valores de ajuste para as posições de deslocamento e pressões de curvatura dos cilindros e fornece comandos, de acordo com o formato do cilindro.
Além disso, os formatos dos cilindros de deslocamento podem ser otimizados para cada planta de laminação ou cage de laminação pode ser otimizado individualmente, de modo que o efeito de controle para a largura de tira com maior taxa de produção seja maior. Para otimizar completamente o formato do cilindro, a forma é frequentemente determinada não por funções específicas, mas por dados numéricos. O método de deslocamento do cilindro de trabalho também pode ser usado para dispersão do desgaste do cilindro, a fim de reduzir o desgaste irregular em degraus nos cilindros na laminação a quente de tiras de aço.
Um dispositivo de deslocamento pode ser instalado no lado de operação ou no lado de acionamento, dependendo da operabilidade e manutenibilidade necessárias no trem de laminação. Dispositivos de atuação para controle de formato por deslocamento de cilindros são usados mais frequentemente do que antes, pois conseguem produzir efeitos de controle flexíveis dependendo do formato do cilindro selecionado, e podem ser instalados em trens de laminação a quente de grande porte.
Tecnologia de cilindros conformados
Para aumentar a faixa de controle de coroa e planicidade da tira, a tecnologia de cilindros conformados pode ser aplicada a todos os cages de acabamento. Nesse caso, o deslocamento é usado não apenas para controlar a distribuição do desgaste do cilindro de trabalho, mas também para controlar a coroa e a planicidade da tira. Tipicamente, a capacidade de controle de coroa com cilindros conformados é duas a três vezes maior que a capacidade do sistema de curvatura. Um perfil suave para os cilindros de trabalho é adotado para combinar o controle de coroa e planicidade com a função de controle de desgaste. O perfil do cilindro de trabalho é uma curva consistindo de uma função seno assimétrica e uma função multinomial de terceira ordem. O sistema de deslocamento é dedicado ao ajuste do perfil da zona de mordida, sendo usado apenas para definir o perfil adequado da zona de mordida do cilindro de trabalho (controle estático), enquanto durante a laminação o controle de coroa da tira (controle dinâmico) é realizado pelo dispositivo de atuação de curvatura.
Método de cilindro inflável (método de cilindro de coroa variável)
No caso de cilindro de trabalho com maior comprimento do tambor, o efeito do WRB dificilmente se transmite à região central da largura da tira no controle de formato por WRB. O efeito de controle de formato da tira pode ser mantido combinando o método WRB com o método pelo qual um cilindro de apoio é parcialmente inflado na direção do tambor para controle de formato. Se o desempenho de controle de formato puder ser mantido usando um cilindro inflável como cilindro de apoio, é possível eliminar a necessidade de processar o cilindro de trabalho para formar uma forma convexa na região central da tira. Este tipo de cilindro reduz a chance de contato desigual pontual entre a tira e o cilindro de trabalho, sendo eficaz especialmente quando a qualidade da superfície da tira precisa ser sempre superior.
Para trens de laminação com cargas de laminação menores, um cilindro de coroa variável (VC) com câmara hidráulica para inflação no centro do comprimento do tambor, e um cilindro WRB podem ser usados simultaneamente. A Figura 3 mostra um exemplo de cálculo de desempenho com um trem de quatro cilindros (diâmetro 480/diâmetro 1.220 × 1.950 mm) equipado com cilindro VC com taxa de inflação de 0,32 mm e DCB. Para controle de formato com maior força de laminação, cilindros de pistão cônico (TP) (Figura 6) foram desenvolvidos.
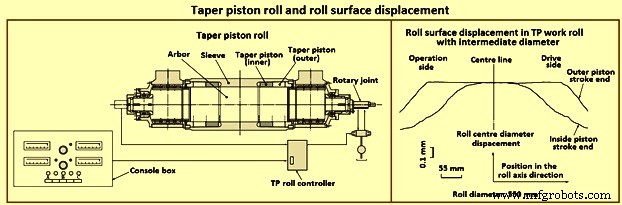
A Figura 6 mostra um cilindro TP. Consiste em um eixo central, manga e pistão cônico, com ajustes do perfil do cilindro por ajuste hidráulico da posição do pistão cônico. O perfil pode ser ajustado mais livremente instalando dois pistões em cada lado. Cilindros TP são usados em trens de laminação a cujos cilindros de apoio têm grande comprimento do tambor.
Cilindros TP também podem ser facilmente instalados em trens de dois cilindros, nos quais dispositivos de atuação para controle de formato não podem ser facilmente instalados porque não é possível aplicar curvatura do cilindro de trabalho. Como os cilindros TP podem ser instalados como cilindros de trabalho, o tamanho e a inflação são menores que os alcançados com cilindros de apoio em trens de laminação a quente. No entanto, como as tiras são diretamente contatadas e afetadas pelas mudanças no perfil do cilindro, o efeito de controle de formato torna-se maior. A Figura 6 mostra um exemplo da curva de inflação medida de um cilindro TP de diâmetro médio de 550 mm para trem de dois cilindros.
Outros métodos
Em trens de tiras largas para espessuras finas, uma forma do tipo bolso é mais provável de ocorrer porque é difícil controlar localmente formatos em posições aleatórias (assimétricas) com dispositivos mecânicos de atuação para controle de formato. Nesses casos, controle de resfriamento por zonas ou resfriamento pontual (ou aquecimento) é eficaz. Tal controle, que usa expansão térmica local e contração local de um cilindro, é combinado com um sensor de planicidade da tira para formar um sistema automático de controle de formato.
Cabeçotes de resfriamento para coroa térmica do cilindro de trabalho (RTC)
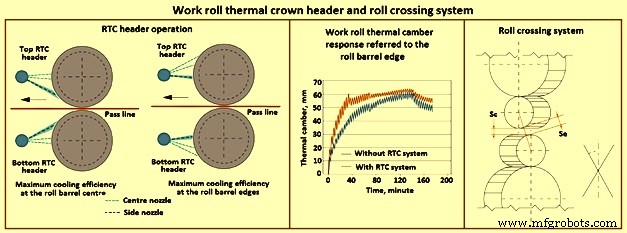
Os cabeçotes RTC do cilindro de trabalho são dois cabeçotes basculantes (Figura 7) colocados no lado de saída de cada cage de acabamento (superior e inferior). Os bicos são colocados nesses cabeçotes ao longo de uma trajetória parabólica cujo vértice está na linha central do trem de laminação. Além disso, cada cabeçote RTC pode ser rotacionado por um cilindro hidráulico. A combinação da distribuição dos bicos de aspersão e do ângulo de rotação do cabeçote tem a capacidade de resfriar o centro do cilindro mais eficientemente que as bordas ou vice-versa. Assim, o gradiente de resfriamento ao longo do tambor do cilindro torna possível controlar efetivamente a coroa térmica do cilindro de trabalho por um posicionamento angular adequado dos cabeçotes RTC. Os resultados do uso de um sistema RTC são: (i) transição curta para estado estacionário, (ii) controle efetivo da coroa térmica do cilindro de trabalho, e (iii) redução da força de curvatura necessária para compensar o RTC, permitindo que mais força de curvatura seja usada para controlar coroa e planicidade da tira.
Cruzamento de cilindros de trabalho e de apoio
O cruzamento de cilindros de trabalho e de apoio (coroa flexível e laminação livre) é um novo conceito desenvolvido para um cage de laminação. Este conceito torna possível o cruzamento e deslocamento dos cilindros durante a laminação para ajuste contínuo da coroa da tira dentro de uma faixa de controle extremamente ampla e controle independente do desgaste dos cilindros. O objetivo é atender aos requisitos de controle de perfil e planicidade da tira para a mistura de produtos mais exigente, incluindo bitolas ultra-finas em uma ampla gama de perfis de tiras, requeridos para várias aplicações finais.
A produção de tiras ultra-finas em laminação contínua ou semi-contínua necessita de faixas de controle de coroa da tira muito amplas (até 1.700 micrômetros), que são quatro a cinco vezes maiores que a faixa de controle normalmente necessária e alcançada por dispositivos de atuação convencionais. Esses esforços levaram ao desenvolvimento do cage com cruzamento de cilindros de trabalho e de apoio, que supera as limitações de todas as tecnologias atualmente disponíveis. Ele apresenta curvatura, deslocamento e cruzamento de cilindros para controlar independentemente mudanças no desgaste dos cilindros e RTC, bem como efeitos da carga de laminação no perfil da tira. O sistema de cruzamento de cilindros de trabalho e de apoio instalado em um trem pode ter: (i) cruzamento de cilindros de trabalho e de apoio, (ii) controle dinâmico do ângulo de cruzamento, (iii) curvatura positiva e negativa do cilindro de trabalho, (iv) sistema de deslocamento do cilindro de trabalho sem histerese, (v) cruzamento e deslocamento sob carga de laminação, e (vi) uso independente de cruzamento e deslocamento.
O cruzamento dos cilindros tem o mesmo efeito na tira que a retificação de uma coroa convexa no cilindro de trabalho. A quantidade equivalente de coroa do cilindro é Ceq = Se - Sc = (L² tan²A) / (2(Dw + Sc)), onde L é o comprimento do tambor, Dw é o diâmetro do cilindro de trabalho, Sc é a zona de mordida no centro do cilindro, Se é a zona de mordida na borda do cilindro, e A é o ângulo de cruzamento. Os dispositivos de atuação de cruzamento, junto com os de curvatura, são capazes de modificar as partes quadrática e quártica do perfil da tira. O cruzamento dos cilindros é alcançado por blocos em forma de F que percorrem a janela do trem e suportam as guias oscilantes nas quais as buchas dos cilindros de trabalho e de apoio deslizam. Cada bloco em forma de F é colocado em um slot na face interna do pilar da carcaça. O bloco é acoplado ao slot por meio de dois macacos mecânicos especiais do tipo came e um sistema de balanceamento hidráulico.
As vantagens do cage com cruzamento de cilindros de trabalho e de apoio são: (i) coroa da tira continuamente ajustável dentro de uma ampla faixa de controle, (ii) distribuição do desgaste do cilindro de trabalho e controle de desgaste de borda realizados através de deslocamento sob carga, (iii) controle de desgaste do cilindro de trabalho e controle de coroa da tira são independentes, (iv) desgaste uniforme do cilindro de apoio, (v) aumento da vida do cilindro de apoio devido à pressão de contato uniforme entre cilindro de trabalho e cilindro de apoio, (vi) capacidade de laminação sem cronograma fixo, (vii) alta eficiência no controle de coroa térmica, e (viii) projetado especificamente para laminação contínua.
Outros aspectos
Basicamente, os dispositivos de atuação para controle de formato na laminação de tiras a quente são operados e controlados com base nas saídas dos sensores de formato. Portanto, mesmo com dispositivos de atuação de alto desempenho, erros de formato podem ocorrer devido a erros de detecção de formato ou erros de cálculo de realimentação. Para prevenir isso, um nivelador de tensão, que corrige automaticamente e mecanicamente a planicidade da tira, pode ser adotado como equipamento de acabamento final para tiras finas. Além disso, para aumentar seu efeito em tiras extremamente finas, pode ser adotado um nivelador de tensão hidráulico, que tem uma cabeça de curvatura da tira com raio de curvatura extremamente pequeno.
Um trem de laminação com velocidade diferencial tem um cilindro inferior que opera em velocidade diferente do cilindro superior, reduzindo a força de laminação, o que ajuda a aumentar a produtividade. Proporciona benefícios como: (i) espessura mínima de laminação menor, (ii) formatos de tira melhorados, e (iii) tamanho de microestrutura mais fino. Tornar a razão de velocidade diferencial variável torna a força de laminação variável, produzindo assim efeito de controle de formato. Nessa perspectiva abrangente, o trem de laminação com velocidade diferencial tem um sistema de engrenagens diferenciais com engrenagens planetárias. Isso torna possível selecionar a razão de velocidade diferencial apropriada sem aumentar a potência total do motor do equipamento.
Processo de manufatura
- Pílulas Anticoncepcionais: História, Benefícios, Riscos e Produção
- Cachorros-Quentes: História, Produção, Nutrição e Tendências Futuras
- Balões de Ar Quente: Dos Irmãos Montgolfier ao Voo Moderno
- Sistema Automatizado de Enchimento e Monitoramento de Piscina
- Iggesund Paperboard Reduz Custos com Diagnóstico Preditivo de Válvulas de Controle Fisher da Emerson
- Controle Automático de Trem DIY com Arduino – Simples, Confiável e Personalizável
- Central de Controle de Potência Arduino: N-FET, P-FET, Relé e Kit RTC
- Controlador de Umidificador DIY com Arduino e Relé – Configuração Segura de Alta Tensão
- Bombas de Água Quente: Como Funcionam e Por Que São Importantes
- Fresadoras de Bancada Explicadas: Características, Usos e Benefícios