



Otimização do Formato e Precisão de Espessura em Trens de Laminação a Frio
A eficiência econômica dos processos de laminação de metais está fortemente correlacionada ao nível de qualidade dos produtos finais laminados. Os esforços mais recentes para aumentar a qualidade dos produtos finais laminados nos processos de laminação têm sido principalmente focados na aplicação em larga escala e uso de métodos avançados de controle de automação. A alta proporção de produção de tiras finas tornou-se muito importante para um trem de laminação a frio. Neste caso, o controle de espessura e um controle avançado de formato da tira são necessários para a qualidade da tira, que é determinada pela variação da espessura da tira e pelo formato da tira.
A laminação de produtos planos de aço é um processo complexo onde a qualidade do produto é influenciada por uma gama de fatores como material de entrada, equipamentos mecânicos e elétricos, lubrificação e estratégias de controle. Os parâmetros de qualidade significativos são espessura do material, formato e superfície do material, e homogeneidade da distribuição de tensões. Para otimizar a relação custo-eficiência e maximizar o uso do material, tolerâncias rigorosas para a espessura são essenciais, para permitir que a tira seja laminada o mais próximo possível da espessura mínima permitida. A qualidade do produto só pode ser efetivamente otimizada se os equipamentos mecânicos, elétricos e de instrumentação, bem como a solução de estratégia de controle, combinarem bem entre si.
Processo de laminação a frio de tiras metálicas
A laminação a frio de tiras metálicas é um processo no qual uma sequência de processos é realizada para converter matérias-primas em produto acabado. É um processo de deformação no qual a espessura da tira é reduzida por forças compressivas exercidas por dois cilindros opostos (normalmente em arranjo de quatro cilindros). O cilindro gira para puxar e simultaneamente apertar a tira entre eles. A tira é laminada em várias passadas, seja em um trem reversível ou em um trem tandem. Cada cilindro de trabalho é apoiado por um cilindro de apoio de diâmetro maior. À medida que a tira passa pelos pares de cilindros de trabalho em cada passada, a espessura é sucessivamente reduzida. A redução de espessura é causada por tensão de compressão muito alta em uma pequena região (denominada zona de mordida ou mordida do cilindro) entre os cilindros de trabalho. Nesta região, o metal é deformado plasticamente, e há deslizamento entre a tira e a superfície do cilindro de trabalho. A força de compressão necessária é aplicada por cilindros hidráulicos ou, em muitos trens mais antigos, por um arranjo de fuso acionado por motor elétrico.
A laminação a frio é feita para reduzir ainda mais a espessura da tira laminada a quente e atingir propriedades do material adequadas para a obtenção de produtos laminados onde maior precisão de espessura, perfis de planicidade adequados e maior qualidade de superfície da tira são requeridos. A redução de espessura da tira por meio de laminação a frio pode ser alcançada principalmente por meio de três tipos de processos que necessitam diferentes soluções de automação em termos de sensores e tecnologias de controle.
Os três tipos de processos usados em trem de laminação a frio incluem: (i) trem reversível a frio de um único cage onde a tira plana de metal é processada em várias passadas (de 3 a 7) e a bobina é desbobinada-rebobinada por dois carretéis instalados nas proximidades do cage, (ii) trem reversível a frio de dois cages onde a redução de espessura é alcançada com processo reversível mas o número de passadas (de 1 a 3) é reduzido devido ao aumento do número de cages, e (iii) trem de laminação a frio tandem ou simplesmente trem tandem onde a redução de espessura é alcançada com um número de cages não reversíveis (tipicamente variando de 3 a 7 cages não reversíveis). Em alguns casos, o trem tandem é acoplado ao processo de decapagem para aumentar a produtividade. Neste caso, o processo é conhecido como trem tandem contínuo de laminação a frio, pois as bobinas são soldadas juntas e o processo deve parar apenas por razões de manutenção. Neste caso, até mesmo a solda entre uma bobina e a seguinte é submetida à laminação.
Os desvios de espessura na saída do cage derivam de duas fontes. A primeira fonte é devida às propriedades do material, que podem ser produzidas (i) pelos desvios de espessura da tira de alimentação, e (ii) pela resistência à deformação. Estes são determinados principalmente pela dureza do material durante as várias passadas, mas também pela composição química da chapa ao longo do comprimento da tira. A segunda fonte é gerada pelo trem de laminação. Estes desvios aparecem, principalmente devido ao cedimento do cage, dependendo do módulo de elasticidade do cage. A variação do coeficiente de atrito dos cilindros de trabalho com a tira laminada também pode influenciar os desvios de espessura.
Em trens de laminação a frio (e em particular em trem tandem) o controle de espessura, ou seja, a regulação de controle automático de espessura (AGC), é alcançada com controladores sofisticados que precisam levar em conta que laçadores não estão presentes (como no caso de trem de laminação a quente) e, portanto, a atividade de regulação de todos os cages deve ser coordenada para garantir a estabilidade do processo de laminação. Além disso, os controles básicos devem ser distinguidos dos controles externos. Os controles básicos são controle hidráulico de zona de mordida (HGC), controlador de velocidade (SC) e controlador de torque (TC) não dependem do tipo de processo de laminação, enquanto os controladores externos podem mudar significativamente de acordo com a estrutura do processo e a disponibilidade de sensores.
Trem reversível a frio de um único cage
Um controlador de espessura típico para um trem reversível a frio de um único cage e a configuração mais comum de sensores é mostrada na Figura 1. Aqui, os sensores de medidor de espessura são baseados em tecnologia de raios-X e visam medir a espessura na linha central (e raramente o perfil de espessura). Sensores de medidor de velocidade são baseados em tecnologias a laser ou são simplesmente codificadores. Em geral, o uso de tecnologia a laser (muito mais cara) é preferido quando a precisão de medição necessária deve ser garantida também na presença de períodos de aceleração/desaceleração rápidos, ou seja, quando um codificador pode perder contato com o material. Células de carga são normalmente instaladas em cada espaço inter-cages para obter medição direta da tensão inter-cages. Como mostrado na Figura 1, é bastante normal ver trem reversível a frio de um único cage provido de sensores de espessura e velocidade (possivelmente codificadores) em ambos os lados do trem.
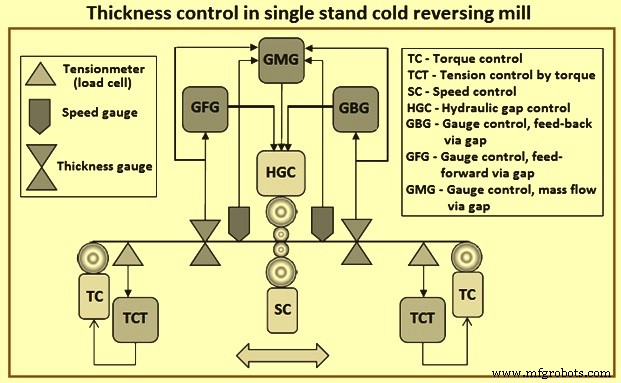
Para o trem reversível a frio de um único cage, os controladores externos são: (i) o controle de tensão por torque (TCT) no qual as tensões de entrada/saída são mantidas constantes através do torque regulado pelo TC que, por sua vez, explora os motores aplicados aos carretéis bobinador/desbobinador, (ii) o controle de espessura, realimentação via zona de mordida (GBG) no qual o controlador gera um ajuste para a referência do HGC com base na medição de espessura "H raio-X out" e está disponível a jusante do cage, (iii) o controle de espessura, antecipação via zona de mordida (GFG) no qual o controlador gera um ajuste para a referência do HGC a fim de antecipar os desvios de espessura da tira de entrada a ser laminada através do raio-X instalado no lado de entrada e produz a medição "H raio-X in", e (iv) o controle de espessura, fluxo de massa via zona de mordida (GMC) no qual o controlador visa compensar os desvios de espessura "H raio-X out" explorando o princípio de fluxo de massa e assim as medições de velocidade da tira no lado de entrada e saída ("V in" e "V out").
Mais precisamente, como as variações de largura da tira são desprezíveis, a equação de balanço de fluxo de massa espera-se que seja satisfeita ("H raio-X in" x "V in" = "H raio-X out" x "V out"). Com base nesta equação, é possível rastrear a medição de "H raio-X in" no lado de entrada do cage e então obter outra medição da espessura na saída do cage considerado "H MF out" = ("H raio-X in" x "V in" / "V out"). O GMC, controlando o sinal "H MF out" em vez do sinal "H raio-X out", garante uma margem de estabilidade mais ampla e melhores desempenhos que o GBC, pois não há atraso de transporte afetando a medição representada por "H MF out".
Trem reversível a frio de dois cages
No trem reversível a frio de dois cages, o HGC aplicado no cage número 1 (Figura 2) não visa regular diretamente a espessura de saída do cage número 1. De fato, alguns reguladores são introduzidos no caso de trem reversível a frio de dois cages a fim de manter, tanto quanto possível, constante a tensão inter-cages entre o cage número 0 e o cage número 1 para evitar a geração de perturbações para o GMC/GBG atuando no cage número 0.
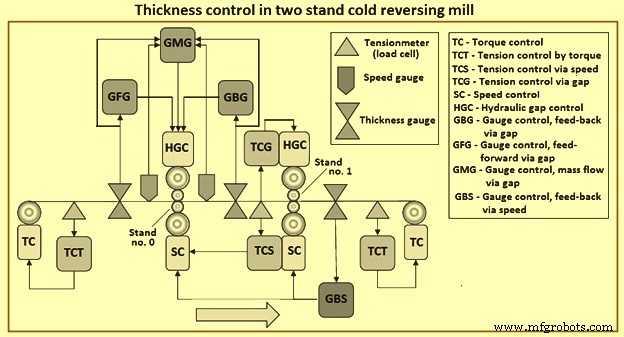
Além disso, a espessura na saída do cage número 1 é regulada pelo GBS (controle de espessura, realimentação via velocidade). Este regulador atua na referência de velocidade usada pelo SC aplicado no cage número 1 e, possivelmente, na referência de velocidade usada pelo SC aplicado no cage número 0. A tensão inter-cages é de fato controlada por dois controladores mutuamente exclusivos: (i) TCS (controlador de controle de tensão via velocidade) que regula a tensão inter-cages variando a referência de velocidade para o SC aplicado no cage número 0, e TCG (controlador de controle de tensão via zona de mordida) que atua na referência de zona de mordida para o HGC aplicado no cage número 1.
A seleção entre manter ativo o TCG ou o TCS depende da velocidade do trem. De fato, em baixa velocidade, o TCS resulta em um controlador mais rápido, mas, claro, pode interferir com o GBS que é responsável por garantir a espessura final. Portanto, uma lógica adequada é implementada para comutar, o mais cedo possível, de TCS para TCG quando a velocidade atinge um limiar. Claro, no trem reversível a frio de dois cages, quando a direção de laminação é invertida, os papéis dos cages número 0 e número 1 são invertidos e os controladores externos são aplicados com lógica simétrica.
Trem tandem de laminação a frio
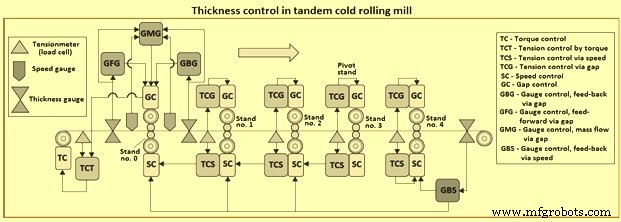
No trem tandem de laminação a frio, a lógica de controle aplicada ao trem reversível a frio de dois cages é estendida para levar em conta a contribuição de mais cages (Figura 3) e a correspondente disponibilidade de sensores. Uma instalação típica de trem tandem de laminação a frio é provida de sensores como: (i) raio-X de espessura no lado de entrada do cage número 0 e na saída do cage número 0, (ii) raio-X de espessura na saída do último cage, (iii) medidores de velocidade a laser são em geral instalados apenas na entrada/saída do cage número 0, (iv) todas as velocidades inter-cages e velocidades de bobinamento são medidas através de codificadores, e (v) todas as tensões inter-cages são medidas por células de carga.
Como no caso de trem reversível a frio de dois cages, GMC/GBG/GFC é aplicado ao primeiro cage do tandem, cage número 0 (Figura 3), enquanto o GBS, responsável por regular a espessura final, pode atuar nas referências de velocidade para todos os cages. Além disso, como no caso do trem reversível a frio de dois cages, todas as tensões inter-cages são reguladas por TCG ou TCS.
As velocidades dos cages e das bobinadeiras e desbobinadeiras devem ser coordenadas para garantir a estabilidade do trem. Este controlador antecipado (feed forward) é conhecido como "mestre de velocidade" (speed master). O "controlador mestre de velocidade" deve ser implementado para coordenar as velocidades das várias entidades no trem. Isso é particularmente importante em trem reversível a frio de dois cages / trem tandem de laminação a frio onde a regulação de tensão inter-cages alcançada por TCG/TCS não é tão rápida quanto a alcançada pelo TCT.
Controle de planicidade em trem de laminação a frio
O controle de planicidade em trem de laminação a frio é realizado através de controle automático de planicidade (AFC). As tarefas de controle a serem alcançadas no controle de malha fechada de nível 1 para trem de laminação a frio concernem não apenas a espessura (AGC) mas também a planicidade (AFC).
Para uma tira submetida a laminação a frio, a planicidade é definida como a quantidade de diferença de tensão interna ao longo da largura do material. A medição das tensões internas da tira (o chamado formato) durante o bobinamento pode ser feita através de sensores de planicidade adequados chamados medidores de formato ou estressômetros que até agora representam um investimento significativo. Devido ao custo desses sensores, raramente uma planta é equipada com mais de um sensor de planicidade, ou seja, o medidor de formato instalado na saída do trem.
O sensor de planicidade é a parte mais importante do sistema AFC. O sensor tipo rolo de contato (estressômetros) é aplicado neste sistema em consideração da estabilidade e resposta da saída. Anteriormente, o sensor de planicidade tipo rolo de contato não era usado para trem de laminação a frio de alta velocidade e bitola ultra-fina, como trem tandem de seis cages, devido à ansiedade de arranhões entre o sensor e a tira. Neste sistema, um sistema de acionamento auxiliar mais sofisticado do rolo do sensor que permite uma sincronização da velocidade do sensor e da velocidade da tira previne os arranhões.
A tarefa AFC é geralmente realizada explorando em malha fechada os atuadores de planicidade do último cage apenas, pois é o mais próximo do medidor de formato e tem o efeito mais imediato e previsível na planicidade final da bobina. Os cages de laminação usados para realizar laminação a frio normalmente têm atuadores avançados de planicidade. Em geral, em trem tandem de laminação a frio / trem reversível a frio de dois cages, os cages podem ser de tipo 4-altos ou 6-altos (ou seja, cages com 6 cilindros). O processo de trem reversível a frio de um único cage pode ser realizado (em particular para aço inoxidável) com cages de tipo 20-altos, também conhecidos como trem cluster ou trem Sendzimir.
Sistema de medição de formato da tira
O formato da tira, também referido como planicidade da tira, está se tornando uma preocupação crescente para todos os envolvidos na indústria de trens de laminação. Formato ruim da tira pode aumentar a sucata, pois produtos feitos de tira com formato ruim podem ser defeituosos. Com o aumento da velocidade e sofisticação das linhas de processo, matéria-prima com formato ruim pode danificar máquinas ou retardar a produção.
O formato da tira torna-se cada vez mais difícil de controlar à medida que a relação largura/espessura aumenta e também à medida que o material se torna mais duro. Normalmente, aceita-se que defeitos de formato da tira são causados por redução percentual diferencial ao longo da largura da tira. Isso causa alongamento diferencial de porções adjacentes da tira, o que estabelece tensões internas, levando ao empenamento. Existem quatro defeitos maiores de formato da tira produzidos por reduções diferenciais. Estes são denominados: (i) bordas soltas (onduladas), (ii) empenamento a um quarto da largura, (iii) cheio central, e (iv) espinha de peixe (ondulação).
A introdução de novos trens de laminação, como coroa variável contínua (CVC) e cruzamento de pares (PC) e cruzamento e deslocamento de cilindros de trabalho (RCS), foram desenvolvidos para melhorar o formato e perfil da tira, pois os trens têm capacidade de trabalhar como cilindro de deslocamento, cilindro de cruzamento e cilindro de curvatura.
A capacidade de controle de formato de um tipo particular de trem de laminação exerce efeito decisivo na qualidade da tira. De acordo com o posicionamento do produto, analisando e comparando o controle de formato para desempenho de tiras de laminação a frio de vários tipos de trens de laminação, e selecionando o tipo apropriado de trem de laminação é essencial.
Projeto razoável de parâmetros de processo de laminação é a base para garantir qualidade de formato. Melhorar o formato da tira através da otimização do processo de laminação é um método tecnológico tradicional. No entanto, numerosas novas aplicações deste método foram estabelecidas. A qualidade de formato é melhorada otimizando o fluxo de emulsão do resfriamento do processo e resfriamento multi-zona. O fenômeno de colagem de aço causado pelo mau formato da cabeceira da tira é evitado otimizando a força de curvatura do cilindro.
A qualidade de formato, propriedades mecânicas e rugosidade superficial de uma tira laminada por um trem de laminação a frio são alcançadas otimizando a força de laminação e tensão. Melhoria abrangente do formato da tira e qualidade superficial também pode ser alcançada otimizando a força de laminação, taxa de alongamento da tira e tensão. Sob a lógica de garantir bom formato da tira, o fluxo, concentração e temperatura da emulsão são otimizados para prevenir deslizamento e arranhões térmicos entre a tira e os cilindros. Como resultado, o grau de limpeza da superfície da tira é melhorado, e o consumo de emulsão é reduzido.
O controle de formato local é difícil pois seu escopo é pequeno. "Nervo convexo" (convex rib) é um defeito típico de formato local. Tornou-se foco das unidades de produção de tiras laminadas a frio nos últimos anos. Nervo convexo é devido à existência de um ponto alto local ao longo da largura da tira, formando uma protuberância aparente correspondente à posição do ponto alto local. Este defeito leva a nervo convexo longitudinal na posição local após desbobinar a bobina e assim afeta seriamente a qualidade do produto. Grande quantidade de dados industriais mostra que o nervo convexo de tira laminada a frio é causado principalmente pela herança de pontos altos locais da tira laminada a quente, o que aponta a origem da prevenção do nervo convexo.
A tecnologia de controle de queda de borda (edge drop) pode reduzir a perda de corte e aumentar o rendimento. A aplicação da tecnologia de controle de queda de borda ao aço silício tem recebido atenção crescente nos últimos anos. As conquistas da tecnologia de controle de queda de borda são incorporadas principalmente no desenvolvimento de sistemas de controle automático e projeto de perfis de cilindros.
Otimizar os parâmetros do processo de laminação é uma medida tecnológica comum e eficaz para melhorar a qualidade superficial. O controle de qualidade superficial é frequentemente combinado com controle de formato. Controle abrangente da rugosidade superficial e formato de um trem reversível a frio de dois cages é alcançado pela otimização dos parâmetros de processo, como força de laminação e tensão. A força de laminação, taxa de alongamento da tira e tensão do trem de laminação são otimizadas para alcançar controle abrangente da qualidade superficial e formato da tira. Além disso, a limpeza superficial e o formato da tira são melhorados otimizando o fluxo, concentração e temperatura da emulsão. Atualmente, a aplicação da tecnologia de controle abrangente é bastante rara.
A detecção de formato é a base para alcançar controle de malha fechada de formato e é a chave para melhorar a qualidade de formato. O medidor de formato da tira é o "olho" da detecção online. É um instrumento de medição de ponta do processo de laminação. O medidor de formato da tira consiste em duas partes principais: rolo de detecção de formato e processador de transmissão de sinal de formato. O desenvolvimento de um medidor de formato é tão difícil que foi monopolizado por muito tempo por poucas empresas. Nos últimos 10 anos, um grande avanço no medidor de formato foi alcançado. O rolo de detecção de formato sem costura e processador de transmissão de sinal sem fio foram desenvolvidos independentemente e aplicados com sucesso.
Um medidor de formato convencional usado em laminação a frio consiste em um array de células de carga distribuídas ao longo da largura da tira. Cada célula de carga produz um sinal representando a pressão exercida pela fatia de tira em contato com ela. Como resultado, o medidor de formato produz um array de sinais de tensão cuja dimensão é a quantidade de células de carga colocadas no sensor [Formato = (T1 ... Tn)]. Recentemente, sensores sem contato baseados em ultrassom estão disponíveis e fornecem um array de sinais bastante similar. Vale apontar que a presença de um gradiente na tensão específica associada a duas fatias diferentes de tira implica que as duas fatias apresentam valores de alongamento diferentes. Por sua vez, uma diferença excessiva no alongamento entre as fatias da tira pode implicar um defeito de planicidade manifesto que deve ser corrigido.
O rolo de detecção de formato seccional internacionalmente popular (Figura 4) consiste em um eixo central, anéis externos e sensores piezoelétricos. A tira envolve o rolo de detecção de formato formando um certo ângulo. A tensão da tira T atua no rolo de detecção de formato e resulta em pressão N. Uma série de anéis externos e sensores são arranjados ao longo da direção axial do rolo de detecção de formato, e a pressão N é transmitida e detectada. A distribuição de pressão axial é convertida em distribuição de tensão pelo computador de processamento de sinal para que o formato da tira possa ser calculado. Este tipo de rolo de detecção de formato pode amassar e arranhar a superfície da tira por duas razões. Primeiro, existe uma folga entre os anéis externos. Segundo, a temperatura axial do rolo de detecção de formato é diferente. A diferença de temperatura entre o meio e a borda do rolo medidor é de dezenas de graus Celsius, resultando em diferenças de expansão térmica radial entre diferentes anéis externos.
Um rolo de detecção de formato com blocos embutidos (Figura 4) foi desenvolvido para superar as deficiências do rolo de detecção de formato seccional. Dois sulcos retangulares são usinados no corpo do rolo de detecção, e um conjunto de blocos elásticos com sensores é instalado em cada sulco retangular. A estrutura evita efetivamente arranhar a superfície da tira causada pela expansão térmica desigual do rolo de detecção seccional. No entanto, o "efeito pele" da corrente facilmente leva a dureza desigual da borda do sulco retangular e outra parte do corpo do rolo quando o tratamento térmico é aplicado. A tira quebrada pode facilmente danificar a parte macia do corpo do rolo, e a superfície do rolo danificada pode arranhar a superfície da tira na produção posterior.
Um novo tipo de rolo de detecção de formato sem costura (Figura 4) foi desenvolvido para resolver completamente os problemas mencionados acima. Dois a quatro furos passantes precisos são usinados ao longo da direção circunferencial perto da superfície do rolo no corpo do rolo. A espessura da parede entre o furo e a superfície externa do rolo está entre 6 mm e 8 mm. A espessura da parede não só é propícia à transferência de pressão, mas também retém espessura suficiente para a retificação do rolo. Uma série de sensores são arranjados dentro de cada furo passante. O material do rolo é aço de alto carbono, cromo e manganês e a dureza da superfície do rolo excede 60 HRC após têmpera. A espessura da camada endurecida é de 4 mm ou mais. Este rolo de detecção de formato apresenta as vantagens de superfície sem costura, alta dureza e camada endurecida profunda, que resolvem completamente os problemas técnicos de amassamento e arranhão da superfície da tira.
Uma certa pré-pressão é aplicada no sensor por meio de ajuste por interferência para manter o sensor funcionando na faixa de linearidade. De fato, uma certa diferença de temperatura e deformação térmica existem entre a superfície externa do rolo de detecção e o sensor interno no processo de laminação, e estas diferenças podem enfraquecer ou reduzir a magnitude da interferência e pré-pressão entre sensores e a parede interna dos furos passantes, resultando em distorção do sinal de detecção. Portanto, a montagem dos sensores deve ter magnitude adequada de interferência e pré-pressão. Para resolver o problema, o campo de temperatura, deformação térmica e transferência de pressão do rolo de detecção e sensores no processo de laminação são simulados com software de elementos finitos. O tamanho da estrutura do rolo e a magnitude da interferência são otimizados.
O pincel de carvão e anel de deslizamento são as estruturas populares para transmissão de sinal e alimentação. Uma série de anéis de deslizamento de cobre são fixados na extremidade rotativa do pescoço do rolo de detecção, e uma série de pincéis de carvão são fixados na tampa que está conectada com a bucha do mancal. Os sinais do rolo de detecção são transmitidos aos anéis de deslizamento via fios. Os anéis de deslizamento rotativos então transmitem os sinais aos pincéis de carvão fixos. Também, os sinais são transmitidos aos terminais remotos via fios de longa distância. O princípio de alimentação é similar ao da transmissão de sinal. Devido ao atrito entre o pincel de carvão e anel de deslizamento, desgaste, vibração e séria distorção de sinal podem ocorrer. O pincel de carvão e anel de deslizamento precisam ser mantidos frequentemente e equipados com dispositivos de resfriamento e limpeza. A transmissão remota de sinal analógico pode ser facilmente interferida por eletromagnetismo, vibração, temperatura e outros fatores, o que pode aumentar o erro.
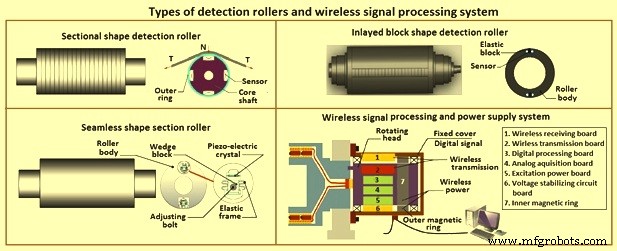
Um processador de transmissão de sinal sem fio e integrado (Figura 4) foi desenvolvido para resolver os problemas acima. O processador de sinal consiste em uma cabeça rotativa e uma tampa fixa. A cabeça rotativa é conectada ao rolo de detecção e gira sincronamente. Uma placa de potência de excitação, uma placa de aquisição analógica, uma placa de processamento digital, uma placa de transmissão sem fio e um anel magnético interno são arranjados na cabeça rotativa. A tampa é fixada na bucha do mancal, e uma placa de recepção sem fio, um anel magnético externo e uma placa de circuito estabilizador de tensão são instalados na tampa.
O princípio de funcionamento é que a potência é fornecida à placa de recepção sem fio e ao anel magnético externo na tampa pelo cabo e placa estabilizadora de tensão. O anel magnético interno rotativo recebe o sinal estabilizador de tensão por transmissão por indução sem fio, e todos os sensores no rolo de detecção e todas as placas de circuito na cabeça rotativa são alimentados pela placa de potência de excitação. Os sinais de saída dos sensores são coletados pela placa de aquisição analógica, e a placa de processamento digital implementa conversão analógico-digital. Processamento digital e codificação são realizados sob condições de isolamento por acoplamento magnético e isolamento fotoelétrico. Os sinais são então entregues à placa de transmissão sem fio. A placa de transmissão sem fio converte os sinais em sinais sem fio de alta frequência e transmite os sinais sem fio à placa de recepção sem fio. A placa de recepção sem fio converte os sinais sem fio em sinais com fio. Finalmente, os sinais são transmitidos ao computador de processamento de sinal remoto via cabo blindado.
A detecção de formato é afetada por vibração, eletromagnetismo, diferença de temperatura, erro de instalação do rolo de detecção, deformação, mudanças de formato da bobina e outros fatores, então os sinais de detecção de formato precisam de cancelamento de ruído e compensação de erro para garantir a precisão. Um diferenciador de rastreamento em tempo discreto é aplicado para eliminar o ruído do sinal de detecção de formato.
O sistema de controle de formato pode ser dividido em sistema de controle de pré-ajuste e sistema de controle de malha fechada de acordo com a sequência de controle, e a modelagem do sistema de controle de formato inclui modelos mecânicos e inteligentes. O controle de pré-ajuste é um controle preditivo, e o controle de malha fechada é um controle de monitoramento. Os dois sistemas de controle se complementam e garantem a qualidade do formato da tira. O controle de pré-ajuste de formato é a base do controle de malha fechada. Precisão, velocidade e estabilidade do controle de malha fechada são diretamente influenciadas pela precisão do controle de pré-ajuste.
O núcleo e a chave no controle de malha fechada de formato são os modelos de controle, que incluem a estratégia de controle e algoritmo do modelo. Quando o sinal de formato da tira é detectado, o modelo de controle calcula rapidamente o valor de ajuste dos meios de controle (ex: quantidade de inclinação do cilindro, força de curvatura do cilindro, spray de resfriamento multi-zona) para alcançar ajuste oportuno e preciso do formato da tira baseado em otimização quadrática e compensação de histerese.
A inclinação e curvatura de cilindros são os meios de controle de formato mais flexíveis e rápidos. O modelo fuzzy-neural PID (proporcional integral derivativo) de ajuste de inclinação e curvatura de cilindros foi estabelecido baseado na coordenação dos dois métodos inteligentes de teoria fuzzy e rede neural. O algoritmo de controle PID convencional não pode ser diretamente adaptado ao processo de laminação complexo e mutável, então a teoria fuzzy, que é boa em lidar com modelos desconhecidos, é combinada com a rede neural com forte capacidade de auto-aprendizado para melhorar o efeito de controle de formato.
Processo de manufatura
- Sistema Integrado de Controle de Acesso com QR, RFID e Verificação de Temperatura
- Dominando Controle de Sensores e Atuadores no Raspberry Pi: Acelerômetro, Servo e Streaming de Dados
- Controle seu Arduino com Google Assistant – Tutorial Completo Passo a Passo
- Fundição e Laminação de Placas Finas: Aprimorando a Produção de Produtos Planos
- Gestão Eficiente da Água e Controle de Poluição em Siderúrgicas Modernas
- Principais Características de uma Laminação Moderna de Tiras a Quente para Produção de Aço de Alto Desempenho
- Laminação a Frio de Precisão: Espessura, Acabamento e Desempenho do Aço
- Carepa de Laminação: Geração, Transporte e Usos Práticos na Siderurgia
- Vigas Universais (I/H): Projeto, Laminação e Aplicações
- Laminação a Quente vs. a Frio: Entendendo Processos de Conformação de Metais