



Acabamento Superficial e Rugosidade: Símbolos, Tabelas e Especificações Explicadas
O que é acabamento superficial?
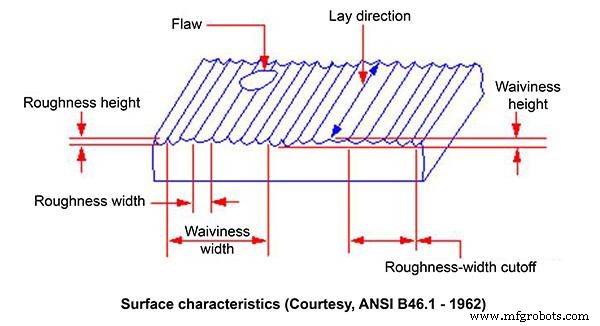
O acabamento superficial mede a textura geral de uma superfície, definida pela orientação (lay), rugosidade superficial e ondulação (waviness). O acabamento superficial é geralmente referido como Textura Superficial quando contém as três características para evitar mal-entendidos, pois maquinistas frequentemente se referem à rugosidade superficial como acabamento superficial.
Este gráfico ilustra como pensar sobre a relação entre Ondulação, Orientação e Rugosidade:
Medição de Rugosidade Superficial
Os perfis R, W e P são três categorias principais de características de textura superficial padronizadas em conjunto com o símbolo completo. A série de perfil R preocupa-se com parâmetros de rugosidade. A série de perfil W preocupa-se com parâmetros de ondulação. A série de perfil P preocupa-se com parâmetros estruturais. O valor Ra é o mais amplamente utilizado em todo o mundo.
Rugosidade Superficial vs. Processos de Fabricação
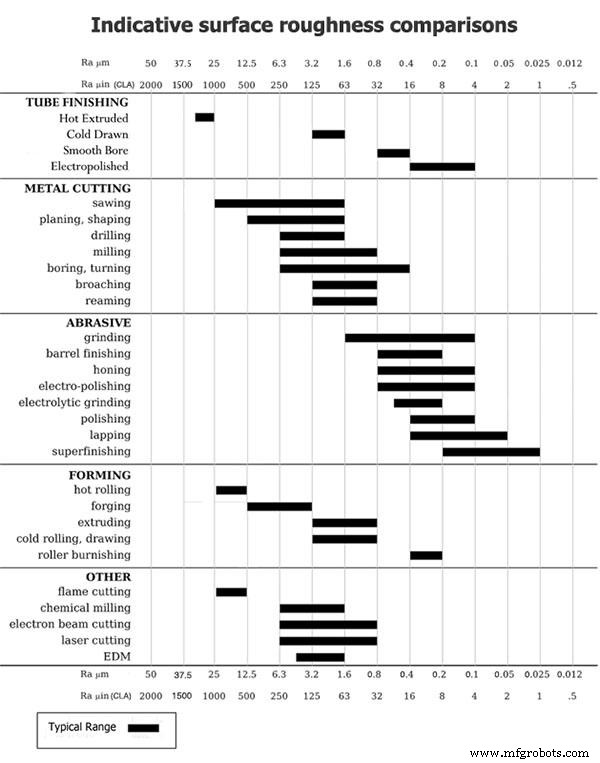
Os acabamentos superficiais diferem muito dependendo do processo de fabricação usado para produzi-los. Uma borda de chapa cortada a chama, por exemplo, tem uma qualidade de superfície significativamente diferente de uma superfície retificada. Portanto, o primeiro passo para determinar como produzir um produto que requer um acabamento específico é selecionar um método capaz de produzir o acabamento superficial necessário. Mais de um processo pode precisar ser sobreposto para obter a saída desejada de forma mais econômica.
Aqui está uma tabela com um gráfico demonstrando a rugosidade superficial relativa de vários processos de produção:
Diretrizes de acabamento superficial para moldagem por injeção
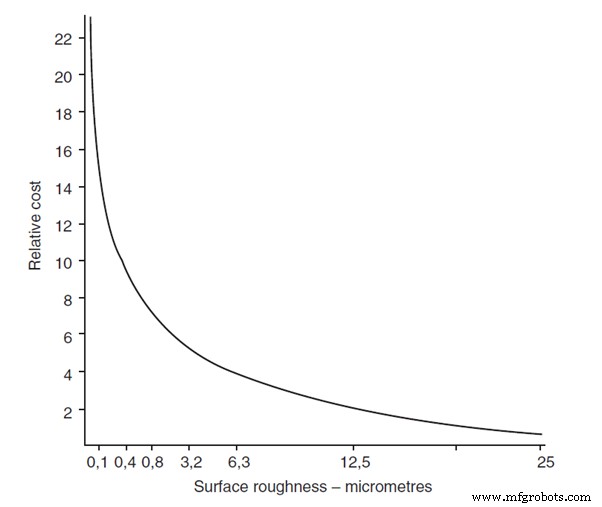
Rugosidade Superficial vs. Custo de Fabricação
O gráfico a seguir representa a relação aproximada entre a rugosidade superficial e o custo de obter tal acabamento.
Normas de Rugosidade Superficial e Equivalentes
- ANSI B46.1
- BS EN ISO 1302:2002
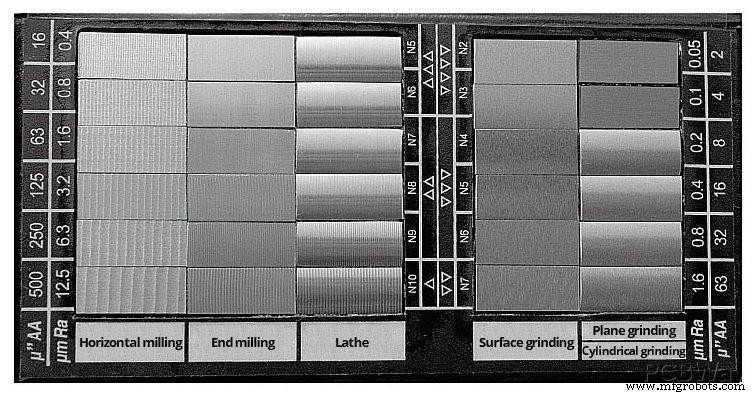
| Ra - μm | 0,025 | 0,05 | 0,1 | 0,2 | 0,4 | 0,8 | 1,6 | 3,2 | 6,3 | 12,5 | 25 | 50 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Ra - μpol | 1 | 2 | 4 | 8 | 16 | 32 | 63 | 125 | 250 | 500 | 1000 | 2000 |
| Rt (Ry) - μm | 0,25 | 0,5 | 1 | 2 | 4 | 8 | 16 | 32 | ||||
| Grau N | N1 | N2 | N3 | N4 | N5 | N6 | N7 | N8 | N9 | N10 | N11 | N12 |
Os números de grau N definidos pela ISO 1302:1992 não são mais usados, pois foram substituídos pela BS EN ISO 1302:2002.
Referências
Simmons, C. H., Phelps, N., & Maguire, D. E. (2012). Manual of engineering drawing: Technical product specification and documentation to British and international standards. Burlington: Butterworth Heinemann.
Processo de manufatura
- Entendendo Rugosidade Superficial: Unidades, Gráficos e Técnicas de Medição
- Entendendo Acabamento Superficial: Unidades, Símbolos e Gráficos Práticos
- Dominando a Fundição de Alumínio em Areia: Técnicas para Acabamento Superficial Superior
- Dominando o Acabamento Superficial: Guia Completo de Medição e Função
- Como Escolher a Rugosidade Superficial Ideal para Sucesso na Usinagem CNC
- Alcance Acabamento Superficial Superior com Fundição de Precisão
- DIN 1725-1 Grau 3.3211 (T4510) – Liga de Alumínio de Alto Desempenho
- DIN 1725-1 Liga 3.3211 T4 (Al 6063) – Alumínio Resistente à Corrosão, Anodizável e Soldável
- DIN 1725-1 Liga 3.3211 T6 (Al 6063) – Liga Premium para Aplicações Resistentes à Corrosão
- Entendendo Acabamentos Superficiais de Usinagem Padrão: Definição, Importância e Melhores Práticas