



Dominando Acabamento de Superfície: Técnicas para Aprimorar Qualidade de Peças Usinadas
Usinagem de metal ou plástico desempenha um papel enorme na produção de peças. Em muitos casos, acabamentos de superfície usinados são mais que adequados para aplicações de uso final, mas como superfícies de peças são cortadas, em vez de fundidas ou moldadas, o acabamento de superfície padrão (como usinado) às vezes precisa ser modificado para propósitos estéticos ou funcionais. Isso pode requerer usinagem mais precisa ou o uso de processos secundários.
Medindo Rugosidade de Superfície
A medida mais amplamente usada de rugosidade de superfície é Ra, ou rugosidade média de superfície. Mede desvio do plano de superfície médio em micropolegadas. Por exemplo, a superfície grosseira de uma frigideira de ferro fundido tem Ra de cerca de 2.000. A superfície ultra-lisa do espelho do Telescópio Espacial Hubble é o mais próximo de zero que pode ser alcançado (embora uma falha menor que um quinquagésimo do tamanho de um cabelo humano tenha sido encontrada e exigiu reparo). Peças usinadas tendem a cair em algum lugar entre esses dois números.
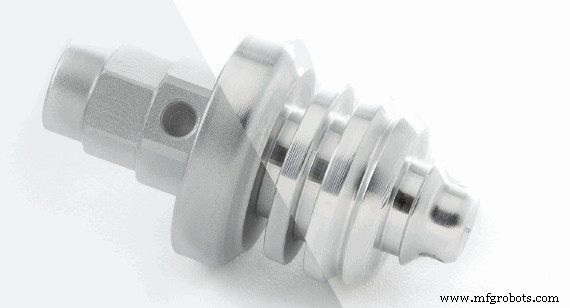
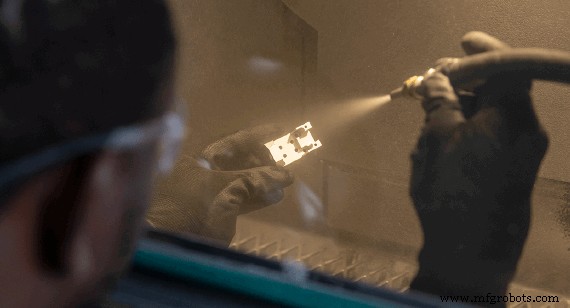
Às vezes, rugosidade em uma superfície usinada é aceitável. Tipicamente por razões estéticas, uma superfície mais rugosa que a usinada é preferida. Um acabamento fosco pode eliminar reflexos e é menos propenso a mostrar marcas. Mas acabamentos foscos não podem ser alcançados simplesmente por usinagem. Para isso, você precisa de processos secundários como jateamento de esferas ou tumbagem com substrato cerâmico.
Superfícies Mais Lisas
Existem várias maneiras diferentes de alcançar um acabamento de superfície mais liso em uma peça usinada. O primeiro fator no acabamento de superfície é determinado pelo próprio processo de usinagem, permitindo que você alcance um equilíbrio entre velocidade e lisura. Se você precisa sua peça mais rápido, espere um Ra de 60 a 65. Se você pode trabalhar com um prazo de entrega mais longo, esse número cai para um Ra potencial de 32.
O que você pode esperar de suas peças? Nós quebramos (desbastamos) as bordas em todas as peças usinadas. Todas as peças usinadas de plástico são deixadas como usinadas, o que pode deixar marcas de ferramenta visíveis. Algumas peças de metal, por outro lado, permitem mais escolha. É importante lembrar que peças de precisão usinadas frequentemente têm bordas afiadas e devem ser manuseadas com cuidado.
Se você quer uma olhada detalhada em todas as nossas especificações de design, estas diretrizes de fresamento CNC fornecem toda a informação que você precisa.
Ainda, a rugosidade maior de Ra 60 não é o que normalmente pensamos como "áspero". Em um Ra de 60, uma superfície terá espirais de ferramenta visíveis mas não parecerá áspera ao toque. Você precisaria de um microscópio para ver as variações de superfície. Ocasionalmente, dependendo da aplicação, esta quantidade de rugosidade pode levar a desgaste incremental em uma peça móvel e causar fraqueza onde uma peça é tensionada. Pode até permitir que a corrosão ganhe uma base nas suas peças. É onde processos secundários entram.
Acabamento Pós-Processo
Processos de acabamento secundários são incrivelmente importantes, e temos múltiplas opções para atingir níveis aprimorados de peças usinadas acabadas. Superfícies usinadas são tipicamente alisadas por granulação ou lapidação. Os dois são semelhantes mas usam equipamentos diferentes. Em qualquer caso, a peça é repetidamente puxada através de uma série de abrasivos de textura cada vez mais fina até que a lisura de superfície desejada seja alcançada. Dependendo de quantas etapas são aplicadas, granulação pode alcançar um acabamento de superfície final entre Ra 4 e 32. Lapidação pode produzir Ra de superfície entre 2 e 16. Não deve ser surpresa que lapidação é o processo usado para produzir espelhos de telescópios astronômicos de precisão. Embora haja sobreposição na lisura relativa que pode ser alcançada por granulação ou lapidação, existem vários fatores, incluindo preço, que podem tornar um ou o outro seu processo de escolha.
Assim como com peças de metal, peças usinadas de plástico podem usar vários processos para ajustar seus acabamentos de superfície. Esteja ciente que peças de plástico poderiam ser danificadas por jateamento de esferas, mas se você estiver disposto a aceitar esse risco, pode ser feito. Mais tipicamente, porém, se um acabamento fosco é necessário em peças de plástico, injeção de plástico é usada para que o molde de metal em si seja jateado com esferas para impartir o acabamento mais rugoso às peças resultantes.
Para um acabamento mais brilhante, peças usinadas de plástico podem ser polidas usando lixamento úmido. Assim como com granulação de metal, grão progressivamente mais fino é aplicado até que o acabamento desejado seja alcançado. Existe um outro método de tratamento para alisar superfícies usinadas de plástico, particularmente aquelas de plásticos claros em aplicações ópticas. Usinagem, mesmo com ferramentas finas, geralmente turva a superfície de uma peça de plástico claro, algo que seria inaceitável se a peça for algo como uma lente. Nesses casos, polimento a chama aplica calor suficiente para aplanar as "colinas e vales" dispersores de luz na superfície da peça. Isso deixa a luz passar através da peça como deveria, em vez de ser dispersa pela "geografia" microscópica de sua superfície. A olho nu, a aparência da peça mudará de turva para clara.
Qualquer que seja o acabamento desejado da sua peça usinada — seja mais fosco ou mais polido que "como usinado" — pode haver várias maneiras de alcançá-lo. Estas podem incluir a escolha do processo de usinagem em si ou usar processos secundários. A melhor abordagem para qualquer peça realmente depende da sua aplicação, prazo, volume de produção, orçamento e o acabamento exato que você precisa. Como mudanças em peças usinadas podem ser feitas relativamente rápido, você pode ser capaz de tentar várias opções e ver qual funciona melhor para você. Nossas cotações interativas com feedback de fabricabilidade fornecem informações úteis para tomar essas decisões, mas às vezes você pode precisar de ajuda de nossos engenheiros de suporte para reduzir suas escolhas. Estamos aqui para ajudar.
Se você quer uma olhada realmente detalhada em nossas opções de acabamento, baixe nosso GUIA GRATUITO de Acabamento de Superfície para Usinagem CNC.
Tecnologia industrial
- Elevando a Manutenção: Alinhando Estratégia, Construindo Confiança e Gerando Valor de Negócio
- Dominando a Fundição de Alumínio em Areia: Técnicas para Acabamento Superficial Superior
- Alcançando Acabamentos Superficiais Precisos em Componentes de Torno CNC Swiss
- Aprimorando Peças com Estruturas de Treliça Impressas em 3D
- Eleve a Produção: Dominando a Medição e Melhoria da Eficiência do Operador de Máquina
- Aumente a Eficiência da Manufatura: Estratégias Comprovadas para Desempenho Máximo
- Aprimorando a Precisão da Máquina para Fabricação Precisa
- Tratamentos de Superfície Avançados para Peças Usinadas de Precisão Aeronáuticas
- Alcance Acabamento Superficial Superior com Fundição de Precisão
- Regras Essenciais para Acabamento Superficial Superior em Peças Usinadas CNC