



Dominando CNC em Madeira: Estratégias Especialistas para Direção de Corte e Alinhamento de Grão
Desenvolvendo uma Estratégia de Direção de Corte Bem-Sucedida
Existem vários fatores que podem afetar as práticas de usinagem de madeira. Um que surge muito para certas madeiras duras é a direção de corte, especificamente em relação ao padrão de grão da madeira. A madeira é um material anisotrópico. Isso significa que diferentes propriedades de material são exibidas em diferentes direções de corte. Em termos de madeira serrada, existem diferentes graus estruturais relacionados à orientação do grão. Se a direção média das fibras de celulose são paralelas aos lados da peça de madeira, então os grãos são ditos retos. Qualquer desvio desta linha paralela e a tábua é considerada "grão cruzado". A Figura 1 abaixo mostra uma tábua de grão quase reto com setas indicando os diferentes eixos. Cada um destes eixos exibe diferentes conjuntos de propriedades mecânicas. Por causa dessas diferenças, deve-se estar consciente do caminho da ferramenta na marcenaria e minimizar a quantidade de forças de corte colocadas na fresa para maximizar sua vida útil.
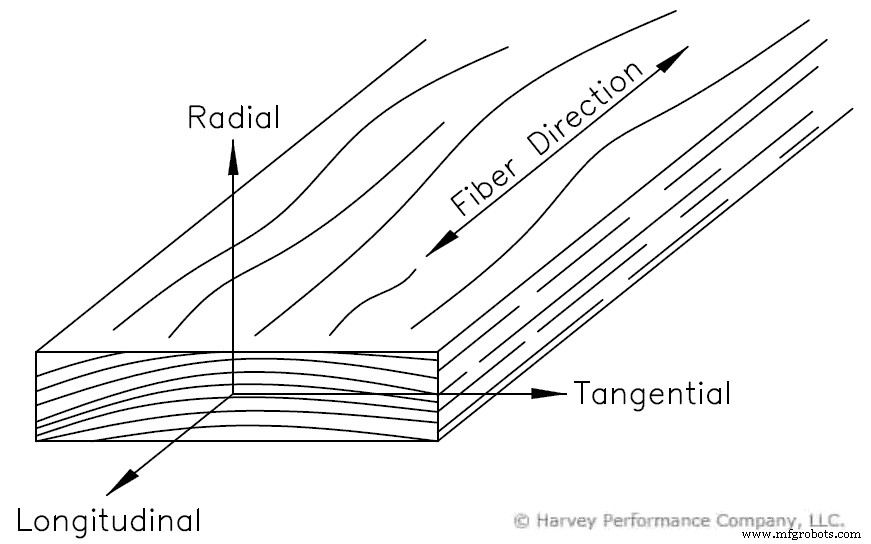
Cortar perpendicular ao grão é conhecido como cortar "através do grão" na marcenaria. Na Figura 1 acima, isso seria considerado corte na direção radial ou tangencial. Cortar paralelo ao grão é conhecido como cortar "alongar o grão" (longitudinalmente em termos da Figura 1). Quanto mais próximo você estiver de cortar a 90° do grão da madeira em qualquer direção, maior será a força de corte. Por exemplo, uma ferramenta com seu eixo central paralelo à direção tangencial e um caminho de ferramenta ao longo da direção longitudinal teria menos desgaste que uma ferramenta com o mesmo eixo central mas movendo-se na direção radial. O segundo tipo de orientação de ferramenta corta através de mais limites de grão e, portanto, produz maiores forças de corte. No entanto, você deve ter cuidado ao cortar alongar o grão, pois isso pode causar arrancamento e levar a um mau acabamento superficial.
A Formação Adequada de Cavacos de Madeira com CNC em Marcenaria
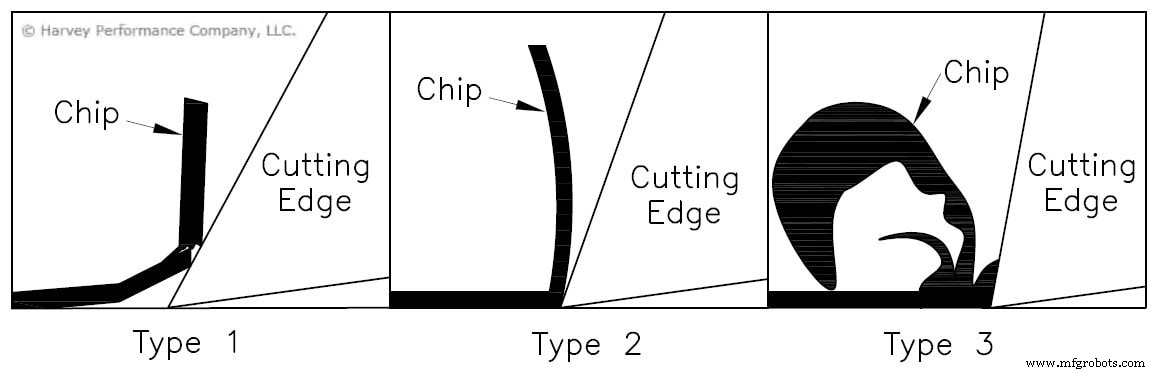
Ao cortar madeira paralela ao grão, existem três tipos básicos de cavacos formados. Ao cortar perpendicular ao grão, os tipos de cavacos geralmente se enquadram nestas mesmas 3 categorias, mas com muito mais variabilidade devido à ampla gama de propriedades da madeira em relação à direção do grão.
Cavacos Tipo 1
Cavacos tipo 1 são formados quando a madeira se divide à frente da aresta de corte através de clivagem até que a falha por flexão ocorra como uma viga em balanço. Uma grande força perpendicular ao plano de cisalhamento é produzida, causando a madeira à frente da aresta de corte a se dividir, formando esta pequena viga em balanço. Quando a força para cima finalmente excede a resistência desta pequena viga, ela se quebra. Estes tipos de cavacos causam comparativamente pouco desgaste comparado aos tipos 2 e 3, pois o material se divide antes de entrar em contato com a aresta pontiaguda. Fresas de topo com ângulos de ataque extremamente altos ou muito baixos frequentemente produzem cavacos tipo 1. Isso é especialmente verdadeiro ao usinar contra inclinações de grão maiores que 25°. Madeiras com teor de umidade menor que 8% formam cavacos descontínuos e estão em maior risco de arrancamento.
Cavacos Tipo 2
Cavacos tipo 2 são os mais desejáveis dos três tipos em termos de acabamento superficial. Eles são resultado de falha do material ao longo de um plano de cisalhamento diagonal, estendendo-se da aresta de corte à superfície da peça. Cavacos tipo 2 formam quando há um equilíbrio adequado entre as propriedades da madeira, parâmetros de corte e geometria da fresa. Madeiras com teor de umidade entre 8% e 20% têm uma chance muito maior de formar cavacos tipo 2 contínuos enquanto deixam um bom acabamento superficial.
Cavacos Tipo 3
O último tipo de cavaco forma quando o ângulo de ataque de uma fresa é muito baixo. Neste cenário, a força de corte é quase paralela à direção de deslocamento. Isso causa um material macio, como madeira, a ser esmagado em vez de cisalhado, deixando um mau acabamento superficial. Geralmente, a superfície deixada parece pequenos feixes de elementos de madeira, um defeito superficial comumente conhecido como "grão felpudo". Este tipo de cavaco ocorre mais frequentemente em madeiras macias, pois a situação de esmagamento é agravada em madeiras de baixa densidade.
Estendendo a Vida Útil da Ferramenta na Marcenaria
Regras Práticas de Velocidades e Avanços
Existem várias categorias diferentes de desgaste de ferramenta que ocorrem na marcenaria CNC. Regras gerais de usinagem ainda se aplicam, pois RPM tem a maior influência na taxa de desgaste. Sobrealimentação pode aumentar o desgaste exponencialmente e também causar quebra. Como na maioria das operações de usinagem, um equilíbrio entre estes dois é essencial. Se você procura aumentar sua produtividade aumentando sua velocidade, deve aumentar seu avanço proporcionalmente para manter um equilíbrio que mantenha a ferramenta adequadamente engajada no material.
Gerenciamento Adequado de Calor
Quando ferramentas de corte são expostas a alto calor, elas começam a desgastar ainda mais rápido, devido à corrosão. O ligante de cobalto dentro da maioria das ferramentas de metal duro no mercado começa a oxidar e se soltar da aresta de corte. Isso inicia uma reação em cadeia, pois quando o ligante é removido, o carboneto de tungstênio também se quebra. Diferentes espécies de madeira e tipos de madeira engenheirada têm diferentes comportamentos corrosivos em altas temperaturas. Este é o tipo de desgaste mais consistente observado ao usinar MDF ou aglomerado. O desgaste é devido aos sais de cloro e sulfato encontrados em adesivos, pois isso acelera a corrosão em alta temperatura. Assim como no alumínio, quando o teor de sílica de uma madeira aumenta, sua corrosividade também aumenta.
Geralmente, aumento de desgaste é observado em madeira com alto teor de umidade. Esta característica é devida ao aumento do desgaste eletroquímico causado pelos extrativos na madeira. O teor de umidade na madeira inclui substâncias como resinas, açúcares, óleos, amidos, alcaloides e taninos na presença de água. Estas moléculas reagem com os constituintes metálicos da ferramenta de corte e podem embotar a aresta. Metal duro é mais resistente a este tipo de desgaste comparado a aço rápido.
Melhores Revestimentos para Vida Útil Estendida em Madeira
Se você quer uma ferramenta mais duradoura que manterá sua aresta afiada (e quem não quer), você pode considerar um revestimento Diamante Amorfo. Este é um revestimento extremamente resistente à abrasão destinado a operações não-ferrosas nas quais a temperatura da zona de corte não excede 750 °F. Este tipo de revestimento é um dos mais finos da Harvey Tool, minimizando o risco de arredondamento de aresta e maximizando a durabilidade desta aresta.
Evitando Acidentes Comuns na Marcenaria
Arrancamento
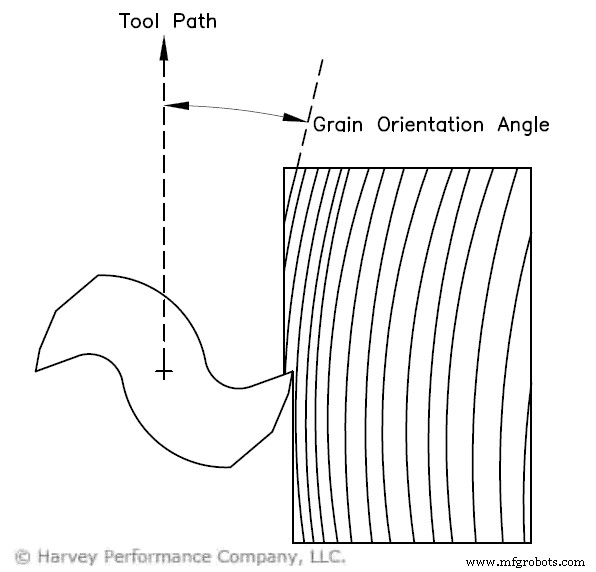
Arrancamento, às vezes chamado de grão lascado ou lascamento, é quando um pedaço do material de madeira sendo usinado rasga da peça principal e deixa um defeito pouco atraente onde costumava estar. Este é um dos defeitos mais comuns ao usinar produtos de madeira. Existem muitas razões diferentes pelas quais o arrancamento ocorre. Características do material são algo a considerar. Arrancamento é mais provável se a orientação do grão for menor que 20° relativa ao caminho da ferramenta, o teor de umidade da madeira for muito baixo, ou a densidade da madeira for muito baixa. A Figura 4 mostra o ângulo de orientação do grão relativo ao caminho da ferramenta. Em termos de parâmetros de usinagem, também pode ocorrer se a carga de cavaco, profundidade de corte ou ângulo de ataque for muito alto.
Acabamento Grão Felpudo
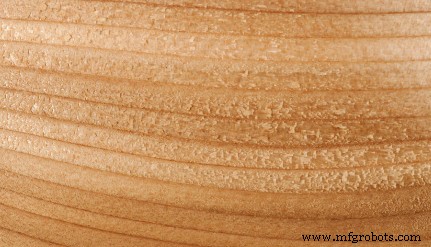
Grão felpudo parece pequenos aglomerados de madeira presos à face recém-usinada e ocorre quando as fibras de madeira não são cortadas adequadamente. Ferramentas de corte com baixo ângulo de ataque ou embotadas indentam fibras até que elas rasguem de seu padrão natural, causando formação de cavacos tipo 3, resultando em mau acabamento. Isso pode ser exacerbado por avanço ou profundidade de corte baixos, pois a ferramenta não está adequadamente engajada e está arando material em vez de cisalhá-lo corretamente. Madeiras mais macias com grãos menores e em menor quantidade são mais suscetíveis a este tipo de defeito. Madeira juvenil é conhecida por ser particularmente propensa a grão felpudo devido ao seu alto teor de umidade.
Marcas de Queimadura
Marcas de queimadura são um defeito particularmente significativo no caso de usinagem de madeira, pois geralmente não é uma preocupação ao usinar outros materiais. Permanecer em um local por muito tempo, não engajar suficiente da fresa em um corte, ou usar ferramentas embotadas cria uma quantidade excessiva de calor por atrito, deixando marcas de queimadura. Algumas madeiras (como bordo ou cerejeira) são mais suscetíveis a marcas de queimadura, portanto caminhos de ferramenta para estes tipos devem ser programados sensivelmente. Se você está tendo muitos problemas com marcas de queimadura em uma operação particular, pode tentar borrifar a fresa com lubrificante comercial ou cera em pasta. Tenha cuidado para não usar demais, pois o excesso de umidade pode causar empenamento. Aumentar o engajamento da ferramenta ou diminuir RPM também pode combater marcas de queimadura.
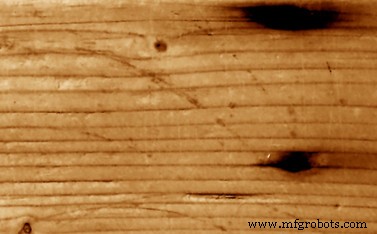
Marcas de Cavaco
Marcas de cavaco são compressões rasas na superfície da madeira que foram borrifadas ou prensadas na superfície. Estes defeitos podem inchar com aumento no teor de umidade, piorando o acabamento ainda mais. Este tipo de imperfeição é geralmente causado por má evacuação de cavacos e geralmente pode ser corrigido aplicando refrigeração a ar na região de corte durante a operação.
Grão Levantado
Grão levantado, outro defeito comum de madeiras, é quando uma ou mais porções da peça estão ligeiramente mais baixas que o resto. Esta imperfeição é particularmente um problema ao usinar madeiras mais macias com ferramentas embotadas, pois as fibras rasgam e deformam em vez de serem limpa e cisalhadas. Este efeito é intensificado ao usinar com avanços lentos e a madeira tem alto teor de umidade. Variações no inchaço e encolhimento entre seções danificadas e não danificadas da madeira exacerbam esta falha. É por esta razão que grão levantado é uma visão comum em madeiras expostas ao tempo. Dispositivos de fixação apertados demais também têm chance de causar grão levantado.
Diferenciando Fresas de Topo para Madeira e Plástico da Harvey Tool
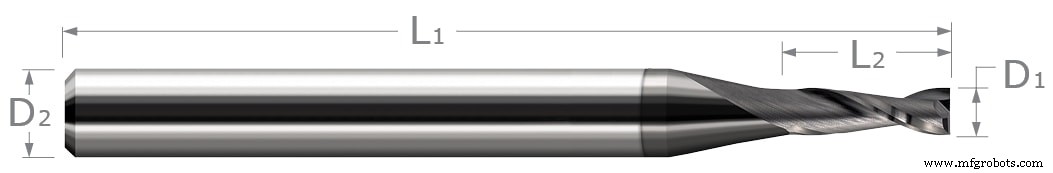
https://www.harveytool.com/products/material-specific-end-mills/woodMachinists frequentemente usam Fresas de Topo para Corte de Plástico para marcenaria, pois esta ferramenta tem geometrias internas muito similares à de uma Fresa de Topo para Madeira. Ambas têm vales de canais grandes e arestas de corte afiadas, vantajosas para usinagem de plástico e madeira. A principal diferença entre as fresas para plástico da Harvey Tool e as para madeira é o ângulo de cunha (uma combinação do ângulo de alívio primário e ataque). A linha para madeira tem um ataque menor mas ainda tem alto ângulo de alívio para manter a nitidez da aresta. O ataque menor é projetado para não ser tão "agarrador" quanto as fresas para plástico podem ser na marcenaria. Foi feito para cisalhar madeira e deixar um acabamento superficial de qualidade sem causar arrancamento.
A oferta de Fresas de Topo para Madeira da Harvey Tool inclui opções upcut e downcut. A opção upcut é projetada para fresar madeiras naturais e engenheiradas, apresentando estilo 2 canais e ângulo de cunha projetado para cisalhar materiais de fibra de madeira sem causar arrancamento ou deixar acabamento grão felpudo. A oferta downcut é otimizada para fresar madeiras naturais e engenheiradas e ajuda a evitar levantamento em mesas a vácuo.
Para mais ajuda em alcançar uma operação de usinagem bem-sucedida, ou mais informações sobre a oferta de Fresas de Topo para Madeira da Harvey Tool, entre em contato com a equipe de engenheiros da Harvey Tool em 800-645-5609.
Máquina cnc
- Guia de Prototipagem CNC: Precisão, Velocidade e Produção Custo-Efetiva
- Guia Rápido de Corte CNC: Evolução, Tipos e Futuro da Manufatura de Precisão
- Ferramentas Essenciais CNC para Corte e Escultura de Madeira de Precisão
- Melhor Roteador CNC para Marcenaria: Guia Especialista para Escolher a Máquina Certa
- Glossário de Fresas para Roteador CNC: Definições e Usos Completos
- Guia Completo de Máquinas de Corte CNC: Tipos, Benefícios e Aplicações
- Domine a Marcenaria de Precisão com Roteador CNC para Madeira: Técnicas, Materiais e Ferramentas
- Tornos CNC para Madeira vs. Tornos Tradicionais: Precisão, Velocidade e Benefícios de Produção
- Por que Roteadores CNC OMNI Transformam a Marcenaria
- Corte de Acrílico com Roteador CNC: Guia Especializado para Precisão e Acabamento