



Guia Passo a Passo para Programação de Operações de Fresamento Helicoidal
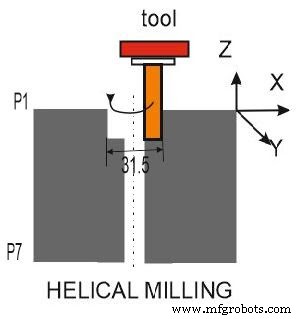
No programa de fresamento helicoidal, estamos alargando o diâmetro do furo até 31,5 mm. Vamos ver como fazer o programa para fresamento helicoidal:
O1234
N10  M06 T0606 ;
N20  G91 G54 G21 G17 G80 G43 ;
N30  M03 S1200 ;
N40  G00 X0.0 Y0.0 ;
N50  G00 Z10 M08 ;
N60  G01 Z0 G95 F0.2 ;
N70  G01 X15.5 G41 ;
N80  G03 I-15.75 Z-4 ;
N90  G03 I-15.75 Z-4 ;
N100 G03 I-15.75 Z-4 ;
N110 G03 I-15.75 Z-4 ;
N120 G03 I-15.75 Z-4 ;
N130 G03 I-15.75 Z-4 ;
N140 G03 I-15.75 Z-4 ;
N150 G01 X0.0 G40 ;
N160 G00 Z50 ;
N170 M09 M05 M30 ;
DESCRIÇÃO
O1234 ; Número do programa
N10 - Comando de troca de ferramenta, seleciona fresa nº 6.
N20 - Programa no sistema de coordenadas incrementais, coordenada de trabalho em fresadora, todas as dimensões em "mm", seleciona plano XY, cancela ciclo enlatado se aplicado, compensação de comprimento de ferramenta negativa.
N30 - Fuso ligado no sentido horário, velocidade 1200 rpm.
N40 - Deslocamento rápido para posição X0 e Y0.
N50 - Deslocamento rápido para posição Z10, refrigerante ligado.
N60 - Comando de interpolação linear onde Z é 0 (ferramenta toca a peça), avanço por revolução é 0.2.
N70 - Comando de interpolação linear onde a ferramenta assume posição 15.75 no eixo X, compensação de raio da ferramenta à esquerda.
N80 - Interpolação circular anti-horária onde I = -15.75 e profundidade de corte no eixo Z é -4. (Primeiro corte do ponto imaginário P0 a P1) I = Distância e direção incremental do ponto inicial do arco até o centro do arco ao longo do eixo X.
N90 - Interpolação circular anti-horária onde I = -15.75 e profundidade de corte no eixo Z é -4. (Segundo corte do ponto P1 a P2)
N100 - Interpolação circular anti-horária onde I = -15.75 e profundidade de corte no eixo Z é -4. (Terceiro corte do ponto P2 a P3)
N110 - Interpolação circular anti-horária onde I = -15.75 e profundidade de corte no eixo Z é -4. (Quarto corte do ponto P3 a P4)
N120 - Interpolação circular anti-horária onde I = -15.75 e profundidade de corte no eixo Z é -4. (Quinto corte do ponto P4 a P5)
N130 - Interpolação circular anti-horária onde I = -15.75 e profundidade de corte no eixo Z é -4. (Sexto corte do ponto P5 a P6)
N140 - Interpolação circular anti-horária onde I = -15.75 e profundidade de corte no eixo Z é -4. (Sétimo corte do ponto P6 a P7)
N150 - Comando de interpolação linear onde a ferramenta retorna à posição inicial X=0, compensação de ponta da ferramenta desligada.
N160 - Deslocamento rápido onde a ferramenta move para posição Z50.
N170 - Refrigerante desligado, fuso desligado, fim do programa principal.
Máquina cnc
- O Guia Completo da Produção de Fibra de Vidro
- Guia Especialista para Projeto e Fabricação de Moldes de Injeção
- Dominando a Fresagem CNC: Guia Completo de Operação e Configuração
- Principais Considerações para Fresamento CNC de Aço Endurecido: Guia Profissional
- Entendendo a Mecânica de uma Máquina de Fresar
- Construa um Protótipo Vencedor: Guia Passo a Passo para Desenvolvimento Rápido de Produto
- Dominando a Indústria 4.0: Passos Comprovados para Preparar seu Negócio para o Futuro
- Projetando um Programa de Manutenção Preventiva Eficaz para Equipamentos
- Estratégias Comprovadas para Fazer Seu Programa de Segurança Abrangente Funcionar
- Macro Avançada G65 para Rosqueamento Helicoidal Interno Preciso