



Configuração Eficiente de Offsets de Ferramenta e Peça Usando Entrada Programável de Dados G10
O G10 de offset programável é usado para entrada de dados de ferramenta (offset de ferramenta) e entrada de dados de offset de dispositivo de fixação (offset de peça) em máquina CNC. É muito fácil fazer offset neste método. O G10 é usado para servir na posição de datum do programa. Este código é muito útil em uma máquina quando você deseja realizar uma operação em múltiplos dispositivos de fixação ou fazer o mesmo processo repetidamente. Usando este código, podemos economizar o tempo necessário para configuração de offset.
1] ENTRADA DE DADOS DE OFFSET DE FERRAMENTA (Offset de ferramenta) -
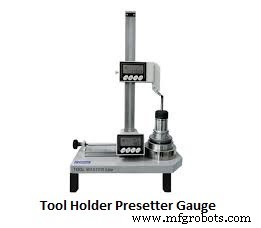
O Medidor Preajustador de Porta-Ferramenta é usado para fazer o offset da ferramenta. Os valores de X e Y são encontrados nele, ou seja, o diâmetro e o comprimento da ferramenta são calculados, e você pode colocar esse valor diretamente na tela de offset.
G10 L10 P1 R200 (Offset programável, L10 - comprimento da ferramenta, P1 - número do offset da ferramenta, R200 - valor do comprimento)
G10 L11 P1 R195 (Offset programável, L11 - comprimento de desgaste da ferramenta, P1 - número do offset da ferramenta, R195 - valor do comprimento de desgaste)
G10 L12 P1 R50 (Offset programável, L12 - raio da ferramenta, P1 - número do offset da ferramenta, R50 - valor do raio)
G10 L13 P1 R47 (Offset programável, L13 - raio de desgaste da ferramenta, P1 - número do offset da ferramenta, R47 - valor do raio de desgaste)
2] ENTRADA DE DADOS DE OFFSET DE DISPOSITIVO DE FIXAÇÃO (Offset de peça) -
Nisto, temos que fazer offset de múltiplos dispositivos de fixação. O número do offset de peça é geralmente dado como P1 a P6 para entender a coordenada de offset de peça do dispositivo de fixação em relação à máquina.
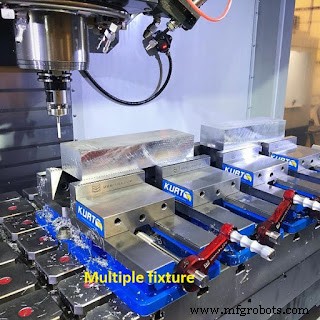
Onde P1 = G54 (coordenada de offset de peça)
P2 = G55 P3 = G56 P4 = G57 P5 = G58 P6 = G59
Bloco – G10 L2 P1 X-302.5 Y-309.50 Z-522.6 A0.0 ; (Offset programável, L2 - dados de offset de dispositivo de fixação, P1 - coordenada de workoffset. Você pode usar conforme necessário para realizar, coloque valor medido de offset X, Y e Z, A0.0 – Em algumas máquinas, existem eixos A, B e C mas aqui colocamos zero)
Exemplo :
O0123 ;
N10 M06 T01 ;
N20 G90 G10 L2 P1 X-302.5 Y-309.50 Z-522.6 A0.0 ;
N30 G43 H01 ;
N40 G99 G81 G91 X30 Y0 Z-45 R5 K4 F120 ;
N70 G98 G90 G80 G00 Z100 ;
N80 M05 M09 M30 ;
Máquina cnc
- Aproveitando Dados na Internet da Confiabilidade: Estratégias para Gestão Eficaz
- Domine a Operação de Router CNC com NC Studio: Guia Passo a Passo
- Maximize a Vantagem da Sua Organização: Transformando Dados em Insights Estratégicos
- Técnicas Essenciais de Entrada de Ferramenta para Usinagem de Precisão
- Otimizando Vida Útil de Ferramentas com Dados de Máquina: Um Guia Moderno
- Sensores MEDLI2 Capturam Dados Críticos Durante Pouso do Perseverance em Marte
- Técnicas Precisas de Offset de Ferramenta para Tornos CNC em Controladores Fanuc
- Desbloqueando Sinumerik 840D: Domine Variáveis de Dados de Ferramenta $TC_DP para Programação CNC Precisa
- Dominando Configuração de Deslocamento de Ferramenta no Centro de Torneamento SINUMERIK 808D
- Zerar Todos os Deslocamentos em Máquinas CNC Haas Usando G-Code G10