



Guia Completo de Acabamentos Superficiais para Usinagem CNC
A usinagem CNC é um processo de manufatura subtrativo que pode produzir peças com tolerâncias apertadas (até ± 0,025 mm) e detalhes finos de uma enorme gama de metais e plásticos. No entanto, devido à natureza subtrativa do CNC — em contraste com impressão 3D e manufatura aditiva — as peças muitas vezes saem das máquinas de fresamento e torneamento com marcas de ferramenta visíveis.
É aqui que o acabamento superficial entra. Aplicar pós-processamento e os acabamentos superficiais certos pode melhorar a rugosidade superficial, propriedades cosméticas e visuais e resistência ao desgaste de peças usinadas CNC. Acabamento superficial, aplicado corretamente, melhora funcionalidade e estética, e em muitos casos ambos.
Neste artigo, discutimos os acabamentos superficiais mais comuns para peças CNC metálicas para ajudá-lo a selecionar os certos para sua aplicação.
Quais acabamentos superficiais de usinagem CNC a Hubs oferece?
Aqui estão os acabamentos superficiais mais comuns disponíveis na plataforma Hubs. Observe que todos são para peças metálicas.
| Como usinado | Peças como usinadas — ou peças que saem direto da máquina — têm marcas de ferramenta menores visíveis e a rugosidade superficial padrão (Ra) é 3,2 µm. Requisitos de acabamento superficial podem ser aumentados para 1,6, 0,8 e 0,4 µm. |
| Jateamento de Esferas | Peças jateadas com esferas têm acabamento fosco com textura leve. É usado principalmente para melhorar a aparência visual de uma peça. |
| Anodização Tipo II (transparente ou colorida) | Anodização (Tipo II) adiciona uma camada cerâmica resistente à corrosão à superfície da peça. Disponível apenas para alumínio e titânio, peças anodizadas podem ser tingidas em várias cores. |
| Anodização Tipo III (revestimento duro) | Anodização (Tipo III) adiciona uma camada cerâmica resistente ao desgaste e corrosão à superfície da peça. Oferece maior proteção que o Tipo II e pode ser tingida em diferentes cores. Disponível apenas para alumínio e titânio. |
| Revestimento em pó | Revestimento em pó adiciona um acabamento resistente ao desgaste e corrosão à superfície das peças. Tem maior resistência ao impacto comparado à anodização, vem com uma grande variedade de cores e pode ser aplicado a qualquer metal. |
Acabamentos superficiais explicados: Como usinado
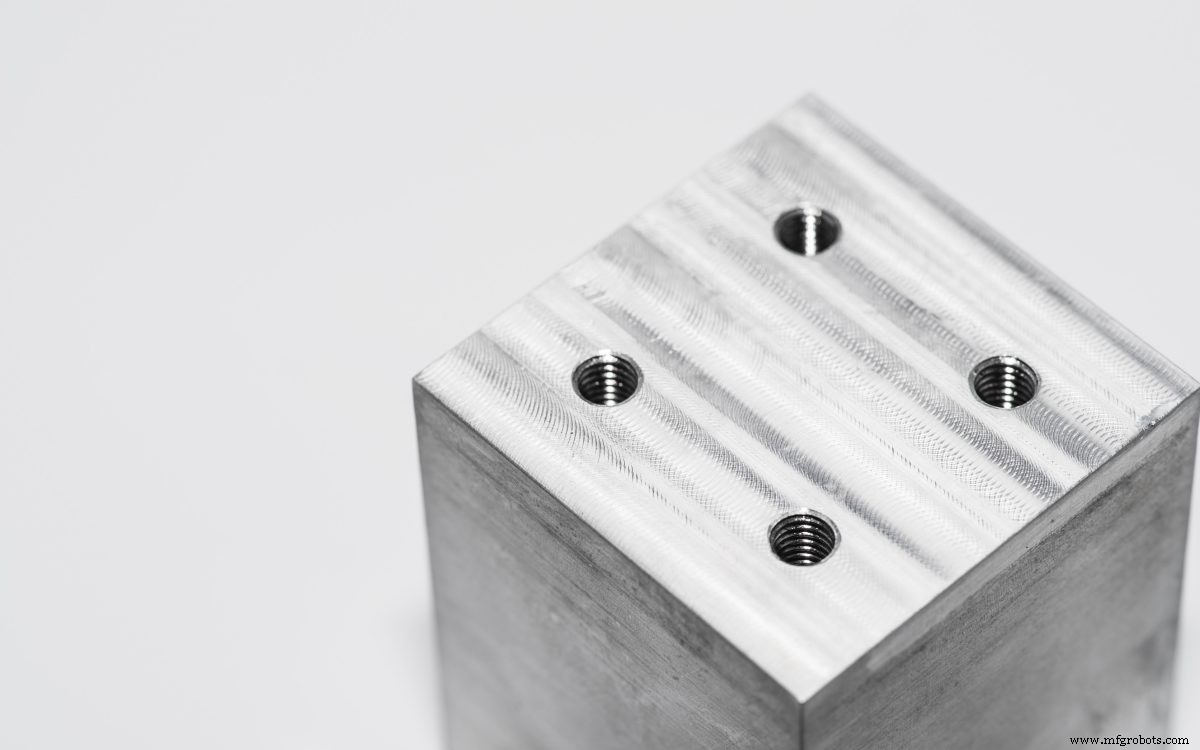
Todas as peças usinadas CNC terão marcas que seguem o caminho da ferramenta de corte usada durante a usinagem. A qualidade da superfície é medida em termos de rugosidade média da superfície (Ra). Ra é uma medida do desvio médio do perfil usinado da superfície ideal.
A rugosidade superficial padrão como usinada é 3,2 µm (125 µin). Uma passagem de corte de acabamento pode ser aplicada para reduzir a rugosidade de uma superfície para 1,6, 0,8 ou 0,4 µm (63, 32 ou 16 µin). Isso aumentará o custo de produção de uma peça, pois etapas extras de usinagem e controle de qualidade mais rigoroso são necessários.
Peças como usinadas podem ser alisadas ou polidas para melhorar sua qualidade superficial e aparência visual reduzindo sua rugosidade superficial. Alisamento e polimento removerão algum material afetando as tolerâncias dimensionais da peça.
Prós
Tolerâncias dimensionais mais apertadas
Sem custo adicional (para acabamento padrão)
Contras
Marcas de ferramenta visíveis| Acabamento | ★ ★ ☆ ☆ ☆ |
| Tolerâncias | ★ ★ ★ ★ ★ |
| Proteção | ★ ☆ ☆ ☆ ☆ |
| Custo | $ |
| Adequado para | Qualquer material |
Acabamentos superficiais explicados: Jateamento de esferas
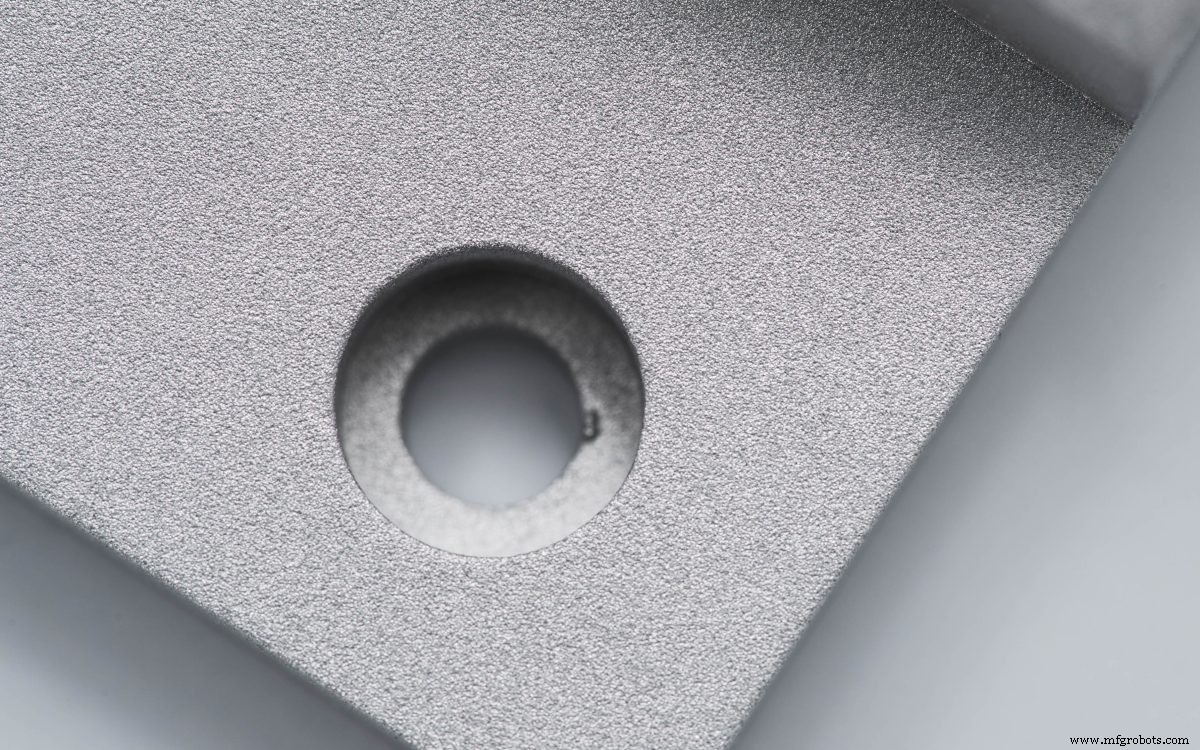
Jateamento de esferas adiciona um acabamento superficial fosco ou acetinado uniforme a uma peça usinada, que remove as marcas de ferramenta. Funciona bombardeando sua peça com pequenas esferas de vidro usando uma pistola de ar pressurizado. Isso remove material em excesso e alisa a superfície da peça. Superfícies ou características críticas (como furos) podem ser mascaradas para evitar mudanças dimensionais.
Em geral, jateamento de esferas é usado mais para estética da peça que funcionalidade. É um processo manual, então o resultado dependerá até certo ponto da habilidade do operador. O tamanho da pressão do ar e o tamanho das esferas de vidro são os principais parâmetros do processo. Esferas de vidro vêm em diferentes tamanhos (de mais grossas a muito finas) assim como lixa vem em diferentes tamanhos e graus.
Prós
Acabamento fosco ou acetinado uniforme
Acabamento superficial de baixo custo
Contras
Afeta dimensões críticas e rugosidade superficial| Acabamento | ★ ★ ★ ☆ ☆ |
| Tolerâncias | ★ ★ ★ ☆ ☆ |
| Proteção | ★ ☆ ☆ ☆ ☆ |
| Custo | $$ |
| Adequado para | Qualquer material |
Acabamentos superficiais explicados: Anodização (Tipo II e Tipo III)
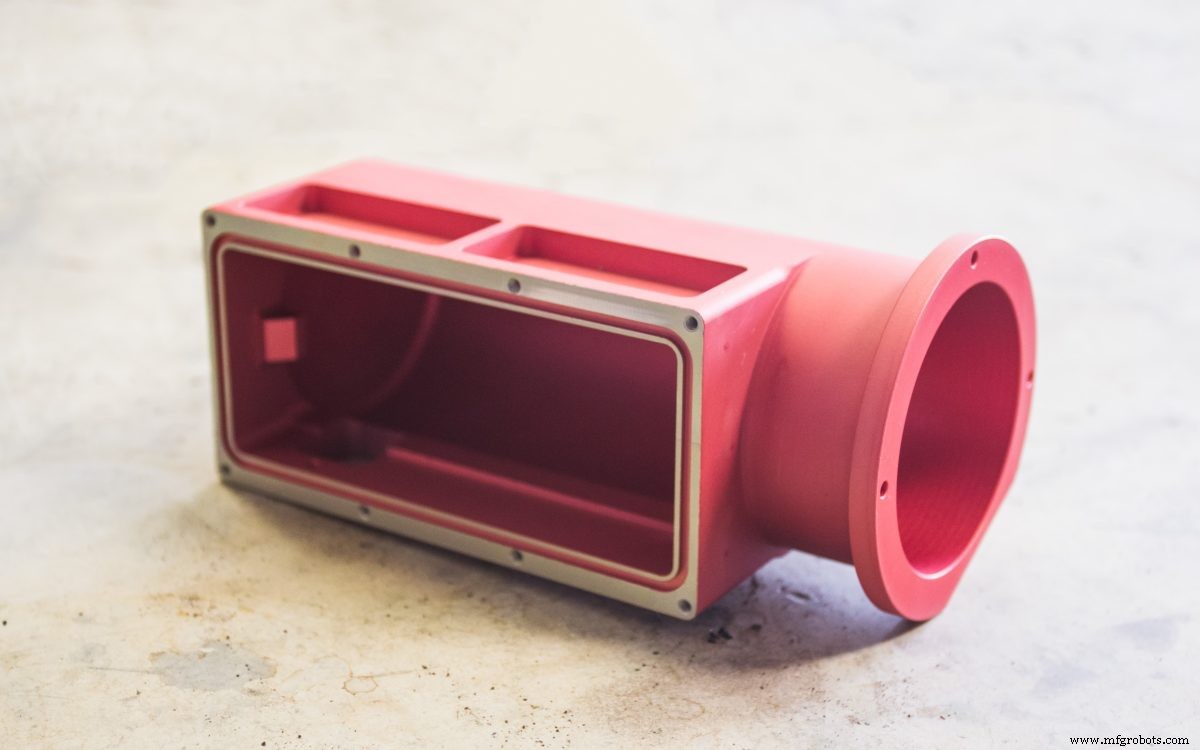
Anodização adiciona uma fina camada cerâmica à superfície de peças metálicas que protege contra corrosão e desgaste. O revestimento anódico é eletricamente não condutivo, tem alta dureza e pode ser tingido em diferentes cores. Anodização é compatível apenas com alumínio e titânio.
Com anodização Tipo II e Tipo III, a peça é submersa em uma solução diluída de ácido sulfúrico e uma voltagem elétrica é aplicada entre o componente e o cátodo. Uma reação eletroquímica consome o material na superfície exposta de uma peça, convertendo-o em óxido de alumínio ou titânio duro. Uma máscara pode ser aplicada a superfícies com dimensões críticas (como furos roscados) ou superfícies que devem permanecer eletricamente condutivas para evitar que sejam anodizadas. As peças anodizadas também podem ser tingidas em várias cores antes da selagem (como vermelho, azul, preto ou dourado).
Variando a corrente elétrica, tempo de anodização e consistência e temperatura da solução, revestimentos de diferentes espessuras e densidades são criados.
O que é anodização Tipo II (transparente ou colorida)?
Anodização Tipo II também é chamada de anodização "padrão" ou "decorativa" e pode produzir revestimentos com espessura de até 25 µm. A espessura típica do revestimento depende da cor e pode variar entre 8-12 µm para peças tingidas de preto e 4-8 µm para peças transparentes (não tingidas).
Anodização Tipo II é usada principalmente para produzir peças com superfície mais lisa e fornece boa resistência à corrosão e resistência ao desgaste limitada.
O que é anodização Tipo III (revestimento duro)?
Anodização Tipo III também é chamada de anodização "revestimento duro" e pode produzir revestimentos de até 125 µm de espessura. Se não especificado de outra forma, o revestimento anódico típico tipo III é de 50 µm de espessura.
Anodização Tipo III produz revestimentos cerâmicos espessos com alta densidade que fornecem excelente resistência à corrosão e desgaste, adequados para aplicações funcionais. Esteja ciente de que requer controle de processo mais rigoroso comparado à anodização tipo II (maior densidade de corrente e temperatura constante da solução perto de 0°C), então o custo é maior.
Dica profissional para anodização
O revestimento anódico cresce em ambas as direções igualmente. Isso significa que um revestimento de 50 µm de espessura protruirá aproximadamente 25 µm acima da superfície original e que um cilindro com 1 mm de diâmetro antes da anodização terá diâmetro de 1,05 mm após anodização. Mais detalhes sobre anodização podem ser encontrados no padrão MIL-A-8625.
Prós
Revestimento durável e cosmético
Revestimento de alta resistência ao desgaste para aplicações de engenharia de ponta (tipo III)
Pode ser aplicado facilmente a cavidades internas e peças pequenas
Bom controle dimensional
Contras
Compatível apenas com ligas de alumínio e titânio
Relativamente frágil comparado ao revestimento em pó
Anodização Tipo III é a mais cara entre os acabamentos discutidos neste artigo
| Acabamento | ★ ★ ★ ★ ★ |
| Tolerâncias | ★ ★ ★ ★ ☆ |
| Proteção | ★ ★ ★ ☆ ☆ (Tipo II); ★ ★ ★ ★ ☆ (Tipo III) |
| Custo | $$$ (Tipo II); $$$$ (Tipo III) |
| Adequado para | Alumínio e titânio |
Acabamentos superficiais explicados: Revestimento em pó
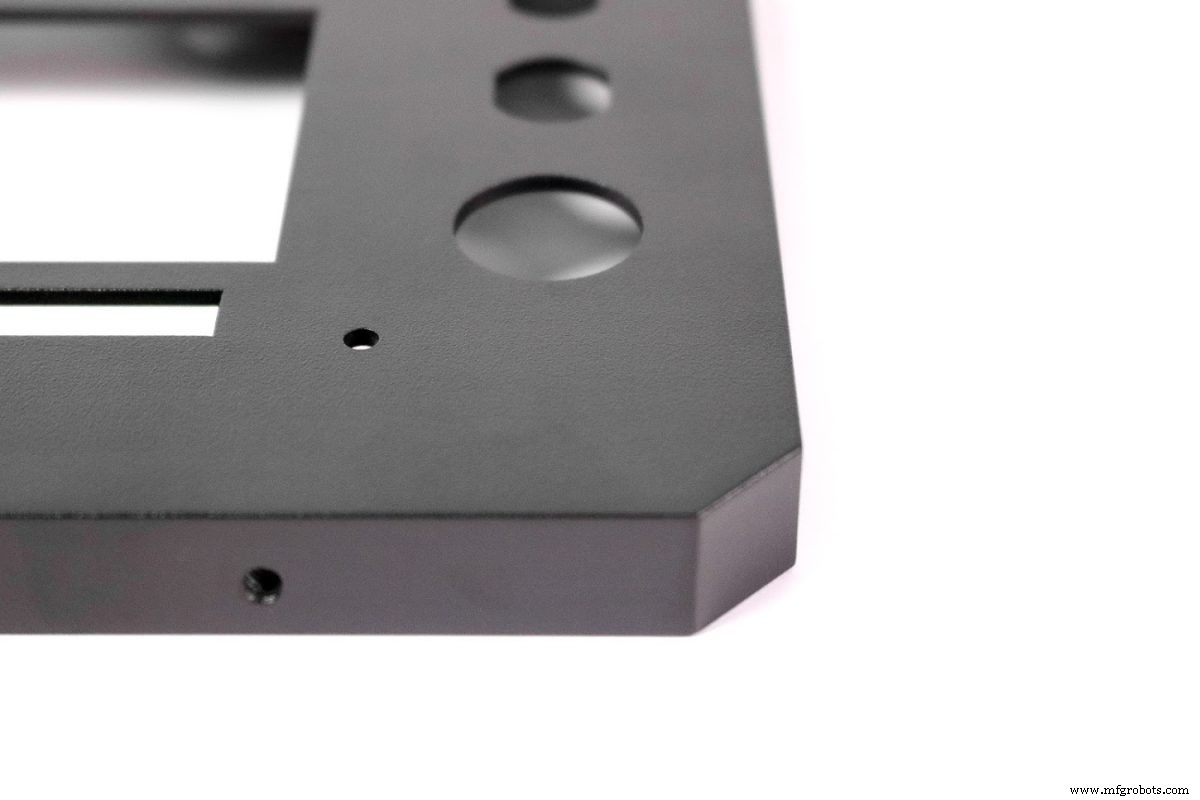
Revestimento em pó adiciona uma fina camada de polímero protetor à superfície da peça. Revestimento em pó é um acabamento forte e resistente ao desgaste compatível com todos os materiais metálicos e pode ser combinado com jateamento de esferas para criar peças com superfícies lisas e uniformes e excelente resistência à corrosão.
O processo de revestimento em pó é semelhante à pintura spray, mas a "tinta" em questão é um pó seco em vez de líquido. As peças são primeiro preparadas com um revestimento opcional de fosfatização ou cromatação para aumentar sua resistência à corrosão, depois revestidas com pó seco usando uma pistola de pulverização eletrostática e então curadas em alta temperatura (geralmente em forno a 200 graus Celsius).
Múltiplas camadas podem ser aplicadas para criar um revestimento mais espesso e a espessura típica varia de aproximadamente 18 µm até 72 µm. Uma ampla variedade de cores está disponível.
Prós
Revestimento forte, resistente ao desgaste e corrosão para aplicações funcionais
Maior resistência ao impacto que anodização
Compatível com todos os metais
Múltiplas cores disponíveis
Contras
Não facilmente aplicado a superfícies internas
Menor controle dimensional que anodização
Não adequado para componentes pequenos
| Acabamento | ★ ★ ★ ★ ★ |
| Tolerâncias | ★ ★ ★ ☆ ☆ |
| Proteção | ★ ★ ★ ☆ ☆ |
| Custo | $$$ |
| Adequado para | Qualquer material que sobreviva ao processo de cura térmica |
Quais são as principais dicas e truques da Hubs para escolha de acabamentos superficiais para usinagem CNC?
Cada acabamento superficial tem suas vantagens e desvantagens, então escolher o certo depende de quais características correspondem aos requisitos e aplicação da sua peça.
É essencial avaliar as características funcionais e estéticas que você precisa, e considerar como sua peça interagirá com componentes adjacentes. Se sua peça será sujeita a atrito repetido ou intenso pode influenciar sua decisão.
Também lembre-se de levar em conta o ambiente operacional da sua peça. Você pode acreditar que sua peça não precisa de resistências robustas, mas os fatos ambientais podem exigir um acabamento superficial mais intensivo do que você pensava durante a fase de design.
Melhores práticas por acabamento superficial
Jateamento de esferas: Este acabamento superficial funciona bem se você não está preocupado com tolerâncias dimensionais. Deixa a peça com acabamento fosco uniforme.
Anodização (tipo II): Use isso para dar às suas peças de alumínio e titânio uma camada protetora que também é cosmética — as peças saem com cores foscas naturais.
Anodização (tipo III): Perfeito para aplicações avançadas de engenharia, anodização (tipo III) dá às peças alta resistência ao desgaste e dureza superficial.
Revestimento em pó: Use este acabamento superficial para aplicações onde você precisa de alta resistência ao impacto. Revestimento em pó também é adequado se suas peças não podem ser anodizadas.
Perguntas frequentes
O que é acabamento superficial?
Acabamento superficial é a última fase do processo de usinagem CNC. Você pode usar acabamento superficial para remover defeitos e falhas de peças e melhorar sua aparência, aumentar resistências a certos tipos de desgaste, ajustar capacidade de conduzir eletricidade e mais.
Qual é o propósito do acabamento superficial?
Aplicar acabamentos superficiais à sua peça a protege de desgaste e melhora cosmeticamente enquanto mantém ou até melhora sua funcionalidade.
Quais são os diferentes tipos de acabamentos superficiais?
Os acabamentos superficiais disponíveis na plataforma Hubs incluem jateamento de esferas, anodização (tipo II e tipo III), revestimento em pó, escovado + eletropolido, escovação e muitos outros.
Qual a diferença entre acabamento superficial e rugosidade superficial?
Acabamento superficial é qualquer pós-processamento aplicado a uma peça após usinagem, enquanto rugosidade superficial é um método de quantificar o número de irregularidades em uma superfície. O parâmetro Ra representa a média de todas as alturas superficiais medidas em uma determinada área superficial.
Que preparação é necessária antes de aplicar acabamentos superficiais?
Em muitos casos, há etapas entre tirar sua peça da máquina e aplicar um acabamento superficial. Por exemplo, você pode precisar mascarar a peça para proteger superfícies ou furos, pois certos acabamentos aumentam a espessura da peça (camadas extras de material). Isso pode interferir com furos roscados e tolerâncias apertadas.
Você pode combinar vários acabamentos superficiais?
Você pode combinar múltiplos tipos de acabamentos superficiais para utilizar propriedades variadas. Antes de anodizar uma peça, por exemplo, você pode fazer jateamento de esferas para alcançar um acabamento fosco mais liso.
Máquina cnc
- Domine a Usinagem CNC: Estratégias de Design Comprovadas para Peças Otimizadas
- Escolhendo o Acabamento Superficial Certo para Produtos Moldados Personalizados
- Escolhendo uma Oficina de Usinagem CNC Confiável: Guia para Produção Confiável de Peças CNC
- Usinagem CNC de Precisão para Peças Personalizadas – Soluções Rápidas, Precisas e Sob Medida
- Usinagem CNC de Peças Grandes: Estratégias para Superar Limitações de Tamanho
- Soluções Avançadas de Usinagem CNC para Cerâmicas
- Dicas Profissionais de Usinagem CNC para Titânio — Aeroespacial, Automotivo e Mais
- Como Escolher a Rugosidade Superficial Ideal para Sucesso na Usinagem CNC
- Top 5 Essenciais para Cotações Precisas de Usinagem CNC
- Usinagem CNC de Precisão: Componentes Diversos para Múltiplas Indústrias