



14 Estratégias Comprovadas de Design para Reduzir Custos de Usinagem CNC
Na usinagem CNC (Controle Numérico Computadorizado), seja para criar um único protótipo ou para produção em larga escala, a prioridade principal costuma ser reduzir os custos de fabricação. Felizmente, decisões de design podem ajudar a manter os preços baixos. Ao simplesmente seguir regras de design para usinabilidade, é possível fabricar peças acessíveis que ainda atendam aos requisitos funcionais do projeto.
O que impulsiona os custos na usinagem CNC?
Um orçamento para peças usinadas em CNC é determinado pelos seguintes fatores:
- Tempo de usinagem: Quanto mais tempo leva para usinar uma peça, mais cara ela se torna. O tempo de usinagem é frequentemente o principal fator de custo em CNC, especialmente para produções em larga escala, onde erros simples de design podem prejudicar as economias de escala.
- Custos iniciais (start-up): Relacionados à preparação de arquivos CAD e planejamento do processo, os custos iniciais são significativos para volumes menores. Felizmente, eles são fixos. Se o design e o acabamento superficial forem adequados para escalonamento de custos, você pode reduzir o preço unitário aplicando princípios de economias de escala.
- Outros custos de fabricação: Para definir tolerâncias apertadas ou projetar peças com características difíceis de usinar (ex.: paredes muito finas), pode ser necessário ferramental especial, controle de qualidade mais rigoroso e mais etapas de processamento em velocidades menores. Isso também impacta o tempo e custo total de fabricação.
- Custo do material: O preço do material bruto e a facilidade com que ele pode ser usinado afetam muito o custo total na CNC. Otimizar seu design considerando cuidadosamente o material pode reduzir custos.
Ao entender o que impulsiona os custos da usinagem CNC, podemos otimizar o design para diminuir o orçamento.
Como reduzir o custo da usinagem CNC
1. Adicione raio nas arestas verticais internas
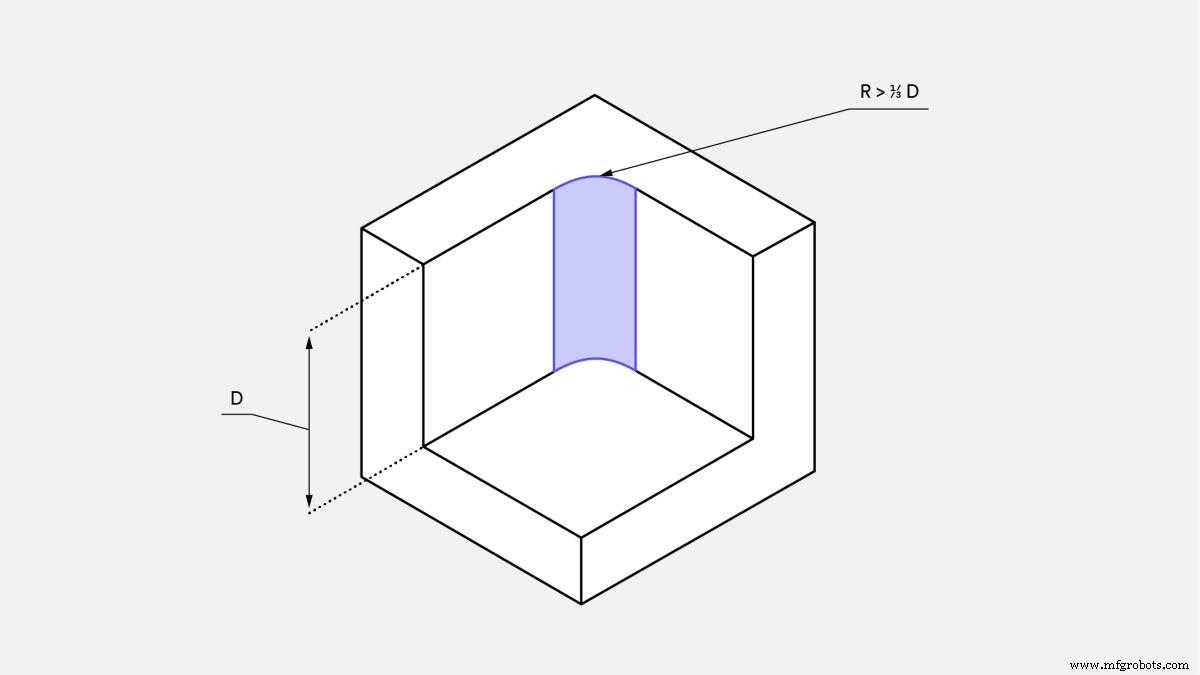
Todas as ferramentas de fresamento CNC têm formato cilíndrico e criam um raio ao cortar a aresta de um bolso. Um raio de canto pode ser reduzido usando uma ferramenta de diâmetro menor. Isso requer múltiplas passadas em velocidade menor, pois ferramentas menores não removem material tão rapidamente quanto as maiores em uma única passada. Isso aumenta o tempo e o custo de usinagem.
Para minimizar o custo:
- Adicione um raio de pelo menos um terço da profundidade da cavidade — quanto maior, melhor.
- Use o mesmo raio para todas as arestas internas para eliminar a necessidade de troca de ferramentas.
- No fundo da cavidade, use um raio menor (0,5 ou 1 mm) ou nenhum raio.
Dica importante: Idealmente, o raio de canto deve ser ligeiramente maior que o raio da ferramenta usada para usinar a cavidade. Isso reduz a carga na ferramenta e, consequentemente, o custo de fabricação. Por exemplo, se seu design tem uma cavidade de 12 mm de profundidade, adicione um raio de 5 mm (ou maior) nos cantos. Isso permite que uma ferramenta de 8 mm de diâmetro corte em velocidade mais alta.
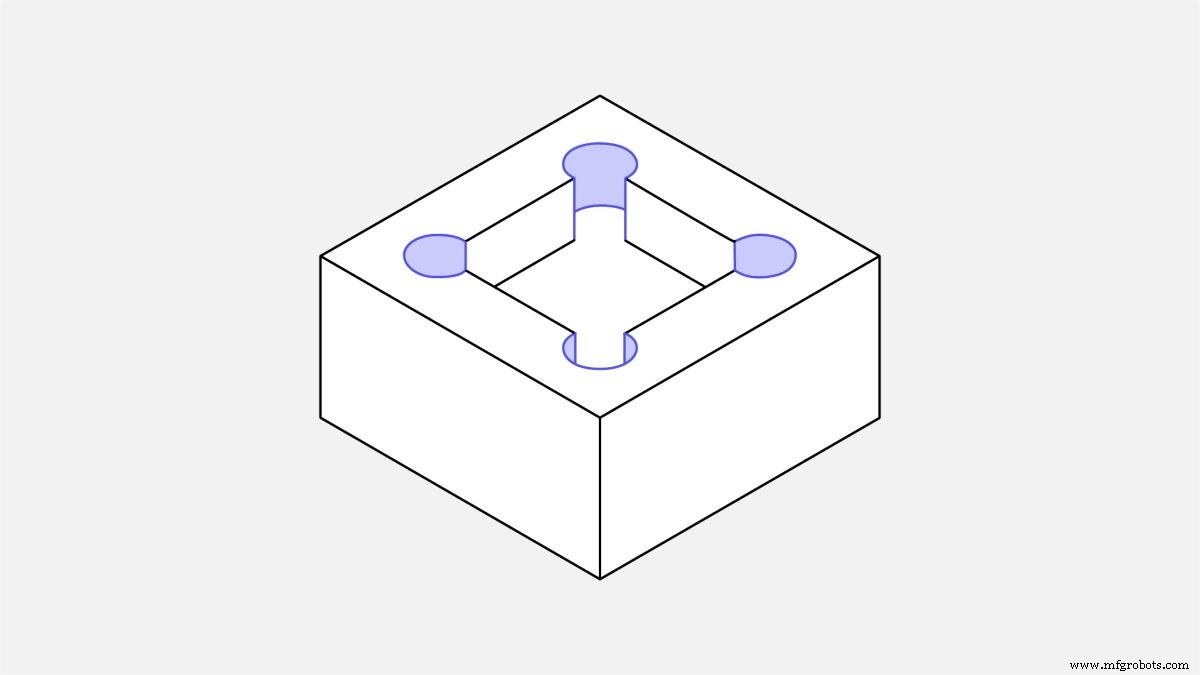
Dica profissional: Se você precisa de arestas internas com cantos vivos (ex.: quando uma peça retangular precisa encaixar na cavidade), em vez de reduzir o raio da aresta interna, use um formato com rebaixos (undercuts) como mostrado na imagem abaixo.
2. Limite a profundidade das cavidades
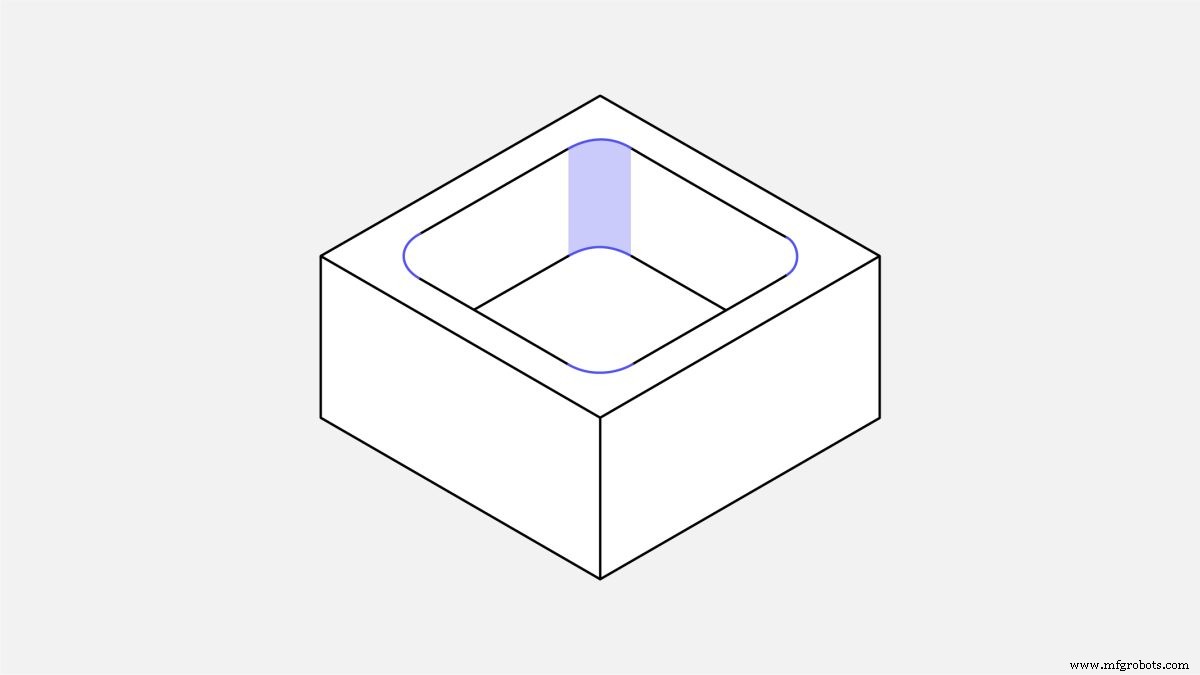
Usinar cavidades profundas afeta dramaticamente o custo das peças CNC porque muito material deve ser removido. Isso é demorado e desperdiça material.
As ferramentas CNC têm comprimento de corte limitado. Elas funcionam melhor ao cortar cavidades com profundidade de até duas a três vezes seu diâmetro. Por exemplo, uma fresa de 12 mm de diâmetro pode cortar cavidades de até 25 mm de profundidade com segurança. É possível cortar cavidades mais profundas (até quatro vezes o diâmetro da ferramenta ou mais), mas isso eleva o custo porque requer ferramentas especiais ou sistemas CNC multi-eixos.
Para minimizar o custo:
- Limite a profundidade de todas as cavidades a quatro vezes seu comprimento — ou seja, a maior dimensão no plano XY.
- Ajuste os raios de canto internos conforme necessário. Use a dica 1 se preciso.
3. Aumente a espessura de paredes finas
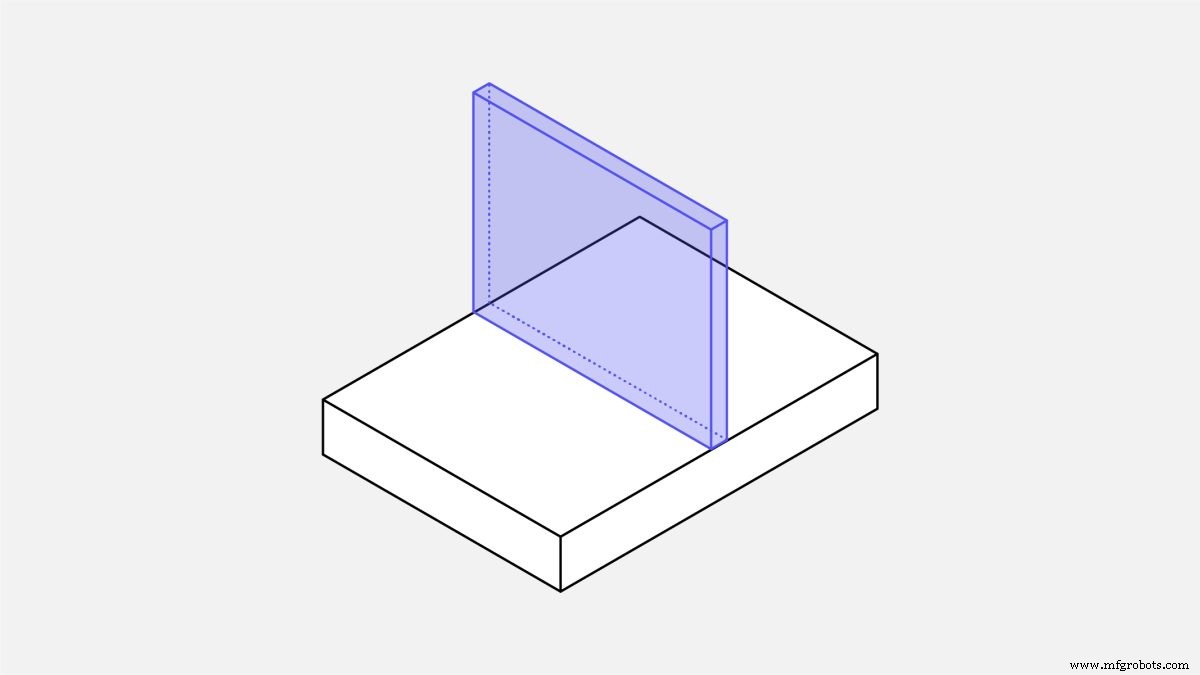
A menos que o peso seja uma preocupação maior, fabrique seções sólidas e espessas, pois são mais estáveis e menos caras de usinar. Para evitar deformação ou fraturas ao usinar uma parede fina, use múltiplas passadas em profundidades de corte baixas. Características finas também são altamente propensas a vibrações, tornando sua usinagem precisa um desafio que aumenta consideravelmente o tempo de usinagem.
Para minimizar o custo:
- Para peças metálicas, projete paredes com espessura superior a 0,8 mm — quanto mais espessas, melhor.
- Para peças plásticas, mantenha a espessura mínima da parede acima de 1,5 mm.
Bom saber: A espessura mínima de parede alcançável para metais é 0,5 mm. Para plásticos, é 1 mm. Avalie a usinabilidade de tais características caso a caso.
Importante: Paredes finas costumam ser um problema ao posicionar furos (e roscas) muito próximos à borda da peça. Considere isso ao projetar para usinagem CNC.
4. Limite o comprimento das roscas
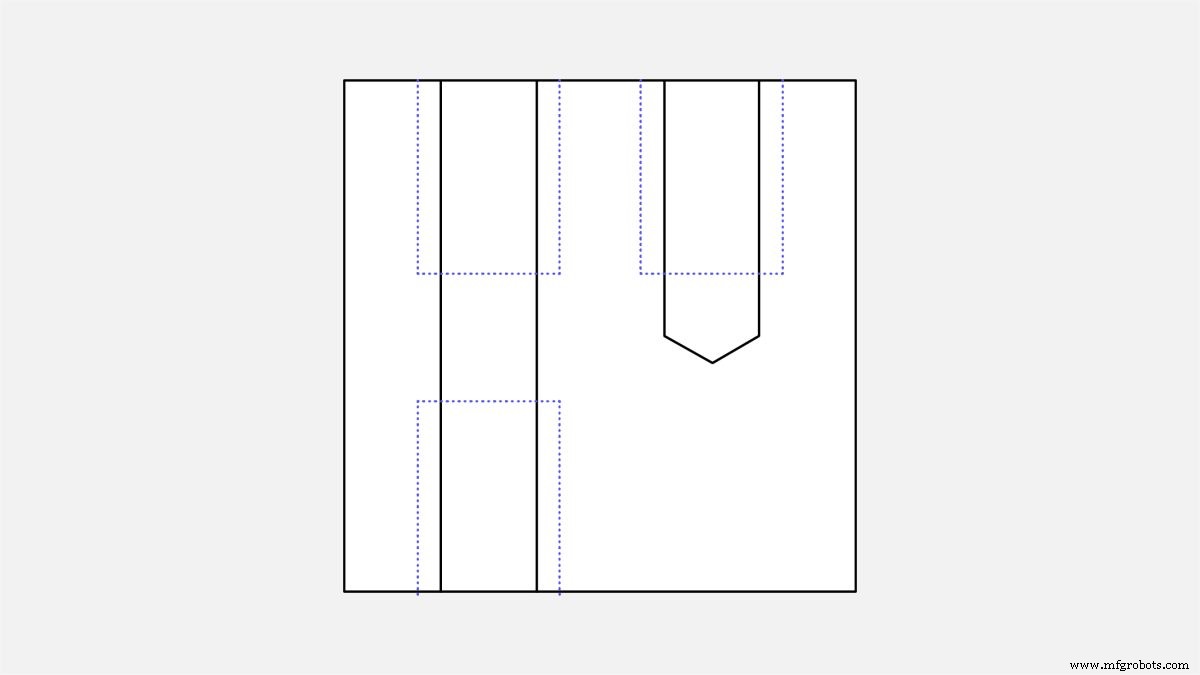
Incluir roscas mais longas que o necessário pode aumentar o custo das peças CNC porque ferramentas especiais podem ser necessárias. Roscas com mais de 1,5 vezes o diâmetro do furo não aumentam a resistência da conexão.
Para minimizar o custo:
- Projete roscas com comprimento máximo de até três vezes o diâmetro do furo.
- Para roscas em furos cegos, adicione pelo menos metade do diâmetro de comprimento sem rosca no fundo do furo.
5. Use tamanhos de furo padrão
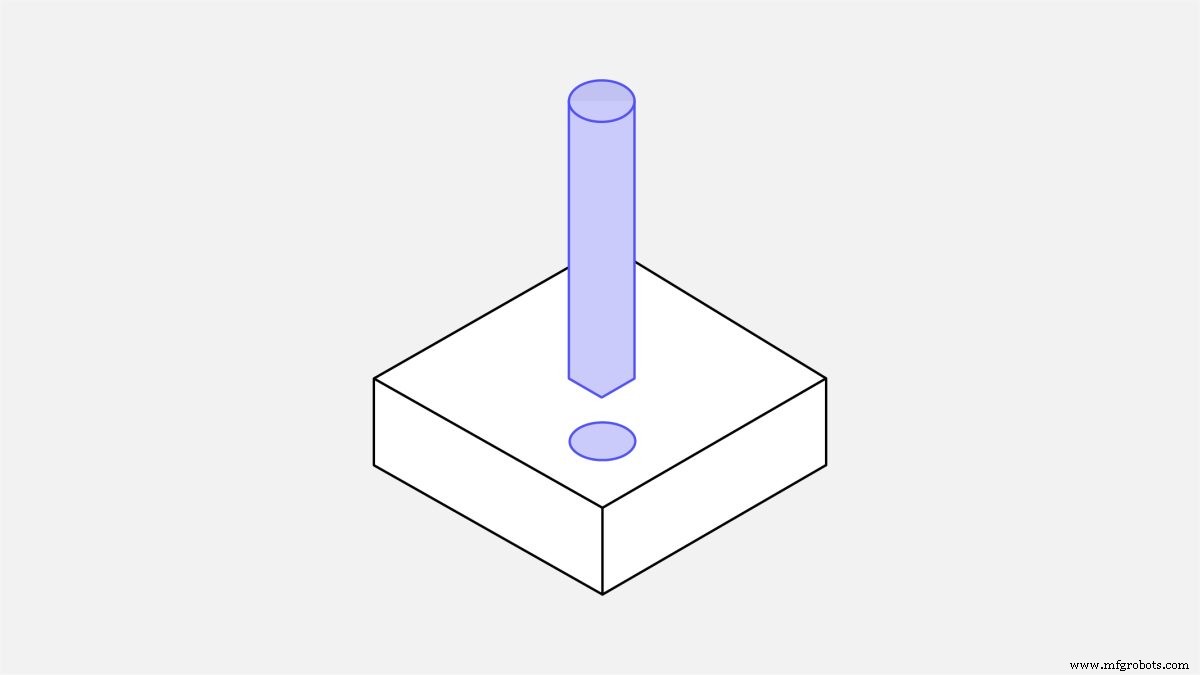
Furos podem ser usinados em CNC rapidamente e com grande precisão usando brocas padrão. Para tamanhos não padronizados, uma etapa extra de usinagem é necessária, o que eleva o custo. Quando possível, use furos passantes em vez de furos cegos, pois são mais fáceis de usinar.
Limite a profundidade dos furos a quatro vezes seu diâmetro. Furos mais profundos (até 10 vezes o diâmetro) podem ser fabricados, mas tendem a aumentar o custo porque exigem mais tempo de usinagem.
Para minimizar o custo:
- Projete furos com diâmetro em incrementos de 0,1 mm para diâmetros até 10 mm. Para acima de 10 mm, use incrementos de 0,5 mm.
- Ao projetar em polegadas, use frações convencionais de polegada ou consulte uma tabela de tamanhos de broca em frações de polegada.
6. Especifique tolerâncias apenas quando necessário
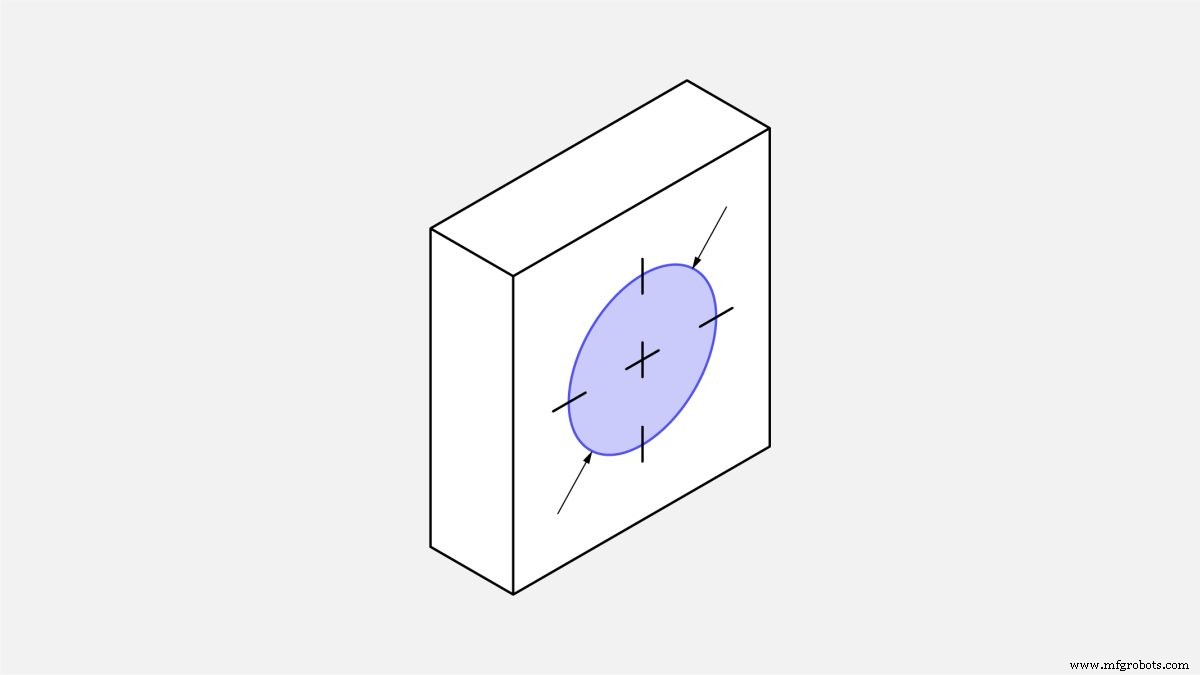
Definir tolerâncias apertadas aumenta o custo de usinagem de uma característica, então deve ser feito apenas quando absolutamente necessário. Se uma tolerância específica não for definida no desenho técnico, as peças são usinadas com a tolerância padrão (± 0,125 mm ou melhor). Isso é suficiente para a maioria das características não críticas.
Para minimizar o custo:
- Defina tolerâncias mais apertadas apenas quando absolutamente necessário.
- Defina um único datum (ex.: a interseção de duas arestas) como referência para todas as dimensões com tolerâncias.
Dica profissional: Use Dimensionamento e Toleranciamento Geométrico (GD&T) em desenhos técnicos para reduzir o custo da usinagem CNC. O GD&T inclui características como planicidade, retidão, circularidade e posição verdadeira. Frequentemente define tolerâncias mais frouxas, embora exija conhecimento avançado de design para ser aplicado efetivamente.
7. Minimize o número de setups de máquina
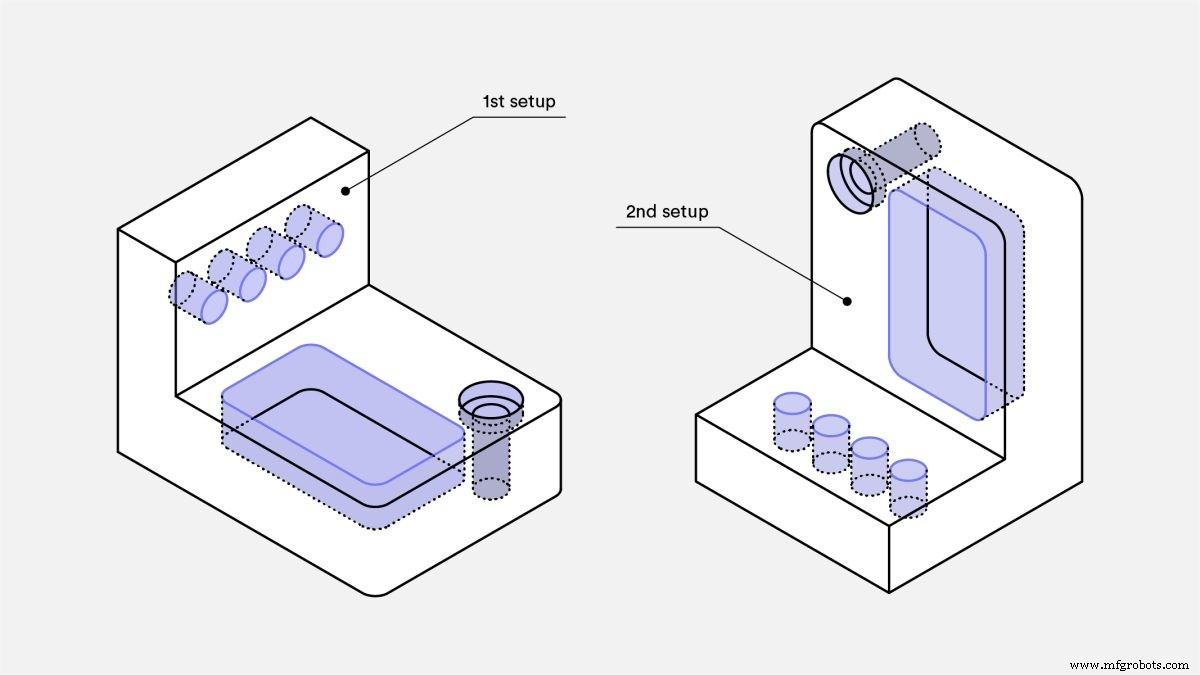
Projete peças que possam ser usinadas no menor número possível de setups de máquina. Idealmente, use apenas um setup. Por exemplo, uma peça com furos cegos em ambos os lados deve ser usinada em dois setups, pois precisa ser rotacionada para acessar ambos os lados.
Rotacionar ou reposicionar uma peça aumenta o custo de fabricação, pois geralmente deve ser feito manualmente. Além disso, geometrias complexas podem exigir um dispositivo de fixação personalizado, aumentando custos. Geometrias especialmente complicadas podem requerer um sistema CNC multi-eixos, também elevando o custo.
Considere separar a peça em múltiplas geometrias que possam ser usinadas em um único setup e depois parafusadas ou soldadas. Isso também se aplica a peças com bolsos muito profundos.
Para minimizar o custo:
- Projete peças com geometria 2,5D simples que possam ser fabricadas em um único setup de máquina CNC.
- Se não for possível, separe a peça em múltiplas geometrias que possam ser montadas depois.
8. Evite características pequenas com alta relação de aspecto
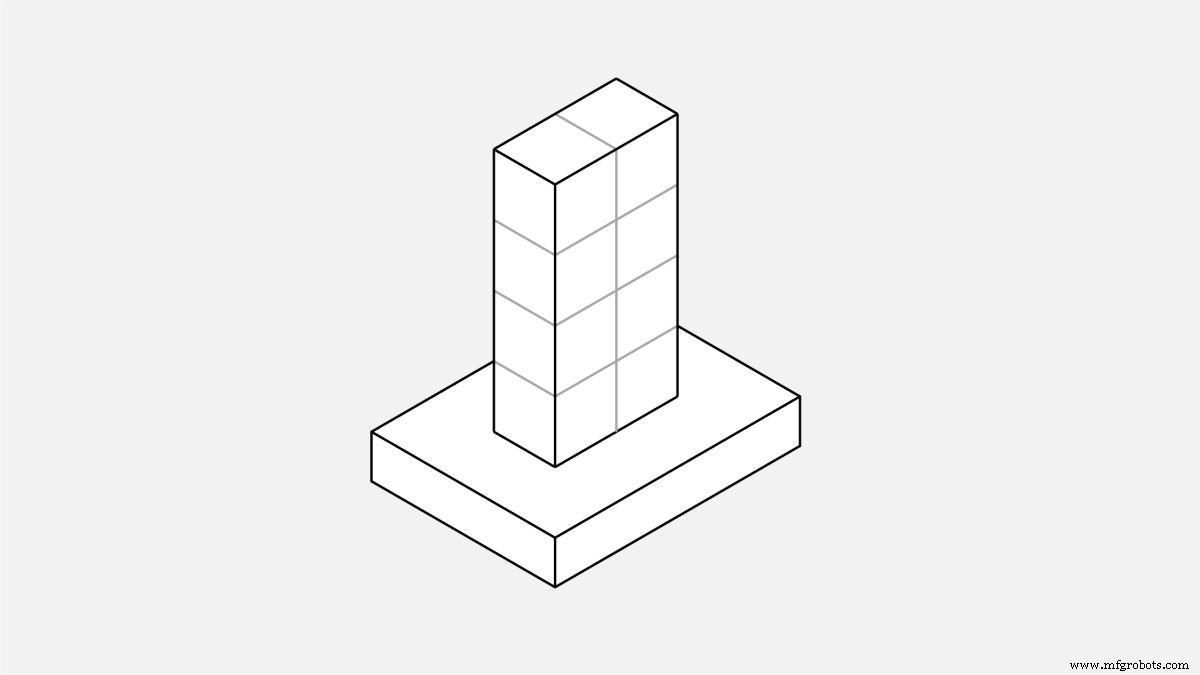
Características pequenas com alta relação largura-altura são propensas a vibrações e, portanto, difíceis de usinar com precisão.
Para minimizar o custo:
- Projete características com relação largura-altura inferior a quatro.
- Adicione suporte de reforço ao redor de características pequenas ou conecte-as a uma parede para melhorar sua rigidez.
9. Remova todo texto e letras
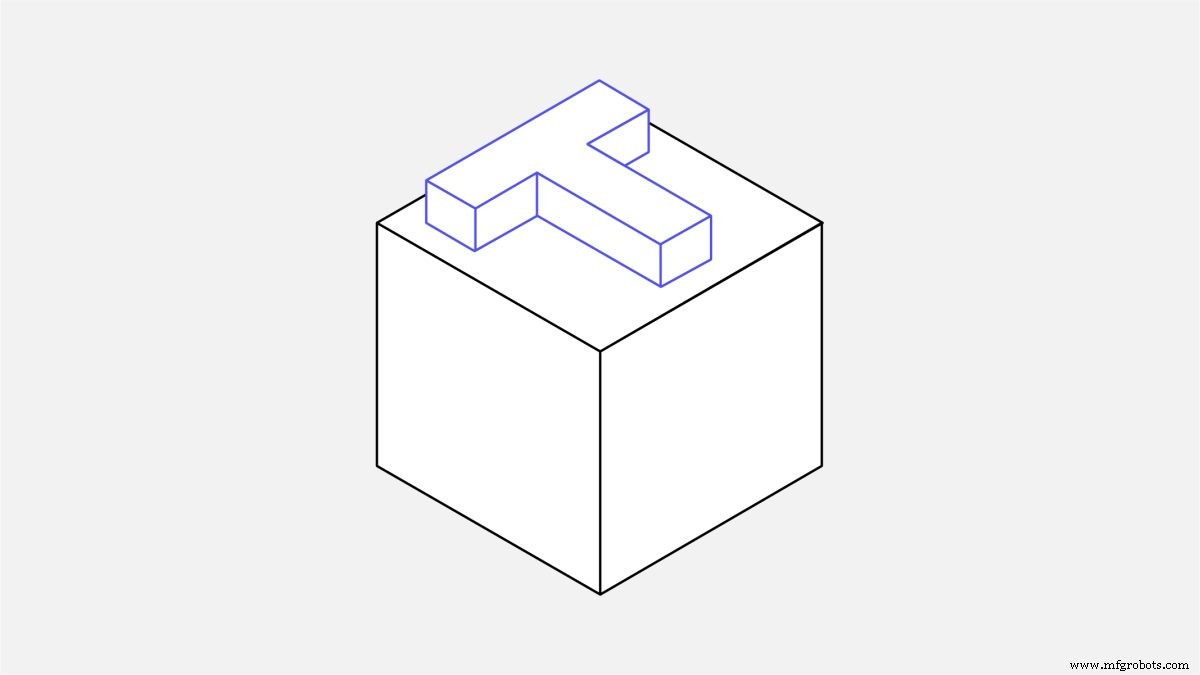
Adicionar texto na superfície de uma peça usinada em CNC pode aumentar significativamente o custo porque requer etapas adicionais de usinagem, o que leva mais tempo. Métodos de acabamento superficial, como serigrafia ou pintura, são formas mais econômicas de adicionar texto na superfície de uma peça usinada em CNC.
Para minimizar o custo:
- Remova todo texto e letras de suas peças usinadas em CNC.
- Se o texto for necessário, escolha letras gravadas (engraved) em vez de em relevo (embossed).
- Use fonte sem serifa tamanho 20 no mínimo (ex.: Arial ou Verdana).
10. Considere a usinabilidade do material
Usinabilidade refere-se à facilidade com que um material pode ser cortado. Quanto maior a usinabilidade, mais rápido o material pode ser usinado em CNC, reduzindo o custo. A usinabilidade depende das propriedades físicas de cada material. Tipicamente, quanto mais macio e dúctil for uma liga metálica, mais fácil será usiná-la.
O latão C360 é a liga com maior usinabilidade, permitindo usinagem em alta velocidade. Ligas de alumínio (ex.: 6061 e 7075) também podem ser usinadas muito facilmente, embora exijam velocidades ligeiramente menores.
O aço inoxidável tem usinabilidade 10 vezes menor que o alumínio e levará pelo menos o dobro do tempo para usinar. Diferentes graus de aço têm usinabilidades diferentes. Por exemplo, o aço inoxidável 304 tem um índice de usinabilidade de 45%, enquanto o aço inoxidável 303 (liga com composição química muito similar) tem índice de 78%, tornando-o mais fácil de usinar.
A usinabilidade dos plásticos depende principalmente de suas propriedades térmicas e rigidez, pois são propensos a derreter e dobrar durante a usinagem.
O POM (Delrin) é o plástico mais fácil de usinar, seguido de perto pelo ABS. PEEK e nylon 6 são plásticos de engenharia comuns que são mais difíceis de usinar.
Para minimizar o custo:
- Se você tem opções, escolha o material com melhor usinabilidade, especialmente para pedidos maiores.
11. Considere o preço do material bruto
O preço do material bruto é outro fator que pode afetar muito o custo de peças usinadas em CNC. A tabela abaixo resume o preço de ligas metálicas e materiais plásticos comumente usados em CNC para uma chapa com dimensões de 6" x 6" x 1" (aproximadamente 150 x 150 x 25 mm).
| Material | Preço |
|---|---|
| Alumínio 6061 | $25 |
| Alumínio 7075 | $80 |
| Aço inoxidável 304 | $90 |
| Aço inoxidável 303 | $150 |
| Latão C360 | $148 |
| ABS | $17 |
| Nylon 6 | $30 |
| POM (Delrin) | $27 |
| PEEK | $300 |
Fonte: McMaster
O Alumínio 6061 é de longe a forma mais econômica de criar protótipos metálicos devido ao seu baixo custo e excelente usinabilidade.
Metais com maior usinabilidade, como aço inoxidável 303 e latão C360, custam mais e são mais adequados para produção em maior volume. Nesse caso, as economias de escala entram em ação porque o custo maior do material é compensado pelo tempo de usinagem muito menor.
Quanto aos plásticos, ABS, nylon e POM (Delrin) custam aproximadamente o mesmo que o alumínio 6061. São mais difíceis de usinar, porém, então espere um custo maior. O PEEK é um material muito caro e deve ser usado apenas quando absolutamente necessário.
Para minimizar o custo:
- Escolha um material com preço bruto baixo, especialmente para pedidos de baixo volume.
12. Evite múltiplos acabamentos superficiais
Acabamentos superficiais melhoram a aparência de peças usinadas em CNC e sua resistência a ambientes agressivos, mas também aumentam o custo. Solicitar múltiplos acabamentos superficiais na mesma peça eleva ainda mais o custo porque requer etapas extras (ex.: mascaramento das superfícies). Um artigo resumindo os benefícios de cada acabamento superficial para peças CNC pode ser encontrado aqui.
Para minimizar o custo:
- Escolha o acabamento "como usinado" (as machined).
- Solicite múltiplos acabamentos superficiais apenas quando absolutamente necessário.
13. Considere o tamanho do blank (material bruto)
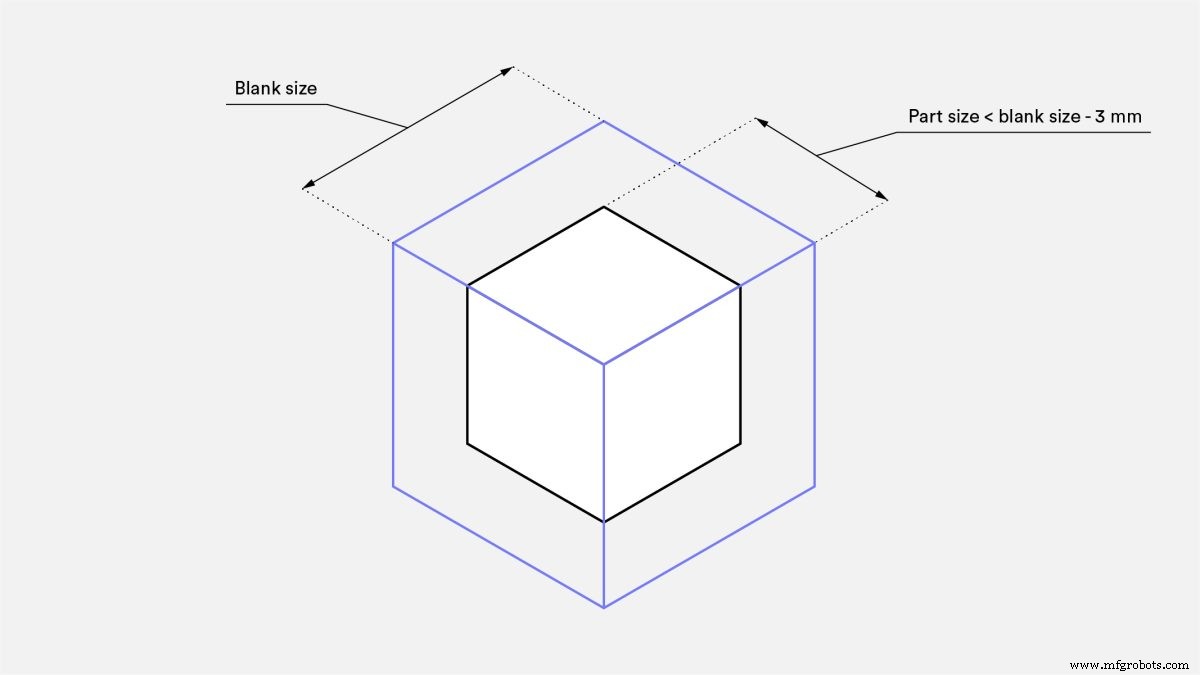
O tamanho do blank — ou seja, o material bruto — pode impactar o custo total. Como regra prática, o blank deve ser no mínimo 3 mm maior que a peça final. Para garantir precisão, algum material deve ser removido de todas as arestas da peça.
Como exemplo de como o tamanho do blank afeta o preço na CNC, considere projetar uma peça com envelope de 30 x 30 x 30 mm. Essas dimensões exigiriam um blank maior, tipicamente cortado de uma chapa de 35 mm de espessura. Se a peça tivesse envelope de 27 x 27 x 27 mm, porém, uma chapa de 30 mm poderia ser usada, economizando muito material.
Para minimizar o custo:
- Projete peças que tenham uma dimensão 3 mm menor que um tamanho de blank padrão.
14. Aproveite as economias de escala
Na usinagem CNC, a quantidade afeta muito o preço unitário. Isso ocorre porque os custos iniciais são relativamente altos e, quando as quantidades são pequenas, representam uma grande porcentagem do custo. Com grandes quantidades, porém, os custos por unidade diminuem.
No gráfico abaixo, plotamos o preço unitário médio de 12 peças diferentes usinadas em aço inoxidável 304.
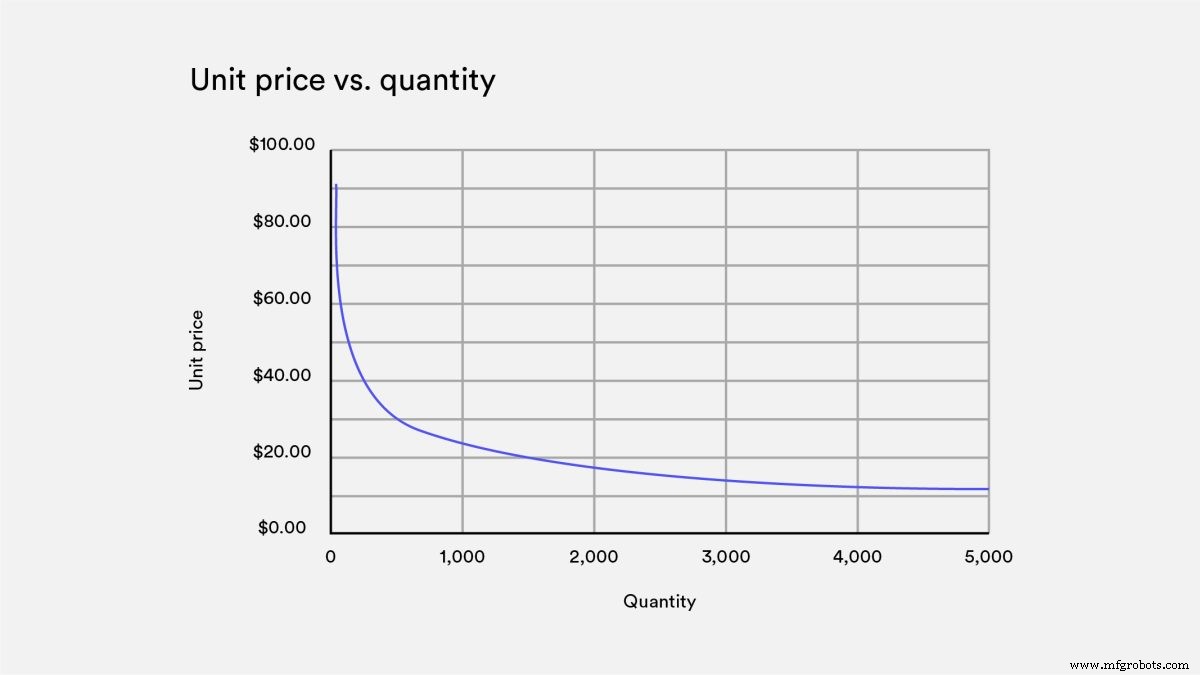
A queda no preço unitário é quase exponencial, o que significa que mesmo aumentar o volume de uma para cinco peças pode reduzir o preço unitário pela metade. Além disso, encomendar volumes muito altos (> 1.000 peças) reduz o preço unitário em cinco a dez vezes.
Para minimizar o custo:
- Aproveite as economias de escala encomendando quantidades maiores.
Melhores práticas para reduzir custos de CNC
Em resumo, mantenha sua usinagem CNC simples.
Complexidade tem um preço alto na CNC. Geometrias que exigem ferramentas ou dispositivos especiais, múltiplos setups de máquina ou materiais especiais custam mais.
Portanto, para manter os custos baixos, antes de enviar um pedido para cotação, faça as seguintes perguntas:
- Minha peça está otimizada usando diretrizes de design para usinabilidade?
- Todas as características do meu modelo são absolutamente necessárias? Ou posso remover ou simplificar mantendo a funcionalidade total da peça?
- Meu design pode ser separado em múltiplas peças mais fáceis de usinar em CNC e montar depois?
- Existe uma forma de modificar meu design para eliminar a necessidade de múltiplos setups de máquina ou ferramentas especiais?
- Existe um material mais barato ou mais fácil de usinar que atenda aos meus requisitos de design?
O presente e o futuro da usinagem CNC
As capacidades da usinagem CNC estão em constante expansão. Por exemplo, avanços recentes em ferramentas CNC permitem que sistemas modernos roscem furos ao longo de todo seu comprimento, e furos de qualquer diâmetro podem ser usinados em CNC, sem efeito significativo no preço, usando uma ferramenta de mergulho (plunging) e interpolação de perfil (caminho de ferramenta helicoidal).
Neste artigo, focamos em dicas gerais de design para fabricação que têm aplicação universal, independentemente do sistema CNC usado. Interprete estas dicas como boas práticas gerais que podem ajudá-lo a projetar peças de forma mais eficiente.
Baixe a lista de verificação CNC para redução de custos
Se você achou este artigo útil e quer levá-lo offline, pode baixar nossa lista de verificação essencial de redução de custos de usinagem CNC.
Máquina cnc
- Descubra as Vantagens da Usinagem CNC de Latão para Componentes de Precisão
- Técnicas Eficazes para Minimizar a Deflexão da Ferramenta na Usinagem CNC
- Dominando a Usinagem de Torno CNC: Fundamentos Essenciais e Melhores Práticas
- Usinagem CNC: Soluções de Precisão para a Indústria Automotiva
- Reduza Custos de Usinagem CNC: Estratégias Comprovadas para Precisão e Economia
- Reduza Custos de Usinagem CNC: Dicas de Especialistas para Peças de Precisão
- Usinagem CNC: Transformando Manufatura para Velocidade, Precisão e Sustentabilidade
- Moldando o Amanhã: Inovações que Impulsionam o Futuro da Usinagem CNC
- Torneiros CNC: Dominando a Precisão para Indústrias Aeroespacial e de Defesa
- Como os Custos de Usinagem CNC de Precisão São Determinados – Fatores-Chave Explicados