



Reduza Custos de Usinagem CNC: Dicas de Especialistas para Peças de Precisão
A usinagem CNC é um processo de manufatura digital estabelecido que pode produzir peças de alta precisão com excelentes propriedades físicas diretamente de arquivos CAD.
O custo de processamento de máquinas-ferramenta CNC pode variar muito dependendo do propósito que você usa. Seja criando um único protótipo ou preparando para produção em massa, é necessário verificar o orçamento geral do projeto antes de fazer um pedido.
O cálculo dos custos de usinagem CNC parece muito complicado. Devemos considerar muitos fatores; comparado com outros métodos de fabricação, a avaliação final de custos é mais difícil.
Portanto, primeiro analisamos quais fatores afetam o processamento de usinagem CNC. Em seguida, fornecemos algumas diretrizes viáveis para esses fatores, que comprovadamente reduzem o custo de peças de usinagem CNC. Estando ciente desses fatores no início do ciclo de desenvolvimento, você pode minimizar custos sem ter que pagar alto custo.
Custo de Design
A usinagem CNC está melhorando e se desenvolvendo a cada ano, então se torna mais complexa a cada ano. Como resultado, acompanhar o desafio do design de peças pode ser um desafio. No entanto, fazendo alguns ajustes relativamente simples no design da peça ou seleção de material, você ainda pode melhorar a função enquanto reduz o custo de usinagem de peças. Consultar um mecânico ou engenheiro experiente durante a fase de design pode aumentar o custo inicial do projeto, mas economizará ainda mais a longo prazo.
Aqui está uma lista de considerações a ter em mente:
Tolerância: Quanto menor a tolerância, maior o custo
Tamanho e profundidade do furo: Furos profundos e pequenos são lentos para usinar com precisão e propensos a quebra de ferramenta.
Diâmetro interno: Quanto menor o diâmetro, menor a fresa necessária para criá-lo. Quanto menor a fresa, menor a velocidade de processamento. No intervalo viável, aumente o diâmetro do furo o máximo possível.
Profundidade de corte: Como furos, bolsões extra profundos requerem mais tempo para processar e podem requerer ferramentas encomendadas especialmente, aumentando custos.
Espessura da parede: Paredes finas requerem cuidado extra. Mínimo absoluto recomendado é 1,0mm para plásticos e 0,5mm para metais.
Recortes (Undercuts) — Certas características, como ranhuras de anel O ou chavetas, podem (e muitas vezes devem) ser usinadas com uma ferramenta feita especialmente para recortes.
Como otimizar o design e minimizar o custo?
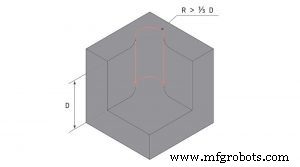
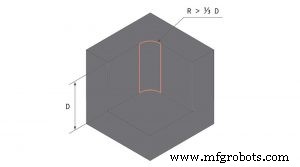
1. Adicione raio às arestas verticais internas
Todas as ferramentas de fresagem CNC têm formato cilíndrico, o que produz um raio ao cortar a aresta da cavidade.
Use uma ferramenta de diâmetro menor para reduzir o raio do canto. Isso significa que várias passagens serão necessárias em velocidade menor — ferramentas menores não podem remover material tão rapidamente quanto uma ferramenta maior em uma passagem, o que aumenta o tempo de fresagem e, portanto, aumenta os custos do projeto.
Para reduzir custos, especialistas recomendam que o raio do canto seja ligeiramente maior que o raio da ferramenta que será usada para usinar o bolsão. Isso pode reduzir a carga na ferramenta e reduzir ainda mais os custos de fabricação.
2. Limite a Profundidade das Cavidades
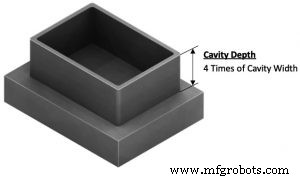
Usinar cavidades profundas afetará muito o custo de peças CNC, porque muito material precisa ser removido, o que é muito demorado.
O comprimento de corte das ferramentas CNC é limitado: geralmente, quando a profundidade de corte é de 2 a 3 vezes o diâmetro da cavidade, elas funcionam melhor. Projetar uma cavidade mais profunda, devido à necessidade de ferramentas especiais ou sistemas CNC multi-eixos, leva a custos aumentados.
3. Aumente a Espessura de Paredes Finas
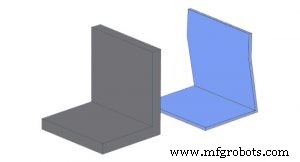
Aumente a espessura da parede fina para reduzir o tempo de processamento. A menos que o peso seja o fator principal, peças sólidas grossas serão mais estáveis.
Peças finas são propensas a vibração. Para evitar deformação ou rachadura ao usinar paredes finas, é necessário realizar várias usinagens em baixa profundidade de corte, então é difícil usiná-las com precisão.
Para peças metálicas, a espessura da parede projetada deve ser maior que 0,8 mm (quanto mais grossa, melhor). Para peças plásticas, a espessura mínima da parede deve ser mantida acima de 1,5 mm. Ao colocar furos ou roscas muito próximos à borda de uma peça, você frequentemente encontrará paredes finas. Ao colocar furos em seu design, certifique-se de também seguir as diretrizes acima.
4. Limite o Comprimento das Roscas
Limite o comprimento máximo da rosca a 3 vezes o diâmetro do furo. Para roscas em furos cegos, é melhor aumentar o diâmetro em pelo menos 1/2 no fundo do furo.
Especificar roscas mais longas que o necessário pode aumentar o custo de peças CNC, pois ferramentas especiais podem ser necessárias.
5. Projete Furos com Tamanho Padrão
O tamanho de broca padrão é usado ao projetar o furo, e o furo CNC pode ser usinado rápida e precisamente com a broca padrão. Para tamanhos não padrão, uma fresa de topo deve ser usada para usinar o furo, o que aumenta custos.
Recomenda-se limitar a profundidade de todos os furos a 4 vezes o diâmetro. Se você fizer furos mais profundos (o diâmetro é de até 10 vezes o diâmetro), aumentará o custo devido à difícil usinagem.
6. Especifique Tolerâncias Apenas Quando Necessário
Definir tolerâncias rigorosas aumentará o custo da CNC, porque não apenas aumenta o tempo de usinagem, mas também requer inspeção manual. Se uma tolerância específica não for definida no desenho técnico, a tolerância padrão (±0,125 mm ou superior) será usada para usinar a peça, o que é suficiente para a maioria das características não críticas.
O ponto decimal no tamanho é importante. Eles especificam o nível de precisão e o instrumento usado para medição. Por exemplo, duas casas decimais indicam que o mecânico pode usar um paquímetro para medição, enquanto três casas decimais indicam que um micrômetro ou ferramenta CMM equivalente deve ser usado. Para minimizar custos, evite adicionar casas decimais extras ao tamanho.
7. Mantenha o Número de Configurações da Máquina ao Mínimo
Recomenda-se projetar peças que possam ser processadas no menor número possível de configurações de máquina, preferencialmente em apenas uma configuração.
Rotacionar ou reposicionar peças aumenta os custos de fabricação porque geralmente precisa ser feito manualmente. Além disso, para geometrias complexas, dispositivos de fixação personalizados podem ser necessários, o que aumenta ainda mais os custos. Geometrias particularmente complexas podem requerer um sistema CNC multi-eixos, o que aumenta ainda mais o preço.
Pode-se considerar dividir a peça em várias geometrias, que podem ser usinadas CNC em uma única configuração e depois aparafusadas ou soldadas juntas. Isso também se aplica a peças com bolsões profundos.
8. Remova Todo Texto e Letras
Adicionar texto à superfície de peças usinadas CNC pode aumentar significativamente os custos devido à necessidade de etapas de usinagem adicionais e demoradas. Se o texto for necessário, prefira letras gravadas em vez de em relevo, pois estas últimas requerem a remoção de muito mais material.
9. Evite (Múltiplos) Acabamentos de Superfície
O acabamento de superfície melhora a aparência de peças usinadas CNC e aumenta sua resistência a ambientes agressivos, mas também aumenta custos.
Solicitar múltiplos acabamentos de superfície diferentes na mesma peça aumentará ainda mais o preço, então tente escolher o acabamento de superfície após o processamento, e só exija múltiplos tratamentos de superfície quando absolutamente necessário.
Custo de Materiais
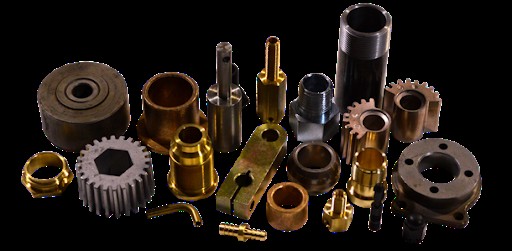 A escolha de materiais para usinagem de peças afeta custos de duas maneiras: custos de matéria-prima e custos de processabilidade do material. Alguns materiais são mais caros como matérias-primas que outros, enquanto outros são mais difíceis de fabricar que outros. Quanto menor a processabilidade do material, mais caro é.
Se o material a ser usado for potencialmente perigoso, precauções de segurança adicionais precisam ser tomadas, aumentando assim os custos de produção. O seguinte apresenta principalmente o custo de processabilidade dos materiais.
Usinabilidade refere-se à facilidade de cortar o material. Quanto maior a usinabilidade, mais rápido o material pode ser processado CNC e menor o custo.
O cobre é um bom condutor elétrico, especialmente o latão C360 é o metal mais usinável, fácil de fresar, e pode ser processado em alta velocidade, e pode ter exatamente as propriedades mecânicas, químicas ou condutivas necessárias para sua aplicação. Mas o cobre é muito mais caro que o alumínio. Embora o alumínio seja cerca de 60% da condutividade elétrica do cobre, economia de peso e custo podem levá-lo a reconsiderar o alumínio.
A usinabilidade do aço é 10 vezes menor que a do alumínio, e o tempo de processamento é pelo menos 2 vezes maior que o alumínio. Observe que diferentes graus de aço têm diferentes propriedades de usinagem. Por exemplo, o índice de usinabilidade do aço inoxidável 304 (a liga de aço inoxidável mais comum) é 45%, enquanto o índice de usinabilidade do aço inoxidável 303 (uma liga com composição química muito semelhante) é 78%, então é mais fácil de processar. O aço inoxidável 17-4 PH é difícil de cortar. Se alta resistência e resistência à corrosão não forem críticas, tente 316L ou 304 em vez disso.
Se a dureza for uma preocupação, 4140 pode ser sua primeira escolha, mas 1018 é de custo muito baixo e aceita uma têmpera de caixa admirável.
A usinabilidade dos plásticos depende principalmente de sua rigidez e propriedades térmicas. Alguns plásticos têm excelente resistência ao desgaste, corrosão ou química, outros plásticos funcionam bem sob calor ou chama, enquanto outros têm excelentes propriedades de resistência, impacto ou elétricas.
O POM (Delrin) é o plástico mais fácil de processar, seguido pelo ABS. PEEK e Nylon são outros plásticos de engenharia comuns, que são difíceis de processar. Geralmente, quanto mais macio o material, maior o risco de estabilidade dimensional e formação de rebarbas durante a fresagem.
Para usinagem de peças, muitos excelentes materiais podem ser usinados, cada um com seu próprio conjunto único de propriedades, aplicações e custos. O preço de diferentes materiais de estoque pode variar amplamente, mas geralmente é baseado na disponibilidade geral, então é necessário escolher o material mais adequado de acordo com a situação real.
Custo de Mão de Obra
 O mecânico envolvido na fabricação das peças deve pagar por seu trabalho. Ele gasta tempo configurando a máquina para operações CNC personalizadas e garantindo que todas as operações sejam realizadas de forma a produzir bons resultados. Se as peças forem difíceis, mais complexas e exigirem um nível mais alto e a experiência de um mecânico treinado, os custos de produção aumentarão. Essas habilidades e experiência adicionais têm um preço, porque são adquiridas principalmente de experiência em serviço, não de educação formal. Quanto mais intensiva em mão de obra for a produção de uma peça, maior será seu preço.
O pós-processamento de peças, acabamento ou montagem também requer algum trabalho manual adicional, o que também aumentará os custos de mão de obra. Portanto, é uma boa escolha terceirizar algumas peças de precisão para a China, que tem alta capacidade de fabricação e custos de mão de obra não particularmente altos.
Custo de Máquina
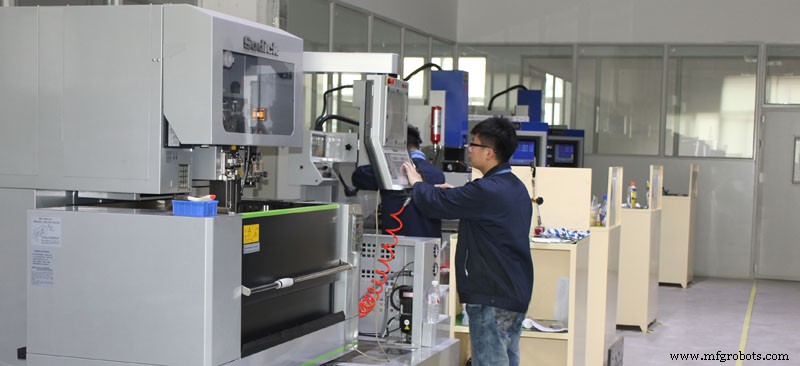 Equipamentos modernos de usinagem e fabricação são diferentes e muito caros. Uma peça pode ser concluída com uma máquina multi-eixos ou requerer múltiplas máquinas. E quantas máquinas e operações diferentes são necessárias. O tamanho e a função do equipamento necessário aumentarão os fatores que afetam o custo total.
Você pode alugar vários tipos diferentes de máquinas CNC para o projeto. Qual você escolher pode afetar o custo do seu trabalho. Para máquinas de 3 eixos, incluindo fresadoras CNC e tornos CNC, os custos operacionais de máquinas multi-eixos são relativamente mais altos.
Quando recebemos o projeto, primeiro nossos engenheiros verificarão o processo de produção, depois escolherão o método de produção mais econômico, e finalmente obteremos o tempo de produção. Como diferentes processos de produção terão diferentes tempos de produção, às vezes o preço da peça será muito alto.
No entanto, não se preocupe porque nossos engenheiros são muito profissionais e os preços que cotamos são precisos. Nossos preços não são necessariamente os mais baratos, mas devem ser os mais adequados na mesma qualidade.
Finalmente, está a quantidade de peças. Quanto maior o número de peças, menor o custo de cada unidade adicional. Isso significa que pedidos grandes aumentam o custo final das peças, mas reduzem o custo unitário. Se você quiser fazer várias peças idênticas, pode reutilizar a mesma programação CAM e dispositivos de fixação, ou pode cortar várias peças do mesmo estoque de uma vez.
A SANS é especializada na fabricação de peças de precisão CNC personalizadas, Sem MOQ. Especializada em fazer vários tipos, pedidos de pequeno volume e protótipos. Pode dar orçamento rápido e entrega.
Faça sua Consulta Agora!
Processo de manufatura
- Reduza Custos de Usinagem CNC: Estratégias Comprovadas para Economizar Tempo e Dinheiro
- Entendendo Custos de Maquinação CNC: Fatores-Chave e Guia de Preços
- 14 Estratégias Comprovadas de Design para Reduzir Custos de Usinagem CNC
- Fatores que Influenciam Custos de Usinagem CNC: O que Você Precisa Saber
- Reduza Custos de Usinagem CNC: Estratégias Comprovadas para Precisão e Economia
- Entendendo Custos de Usinagem CNC: Fatores-Chave e Como Otimizar
- 10 Estratégias Comprovadas para Reduzir Custos em Peças Usinadas CNC
- Restrições de Tamanho na Usinagem CNC: O Que Designers Devem Saber
- Entendendo Deflexão de Ferramenta na Usinagem CNC – Causas e Estratégias Eficazes de Redução
- Dominando a Leitura de Desenhos Técnicos CNC: Habilidades Essenciais para Usinadores Modernos