



3 Estratégias Comprovadas para Reduzir Custos de Usinagem de Alumínio
Você é um designer que veio aqui economizar dinheiro na etapa de prototipagem. Projetar e fabricar são artes completamente diferentes. Designers visam funcionalidade e estética, e engenheiros de fabricação ficam com geometria impossível depois. Bem, a situação não é tão ruim, geralmente. A peça é fabricável, mas os custos podem ser muito maiores do que poderiam ser se a peça fosse inicialmente projetada considerando como seria fabricada. Vamos ver peças CNC de alumínio e tentar cortar o custo de usinagem.
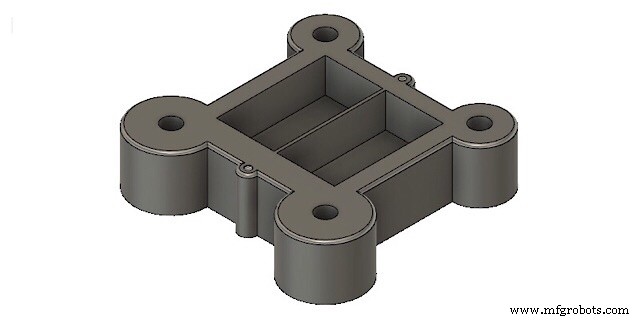
Aqui estão algumas dicas para verificar antes de levar seu produto à prototipagem. Decidi ilustrar com um modelo de gabinete. Supõe-se um dispositivo simples, onde um painel é inserido no furo quadrado e o dispositivo é montado com 4 parafusos. A imagem está abaixo.
Dica 1. Verifique os Furos
Primeiro. Rosca Longa
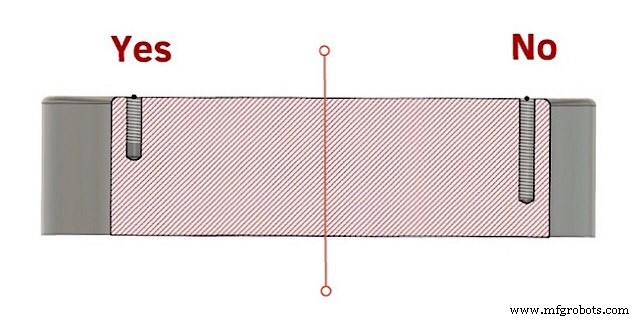
Existe equívoco comum de que quanto mais longa a rosca e o parafuso, mais forte a fixação. Isso está completamente errado. Se você calcular a força, verá que apenas os dois ou três primeiros dentes da rosca suportam 80% da força. O que significa? Que não há necessidade de fazer furos longos para parafusos longos.
Segundo. Furos Cegos
Se o furo é cego e roscado, deixe espaço livre de rosca perto do fundo. Pelo menos mais de dois passos. O motivo é que o instrumento de rosquear tem duas zonas. A primeira é para "entrada de corte". Seu diâmetro inicial é o mesmo do diâmetro interno da rosca e cresce gradualmente para o diâmetro externo, cortando um pouco mais a cada volta. A segunda zona é para calibração, tornando a rosca mais precisa. O instrumento precisa de mais espaço para cortar as últimas voltas completamente.
Terceiro. Atenção a Furos Profundos
A diretriz geral é manter não muito mais que 3 diâmetros de comprimento. O motivo é que quanto mais profundo o furo, mais longa a broca. Brocas longas são menos rígidas, mais propensas a desviar do eixo e resultam em furo de baixa qualidade. Porém, para tais furos, usa-se a broca canhão. Ela cria furos de praticamente qualquer comprimento, mas custará mais se precisar usá-la. Se você tem furos profundos na peça, talvez valha a pena analisá-los. Por exemplo, considere aumentar o diâmetro, se possível. Apenas para o protótipo. Permitirá evitar instrumentos especiais, mas a peça pode manter suas principais características funcionais.
Dica 2. Verifique os Bolsos
Primeiro. Ângulos de 90 Graus
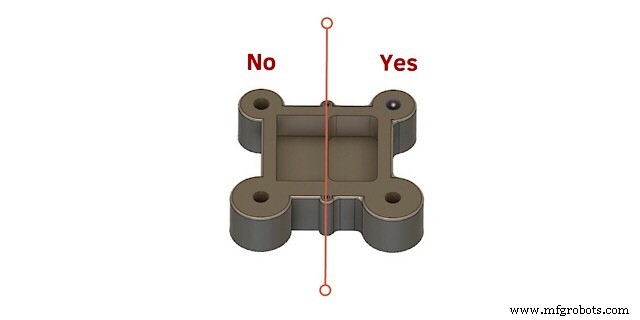
Pessoas projetam peças com bolsos. Esses bolsos têm ângulos de 90 graus. Mas a maioria das peças em prototipagem é usinada em centros de fresamento CNC. Isso significa que a peça é criada cortando cavacos do bloco com instrumento cilíndrico rotativo. Como ele faz ângulo de 90 graus em espaço confinado? A resposta: não consegue. Para atender ao design, o fabricante terá que usar plaina e cortar o raio. Em muitos casos, você não precisa desse ângulo. Deixe o raio. Retirá-lo é operação adicional desnecessária.
Claro, há casos onde você precisa colocar peça correspondente no encaixe. Mas talvez deva considerar criar os mesmos raios na peça que será inserida? Fazê-los não torna o programa CNC mais difícil ou longo. Se não é opção, ok. Faça um recorte cilíndrico (veja a imagem) de pelo menos 1/3 da profundidade do bolso. Permitirá processar a peça no fresamento e a peça quadrada correspondente ainda encaixará.
Segundo. Evite Bolsos Profundos
Essa foi meu erro quando comecei a usinar. Eu fazia uma pá de turbina grande e tinha que usinar uma parte do aerofólio. Porém, o bloco que escolhi era muito pequeno, então os dispositivos de fixação ficavam na borda do aerofólio. Devido ao tamanho e curvatura, o bolso no meio era bastante profundo e, como eu não podia mover a não ser dentro do perímetro do aerofólio, ou meu fuso bateria nos dispositivos e seria catástrofe, tive que escolher fresa de 150 mm de comprimento e 10 mm. Se eu definisse profundidade de corte acima de 0,3 mm, ela quebraria como graveto. Perdi 2 ou 3 delas fresando aqueles aerofólios. A moral: evite bolsos pequenos e profundos. Caso contrário, esteja pronto para comprar e perder instrumentos.
Terceiro. Evite Paredes Finas
Paredes finas são inimigas de todo fabricante. Usinagem envolve muita força e calor. Paredes finas são muito danificadas por isso, então se você tem elementos afinados para evitar peso, torne-os mais grossos e fure furos neles. Ou faça paredes finas ficarem mais grossas quanto mais próximas da base.
Dica 3. Verifique os Requisitos da Peça
Muitos designers pensam que quanto mais precisa a peça ou mais fino o acabamento, melhor. Grande equívoco. Claro, peças retificadas e polidas ficam ótimas, brilhantes e menos suscetíveis à corrosão, mas fabricá-las é processo longo e caro. Por isso, tolerâncias e acabamentos são diferenciados.
Primeiro. Verifique o Acabamento Superficial
Na engenharia de fabricação, todas as superfícies da peça dividem-se em duas categorias: funcionais e secundárias. Superfícies funcionais determinam a operação da peça no mecanismo, por exemplo, o furo central interno da roda do carro é superfície funcional porque encaixa no chassi. Essas superfícies são geralmente as mais precisas e finas. É lógico: suportam todas as cargas e fazem todo o trabalho.
Superfícies secundárias servem como mediadoras entre as funcionais ou são necessárias para a resistência da peça (adicionam espessura). Por isso, não adianta tornar todas as superfícies finas. Você pagará 5 vezes mais pela peça.
Segundo. Verifique as Tolerâncias
A história é a mesma. Por que retificar e acabamento todas as superfícies a 0,005 mm se não usarão essa vantagem? Ao projetar uma peça, primeiro determine suas superfícies funcionais e foque nelas.
Conclusão
Existem milhões de dicas para cortar custos de usinagem. Algumas envolvem posicionamento correto de tamanhos no desenho, outras envolvem escolher ou criar superfícies para fixar a peça. Existem métodos para melhorar usinagem sem modificar o design e muitas outras medidas complexas. Porém, quem projeta o produto não precisa conhecê-las. Um engenheiro de fabricação tem que saber. Mas o seu trabalha para empresa terceirizada, então você deve assumir parte do trabalho dele na etapa de design. Seguindo estas dicas, você reduzirá significativamente o tempo de usinagem do seu protótipo.
Máquina cnc
- Dominando o Corte a Plasma CNC: Dicas Essenciais para Cortes de Alta Qualidade (Parte 5)
- 14 Estratégias Comprovadas de Design para Reduzir Custos de Usinagem CNC
- Fatores que Influenciam Custos de Usinagem CNC: O que Você Precisa Saber
- Aprimorando a Usinabilidade do Alumínio: Dicas para Cortes Mais Limpos e Peças Mais Fortes
- Dicas Profissionais de Usinagem CNC para Titânio — Aeroespacial, Automotivo e Mais
- Entendendo Custos de Usinagem CNC: Fatores-Chave e Como Otimizar
- Entendendo o Alumínio 6061: Como o Tratamento Térmico Afeta o Desempenho na Usinagem
- Usinagem de Latão vs. Alumínio: A Vantagem Duradoura da Tradição
- Reduza Custos de Usinagem CNC: Dicas de Especialistas para Peças de Precisão
- Como os Custos de Usinagem CNC de Precisão São Determinados – Fatores-Chave Explicados