



Prototipagem de Pás de Rotor com CNC de 5 Eixos: Técnicas de Especialistas
Publicado em 8 de outubro de 2019 | Por Victoria, Gerente de Projetos da WayKen
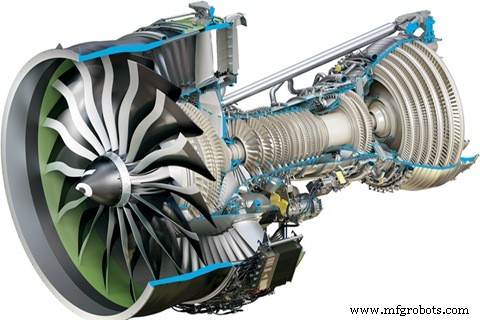
Na vida comum, a maioria não sabe o que é rotor e como fazer um. Porém, para um engenheiro fanático, esse é o único item em seu cérebro. Primeiro, aprendamos o que é rotor. Rotores ou pás de rotor, um ventilador no motor de carro ou avião, melhora desempenho do motor soprando vapor de combustível no motor usando gases de escape.
Rotor é máquina rotativa de potência que converte energia de fluido em trabalho mecânico. É um dos principais componentes de motores aero, turbinas a gás e vapor. Para um engenheiro maníaco, tudo que quer é protótipo de pás de rotor com alta precisão, que faça seu design funcionar bem. Como fazer perfeitamente rotores ou pás de rotor por fresamento CNC de 5 eixos?
O Contexto do Rotor
Hoje, combustão de gás natural é a segunda maior geração de energia no mundo. Gás natural convertido em energia elétrica por turbina a gás, e rotor de seu compressor é componente difícil principal no processo de fabricação. Desenvolvimento de pás de turbina vai da pá sólida inicial para pá oca, da usinagem de pá residual para pá sem resíduo, depois para pá oca orientada (cristal único). Evolução tectônica das pás modernas é evidente, e forma e lúmen das pás tornam-se mais complexos.
Fresamento é processo de usinagem onde ferramenta rotativa remove material. Campos de aplicação para fresamento de superfícies livres: fabricação de moldes e indústria aeroespacial. Além disso, pás de turbina e impulsores são peças complicadas usinadas por ferramentas de fresamento.
Solução Tradicional de Fixador de Processamento
Para usar 5 eixos usinando pá de rotor, superfície plana inferior da peça é configurada e furo interno centrado, então trabalho principal é usinar forma da pá. Aqui está método tradicional de fixador de turbina: cilindro empurra alavanca para ser pressionada do topo da peça. Tal esquema tem defeitos óbvios.
- Força de fixação limitada. Mecanismo de volume de fixação limita tamanho do cilindro, resultando em força limitada.
- Fixador requer muito processamento. Esquema requer que quando peça processada, peças giram e braços de pressão não giram, exigindo alta coaxialidade superior/inferior do mecanismo.
- Liberdade da peça limitada. Braço de pressão superior ocupa espaço de usinagem superior, exigindo mais da ferramenta e programa.
- Instalação inconveniente. Manutenção relativamente ruim e conexão de ar complicada.
- Instalação inconveniente. Variedade única e versatilidade pobre. Trocar variedade requer redesenhar fixador.
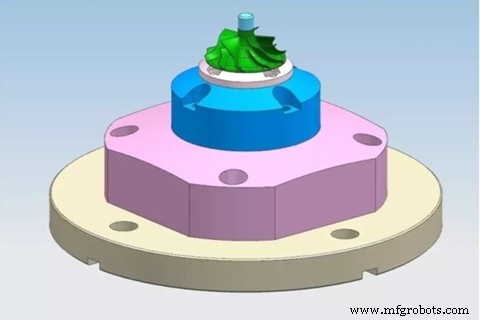
Solução de Fixador Precisa
Fixador criativo usa modo de ação pneumática, modo de auto-trava por mola, não precisa conectar fonte de ar após fixação, força de fixação cerca de 400 kg. Após configurar fixador, hora de começar usinar forma da pá por CNC de 5 eixos. Esta solução melhorada tem três vantagens.
- Características de usinagem completamente abertas; ferramenta e caminho podem ser livremente selecionados.
- Fixador tem forte versatilidade, realiza processamento de diferentes tipos de peças trocando bloco de posicionamento e pino de tração correspondente.
- Fácil instalar, fácil manter, fixador leve e simples.
Processamento e Inspeção do Rotor
Para permitir processamento completo e uniforme das pás, necessário criar superfície auxiliar para cada lado da pá e estendê-la nas direções u e v. Essas superfícies auxiliares são usadas como superfícies de acionamento para gerar caminhos de ferramenta.
No geral, qualidade superficial obtida foi satisfatória e nunca excedeu 1 µm Ra. Comparando rugosidade entre pás, só pode dizer que rugosidade da segunda pá é menor que da quarta.
Antes de iniciar outro lado da pá, primeira pá de três estágios (desbaste, semi-acabamento, acabamento) é realizada em um lado, seguido por bom acabamento (principalmente no primeiro lado) ainda há material no espaço adjacente entre pás. No entanto, ainda há marcas de gouging na superfície, possível origem no caminho de ferramenta gerado pelo sistema CAM.
Ao usinar outro lado, devido à falta de rigidez da geometria alongada, ruído ouvido, sinais de vibração no topo da pá, e rebarbas deixadas.
Para evitar esses problemas, necessário fresar paredes finas de alumínio (como pás de turbina) e fresar alternadamente canais laterais das pás em passos de 0,5 a 2 vezes diâmetro da fresa. Políticas usadas pelos servidores da terceira e quarta pás seguem esta recomendação. Processamento da terceira pá dividido em dois estágios, quarta em três, e uma vez reduzido comprimento da característica alongada, maior rigidez esperada.
No entanto, há marcas de vibração e rebarbas no topo dessas pás. Dividir pá só reduz nível de ruído e número de rebarbas, mas em termos de rugosidade, não se pode dizer que há melhoria. Para segunda pá com menor valor de rugosidade, esta estratégia não considera recomendações para pelo menos estágio de desbaste antes de operações de acabamento. Devido à falta de acessibilidade e privilégio, operação dividida em quatro estágios, com lados da pá alternados.
Ambos espaços adjacentes da oitava e última pá são desbastados e semi-acabados antes da operação completar. Ferramenta então fresa inserts no mesmo contorno, então passo é 0,5 a 2 vezes diâmetro da fresa, conforme recomendado por pré-usinagem e fresamento de paredes finas com lados alternados.
Após desbaste e lixamento cuidadoso, precisa fazer jateamento de esferas para obter superfície atraente. Usamos CMM combinado com scanners 3D para inspecionar todas dimensões do rotor, garantindo alta precisão de +/-0,005" conforme requisito do cliente. Orgulhamo-nos de nossa equipe fazendo trabalho tão incrível, obtendo alto reconhecimento e elogios dos clientes.
Observações Finais
Pás de rotor são componentes-chave de motores aero. Peça típica de difícil usinagem. Na verdade, pode ser a "vitrine externa" com maior taxa de aparição. Muitas empresas usam esta peça como descrição de suas capacidades de processamento, então excelentes soluções de processamento de pás de rotor representam força corporativa forte. Como provedor profissional de protótipos one-stop, WayKen é capaz de usinar peça de rotor com estruturas complexas por fresamento CNC de 5 eixos. Se precisa mais usinagem CNC ou serviços de alumínio CNC, contate-nos em info@waykenrm.com, você merece melhores protótipos.
Máquina cnc
- Dominando a Inspeção de Ferramentas CNC: 3 Técnicas Comprovadas
- Roteadores CNC Omni: O Investimento Supremo para Precisão, Eficiência e Economia de Custos
- Dominando a Usinagem CNC de 5 Eixos: Precisão, Velocidade e Benefícios para a Indústria
- Clientes Noruegueses Visitam Fábrica de Roteadores CNC: Experiência Global de Produção
- Construa um Protótipo Vencedor: Guia Passo a Passo para Desenvolvimento Rápido de Produto
- Modernize Sua Oficina: Transição de 3 Eixos para Usinagem CNC de 5 Eixos para Precisão Superior
- Entendendo Custos de Usinagem CNC: Fatores-Chave e Como Otimizar
- Máquinas CNC de 5 Eixos: Principais Aplicações em Diversos Setores
- Usinagem CNC de 5 Eixos: Precisão, Eficiência e Liberdade de Design
- Moldando o Amanhã: Inovações que Impulsionam o Futuro da Usinagem CNC