



Siemens Sinumerik 840D CYCLE97: Corte de Rosca Preciso para Roscas Cilíndricas e Cônicas
Com o Ciclo de Corte de Rosca Sinumerik 840D CYCLE97, roscas cilíndricas e cônicas, externas e internas, com passo constante em usinagem longitudinal ou frontal podem ser usinadas. A rosca pode ser simples ou múltipla. Com roscas múltiplas, as voltas individuais são usinadas uma após a outra.
O avanço é automático. Você pode selecionar avanço constante por corte ou seção transversal constante de corte.
Rosca direita ou esquerda é determinada pela direção de rotação do fuso, que deve ser programada antes do início do ciclo.
Nem o avanço nem o override de fuso têm efeito nos blocos de deslocamento de rosca. O override de fuso não deve ser alterado durante a usinagem de rosca.
Formato do Sinumerik CYCLE97
CYCLE97 (PIT, MPIT, SPL, FPL, DM1, DM2, APP, ROP, TDEP, FAL, IANG, NSP, NRC, NID, VARI, NUMT, _VRT)
Explicação dos Parâmetros do Sinumerik CYCLE97
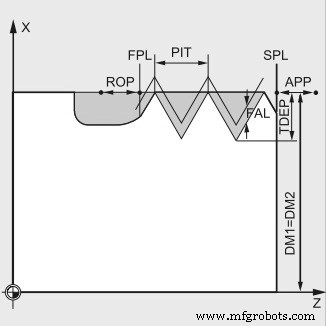
Ciclo de Corte de Rosca Siemens Sinumerik 840D CYCLE97
PIT (Passo da Rosca)
Passo da rosca como valor (inserir sem sinal). O passo da rosca é um valor paralelo ao eixo e é especificado sem sinal.
MPIT (Passo da Rosca como Tamanho da Rosca)
Passo da rosca como tamanho da rosca. Para produzir roscas cilíndricas métricas, também é possível especificar o início da rosca como tamanho da rosca via parâmetro MPIT (M3 a M60).
SPL (Ponto Inicial da Rosca Longitudinal)
Ponto inicial da rosca no eixo longitudinal.
FPL (Ponto Final da Rosca Longitudinal)
Ponto final da rosca no eixo longitudinal.
DM1 (Diâmetro Inicial da Rosca)
Diâmetro da rosca no ponto inicial.
DM2 (Diâmetro Final da Rosca)
Diâmetro da rosca no ponto final.
APP (Caminho de Entrada)
Caminho de entrada (inserir sem sinal).
ROP (Caminho de Saída)
Caminho de saída (inserir sem sinal).
TDEP (Profundidade da Rosca)
Profundidade da rosca (inserir sem sinal).
FAL (Folga de Acabamento)
Folga de acabamento (inserir sem sinal). A folga de acabamento FAL é removida após o desbaste em uma passada.
IANG (Ângulo de Avanço)
Ângulo de avanço ("+" para avanço na flanco) ("-" para avanço alternado nas flanco).
Se você desejar avançar em ângulo reto em relação à direção de corte na rosca, o valor deste parâmetro deve ser definido como zero.
Em outras palavras, o parâmetro também pode ser omitido da lista de parâmetros, pois neste caso é carregado automaticamente com zero por padrão.
Se você desejar avançar ao longo das flanco, o valor absoluto deste parâmetro pode ser no máximo metade do ângulo da flanco da ferramenta.
NSP (Offset do Ponto Inicial)
Offset do ponto inicial para a primeira volta da rosca (inserir sem sinal). Com este parâmetro, você pode programar o valor angular que define o ponto do primeiro corte da primeira entrada da rosca na circunferência da peça torneada. Este é um offset do ponto inicial.
O parâmetro pode assumir valores entre 0,0001 e +359,9999 graus.
Se nenhum offset de ponto inicial for especificado ou o parâmetro for omitido da lista, a primeira volta da rosca começa automaticamente na marca de zero graus.
NRC (Número de Cortes de Desbaste)
Número de cortes de desbaste (inserir sem sinal).
NID (Número de Cortes de Passada Vazia)
Número de passadas de folga (inserir sem sinal).
VARI (Tipo de Usinagem)
Definição do tipo de usinagem para a rosca (1 … 4)
Com o parâmetro VARI, você define se a usinagem deve ser interna ou externa.
Com qual tecnologia o avanço será usinado durante o desbaste.
O parâmetro VARI pode assumir valores entre 1 e 4 com o seguinte significado:
1 = Externo Avanço constante
2 = Interno Avanço constante
3 = Externo Seção transversal de corte constante
4 = Interno Seção transversal de corte constante
NUMT (Número de Voltas da Rosca)
Número de voltas da rosca (inserir sem sinal).
Você especifica o número de entradas para uma rosca múltipla com o parâmetro NUMT.
Para uma rosca de volta única, o parâmetro deve ser atribuído zero ou pode ser omitido completamente na lista de parâmetros.
As voltas da rosca são distribuídas igualmente sobre a circunferência da peça torneada;
a primeira volta da rosca é determinada pelo parâmetro NSP.
_VRT (Distância de Retração)
Distância de retração variável baseada no diâmetro inicial, incremental (inserir sem sinal).
Quando _VRT = 0 (parâmetro não programado), o caminho de retração é 1 mm.
O caminho de retração é sempre medido de acordo com o sistema de unidades programado, polegada ou métrico.
Máquina cnc
- Dominando Nomenclatura de Variáveis de Sistema Sinumerik 840D: Dicas e Boas Práticas
- Dominando Programação CNC Sinumerik 840D: Guia Especialista para Ciclos Avançados de Rosqueamento
- Dominando o Painel do Operador Sinumerik 840D: Guia Completo
- Dominando o Ciclo G76 de Rosqueamento: Guia de Corte de Rosca CNC
- Corte Externo de Rosca Eficiente com Ciclo G76 no Fanuc 21i, 18i e 16i
- Sinumerik 840D CYCLE81: Dominando Ciclos de Furação e Centragem na Programação CNC
- Download Gratuito de Manuais do Controle CNC Siemens Sinumerik 808D
- Dominando Rosqueamento no Siemens Sinumerik 802D SL: Guia de Programação CYCLE97
- Ciclo de Furação Sinumerik 840D CYCLE81: Exemplo de Programação CNC Passo a Passo
- Entendendo o Comando RET Siemens Sinumerik: Retorno a Alvos Específicos