



Exemplo de Fresamento CNC: Dominando o Ciclo Enlatado de Furação G81
Exemplo de programa CNC para centros de usinagem verticais ilustra o uso do ciclo de furação G81.
Programa de Exemplo
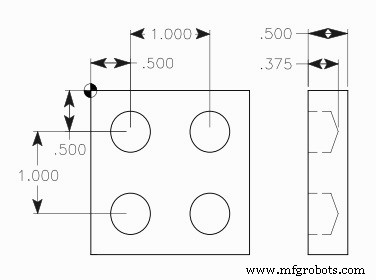
Ciclo Enlatado de Furação G81 – Exemplo de Programa de Fresamento CNC
O10075
N1 T16 M06
N2 G90 G54 G00 X0.5 Y-0.5
N3 S1450 M03
N4 G43 H16 Z1. M08
N5 G81 G99 Z-0.375 R0.1 F9.
N6 X1.5
N7 Y-1.5
N8 X0.5
N9 G80 G00 Z1. M09
N10 G53 G49 Z0. M05
N11 M30
Explicação
O10075 Número do programa (existem muitos programas na memória CNC, então são distinguidos pelo número).
N1 - Troca de ferramenta (M06) para ferramenta nº16
N2 - Ferramenta move-se rapidamente (G00) para primeira posição de furação X0.5 Y-0.5 considerando Deslocamento Zero nº1 (G54)
N3 - Broca inicia rotação horária (M03) com 1450 rpm (S1450).
N4 - Broca vai à profundidade Z1. considerando compensação de comprimento de ferramenta (G43 H16), refrigerante ligado (M08).
N5 - Parâmetros do ciclo de furação (G81), profundidade (Z) e avanço (F) são dados, com este comando o primeiro furo é feito na posição atual (X0.5 Y-0.5).
N6 - Como o ciclo de furação continua seu trabalho com cada movimento de eixo, o próximo furo é feito em X1.5
N7 - Terceiro furo em Y-1.5
N8 - Quarto furo em X0.5
N9 - Ciclo de furação cancelado (G80), Refrigerante desligado (M09).
N10 - Considerando Sistema de Coordenadas da Máquina (G53), a broca é levada à posição Z0. Compensação de comprimento de ferramenta cancelada (G49), rotação da ferramenta parada (M05).
N11 - Programa de peça CNC finalizado.
Códigos G e M
| Código | Descrição |
|---|---|
| T | Número da ferramenta usada. |
| M06 | Comando de troca de ferramenta. |
| G90 | Programação absoluta |
| G54 | Deslocamento zero nº1 |
| G00 | Deslocamento rápido |
| S | Velocidade da ferramenta |
| M03 | Rotação da ferramenta Horário |
| G43 | Compensação de comprimento de ferramenta. |
| M08 | Refrigerante ligado. |
| G81 | Ciclo de furação Fanuc. |
| F | Avanço de corte. |
| G80 | Cancelamento de ciclo enlatado. |
| M09 | Refrigerante desligado. |
| G53 | Seleção do sistema de coordenadas da máquina. |
| G49 | Cancelamento de compensação de comprimento de ferramenta. |
| M05 | Parada de rotação da ferramenta. |
| M30 | Fim do programa de peça CNC. |
Máquina cnc
- Domine o Ciclo de Canaleta (Grooving) Fanuc G75: Guia Passo a Passo de Programação CNC
- Fanuc G90 Ciclo de Torneamento: Exemplo de Programa CNC para Operações de Torneamento Eficientes
- Ciclo Enlatado G75 para Canaleta: Exemplo e Guia de Programação CNC
- Programa Exemplo: Furação G81 e G83 com Níveis de Retorno G98/G99
- Programa Fanuc CNC Ciclo de Furação G81 – Exemplo Passo a Passo
- Programa Completo de Fresamento CNC – Tutorial de G-Code com Explicação
- Programação de Fresadora CNC: Exemplo Guia para Iniciantes
- Exemplo Completo do Ciclo de Faceamento Fanuc G94 para Usinagem CNC
- Demonstração do Ciclo de Faceamento Fanuc G72 – Guia Passo a Passo de Programação CNC
- Programa CNC de Fresamento de Canal para Iniciantes: Exemplo Simples e Guia Passo a Passo