



Guia Passo a Passo: Configuração de Deslocamentos de Peça na Fresadora CNC Hermle UWF‑851 com Controle Siemens Sinumerik 810
Este artigo descreve brevemente todo o processo de Configuração de Deslocamento de Peça (Work Offset) na Fresadora CNC Hermle UWF 851 com Controle CNC Siemens Sinumerik.
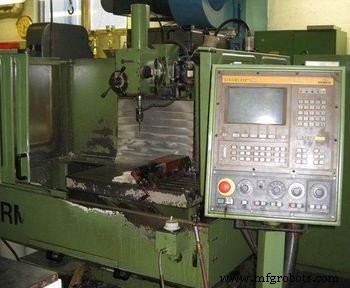
Fresadora CNC Hermle UWF 851 com Controle CNC SINUMERIK 810
Fixe a peça no torno com 5 a 10 mm de profundidade.
Preparação da Fresa
Aperte (prenda) a fresa de Ø 12 mm no Porta-ferramentas usando um Dispositivo de Aperto de Porta-ferramentas.
Segure o mesmo Porta-ferramentas com a mão esquerda e pressione o Botão de Troca de Ferramenta para abrir o Mecanismo de Troca de Ferramenta localizado no lado direito do cabeçote da fresadora CNC.
Coloque o porta-ferramentas no cabeçote da máquina e empurre para cima, com a outra mão pressione o Botão de Fechamento de Troca de Ferramenta ao lado do Botão de Troca de Ferramenta.
Selecione o Modo Jog e pressione > (Botão Próxima Página) para encontrar a página Over Store. Selecione a página Over Store.
Digite S = 450 (velocidade rpm) e M = 03 (rotação CW).
Pressione o botão Início de Ciclo. O fuso começará a girar.
Selecione o Modo Incremental, neste modo, 1 (0,001 mm), 10 (0,01 mm) e 100 (0,1 mm) calibrações podem ser definidas para uso do Volante Eletrônico.
Eixos como X, Y, Z, eixo C podem ser selecionados na área do teclado.
Configuração de Deslocamento de Peça Eixo X
Selecione calibração 100 (0,1) e pressione X para ativar o eixo X para movimento.
Use o Volante Eletrônico para mover a fresa para mais perto da peça no lado mostrado na figura abaixo (eixo X).

Configuração de Deslocamento de Peça no Eixo X
Dê à fresa alguma profundidade (5-10 mm).
Agora mova novamente no eixo X e quando estiver perto o suficiente para não ver a folga entre a peça e a fresa, reduza a calibração do Modo Incremental para 10 (0,01 mm), coloque um pedaço de papel entre a fresa e a peça.
Continue movendo lentamente, em um momento o papel será cortado, pare ali, esta é a posição do eixo necessária para a configuração do deslocamento.
Inserindo valor do eixo X no Deslocamento Zero
Traga a página de Deslocamento Zero na tela do controle CNC pressionando a aba Dados de Ajuste e depois a aba Deslocamento Zero.
Coloque o valor do eixo X obtido na etapa acima no Deslocamento Zero (G54 X = ……………….).
Configuração de Deslocamento de Peça Eixo Y
Selecione 100 (0,1 mm) Modo Incremental. Selecione eixo Z para mover a fresa para cima.
Selecione eixo Y para mover a fresa em direção ao lado mostrado na figura abaixo.

Configuração de Deslocamento de Peça Eixo Y
Selecione eixo Z para obter 5-10 mm de profundidade da fresa.
Selecione eixo Y para mover para mais perto da peça.
Quando estiver perto o suficiente para não ver a folga entre a peça e a fresa, reduza a calibração do Modo Incremental para 10 (0,01 mm), coloque um pedaço de papel entre a fresa e a peça.
Continue movendo lentamente, em um momento o papel será cortado. Agora esta é a posição do eixo Y que será usada para a configuração do deslocamento zero.
Inserindo valor do eixo Y no Deslocamento Zero
Pressione a aba Dados de Ajuste e depois a aba Deslocamento Zero para trazer a página de Deslocamento Zero. Agora insira o valor do eixo Y obtido na etapa acima colocando o valor no Deslocamento Zero (G54 Y = ………………… ).
Agora selecione 100 (0,1 mm) Modo Incremental. Selecione eixo Z para mover a fresa para cima.
Ainda Não Acabou…
Após a conclusão do procedimento acima, quando seu programa rodar no Modo Automático, sua fresa começará (G00 X0 Y0) a trabalhar no ponto mostrado abaixo, o que está incorreto.

Posição incorreta da ferramenta na configuração de deslocamento
Último Passo
O que queremos é que a fresa comece exatamente no ponto médio no topo do ponto inicial da peça, onde os dois lados (cujos valores foram medidos acima) se encontram.
Como este é o ponto correto a partir do qual todas as dimensões do componente são calculadas, veja na figura.

Posição correta da ferramenta na configuração de deslocamento
Para corrigir a posição da fresa, subtrairemos o raio da fresa que é 6 mm (já que nossa fresa é de Ø12 mm) do eixo X e adicionaremos 6 mm ao eixo Y nos valores de Deslocamento Zero X, Y.
Máquina cnc
- Roteador CNC Madeira Siemens 808D: Como Reiniciar Usando Configurações de Backup
- Por Que Escolher uma Oficina com Mandrilhadora CNC para Suas Necessidades de Fabricação de Precisão
- Entendendo Mandrilhadoras CNC: Como Operam e Seus Principais Benefícios
- Aprimorando o Controle de Qualidade na Usinagem CNC: Estratégias para Precisão e Satisfação do Cliente
- Torno CNC Millport SmartLathez 1740 – Precisão e Potência
- Explorando os Benefícios da Usinagem CNC Mill-Turn
- Técnicas Precisas de Offset de Ferramenta para Tornos CNC em Controladores Fanuc
- Dominando Programação CNC Sinumerik 840D: Guia Especialista para Ciclos Avançados de Rosqueamento
- Dominando Configuração de Deslocamento de Ferramenta no Centro de Torneamento SINUMERIK 808D
- Guia Completo de M-Codes Haas Mill: Funções, Configurações e Uso