



Programa de Fresamento CNC: Demonstrando Compensação de Raio G41 à Esquerda
Exemplo de programação de fresamento CNC com desenho, que mostra como a Compensação de Raio de Corte G41 à Esquerda é utilizada em um programa de fresamento CNC.
Programa de Fresamento CNC (Compensação de Raio G41 à Esquerda)
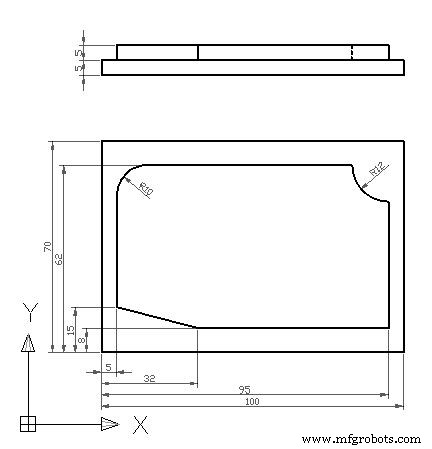
Programa de Fresamento CNC com Compensação de Raio G41 à Esquerda
N10 T2 M3 S447 F80 N20 G0 X112 Y-2 N30 Z-5 N40 G41 N50 G1 X95 Y8 M8 N60 X32 N70 X5 Y15 N80 Y52 N90 G2 X15 Y62 I10 J0 N100 G1 X83 N110 G3 X95 Y50 I12 J0 N120 G1 Y-12 N130 G40 N140 G0 Z100 M9 N150 X150 Y150 N160 M30
Análise do Programa
| Bloco | Descrição |
|---|---|
| N10 | Ferramenta 2, fuso horário 447 RPM, avanço 80 |
| N20 | Posicionamento rápido X112 Y-2 |
| N30 | Penetração Z-5 |
| N40 | Ativa compensação raio esquerda (G41) |
| N50 | Interpolação linear X95 Y8, liga refrigeração (M8) |
| N60-N80 | Perfil linear |
| N90 | Interpolação circular horária (G2) com centro I10 J0 |
| N100 | Linear X83 |
| N110 | Interpolação circular anti-horária (G3) com centro I12 J0 |
| N120 | Linear Y-12 |
| N130 | Cancela compensação raio (G40) |
| N140 | Retração rápida Z100, desliga refrigeração (M9) |
| N150 | Posicionamento seguro X150 Y150 |
| N160 | Fim de programa (M30) |
Pontos Importantes
- G41 ativado antes do primeiro movimento de corte (N40 → N50)
- Uso de I/J para definir centro do arco (alternativa ao R)
- M8/M9 controlam refrigeração sincronizada com usinagem
- G40 desativado após último corte, antes da retração
Guia de Fresamento CNC: Usando G41 e G40 para Compensação Precisa de Raio de Corte
Referência Completa de Códigos de Alarme Yasnac 2000G - Guia Rápido de Solução de Problemas
Máquina cnc
- Top 3 Fatores para Avaliar Antes de Habilitar Compensação de Raio de Ferramenta no Fresamento CNC
- Programe Facilmente Robôs FANUC Usando Sua Máquina CNC
- Fanuc G20: Dominando a Programação CNC em Polegadas – Exemplo Prático
- Programação CNC: Chanfro e Raio Usando G-code G01
- Dominando Chamadas de Sub-Programa Local Haas CNC M97: Exemplo Passo a Passo
- Entendendo Blocos de Programa CNC: Guia Abrangente
- Guia Passo a Passo: Fresar Círculo Completo em Máquinas CNC Usando G-Code Prático
- Guia Passo a Passo: Configuração de Deslocamentos de Peça na Fresadora CNC Hermle UWF‑851 com Controle Siemens Sinumerik 810
- Dominando Programação de Raio e Chanfro no Sinumerik 810 CNC Mill – Exemplo Passo a Passo
- Fundamentos de Programação CNC: Tutoriais Passo a Passo e Códigos de Exemplo