



Dominando o Ciclo de Alargamento G86 para Fresamento CNC Fanuc
Ciclo de Alargamento G86
O Ciclo de Alargamento Fanuc G86 é usado para alargar furos.
A ferramenta avança até o fundo do furo com avanço e depois retrai para fora do furo em avanço rápido.
Formato do Ciclo de Alargamento G86
G86 X Y Z R F K
Parâmetros
X Y – Dados de posição do furo.
Z – Profundidade de alargamento (Absoluta).
R – Posição inicial da ferramenta acima do furo.
F – Taxa de avanço de corte.
K – Número de repetições (se necessário).
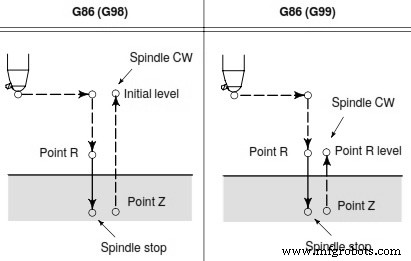
Ciclo de Alargamento G86
Operação do Ciclo de Alargamento G86
1 – Após posicionamento nos eixos X e Y, avanço rápido é realizado até o ponto R.
2 – Furação é realizada do ponto R ao ponto Z.
3 – Quando o fuso para no fundo do furo, a ferramenta é retraída em avanço rápido.
Posição de Retorno da Ferramenta
O plano de retorno depende dos G-codes G98, G99.
Se G98 for especificado com o ciclo de alargamento G86, a ferramenta retorna ao nível inicial.
Se G99 for especificado, a ferramenta retornará ao nível R.
Exemplo de Programa do Ciclo de Alargamento G86
M3 S2000 G90 G99 G86 X300. Y–250. Z–150. R–100. F120. Y–550. Y–750. X1000. Y–550. G98 Y–750. G80 G28 G91 X0 Y0 Z0 M5
Máquina cnc
- Dominando o Ciclo de Rosqueamento G76 Fanuc CNC: Guia Completo
- Domine o Ciclo de Canaleta Fanuc G75 para Operações CNC Precisas
- Referência Completa de G-Codes Fanuc – Todos os Comandos Explicados
- Dominando o Ciclo de Rosqueamento Fanuc G92: Programação Simples e Controle de Precisão
- Exemplo de Programação de Torno CNC Fanuc para Iniciantes – Cortes Retos, Cônicos e Arcos
- Entendendo o Ciclo de Rosqueamento G78 na Programação de Torno Fanuc
- Referência Abrangente de G-Codes para Fresadoras Hurco: Guia para Operadores CNC
- Dominando Subprogramação Fanuc: Uso Eficiente de M98 para Ciclos de Rosqueamento
- Referência Completa de Códigos G Fanuc para Programação CNC
- Ciclo de Furação ECS G86 com Recurso de Parada do Fuso