



Entendendo e Mitigando a Deflexão de Ferramenta na Usinagem CNC
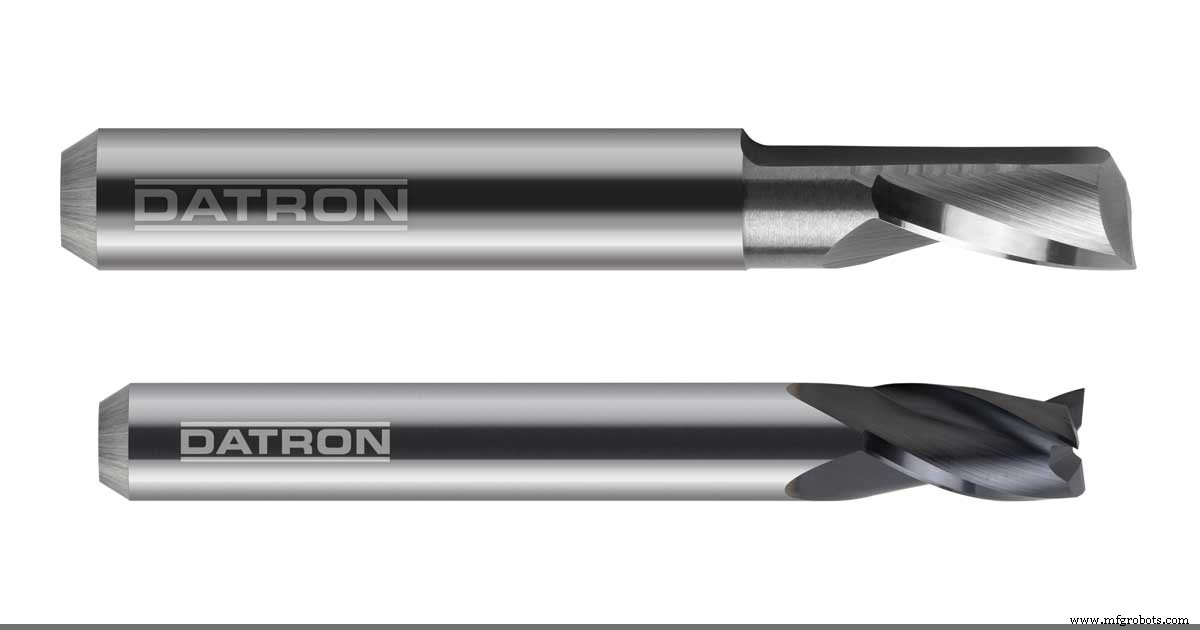
Você já se perguntou por que depois de fresar um furo ou bolso ele mede maior no topo do corte do que no fundo? Ou por que seu pino calibrador entra bem justo no início do furo mas não passa totalmente? A resposta simples é deflexão de ferramenta. Tudo entorta. E quero dizer tudo. A deflexão de ferramenta é um problema onipresente, mas pouco compreendido. Não se preocupe, meus colegas torneiros, porque não é sua culpa! Não há como eliminar a deflexão de ferramenta, apenas controlá-la e minimizá-la. Conhecimento é poder, e espero que no final deste post você tenha um conhecimento prático das causas da deflexão de ferramenta e soluções potenciais.
Simplificando, a deflexão de ferramenta é a curvatura da ferramenta. Quando você corta uma característica, para este exemplo diremos um bolso profundo. Enquanto corta, você está aplicando forças à ferramenta e ao material. O material cede, por isso você obtém cavacos. No entanto, ele não desiste sem lutar. Quando o material empurra de volta, ele força a ponta da ferramenta na direção oposta às forças aplicadas ao material. Quanto mais a ferramenta sobressai, mais a ponta da ferramenta se moverá.
É possível calcular a deflexão de ferramenta, mas a matemática envolvida é bastante complicada. Se você passa qualquer tempo significativo em uma oficina de usinagem, sabe como frequentemente a otimização é alcançada com seus olhos e ouvidos – considero essas duas coisas as ferramentas mais importantes que um bom torneiro pode ter. No entanto, se você gostaria de calcular alguns números para deflexão de ferramenta, existem múltiplas calculadoras disponíveis online. Para os propósitos do post de hoje, confiaremos em nossos confiáveis olhos, ouvidos e um pouco de bom senso.
A rigidez é o fator mais importante. À medida que você aumenta a distância que sua ferramenta sobressai do seu porta-ferramenta, a rigidez diminui exponencialmente. Existem situações em que você precisa do comprimento, nesse caso, seu melhor curso de ação é usar o maior diâmetro com o menor número de caneluras. À medida que você diminui o diâmetro da sua ferramenta, também diminui a quantidade de força necessária para fazê-la entortar. Além disso, cada canelura no seu cortador reduz a rigidez da sua ferramenta. Se você está cortando uma característica profunda, você quer ter certeza de que está usando o maior diâmetro que o desenho permitir para otimizar o desempenho da ferramenta. Mesmo se você precisar desbastar com uma ferramenta de diâmetro maior e acabamento com uma ferramenta menor para atender à especificação nos raios de canto, tudo bem. Você também quer uma ferramenta com o menor número de caneluras, e só sobressaia a ferramenta o tanto que você realmente precisa. Ao pesquisar ferramentas, você descobrirá que existem ferramentas para as quais a rigidez é uma grande preocupação e muitas ferramentas "micro" vêm com haste cônica para aumentar a rigidez.
Ferramentas de Metal Duro vs. Ferramentas de Aço Rápido para Reduzir a Deflexão de Ferramenta
Se você acha que a deflexão de ferramenta é um problema, ou você está realizando cortes agressivos o suficiente que isso está causando problemas para você, então uma coisa que você sempre deve considerar é ferramentas de metal duro. Além dos benefícios como SFPM mais alto e melhor vida útil da ferramenta, o metal duro é cerca de três vezes mais rígido que o aço rápido. Lembre-se, no entanto, que o metal duro é extremamente frágil – essa não é uma boa combinação quando se fala de deflexão de ferramenta. Leva mais força para defleti-lo, mas se você fornecer força suficiente, a ferramenta não é tão tolerante e quebrará, então cuidado.
Como discutido no meu post no blog "Fresagem de Subida vs. Fresagem Convencional", a estratégia de corte pode afetar a deflexão de ferramenta. Utilizar estratégias de trajetória de ferramenta dinâmicas (veja meu post no blog "Fresagem Dinâmica") pode ajudar a minimizar a deflexão de ferramenta devido ao corte radial leve. Se você desbastar a característica usando uma trajetória de ferramenta dinâmica e certificar-se de que está fresando em subida, então você deve ficar satisfeito com seus resultados. Como discutido nestes outros posts, para o acabamento você tem algumas opções – ou fresar em subida o acabamento ou fresar convencionalmente uma passagem de mola, ou fresar convencionalmente uma passagem de acabamento leve com lubrificação e você ficará muito feliz com seus resultados.
Máquina cnc
- Dominando a Usinagem CNC de 5 Eixos: Precisão, Velocidade e Benefícios para a Indústria
- Técnicas Eficazes para Minimizar a Deflexão da Ferramenta na Usinagem CNC
- Soluções Especializadas em Usinagem CNC Personalizada – Precisão e Confiabilidade
- Usinagem CNC de Acrílico de Precisão: Precisa, Segura e Eficiente
- Aprimorando o Controle de Qualidade na Usinagem CNC: Estratégias para Precisão e Satisfação do Cliente
- Usinagem CNC de Precisão para Peças Personalizadas – Soluções Rápidas, Precisas e Sob Medida
- Usinagem CNC de Peças Grandes: Estratégias para Superar Limitações de Tamanho
- Alcançando Tolerâncias Apertadas em Usinagem CNC: Um Processo Comprovado de 10 Anos
- Usinagem CNC vs Moldagem por Injeção: Escolhendo o Método Certo para seu Projeto
- Entendendo Custos de Usinagem CNC: Fatores-Chave e Como Otimizar