



Lista Completa de Códigos de Erro NUM CNC – Modelos 1020/1040/1060
Listagem completa de códigos de erro para controles NUM CNC NUM 1000/1020/1040/1050/1060 T e G.
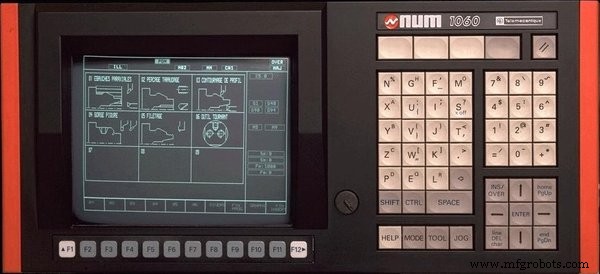
Controle CNC NUM 1060
Erros de Controle CNC NUM
Erros Diversos e Erros de Máquina
| Nº do Erro | Significado do erro |
|---|---|
| 1 | Caractere desconhecido / Eixo não reconhecido pelo sistema Muitos dígitos após uma função Presença de sinal após função que não permite sinais Bloco truncado sinalizado por ? via CLOSE no modo gotejamento |
| 2 | Função G desconhecida ou argumento obrigatório ausente após o G |
| 3 | Atributo de um código G posicionado incorretamente |
| 4 | Opção não habilitada ou conflito de parâmetro de opção: Programação estruturada, RTCP, eixos sincronizados, etc. |
| 5 | Programação de opção geométrica não habilitada |
| 6 | Opção de interpolação polinomial ausente - tabela de coeficientes cheia |
| 7 | Erro na programação de movimentos paralelos a eixos inclinados (retificadora): – Programação não está no plano G20 – Interpolação não está em G00 ou G01 – X não programado após G05 – X e Z não programados após G07 |
| 8 | Número de correção de ferramenta muito alto |
| 9 | Sequência de muitos blocos não executáveis – Loop infinito |
| 10 | No acesso ao terminal PLC: Erro de troca de barramento |
| 11 | No acesso ao terminal PLC: Erro de inicialização do barramento ou troca inibida |
| 12 | No acesso ao terminal PLC: Erro de parâmetro do rack |
| 13 | No acesso ao terminal PLC: Cartão inexistente |
| 14 | Opção de plano inclinado ausente Acesso ao limite PLC: canal ausente |
| 15 | Configuração de linha inválida |
| 16 | Erro na ativação do RTCP |
| 17 | Fim de bloco em comentário – colchete de fechamento ausente |
| 18 | Erro do servo: P50 muito pequeno |
| 20 | Sem M02 no fim do programa Blocos não tornados executáveis em um ciclo chamado por função G |
| 21 | Definição de bruto incoerente no modo 3D |
| 24 | Erro na declaração de plano inclinado – Função reativada quando já ativa – Declaração de argumento da função incompleta – Eixo do ponto de pivô não existe ou não é servo-controlado – Valor incoerente em um dos termos da matriz |
| 25 | Sub-rotina ou número de sequência não existe |
| 26 | Muitos níveis de aninhamento de sub-rotinas |
| 27 | Compensação de raio: Na programação de origem da máquina G52 / Com roscas cônicas |
| 28 | Erro de sintaxe na definição de CCSPD ou raio da tabela de índice G96 deve ser seguido por S / G97 deve ser seguido por S / raio inicial não pode ser determinado X ou U não programado neste bloco ou em bloco anterior |
| 29 | Nenhuma faixa programada para CCSPD / Nenhuma faixa compatível com S em G97: Sem opção de busca de faixa: S não incluído entre valores min. e max. da faixa programada Com opção de busca de faixa: S não pertence a nenhuma faixa |
| 30 | Erro de linha detectado |
| 31 | Modo PPR ou PPL impossível com protocolo de linha selecionado |
| 32 | Erro de referência / Eixo já no fim de curso |
| 33 | Todos os slides em espera por sincronização |
| 34 | Raio mínimo atingido na interpolação G21 |
| 35 | Número de sequência não encontrado em SEARCH |
| 36 | Memória do programa de peça cheia |
| 37 | Velocidade de avanço máxima excedida para rosqueamento (COMAND) |
| 38 | Fuso já controlado por outro grupo de eixos |
| 39 | Erro de sincronização de eixos (com opção de sincronização de eixos) |
| 40-49 | Erro de seguimento excessivo nos eixos 0 a 9 |
| 50-59 | Erro de seguimento excessivo nos eixos 10 a 19 |
| 60-69 | Erro de seguimento excessivo nos eixos 20 a 29 |
| 70 e 71 | Erro de seguimento excessivo nos eixos 30 e 31 |
| 72 | Programação incremental após bloco incompleto (PGP) |
| 75 | Mudança de estado G20 para G21 ou G22: último bloco em G20 incompleto pois programado em PGP ou correção de raio ou com X ≤ 0 primeiro bloco em G21 sem X e Y ou G22 sem Y e Z Mudança de estado G21 ou G22 para G20: último bloco em G21 ou G22 incompleto ou primeiro bloco em G20 em modo G41 ou G42: Em G21 ou G22, raio inicial negativo ou zero |
| 76 | Em G21, programação de um ciclo fixo de torneamento e fresamento |
| 77 | Tipo de ferramenta incompatível com a fase de usinagem (fresamento ou torneamento) |
| 78 | Erro de sintaxe na programação de sincronização de slides G78 P: Máximo 4 dígitos, deve ser menor que o número de slides G78 Q: Máximo 4 dígitos Sem M00, M01 ou M02 com G78 P.. |
Erros de Programação Paramétrica
| Nº do Erro | Significado do erro |
|---|---|
| 91 | Número do parâmetro não reconhecido |
| 92 | Parâmetro negativo atribuído a função que não aceita sinal Valor do parâmetro superior ao valor máximo da função a que é atribuído |
| 93 | Erro na declaração de parâmetro ou expressão de teste: Função L não seguida por símbolos =, <, >, &, ! Associação com função proibida por caractere de ligação -, +, *, /. |
| 94 | Operação proibida em expressão paramétrica: Raiz quadrada de número negativo / Divisão por 0 |
| 95 | Tentativa de escrita em parâmetro de entrada externa ou parâmetro somente leitura |
| 96 | Bloco precedente à declaração de parâmetro externo incompleto Programação de L100 ... em definição de contorno em G64 |
| 97 | Atualização de parâmetro impossível em G76: Nenhum símbolo = após o número do parâmetro Menos de 10 caracteres alocados para entrada do valor |
| 98 | Escrita por grupo de eixos de operação dinâmica já usada por outro grupo |
| 99 | Erro relacionado à função N/M AUTO – Mais de 5 eixos N/M AUTO definidos – Eixo não servo-controlado definido como N/M AUTO – Definição de eixo N/M AUTO de outro grupo |
Erros de Programação de Geometria de Perfil (PGP)
| Nº do Erro | Significado do erro |
|---|---|
| 101 | PGP: Dados insuficientes para programar um círculo Círculo programado em dois eixos paralelos (com R / ver Erro 107) |
| 102 | Linha programada por um ângulo e uma coordenada sem forma de calcular a outra coordenada |
| 106 | Em G02, G03, programação do terceiro eixo sem opção helicoidal |
| 107 | PGP: Círculo programado por seu raio e ponto final, com o ponto final separado do ponto inicial por mais de 2 * raio Círculo programado por X, Z, I K com raio inicial diferente do ponto final (20 mícrons) / Helicoidal: dimensão do 3º eixo ausente Círculo programado em dois eixos paralelos (com I, J, K / ver Erro 101) |
| 110 | PGP: Erro de sintaxe no primeiro de dois blocos de uma entidade PGP |
| 111 | PGP: Erro de sintaxe no segundo bloco de uma entidade PGP |
| 112 | PGP: Interseção linha/linha em que: Ponto inicial do primeiro bloco = ponto final do segundo bloco, ou Ângulo da primeira linha = ângulo da segunda linha |
| 113 | PGP: Os valores programados nos dois blocos não permitem determinar um ponto de interseção ou tangência |
| 114 | PGP: Ponto de interseção ou tangência não determinado por ET+, ET-, ES+ ou ES |
| 121 | PGP: Erro de sintaxe no último dos três blocos de uma entidade PGP |
| 122 | PGP: Os dois primeiros blocos são linhas não intersectantes |
| 123 | PGP: Os dados programados nos três blocos não permitem determinar o ponto de tangência |
| 124 | PGP: Ponto de tangência do segundo e terceiro blocos não especificado por ET+ ou ET |
| 130 | Deslocamento zero em um dos dois blocos conectados por um filete ou chanfro |
| 131 | Filete ou chanfro programado em bloco incluindo M0, M1 ou M2 Programação insuficiente em uma sequência de blocos, não permitindo determinar o ponto final |
| 135 | Um chanfro só pode conectar duas linhas retas |
| 136 | Mais de dois blocos sem movimento entre dois elementos geométricos cujo ponto de interseção ou tangência deve ser calculado |
| 137 | Mudança de plano de interpolação com bloco inválido |
Erros Diversos
| Nº do Erro | Significado do erro |
|---|---|
| 138 | Mudança de plano de interpolação quando não em G40 (FCU) |
| 139 | Dois eixos paralelos transportados programados no mesmo bloco fora de G52 e fora de G00 |
| 140 | Erro de programação de correção de raio: Muitos blocos estranhos entre dois caminhos consecutivos As seguintes funções não podem ser programadas quando a compensação de raio está ativa: M00, M01, M02, acesso a parâmetros externos, escrita de parâmetros E8xxxx ou L > 100 |
| 141 | Eixos paralelos transportados: Programação de um círculo cujo ponto inicial foi programado com um eixo e cujo ponto final foi programado com o eixo paralelo associado |
| 143 | Fator de escala cancelado ou habilitado com compensação de raio |
| 144 | Movimento de eixo quantificado diferente do incremento |
| 145 | G29: VAL ABS (P * P + Q * Q + R * R – 1000 mm) > 1 mm (vetor normal não unitário |
| 146 | Deslocamento no espaço / G29 – Pelo menos uma das dimensões P, Q ou R ausente – Pelo menos uma das dimensões X/U, Y/V ou Z/W ausente |
| 148 | Número de eixos programados excede o máximo autorizado |
| 149 | Raio da ferramenta muito grande em relação ao caminho programado |
Erros de Ultrapassagem de Eixos
Solicitação de Movimentos Fora dos Limites de Curso da Máquina
| Nº do Erro | Significado do erro |
|---|---|
| 150 | Ultrapassagem de curso no eixo X |
| 151 | Ultrapassagem de curso no eixo Y |
| 152 | Ultrapassagem de curso no eixo Z |
| 153 | Ultrapassagem de curso no eixo U |
| 154 | Ultrapassagem de curso no eixo V |
| 155 | Ultrapassagem de curso no eixo W |
| 156 | Ultrapassagem de curso no eixo A |
| 157 | Ultrapassagem de curso no eixo B |
| 158 | Ultrapassagem de curso no eixo C |
| 159 | Solicitação de movimento programado em eixo NÃO REFERENCIADO |
Erros de Programação Estruturada
| Nº do Erro | Significado do erro |
|---|---|
| 190 | Muitos níveis de aninhamento de ramificação ou loop (máximo 15) |
| 191 | Não conformidade com a sintaxe em programação estruturada programação estruturada proibida no modo MDI o índice de um loop FOR deve ser: uma variável L, uma variável simbólica ou um parâmetro E80000, E81000 ou E82000 não conformidade com a sintaxe das instruções PUSH e PULL DO ausente após WHILE programação de IF, THEN, ELSE no modo MDI |
| 192 | Palavra-chave não reconhecida ou proibida no contexto |
| 193 | Erro de estrutura |
| 195 | Pilha de programa saturada / Muitas constantes definidas para o espaço alocado |
| 196 | Erro na declaração de índice de array |
| 197 | Uso de símbolo não declarado como VAR |
| 198 | Erro de sintaxe na declaração de símbolo de variável |
| 199 | Sintaxe de declaração de variável incorreta |
Erros de Eixos
| Nº do Erro | Significado do erro |
|---|---|
| 210 a 219 | Sinal ruim ou erro de complementaridade do gerador de pulsos no eixo 0 a 9 |
| 220 a 229 | Sinal ruim ou erro de complementaridade do gerador de pulsos no eixo 10 a 19 |
| 230 a 239 | Sinal ruim ou erro de complementaridade do gerador de pulsos no eixo 20 a 29 |
| 240 e 241 | Sinal ruim ou erro de complementaridade do gerador de pulsos no eixo 30 e 31 |
| 245 | Falha no servo-controle digital |
Erros em Ciclos de Bolsão (Pocket)
| Nº do Erro | Significado do erro |
|---|---|
| 260 | Memória de trabalho ocupada |
| 261 | Número do programa muito alto |
| 262 | Número NU não entre os autorizados |
| 263 | Execução impossível – Modo Teste ou Gráfico obrigatório após primeira carga ou edição |
| 264 | Nenhuma dimensão programada no plano de contorno ou dimensão fora do plano |
| 265 | Bloco de posicionamento inicial ausente; definição de contorno deve começar com G0 ou G1 |
| 266 | Memória insuficiente |
| 267 | Caractere não permitido na sintaxe de bolsão |
| 268 | Bloco de programação de bolsão incompleto ou contendo dados ilegais |
| 269 | Bloco de contorno incompleto / Bloco de posicionamento ausente antes da definição de bolsão |
| 270 | Definição de bolsão parcial ou completamente ausente |
| 271 | Orientação da ferramenta não perpendicular ao plano de contorno |
| 272 | Ferramenta real não compatível com dados tecnológicos do bolsão |
| 273 | Mudança de plano de contorno entre definição e usinagem do bolsão |
| 274 | Duas definições de bolsão aninhadas |
| 275 | NU0 programado com G59 |
| 276 | Profundidade do bolsão zero |
| 277 | Coordenadas do ponto inicial ou final da definição de bolsão incompletas |
| 278 | A direção de rotação do fuso é incompatível com a requerida na definição do bolsão |
| 279 | Função G não permitida em bloco de programação de bolsão |
| 280 | Primeiro bloco de contorno incompleto |
| 281 | Descontinuidade em um dos contornos descritos |
| 282 | Erro(s) de parâmetro(s) na definição do bolsão |
| 283 | O contorno externo deve ser único e deve existir |
| 284 | Erro na definição do contorno |
| 285 | Muitos contornos |
| 286 | Configuração de passo excessiva em relação ao diâmetro da ferramenta |
| 287 | Configuração de passo insuficiente em relação às dimensões |
| 288 | Penetração de acabamento em ângulo agudo ou área não desbastada: mude o ponto de penetração |
| 289 | Diâmetro da ferramenta excessivo |
| 290 | Erro interno |
| 291 | Penetração de acabamento fora do contorno |
| 292 | Posicionamento duplo no início do contorno |
| 293 | Ponto final de desbaste presente durante faceamento |
Eixos Não Identificados no Barramento
| Nº do Erro | Significado do erro |
|---|---|
| 300 a 309 | Eixo 0 a 9 declarado em P2 mas não detectado no barramento |
| 310 a 319 | Eixo 10 a 19 declarado em P2 mas não detectado no barramento |
| 320 a 329 | Eixo 20 a 29 declarado em P2 mas não detectado no barramento |
| 330 e 331 | Eixo 30 e 31 declarado em P2 mas não detectado no barramento |
Operadores Dinâmicos em C
| Nº do Erro | Significado do erro |
|---|---|
| 400 | Carregamento de ops. din. em C: Tamanho do código do usuário muito grande |
| 401 | Carregamento de ops. din. em C: Erro de formato |
| 402 | Carregamento de ops. din. em C: Erro de checksum |
| 403 | Sistema com memória insuficiente para ops. din. em C |
| 404 | Carregamento de ops. din. em C: Erro de abertura |
| 405 | Carregamento de ops. din. em C: Erro de leitura |
| 406 | Carregamento de ops. din. em C: Erro de fechamento |
| 407 | Carregamento de ops. din. em C: O diretório está vazio |
| 410 | Ops. din. em C: Número de parâmetros passados não confere |
| 411 | Ops. din. em C: ERRO DO USUÁRIO do INIT: retorno negativo |
| 413 | Ops. din. em C não reconhecido |
| 414 | Ops. din. em C sem MAIN |
| 420 | Ops. din. em C: ERRO DO USUÁRIO da função QUIT |
| 421 | Ops. din. em C: ERRO DO USUÁRIO da função QUIT: retorno negativo |
| 423 | Ops. din. em C: Intervalo da função em C não em [0..100] |
Erros de Interpolação de Curva Spline
| Nº do Erro | Significado do erro |
|---|---|
| 600 | Número da curva zero |
| 601 | N.. N.. deve ser programado |
| 602 | Nenhum eixo programado no primeiro bloco do contorno |
| 603 | Inclinação da curva indefinida |
| 604 | Menos de três blocos no perfil |
| 605 | Número da curva desconhecido |
Erros no Numaform
| Nº do Erro | Significado do erro |
|---|---|
| 700 | Opções ausentes |
| 701 | S.. ausente no início da curva |
| 702 | Número de S.. diferente em T1 e T2 |
| 703 | Mínimo 2 ocorrências de S em T1 |
| 704 | Seção indefinida (em T3) |
| 705 | Mudança de plano fora da marca S |
| 706 | Fuso parado |
| 707 | Função E= inválida |
| 708 | E=1 ou E=2: Erro de posicionamento de seção |
| 709 | T1 e T2 não podem ter pontos em comum |
| 710 | P, Q devem ser positivos |
| 711 | S diferente em T1 e T2 |
| 712 | Posição da ferramenta indeterminada |
| 713 | Erro: S=0 ou T>3 |
| 730 | F= menor ou igual a zero |
| 731 | Interseção de círculos concêntricos |
| 732 | Interseção de linhas paralelas |
| 733 | Limite não pode ser um plano horizontal |
| 740 | F = erro |
Erros de Programação de Ciclos
| Nº do Erro | Significado do erro |
|---|---|
| 830 | Posicionamento não concluído |
| 831 | Fuso parado |
| 832 | Ponto final, P e K devem ser programados |
| 833 | Folga de retração muito pequena |
| 834 | Valor EB: -90 < EB < +90 |
| 835 | Os valores de P, Q, R e K são valores absolutos |
| 836 | O plano de interpolação deve ser G81 ou G20 |
| 837 | Valor ruim de F ou S |
| 862 | P ou R e ponto final a serem programados |
| 863 | Ponto final incoerente com EA |
| 864 | Ferramenta de fresamento proibida em G66 |
| 871 | Limites do perfil acabado não definidos |
| 872 | Nenhuma dimensão na definição do bruto |
| 873 | P ou R não programado |
| 874 | Bruto inconsistente com perfil acabado |
| 875 | Nenhuma interseção de EA com o perfil |
| 876 | Ângulo de alívio EB definido incorretamente |
| 880 | Eixo do ciclo desconhecido |
| 881 | Valor do parâmetro não compatível |
| 882 | Dimensão do fundo do furo não programada |
| 883 | Passo (I J K) ou folga (P) não programado |
| 884 | Mais de 9 inícios de rosca |
| 885 | Bolsão incompatível com o plano selecionado |
| 886 | Ferramenta incompatível com o raio programado |
| 887 | Corte > diâmetro da ferramenta |
| 888 | Pausa proibida neste ciclo |
| 889 | Erro de sintaxe |
| 890 | Orientação da ferramenta incompatível |
| 891 | Plano de retorno = fundo do furo |
| 892 | Avanço axial ausente |
| 893 | Avanço lateral ausente |
| 894 | ER proibido em G20 |
| 895 | G21,G22 proibidos em ciclo |
| 896 | Dimensão incompatível com raio da ferramenta |
| 897 | Comprimento de bolsão oblongo < diâmetro |
| 898 | Corretor de ferramenta ausente |
| 899 | Fuso não atribuído a este grupo ou fuso ou grupo incompatível |
Procedimento de Aquecimento do Fuso para Desempenho Ótimo
Códigos M Heidenhain: Guia Completo para Operações de Máquina
Máquina cnc
- M-TECH: Sistema Avançado de Controle CNC para Roteadores Apollo
- Escolhendo o Roteador CNC Certo: 3 Eixos vs 4 Eixos vs 5 Eixos Explicado
- Glossário Abrangente A-Z de Termos Essenciais de CNC
- Escolhendo o Roteador CNC Certo: Máquinas 3-Eixos vs 4-Eixos
- Produção de Roteador CNC: Engenharia de Precisão e Garantia de Qualidade
- Dominando a Interrupção de Ciclo nos Controles CNC Hurco: Guia Passo a Passo
- Aprimorando o Controle de Qualidade na Usinagem CNC: Estratégias para Precisão e Satisfação do Cliente
- Por que Controle Climático Preciso é Essencial para Exatidão de Oficina CNC
- Referência Completa de G-Codes Fanuc – Todos os Comandos Explicados
- Referência Completa de G-Codes NUM 1020/1040/1060T para Torneamento CNC