



Ciclo de Rosqueamento Fanuc G84: Guia Completo e Sintaxe
O ciclo de rosqueamento G84 realiza a operação de rosqueamento, o rosqueamento é realizado girando o fuso no sentido horário, quando o fundo do furo é alcançado, o fuso gira no sentido inverso para retração. Toda esta operação cria roscas.
Sintaxe
G84 X... Y... Z... R... P... F... K...
| Parâmetro | Descrição |
|---|---|
| X | Posição do furo no eixo X. |
| Y | Posição do furo no eixo Y. |
| Z | Profundidade, rosqueamento do plano R até profundidade Z. |
| R | Posição do plano R. |
| P | Tempo de pausa. |
| K | Número de repetições do ciclo (se necessário) |
| F | Avanço. |
Uma vez dado no programa, o ciclo de rosqueamento G84 é repetido a cada movimento de eixo até que G80 seja dado no programa para encerrar o ciclo de rosqueamento.
Notas
Override de avanço é ignorado durante rosqueamento.
Feed-hold não para a máquina até que a operação de retorno seja completada.
Uso
N150 M6 T2 N160 G90 G00 X60 Y28 Z12 S100 M03 N170 G99 G84 X60 Y28 Z-17 P300 R2 F120 N180 G98 Y12 N190 G91 G80 G28 X0 Y0 Z0 M05 N200 M30
Funcionamento
Breve descrição de como o ciclo de rosqueamento G84 funciona:
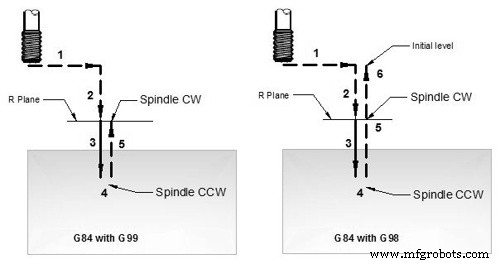
Funcionamento do ciclo de rosqueamento G84
0- Comando de rotação horária do fuso (M03) deve ser dado no programa de peça.
1- Deslocamento rápido para posição X, Y (posição de pré-furo).
2- Deslocamento rápido para plano R.
3- Operação de rosqueamento é feita até profundidade Z (com avanço de rosqueamento dado com G84).
4-1- Pausa pelo tempo especificado com P
4-2- Fuso é rotacionado CCW
5- Macho é Retraído com o avanço especificado.
No plano R, o fuso é rotacionado CW.
Se G99 for especificado, o rosqueamento para este furo termina aqui,
6- se G98 for dado no programa, o macho é movido para o nível inicial.
Modos G98 G99
Após completar o rosqueamento, a altura de retorno pode ser controlada usando G98 ou G99.
G98 O macho retornará ao nível inicial
G99 O macho retornará ao plano R.
G98, G99 podem ser usados múltiplas vezes durante o ciclo de rosqueamento G84.
Rosqueamento Repetido
O ciclo de rosqueamento G84 pode ser repetido múltiplas vezes se o valor K for dado.
Para exemplo funcional, veja o ciclo de furação G81.
Exemplo de Funcionamento
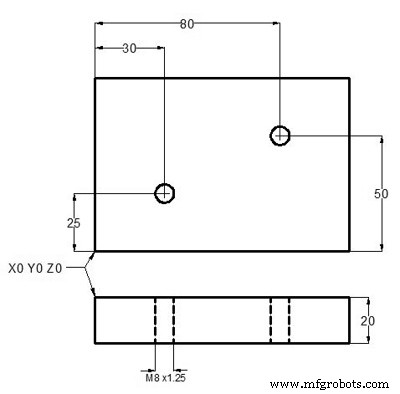
Exemplo de ciclo de rosqueamento G84
N10 T1 M06 N20 G90 G54 G00 X30 Y25 N30 S100 M03 N40 G43 H01 Z5 M08 N50 G84 Z-20 R2 F1.25 N60 X80 Y50 N70 G80 G00 Z100 M09 N80 M30
Máquina cnc
- Dominando o Ciclo de Rosqueamento G76 Fanuc CNC: Guia Completo
- Domine o Ciclo de Canaleta (Grooving) Fanuc G75: Guia Passo a Passo de Programação CNC
- Dominando Rosqueamento Cônico no Torno Fanuc G76
- Domine o Ciclo de Canaleta Fanuc G75 para Operações CNC Precisas
- Ciclo de Repetição de Padrão Fanuc G73: Guia Completo
- Referência Completa de G-Codes Fanuc – Todos os Comandos Explicados
- Dominando o Ciclo de Rosqueamento Fanuc G92: Programação Simples e Controle de Precisão
- Ciclo de Sulcamento Fanuc G75 Otimizado: Guia de Formato de Linha Única
- Referência Completa de Códigos G Fanuc para Programação CNC
- Ciclo de Rosqueamento ECS G84: Configuração e Otimização para Fresadoras