



Programa de Fresagem de Bolsão Haas G150: Exemplo Passo a Passo para Bolsão Quadrado 5mm×5mm×0.5mm
Enviado por: Brian
Desenho/Imagem
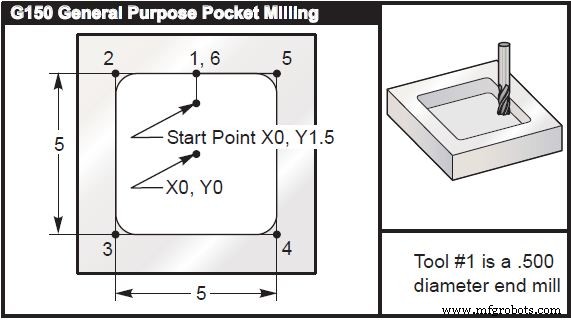
Programa CNC
(5.0 x 5.0 x 0.500 DP. Square Pocket) Main Program % O01001 T1 M06 (Tool #1 is a 0.500” diameter endmill) G90 G54 G00 X0. Y1.5 (XY Start Point) S2000 M03 G43 H01 Z0.1 M08 G01 Z0.1 F10. G150 P1002 Z-0.5 Q0.25 R0.01 J0.3 K0.01 G41 D01 F10. G40 G01 X0. Y1.5 G00 Z1. M09 G53 G49 Y0. Z0. M30 % Subprogram % O01002 G01 Y2.5 (1) X-2.5 (2) Y-2.5 (3) X2.5 (4) Y2.5 (5) X0. (6) (Close Pocket Loop) M99 (Return to Main Program) %
Exemplo de Fresagem de Bolsão Haas G150: Programa CNC para Bolsão Quadrado com Ilha
Exemplo de Fresagem de Bolsão Haas G150: Usinagem de Precisão de Ilha Redonda
Máquina cnc
- Exemplo de Programa Haas G71 Ciclo de Desbaste para Desbaste Interno
- Exemplo de Fresamento CNC: Dominando o Ciclo Enlatado de Furação G81
- Programa Completo de Fresamento CNC – Tutorial de G-Code com Explicação
- Programação de Fresadora CNC: Exemplo Guia para Iniciantes
- Programa de Fresamento de Bolsa Circular L930 para Sinumerik 840/840C
- Programa CNC de Fresamento de Canal para Iniciantes: Exemplo Simples e Guia Passo a Passo
- Comando Haas CNC G71 Arco de Furos de Parafuso – Exemplo Prático para Perfuração Eficiente
- Fresamento CNC: Programa G70 Círculo de Furos de Parafuso – Exemplo Simples e Preciso
- Chamada de Subprograma Haas M98: Guia Prático e Código de Exemplo
- Dominando Chamadas de Sub-Programa Local Haas CNC M97: Exemplo Passo a Passo