



Ciclo de Alargamento Fino Okuma G76 – Furação Precisa de Furos e Configuração de Parâmetros
Ciclo de Alargamento Fino Okuma G76
Ciclo de Alargamento Fino G76
Programação
G76 X__Y__Z__R__Q__(I__J__) P__F__
Parâmetros
| Parâmetro | Descrição |
|---|---|
| X,Y | Valores de coordenadas da posição do furo |
| Z | Nível do fundo do furo |
| R | Nível do ponto R |
| Q | Quantidade de deslocamento (Ver explicação abaixo.) |
| I,J | Quantidade de deslocamento (Ver explicação abaixo.) |
| P | Tempo de pausa no fundo do furo |
| F | Avanço |
Sequência de Usinagem
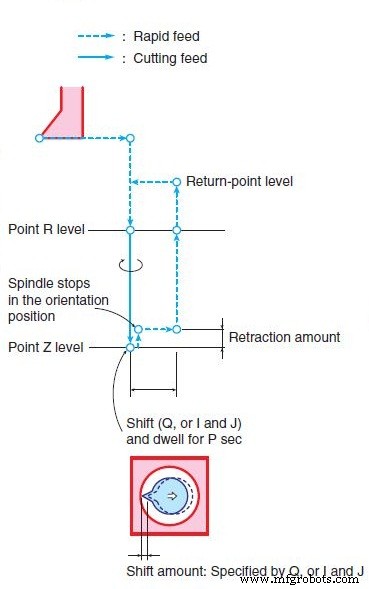
(1) Posicionamento nos eixos X e Y em avanço rápido
(2) Posicionamento no nível do ponto R em avanço rápido
(3) Alargamento até o nível do ponto Z no avanço de corte especificado com o fuso girando no sentido horário
(4) Pausa no nível do ponto Z por P segundos, retração pela quantidade definida em DIREÇÃO DE DESLOCAMENTO E EIXO NO G76, G87 do parâmetro opcional NC (CICLO FIXO), então parada do fuso na posição de orientação. Após isso, a ferramenta se desloca pela quantidade de deslocamento Q na direção em que o fio da ferramenta se afasta da superfície interna da peça usinada.
(5) Retorno ao nível do ponto de retorno em avanço rápido
(6) Ferramenta retorna na direção do fio pela quantidade de deslocamento Q, então o fuso inicia rotação no sentido horário.
Detalhes
Quantidade de retração no nível do ponto Z
A quantidade que o eixo Z retraí para cima a partir do nível do ponto Z é definida em DIREÇÃO DE DESLOCAMENTO E EIXO NO G76, G87 do parâmetro opcional NC (CICLO FIXO).
Quantidade de deslocamento
a. Q é usado para especificar a quantidade de deslocamento se o eixo do ciclo for fixado como eixo Z pela configuração em DIREÇÃO DE DESLOCAMENTO E EIXO NO G76, G87 do parâmetro opcional NC (CICLO FIXO). O valor definido deve ser sempre positivo. A direção do movimento de deslocamento, +X, -X, +Y ou -Y, deve ser definida usando um parâmetro previamente. Note que um valor Q é dado modal e o endereço Q também é usado nos ciclos G73 e G83. Um valor Q tem prioridade sobre valores I e J.
b. I e J são usados para especificar a quantidade de deslocamento quando o plano é selecionado usando G17, G18 ou G19. A relação entre o código G de seleção de plano e os endereços a serem usados é mostrada abaixo.
G17 I, J
G18 K, I
G19 J, K
Para endereços I, J e K, todos os valores são definidos como valores incrementais. A direção do deslocamento é sempre definida no sistema de coordenadas da máquina.
c. Se a quantidade de deslocamento não for especificada por Q, ou I e J, ocorre um alarme.
O ciclo G76 da Okuma é essencial para operações de alargamento de precisão onde o acabamento superficial e a precisão dimensional são críticos, com deslocamento da ferramenta para evitar marcas na superfície usinada durante a retração.
Máquina cnc
- Dominando o Ciclo de Rosqueamento G76 Fanuc CNC: Guia Completo
- Dominando Rosqueamento Cônico no Torno Fanuc G76
- Dominando Ângulos de Avanço de Rosca com Ciclo Fanuc G76
- Dominando o Ciclo de Rosqueamento Fanuc G76: Guia Completo para Operadores CNC
- Rosqueamento de Múltiplas Entradas Eficiente em CNC Fanuc com Ciclo G76
- Rosqueamento CNC Sem Esforço com Ciclo Enlatado Mach3 Turn G76
- Ciclo de Alargamento ECS G89 com Tempo de Pausa: Guia Passo a Passo
- Ciclo de Alargamento com Retração ECS G87 – Visão Geral e Configuração Completas
- Ciclo de Furação ECS G86 com Recurso de Parada do Fuso
- Ciclo de Alargamento ECS G85 – Retorno Otimizado da Ferramenta e Furação de Precisão