



Dominando o Ciclo de Furação de Ponta G81 NCT: Alargamento de Precisão Simplificado
O ciclo de furação G81 NCT é usado para operações simples de furação/furação de ponta.
Programação
G17 G81 X... Y... Z... R... F.. L... G18 G81 Z... X... Y... R... F... L... G19 G81 Y... Z... X... R... F... L..
Parâmetros
A tabela a seguir com definições X,Y,Z funcionará para o Plano G17, para outros planos estes mudarão conforme
Plano G18: Z X será posição do furo e Y será eixo de furação
Plano G19: Y Z será posição do furo e X será eixo de furação
| Parâmetro | Descrição |
|---|---|
| X | Posição do furo no eixo X. |
| Y | Posição do furo no eixo Y. |
| Z | Profundidade, a ferramenta avançará com avanço até a profundidade Z partindo do plano R. |
| R | Posição do plano R. |
| L | Número de repetições do ciclo (se necessário) |
| F | Avanço (Feedrate). |
Operações
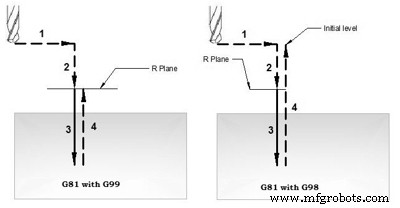
As operações do ciclo G81 são:
- Posicionamento em avanço rápido no plano selecionado
- Movimento em avanço rápido até o ponto R
- Furação até o ponto Z, com avanço F
- Retração
- Se G99, retração ao ponto R, em avanço rápido
- Se G98, retração em avanço rápido ao ponto inicial
Exemplos de Programação
Programação de Série de Furos
A programação de furos com 10mm de distância entre si com ciclo de furação G81 NCT, aqui
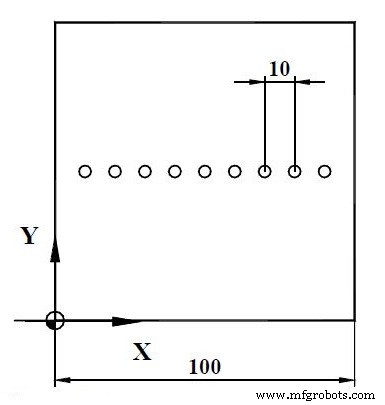
%O7071(7.1) N100 T1 N110 G54 G0 X0 Y50 N120 G43 Z50 H1 N130 S1000 M3 M8 N140 G81 XI10 Y50 R2 Z-10 L9 N150 G80 N160 G0 Z100 N170 M30 %
Exemplo de Programação de Série de Furos
A segunda série de furos é programada como um novo ciclo de furação, onde o tamanho é novamente especificado em incremento. Como ambos os ciclos incluiriam o furo central, a segunda série deve ser dividida em parte inferior e superior.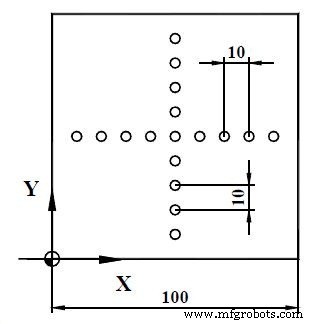
%O7072(7.2) N100 T1 N110 G54 G0 X0 Y50 N120 G43 Z50 H1 N130 S1000 M3 M8 N140 G81 XI10 Y50 R2 Z-10 L9 N150 G80 N160 G0 X50 Y0 N170 G81 X50 YI10 R2 Z-10 L4 N180 G80 N190 G0 X50 Y50 N200 G81 X50 YI10 R2 Z-10 L4 N210 G80 N220 G0 Z100 N230 M30 %
Programação NCT: Furação Circular com Ciclo G81 e Coordenadas Polares G16
Guia Completo de Programação CNC para Série Osai 10 – Exemplo com Rotação de Plano e Repetição Paramétrica
Máquina cnc
- Domine o Ciclo de Furação G81 com Modo Incremental G91: Exemplo Prático de Furação Repetida
- Programa Exemplo: Furação G81 e G83 com Níveis de Retorno G98/G99
- Exemplo de Fresamento CNC: Dominando o Ciclo Enlatado de Furação G81
- Programa Fanuc CNC Ciclo de Furação G81 – Exemplo Passo a Passo
- Otimizando Furação CNC: Ciclo G81 em Chapa de Grade – Programa Prático de Exemplo
- Dominando o Ciclo de Furação G81 com Modo Incremental G91: Exemplo Passo a Passo
- Criação de Ciclo Personalizado G81 de Furação Usando Macro Fanuc e Chamada Modal G66
- Ciclo de Alargamento ECS G85 – Retorno Otimizado da Ferramenta e Furação de Precisão
- ECS G81/3: Ciclo de Furação de 3 Camadas – Furação Multi-Zona Eficiente
- Ciclo de Furação Padrão ECS G81: Entrada de Dados de Precisão e Configuração de Parâmetros