



Ciclo de Perfil Circular Anilam G171 – Perfilamento Interno/Externo de Círculos Eficiente
Ciclo de Perfil Circular G171
O Ciclo de Perfil Circular Anilam G171 limpa o perfil interno ou externo de um círculo existente.
Programação
G171 Xn Yn Hn Dn Zn An Rn Bn Sn In Jn Kn Pn
Parâmetros
| Parâmetro | Descrição |
|---|---|
| X | Coordenada X do centro. Padrão: posição atual. Opcional. |
| Y | Coordenada Y do centro. Padrão: posição atual. Opcional. |
| H | Altura inicial Z absoluta (rapid) (deve ser 0.1 polegada ou 2 mm acima da superfície a ser cortada). Executado em rápido. Obrigatório. |
| D | Diâmetro final do círculo. Se você inserir um valor negativo, tanto o sentido de corte quanto os pontos de início e fim se invertem. Obrigatório. |
| Z | Profundidade absoluta do perfil final. Obrigatório. |
| A | Configuração para corte no interior do perfil (In) ou exterior (Out). Seleção obrigatória. 0=In, 1=Out. |
| R | Distância de rampa usada para cada passada. Opcional. |
| B | Incremento do eixo Z usado para cada passada. Opcional. |
| S | Quantidade de material deixada pela máquina antes da passada de acabamento. Padrão: 0. Insira um valor negativo para deixar o material sem fazer a passada de acabamento. Opcional. |
| I | Avanço do eixo Z. Opcional. |
| J | Avanço de desbaste. Opcional. |
| K | Avanço de acabamento. Opcional. |
| P | Altura de retração. |
Operação
Quando executado, o CNC move em rápido para posição inicial da Rampa#1, move em rápido para H (Altura Inicial), então avança até a profundidade do primeiro corte.
A máquina avança no perfil pela Rampa #1, corta o círculo até o D (Diâmetro) especificado então afasta do trabalho pela Rampa #2.
Ao cortar um perfil externo, a ferramenta entra na peça pela Rampa #1 e afasta da peça pela Rampa #2 como ilustrado na Figura
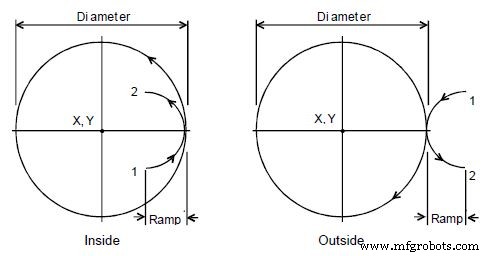
Posição de Rampa para Perfis Interno e Externo
O Ciclo de Perfil Circular compensa automaticamente o diâmetro da ferramenta. Ative o diâmetro correto da ferramenta antes do bloco G171.
Notas
Se você inserir um Corte de Profundidade = B (Corte Máx. Z), o CNC executa o número de passadas necessárias para ir de H (Altura Inicial Z) até Z (Profundidade Z), cortando até o Corte de Profundidade = B (Corte Máx. Z) em cada passada.
Quando você insere um valor S (Material de Acabamento), o CNC deixa o material especificado no perfil e profundidade para uma passada de acabamento. O CNC finaliza no diâmetro inserido na passada de acabamento. Insira um S (Material de Acabamento) negativo para deixar o material de acabamento sem fazer a passada de acabamento.
Se você não inserir um J (Avanço de Desbaste) ou K (Avanço de Acabamento), o CNC executa movimentos de avanço no avanço atual. J controla o avanço do ciclo de desbaste. K controla o avanço do ciclo de acabamento.
Semelhante ao G172, mas para perfis circulares, o G171 automatiza o fresamento de contornos circulares internos/externos com as mesmas capacidades de rampa, múltiplas passadas e compensação automática de ferramenta.
Máquina cnc
- Equilibrando Tempo de Ciclo e Acabamento Superficial: Otimizando Produtividade e Qualidade
- Domine o Cálculo do Tempo de Ciclo de Usinagem CNC para Manufatura de Precisão
- Dominando o Ciclo de Rosqueamento G76 Fanuc CNC: Guia Completo
- Domine o Ciclo de Canaleta Fanuc G75 para Operações CNC Precisas
- Referência Completa de G-Codes Fanuc – Todos os Comandos Explicados
- Fanuc G70 e G71 Ciclos de Desbaste e Acabamento em Torneamento - Exemplo de Programa CNC
- Dominando o Ciclo de Rosqueamento Fanuc G92: Programação Simples e Controle de Precisão
- Dominando o Ciclo de Torneamento G90: Guia Completo para Desbaste CNC e Mais
- Exemplo de Programa Haas G71 Ciclo de Desbaste para Desbaste Interno
- Rosqueamento Cônico Eficiente com G92: Guia Completo para CNC