



Furação Eficiente de Peça Circular com G81/G16 na Programação NCT
Exemplo de programa NCT para mostrar como furar uma parte de um círculo com ciclo de furação G81 e comandos de coordenadas polares G15 G16.
Códigos G
| Código G | Função |
|---|---|
| G15 | cancelamento de comando de coordenadas polares |
| G16 | comando de coordenadas polares |
| G81 | ciclo de furação, alargamento de ponta |
Exemplo de Programa NCT
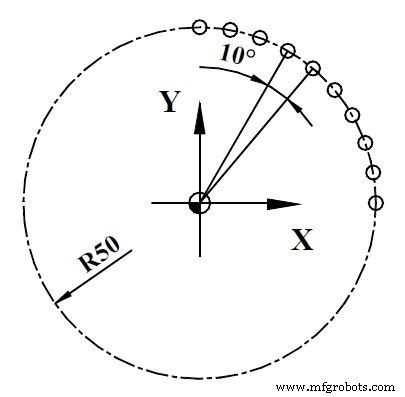
%O7074(7.4) N100 T1 N110 G54 G0 X0 Y0 N120 G43 Z50 H1 N130 S1000 M3 M8 N140 G16 G0 X50 Y-10 N150 G81 X50 YI10 R2 Z-10 L10 N160 G80 G15 N170 G0 Z100 N180 M30 %
Referência Completa de Códigos de Erro de Alarmes de Sistema e Drive Mazak
Programação NCT: Furação Circular com Ciclo G81 e Coordenadas Polares G16
Máquina cnc
- Programação de Extensões Python com C: Criando Módulos Nativos Rápidos
- Domine Programação CNC 5 Eixos com Vetores de Ferramenta: Guia Prático
- Otimize a Programação de 5 Eixos com o Recurso ASR da Hurco
- Eleve a Qualidade do Produto com Acabamentos Metalizados Premium
- Sulcamento de Face Usando Ciclo de Furação Intermitente G74 na Programação CNC
- Dominando Rosqueamento Cônico em CNC: Guia Prático de Programação G32
- Programa Exemplo: Furação G81 e G83 com Níveis de Retorno G98/G99
- Programa Fanuc CNC Ciclo de Furação G81 – Exemplo Passo a Passo
- ECS G81/3: Ciclo de Furação de 3 Camadas – Furação Multi-Zona Eficiente
- Ciclo de Furação Padrão ECS G81: Entrada de Dados de Precisão e Configuração de Parâmetros