



Referência Completa de G-Codes Fanuc 31i para Centros de Usinagem CNC (30i, 31i, 32i)
Lista de G-codes Fanuc 31i para maquinistas programadores CNC que trabalham em centros de usinagem com controles CNC Fanuc 30i 31i 32i.
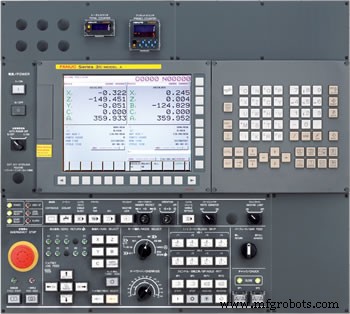
Controles CNC Fanuc
A seguinte lista de g-codes aplica-se aos seguintes controles CNC também.
- Fanuc Series 30i/300i/300is-MODEL A
- Fanuc Series 31i/310i/310is-MODEL A5
- Fanuc Series 31i/310i/310is-MODEL A
- Fanuc Series 32i/320i/320is-MODEL A
G-Codes Fanuc 31i
| Código G | Descrição |
|---|---|
| G00 | Posicionamento (avanço rápido) |
| G01 | Interpolação linear (avanço de corte) |
| G02 | Interpolação circular CW ou interpolação helicoidal CW |
| G03 | Interpolação circular CCW ou interpolação helicoidal CCW |
| G02.2, G03.2 | Interpolação involuta CW/CCW |
| G02.3, G03.3 | Interpolação exponencial CW/CCW |
| G02.4, G03.4 | Conversão de coordenadas 3D CW/CCW |
| G04 | Pausa (Dwell) |
| G05 | Controle de contorno AI (comando compatível com controle de contorno de alta precisão) |
| G05.1 | Controle de contorno AI / Nano smoothing / Interpolação suave |
| G05.4 | HRV3,4 ligado/desligado |
| G06.2 | Interpolação NURBS |
| G07 | Interpolação de eixo hipotético |
| G07.1 (G107) | Interpolação cilíndrica |
| G08 | Controle de contorno AI (comando compatível com controle de preview avançado) |
| G09 | Parada exata |
| G10 | Entrada de dados programável |
| G10.6 | Retração e recuperação de ferramenta |
| G10.9 | Comutação programável de especificação diâmetro/raio |
| G11 | Cancelar modo de entrada de dados programável |
| G12.1 | Modo de interpolação de coordenadas polares |
| G13.1 | Cancelar modo de interpolação de coordenadas polares |
| G15 | Cancelar comando de coordenadas polares |
| G16 | Comando de coordenadas polares |
| G17 | Seleção do plano XY |
| G18 | Seleção do plano ZX |
| G19 | Seleção do plano YZ |
| G20 (G70) | Entrada em polegadas |
| G21 (G71) | Entrada em mm |
| G22 | Função de verificação de curso armazenado ligada |
| G23 | Função de verificação de curso armazenado desligada |
| G25 | Detecção de flutuação de velocidade do fuso desligada |
| G26 | Detecção de flutuação de velocidade do fuso ligada |
| G27 | Verificação de retorno à posição de referência |
| G28 | Retorno automático à posição de referência |
| G29 | Movimento a partir da posição de referência |
| G30 | Retorno à 2ª, 3ª e 4ª posição de referência |
| G30.1 | Retorno à posição de referência flutuante |
| G31 | Função de salto (skip) |
| G31.8 | Salto de eixo EGB |
| G33 | Rosqueamento |
| G34 | Rosqueamento com passo variável |
| G35 | Rosqueamento circular CW |
| G36 | Rosqueamento circular CCW |
| G37 | Medição automática de comprimento de ferramenta |
| G38 | Compensação de raio de ferramenta/corte: preservar vetor |
| G39 | Compensação de raio de ferramenta/corte: interpolação circular de canto |
| G40 | Compensação de raio de ferramenta/corte: cancelar / Compensação de ferramenta 3D: cancelar |
| G41 | Compensação de raio de ferramenta/corte: esquerda / Compensação de ferramenta 3D: esquerda |
| G41.2 | Compensação de ferramenta para usinagem 5-eixos: esquerda (tipo 1) |
| G41.3 | Compensação de ferramenta para usinagem 5-eixos: (offset de aresta de corte) |
| G41.4 | Compensação de ferramenta para usinagem 5-eixos: esquerda (tipo 1) (comando compatível FS16i) |
| G41.5 | Compensação de ferramenta para usinagem 5-eixos: esquerda (tipo 1) (comando compatível FS16i) |
| G41.6 | Compensação de ferramenta para usinagem 5-eixos: esquerda (tipo 2) |
| G42 | Compensação de raio de ferramenta/corte: direita / Compensação de ferramenta 3D: direita |
| G42.2 | Compensação de ferramenta para usinagem 5-eixos: direita (tipo 1) |
| G42.4 | Compensação de ferramenta para usinagem 5-eixos: direita (tipo 1) (comando compatível FS16i) |
| G42.5 | Compensação de ferramenta para usinagem 5-eixos: direita (tipo 1) (comando compatível FS16i) |
| G42.6 | Compensação de ferramenta para usinagem 5-eixos: direita (tipo 2) |
| G40.1 | Modo de cancelar controle de direção normal |
| G41.1 | Controle de direção normal ligado: direita |
| G42.1 | Controle de direção normal ligado: esquerda |
| G43 | Compensação de comprimento de ferramenta + |
| G44 | Compensação de comprimento de ferramenta – |
| G43.1 | Compensação de comprimento de ferramenta na direção do eixo da ferramenta |
| G43.4 | Controle de ponto central da ferramenta (tipo 1) |
| G43.5 | Controle de ponto central da ferramenta (tipo 2) |
| G45 | Aumento de offset de ferramenta |
| G46 | Diminuição de offset de ferramenta |
| G47 | Duplicação de aumento de offset de ferramenta |
| G48 | Duplicação de diminuição de offset de ferramenta |
| G49 (G49.1) | Cancelar compensação de comprimento de ferramenta |
| G50 | Cancelar escala |
| G51 | Escala |
| G50.1 | Cancelar imagem espelhada programável |
| G51.1 | Imagem espelhada programável |
| G50.2 | Cancelar torneamento poligonal |
| G51.2 | Torneamento poligonal |
| G52 | Configuração de sistema de coordenadas local |
| G53 | Configuração de sistema de coordenadas da máquina |
| G53.1 | Controle de direção do eixo da ferramenta |
| G54 (G54.1) | Seleção do sistema de coordenadas de peça 1 |
| G55 | Seleção do sistema de coordenadas de peça 2 |
| G56 | Seleção do sistema de coordenadas de peça 3 |
| G57 | Seleção do sistema de coordenadas de peça 4 |
| G58 | Seleção do sistema de coordenadas de peça 5 |
| G59 | Seleção do sistema de coordenadas de peça 6 |
| G60 | Posicionamento unidirecional |
| G61 | Modo de parada exata |
| G62 | Anulação automática de canto |
| G63 | Modo de rosqueamento |
| G64 | Modo de corte |
| G65 | Chamada de macro |
| G66 | Chamada modal de macro A |
| G66.1 | Chamada modal de macro B |
| G67 | Cancelar chamada modal de macro A/B |
| G68 | Início de rotação de sistema de coordenadas ou modo de conversão de coordenadas 3D ligado |
| G69 | Cancelar rotação de sistema de coordenadas ou modo de conversão de coordenadas 3D desligado |
| G68.2 | Seleção de sistema de coordenadas de característica |
| G72.1 | Cópia de figura (cópia por rotação) |
| G72.2 | Cópia de figura (cópia linear) |
| G73 | Ciclo de furação com peck |
| G74 | Ciclo de rosqueamento canhoto |
| G76 | Ciclo de alargamento fino |
| G80 | Cancelar ciclos enlatados |
| G80.5 | Caixa de engrenagem eletrônica 2 par: cancelamento de sincronização |
| G80.8 | Caixa de engrenagem eletrônica: cancelamento de sincronização |
| G81 | Ciclo de furação ou ciclo de alargamento de ponto |
| G81.1 | Picotagem (chopping) |
| G81.5 | Caixa de engrenagem eletrônica 2 par: início de sincronização |
| G81.8 | Caixa de engrenagem eletrônica: início de sincronização |
| G82 | Ciclo de furação ou ciclo de alargamento de contra-furo |
| G83 | Ciclo de furação com peck |
| G84 | Ciclo de rosqueamento |
| G84.2 | Ciclo de rosqueamento rígido (formato FS15) |
| G84.3 | Ciclo de rosqueamento rígido canhoto (formato FS15) |
| G85 | Ciclo de alargamento |
| G86 | Ciclo de alargamento |
| G87 | Ciclo de alargamento traseiro (back boring) |
| G88 | Ciclo de alargamento |
| G89 | Ciclo de alargamento |
| G90 | Programação absoluta |
| G91 | Programação incremental |
| G91.1 | Verificação da quantidade incremental máxima especificada |
| G92 | Configuração para sistema de coordenadas de peça ou limitador de velocidade máxima do fuso |
| G92.1 | Predefinição de sistema de coordenadas de peça |
| G93 | Avanço em tempo inverso |
| G94 | Avanço por minuto |
| G95 | Avanço por revolução |
| G96 | Controle de velocidade de corte constante |
| G97 | Cancelar controle de velocidade de corte constante |
| G98 | Ciclo enlatado: retorno ao nível inicial |
| G99 | Ciclo enlatado: retorno ao nível do ponto R |
| G107 | Interpolação cilíndrica |
| G112 | Modo de interpolação de coordenadas polares |
| G113 | Cancelar modo de interpolação de coordenadas polares |
Referência completa dos G-codes para controles Fanuc 30i/31i/32i série A, cobrindo desde movimentos básicos até funções avançadas de 5 eixos, NURBS, controle de contorno AI, compensação de ferramenta 3D/5-eixos, e ciclos enlatados.
Referência Completa de Códigos G e M para Torno CNC Denford Mirac PC
Códigos G e M Completos para Controle CNC Andron Andronic 2060
Máquina cnc
- Aumente a Produtividade com Recursos Avançados de Centros de Usinagem Vertical
- Escolhendo o Centro de Usinagem Certo: Horizontal vs. Vertical — Qual é Melhor para Sua Oficina?
- Centros de Usinagem Vertical Explicados: Recursos, Benefícios e Aplicações
- Por Que um Centro de Usinagem Vertical é Essencial para a Fabricação Moderna de Metais
- Centro de Usinagem Vertical de Coluna Dupla Hwacheon L1/L2 – Precisão e Flexibilidade para Peças Longas
- Otimizando Centros de Usinagem para Operações de Torneamento
- Escolhendo o Centro de Usinagem CNC Certo para Suas Aplicações
- Centros de Usinagem CNC Avançados: Precisão para Aeroespacial e Além
- Guia Completo dos Códigos de Alarme Fanuc Série 15
- Referência Completa de Códigos M para Centro de Usinagem C.B.Ferrari E560