



Manual Completo de Programação G e M para Fresadora CNC GTCNC-150iM-II
Códigos G e M do GTCNC-150iM-II
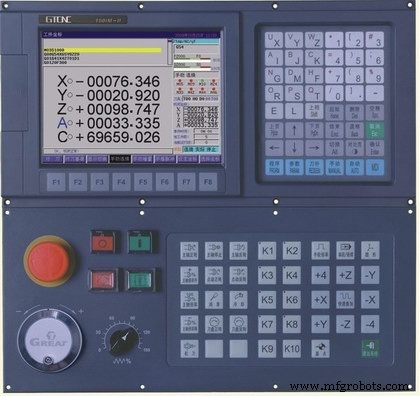
Códigos G e M para fresadora e centros de usinagem GREAT-150iM-II ou GTCNC-150iM-II.
Códigos G
| Código G | Descrição |
|---|---|
| G00 | Posicionamento rápido |
| G01 | Interpolação linear |
| G02 | Interpolação circular/helicoidal no sentido horário (CW) |
| G03 | Interpolação circular/helicoidal no sentido anti-horário (CCW) |
| G33 | Rosqueamento |
| G04 | Pausa (Dwell) |
| G15 | Cancelamento de coordenadas polares |
| G16 | Coordenadas polares |
| G17 | Seleção do plano X-Y |
| G18 | Seleção do plano Z-X |
| G20 | Entrada em polegadas (sistema inglês) |
| G21 | Entrada em milímetros (sistema métrico) |
| G28/G281/G282/G283 | Retorno ao primeiro ponto de referência |
| G30/G301/G302/G303 | Retorno ao 2º, 3º, 4º ponto de referência |
| G26 | Retorno dos eixos Z, X, Y ao ponto zero do programa |
| G261 | Retorno do eixo X ao ponto zero do programa |
| G262 | Retorno do eixo Y ao ponto zero do programa |
| G263 | Retorno do eixo Z ao ponto zero do programa |
| G40 | Cancelamento da compensação de raio de ferramenta |
| G41 | Compensação de raio de ferramenta, esquerda |
| G42 | Compensação de raio de ferramenta, direita |
| G43 | Compensação positiva de comprimento de ferramenta |
| G44 | Compensação negativa de comprimento de ferramenta |
| G45 | Aumento do valor de compensação de ferramenta |
| G46 | Diminuição do valor de compensação de ferramenta |
| G47 | Aumento do dobro do valor de compensação |
| G48 | Diminuição do dobro do valor de compensação |
| G49 | Cancelamento da compensação de comprimento de ferramenta |
| G37 | Cancelamento de escala |
| G36 | Ativação de escala |
| G12 | Cancelamento de espelhamento programável |
| G11 | Ativação de espelhamento programável: usinagem simétrica |
| G52 | Sistema de coordenadas local |
| G53 | Sistema de coordenadas da máquina |
| G54 | Sistema de coordenadas de peça 1 |
| G55 | Sistema de coordenadas de peça 2 |
| G56 | Sistema de coordenadas de peça 3 |
| G57 | Sistema de coordenadas de peça 4 |
| G58 | Sistema de coordenadas de peça 5 |
| G59 | Sistema de coordenadas de peça 6 |
| G60 | Posicionamento preciso |
| G64 | Trabalho de trajetória contínua |
| G68 | Rotação de coordenadas |
| G69 | Cancelamento de rotação de coordenadas |
| G73 | Ciclo de furação de furo profundo |
| G74 | Ciclo de rosqueamento de furo profundo CCW |
| G76 | Ciclo de alisamento de furo |
| G80 | Cancelamento de ciclo enlatado/função externa operada |
| G81 | Ciclo de furação |
| G82 | Ciclo de furação com quebra de cavaco ou alargamento |
| G83 | Ciclo de furação com quebra de cavaco |
| G84 | Ciclo de rosqueamento de furo profundo CW |
| G85 | Ciclo de alisamento |
| G86 | Ciclo de alisamento |
| G87 | Ciclo de alisamento |
| G89 | Ciclo de alisamento |
| G90 | Programação absoluta |
| G91 | Programação incremental |
| G92 | Definir coordenadas de peça ou limitar velocidade máxima do fuso |
| G94 | Avanço por minuto |
| G95 | Avanço por revolução |
| G98 | Retorno de ciclo enlatado ao ponto inicial: para furação final |
| G99 | Retorno de ciclo enlatado ao ponto R: para primeira furação |
| G22 | Comando de ciclo de programa |
| G800 | Cancelamento de comando de ciclo de programa |
| G65 | Chamada não modal de macroprograma |
| G66 | Chamada modal de macroprograma |
| G67 | Cancelamento de chamada modal de macroprograma |
| G180—G189 | Macroprograma definido pelo usuário |
Códigos M
| Código M | Descrição |
|---|---|
| M02 | Fim do programa, parada de execução automática (padrão M02) |
| M30 | Fim do programa, desliga fuso e refrigeração |
| M00 | Pausa do programa, pressionar "run" para continuar |
| M20 | Fim do programa, execução repetida conforme parâmetro, para teste de CNC |
| M98 | Chamada de subprograma |
| M99 | Fim de subprograma |
| M97 | Salto de programa |
| M03 | Fuso horário (CW) |
| M04 | Fuso anti-horário (CCW) |
| M05 | Parada do fuso |
| M06/M16 | Troca de ferramenta |
| M08 | Ligar refrigeração |
| M09 | Desligar refrigeração |
| M10 | Fixar ferramenta |
| M11 | Soltar ferramenta |
| M24 | Desligar sopro |
| M25 | Ligar sopro |
| M32 | Ligar lubrificação |
| M33 | Desligar lubrificação |
| M41 | Auto-definido pelo usuário ligado |
| M42 | Auto-definido pelo usuário desligado |
| M43 | Auto-definido pelo usuário ligado |
| M44 | Auto-definido pelo usuário desligado |
| M45 | Auto-definido pelo usuário ligado |
| M46 | Auto-definido pelo usuário desligado |
| M47 | Auto-definido pelo usuário ligado |
| M48 | Auto-definido pelo usuário desligado |
| M49 | Auto-definido pelo usuário ligado |
| M50 | Auto-definido pelo usuário desligado |
| M51 | Auto-definido pelo usuário ligado |
| M52 | Auto-definido pelo usuário desligado |
| M53 | Auto-definido pelo usuário ligado |
| M54 | Auto-definido pelo usuário desligado |
| M55 | Auto-definido pelo usuário ligado |
| M56 | Auto-definido pelo usuário desligado |
| M57 | Auto-definido pelo usuário ligado |
| M58 | Auto-definido pelo usuário desligado |
| M61 | Troca de marcha superior do fuso (primeira) |
| M62 | Troca de marcha inferior do fuso (segunda) |
| M63 | Troca de 3ª marcha do fuso |
| M64 | Troca de 4ª marcha do fuso |
| M317 | Zerar coordenadas de máquina do eixo X |
| M318 | Zerar coordenadas de máquina do eixo Y |
| M319 | Zerar coordenadas de máquina do eixo Z |
| M320 | Zerar coordenadas de máquina de todos os eixos incluindo X,Y(C),Z,A,B |
Instruções de Programa
| Instrução | Descrição |
|---|---|
| Número do arquivo | % |
| Número do bloco | N |
| Função preparatória | G |
| Função auxiliar | M |
| Seleção de ferramenta | T |
| Compensação de ferramenta | H D |
| Função do fuso | S SP |
| Velocidade de corte | F |
| Caractere de coordenada | X Y Z A |
| Coordenadas do centro | I J K |
| Comprimento do passo | R |
| Tempo de atraso | P |
| Entrada de programa | P |
| Número de repetições | L |
Referência Completa de Códigos G e M para Torno CNC GTCNC-60TT
Domine o Fresamento de Bolsas Circulares com Ciclo Sinumerik POCKET2
Máquina cnc
- Domine o Ciclo de Canaleta (Grooving) Fanuc G75: Guia Passo a Passo de Programação CNC
- Fanuc G90 Ciclo de Torneamento: Exemplo de Programa CNC para Operações de Torneamento Eficientes
- Exemplo de Programa Haas G71 Ciclo de Desbaste para Desbaste Interno
- Programa Fanuc CNC Ciclo de Furação G81 – Exemplo Passo a Passo
- Exemplo Completo do Ciclo de Faceamento Fanuc G94 para Usinagem CNC
- Demonstração do Ciclo de Faceamento Fanuc G72 – Guia Passo a Passo de Programação CNC
- Dominando o Ciclo de Rosqueamento G84: Guia Prático de Programação CNC
- Ciclo de Escareamento Sinumerik L93: Programa CNC de Exemplo para Usinagem de Canais
- Domine o Ciclo de Furação e Alargamento Sinumerik CYCLE82: Programa de Exemplo Passo a Passo
- Guia Completo dos M-Codes Mach3 para Usinagem CNC